Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
Токарная обработка с ЧПУ hardware refers to precision components manufactured on multi-axis lathes. Buyers should prioritize material compatibility and tolerance ranges over unit pricing. Procurement teams must verify supplier capabilities against recognized quality standards. Proper specification matching reduces assembly delays. Reputable manufacturers provide detailed documentation before final approval.
Sourcing rotationally machined components often creates bottlenecks when specifications drift from actual manufacturing capabilities. Engineers frequently encounter inconsistent отделка поверхностиes because initial requests lack detailed geometric definitions. Understanding how turning parameters influence final part performance allows buyers to establish clearer communication channels.
Критерии выбора материала сердечника
Material choice dictates fatigue resistance, thermal expansion rates, and machinability ratings for every turning application. Алюминиевые сплавы remain the default option for lightweight structural frames. Нержавеющая сталь variants provide necessary corrosion resistance for outdoor equipment. Each alloy family responds differently to coolant exposure and post-processing treatments. Buyers should request material certification documents alongside initial prototype submissions.
Накопление допусков и геометрическая точность
Точность размеров определяет, будут ли отдельные детали правильно собираться без ручной подгонки. При стандартной промышленной токарной обработке допуски по диаметру обычно удерживаются в пределах ±0,005 дюйма. В аэрокосмической и медицинской отраслях часто требуются более жесткие ограничения — около ±0,001 дюйма. Суммарные погрешности на нескольких сопрягаемых поверхностях часто превышают допустимые пределы, когда программисты игнорируют системы отсчёта. В инженерных чертежах должны быть чётко указаны основные системы отсчёта, чтобы исключить неоднозначность измерений.

Требования к качеству поверхности и последующей обработке
Конечная текстура поверхности влияет на коэффициенты трения, герметичность уплотнений и эстетическую привлекательность в различных областях промышленного применения. Средние значения шероховатости в миллиметровом масштабе для стандартных токарных деталей обычно колеблются в диапазоне от тридцати двух до шестидесяти четырех микродюймов. Для получения гладкой поверхности с шероховатостью менее шестнадцати микродюймов обычно требуются дополнительные операции шлифования. Заказчики должны точно определить цели по качеству поверхности на ранних этапах подготовки коммерческого предложения. Четкие визуальные ориентиры или утвержденные образцы позволяют избежать недопонимания в отношении допустимых отклонений в текстуре.
Сравнительная матрица демонстрирует, как отраслевые требования определяют специфические производственные протоколы. В автомобилестроительных проектах приоритет отдается скорости производства и стандартизированным покрытиям для поддержания конкурентоспособной рентабельности. В медицинских и аэрокосмических программах допускается более высокая себестоимость единицы продукции в обмен на строгий контроль прослеживаемости. Согласование ожидаемых объемов с соответствующими производственными мощностями поставщиков обеспечивает соблюдение графиков поставок.
Факторы, влияющие на затраты, и скрытые риски в сфере закупок
Цена за единицу редко отражает полный объем финансовых затрат, необходимых для успешной закупки оборудования. Плата за настройку, амортизация инструментов и время на проведение проверок составляют значительную часть первоначальных ценовых предложений. Наценки за срочные заказы зачастую удваивают базовую стоимость, когда ускоренная доставка выходит за рамки стандартных сроков. Ненадлежащий контроль качества часто приводит к отклонению поставок, что вынуждает покупателей полностью брать на себя транспортные расходы. Заключение договоров с фиксированной ценой и прозрачной структурой расчета защищает бюджеты от непредсказуемых колебаний рынка.
Оценка поставщиков и обеспечение качества
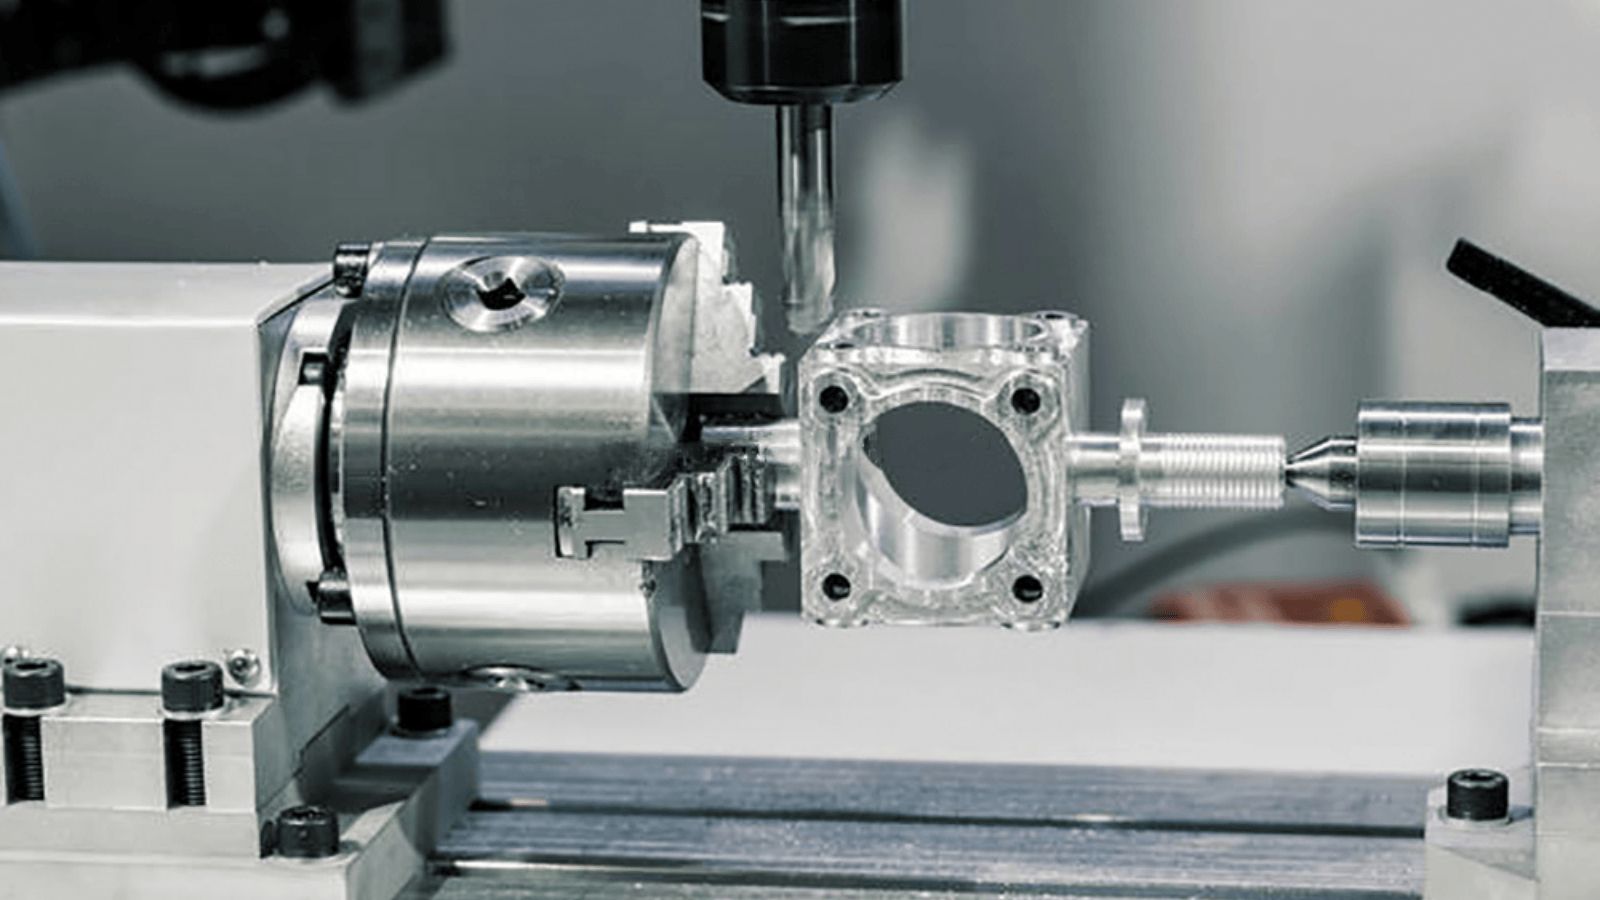
Для проверки компетентности производителя необходимо изучить задокументированные процедуры, а не полагаться исключительно на маркетинговые заявления. Сертифицированный системы управления качеством обеспечивают структурированные механизмы для отслеживания некондиционных материалов и принятия корректирующих мер. Отчеты о проверке первой единицы продукции подтверждают, что первые серии продукции полностью соответствуют техническим условиям чертежей. Сводные протоколы измерений на измерительных станках служат объективным подтверждением соответствия размеров по критическим элементам. Вы можете предоставить свои технические чертежи компании YPMFG для проведения комплексной инженерной оценки.
Индивидуальные решения и масштабируемые производственные процессы
Переход от проверки прототипа к полномасштабному производству требует скоординированных изменений в конструкции зажимных приспособлений. Первые образцы, как правило, проходят тщательные функциональные испытания для подтверждения работоспособности в реальных условиях эксплуатации. После завершения проверки производственные линии требуют оптимизации стратегий использования зажимных приспособлений с целью минимизации времени обработки. Автоматизированные системы загрузки и мониторинг износа инструмента увеличивают время безотказной работы оборудования, обеспечивая при этом стабильное качество продукции. Компания YPMFG оказывает поддержку проектам, требующим поэтапных планов наращивания объемов производства, адаптированных к конкретным ограничениям производственных мощностей.
Распространённые Questions About CNC Turning Hardware Procurement
Какие документы должны прилагаться к официальному заказу на поставку оборудования?
Заказы на поставку должны содержать CAD-модели с полными размерами, спецификации марок материалов, требования к количеству и сроки поставки. Приложите четкие инструкции по упаковке, чтобы предотвратить повреждения при погрузочно-разгрузочных работах во время транспортировки. Укажите контактную информацию технических специалистов, которые смогут незамедлительно устранить несоответствия в чертежах.
Как проверить, соответствует ли поставщик стандартам качества ISO?
Перед подписанием контрактов запрашивайте копии действующих сертификатов непосредственно в отделе качества производителя. Проверяйте действительность сертификатов с помощью независимых баз данных по аккредитации, чтобы убедиться в их действующем статусе и охвате сферы применения. Организуйте виртуальные экскурсии по производственным объектам или аудиты, проводимые сторонними организациями, чтобы лично ознакомиться с реальными производственными процессами.
Можно ли отремонтировать токарную фурнитуру в случае появления незначительных дефектов?
Незначительные отклонения в размерах иногда можно исправить с помощью дополнительных операций механической обработки, если имеется достаточный запас материала. Серьезные косметические дефекты или структурные трещины, как правило, требуют полной замены детали для сохранения сертификатов безопасности. Перед тем как прибегать к дорогостоящим процедурам восстановления, всегда обсуждайте возможность ремонта с инженерным персоналом.
Что чаще всего приводит к задержкам в доставке токарных деталей?
Несогласованная замена материалов и неполные разъяснения по чертежам регулярно приводят к срыву установленных графиков производства. При отсутствии точных кодов Гармонизированной системы в коммерческих накладных часто возникают сложности при таможенном оформлении. Поддержание открытых каналов связи с координаторами по логистике помогает минимизировать непредвиденные сбои при международных поставках.
Принятие более взвешенного долгосрочного решения
Выбор подходящего токарного оборудования требует нахождения баланса между точными техническими требованиями и реальными производственными ограничениями. Четкая спецификационная документация, проверенные данные о поставщиках и проактивный контроль качества составляют основу успешных стратегий закупок. Отказ от поверхностного сравнения цен позволяет избежать скрытых затрат на доработку и защищает общую рентабельность проекта. Отправьте свои технические спецификации в компанию YPMFG для подробного анализа, который позволит определить оптимальный выбор материалов и эффективные технологии производства. Наша команда предоставляет всестороннюю поддержку в подготовке документации и масштабируемые производственные решения, призванные ускорить процесс разработки ваших деталей.