Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
3D-печать алюминия подходит для прототипов, мелкосерийных сложных деталей и оснастки, но она редко бывает наиболее экономически эффективным выбором для массового производства. Этот процесс обычно несёт более высокие затраты на деталь и более низкую механическую прочность по сравнению с Обработка на станках с ЧПУ или литьём. Инженерам следует рассматривать аддитивное производство алюминия только тогда, когда геометрия детали, снижение веса или быстрая итерация оправдывают компромисс.
Для многих промышленных задач гибридный подход даёт лучшие результаты — использование 3D-печати для сложных внутренних элементов и Финишная обработка на станках с ЧПУ для ответственных поверхностей. В YPMFG, мы регулярно помогаем покупателям определить, что лучше подходит под их объёмы, допуски и требования к характеристикам — аддитивное производство или субтрактивная обработка.
Как работает 3D-печать алюминием
3D-печать алюминием в основном опирается на два процесса аддитивного производства металлов: прямое энергетическое осаждение (DED) и сплавление порошкового слоя (PBF), также известное как селективное лазерное плавление (SLM) или электронно-лучевое плавление (EBM). DED подаёт металлический порошок или проволоку в расплавленную ванну, создаваемую лазером или электронным лучом, и строит деталь слой за слоем. PBF распределяет тонкий слой порошка и избирательно расплавляет его мощным лазером, формируя сплошные сечения.
У каждого метода свои сильные стороны. DED отлично подходит для восстановления существующих компонентов и нанесения материала на крупные подложки, что делает его полезным для индивидуальных решений для оснастки. PBF создаёт более плотные и размерно точные детали, пригодные для функциональных конечных изделий. Однако оба процесса сталкиваются с присущими алюминиевым сплавам сложностями.
Ключевые сложности с алюминием в аддитивном производстве металлов
Алюминий создаёт уникальные сложности для 3D-печати металлом, которые инженеры должны учесть до запуска процесса. Эти сложности напрямую влияют на качество детали, размерную точность и общую стоимость производства.
Высокая отражательная способность и теплопроводность. При комнатной температуре алюминий отражает до 95 % лазерной энергии. Это затрудняет стабильное плавление и требует специальных настроек лазера, часто при значительно более высокой мощности, чем при печати сталью или титаном.
Водородная пористость. Расплавленный алюминий поглощает водород из окружающей атмосферы. Когда деталь остывает и затвердевает, водород высвобождается и образует поры внутри компонента. Эти поры снижают механическую прочность и могут вызвать преждевременный отказ под нагрузкой.
Трещины и остаточные напряжения. Алюминиевые сплавы значительно усаживаются при быстром затвердевании. Это создаёт высокие остаточные напряжения, которые могут приводить к горячим трещинам, особенно в сплавах серий 6xxx и 7xxx. Правильная ориентация построения и поддерживающие структуры необходимы для снижения этого риска.
Ограничения по чистоте поверхности. Алюминиевые детали после печати обычно требуют серьёзной постобработки. Удаление поддержек, термообработка и Обработка на станках с ЧПУ обработка ответственных элементов почти всегда необходимы для достижения приемлемых допусков и качества поверхности.
Преимущества 3D-печати алюминием
Несмотря на эти сложности, аддитивное производство алюминия даёт несколько убедительных преимуществ, которые делают его правильным выбором для конкретных задач.
Сложная геометрия без оснастки. Внутренние каналы, решётчатые структуры и органические формы, которые невозможно получить обработкой, можно напечатать за одно построение. Это исключает необходимость в индивидуальных приспособлениях, пресс-формах или множестве сборочных операций.
Быстрое прототипирование и итерации. Изменения конструкции можно внести за часы, а не за недели. Инженерные команды могут проверять и валидировать форму, посадку и функционирование, не дожидаясь изготовления оснастки.
Снижение веса за счёт решётчатых структур. Низкая плотность алюминия в сочетании с топологической оптимизацией позволяет инженерам создавать лёгкие, но жёсткие компоненты. Это особенно ценно в аэрокосмических и автомобильных применениях, где экономия массы напрямую влияет на характеристики.
Консолидация деталей. Несколько собираемых компонентов можно переработать в одну печатаемую деталь, сократив время сборки, количество крепежных точек и потенциальных мест отказа.
Когда 3D-печать алюминием имеет смысл

Не каждая задача выигрывает от аддитивного производства. Следующие сценарии представляют случаи, когда 3D-печать алюминием даёт реальную ценность.
Единичное или мелкосерийное производство. Когда потребность составляет менее 500 деталей, высокая удельная стоимость 3D-печати приемлема, поскольку традиционные методы требуют дорогостоящей оснастки и наладки.
Валидация конструкции до вложений в оснастку. Печать функционального прототипа из алюминия позволяет инженерам проверить реальные свойства материала до перехода к серийным деталям, обрабатываемым на станках с ЧПУ, или литейной оснастке.
Индивидуальные кондукторы, приспособления и оснастка. Оснастка для цеха часто требует уникальной геометрии, которую нецелесообразно получать обработкой. 3D-печать металлом создаёт прочную алюминиевую оснастку за дни, а не недели.
Компоненты с внутренними каналами охлаждения. Теплообменники, вставки пресс-форм и плиты охлаждения батарей выигрывают от сложных внутренних каналов, которые может создать только аддитивное производство.
Запасные части для аэрокосмической отрасли и обороны. Устаревшие или снятые с производства компоненты можно воспроизводить по требованию, не поддерживая дорогостоящие запасы и не перезапуская простаивающие линии оснастки.
Сравнение затрат: 3D-печать алюминием против обработки на станках с ЧПУ
Понимание структуры затрат помогает покупателям принимать обоснованные решения о закупке. В таблице ниже показано, как различаются типичные факторы затрат между двумя процессами.
YPMFG регулярно оценивает варианты затрат для клиентов, сравнивающих аддитивное производство металлов с субтрактивными процессами. Точка безубыточности между этими двумя методами обычно приходится на 50–200 деталей в зависимости от сложности детали и требуемых допусков.
Выбор материала: какой алюминиевый сплав выбрать?
Не все алюминиевые сплавы печатаются одинаково хорошо. Выбор сплава напрямую влияет на технологичность печати, механические свойства и требования к постобработке.
AlSi10Mg. Это наиболее широко используемый сплав для сплавления порошкового слоя. Он обеспечивает хорошую прочность, приемлемую пластичность и разумную технологичность печати. Это стандартный выбор для функциональных прототипов и мелкосерийных конечных деталей.
AlSi7Mg0.3. Сплав, эквивалентный литейному, который печатается с меньшей склонностью к растрескиванию. Это практичный вариант, когда приоритетом являются свариваемость и коррозионная стойкость.
AC4CH. Сплав литейного класса, адаптированный для аддитивного производства. Он всё чаще применяется в автомобильной отрасли, где требуются свойства, близкие к литейным.
A356. Традиционно литейный сплав A356 был адаптирован для процессов DED. Он часто используется для ремонта и нанесения покрытий на существующие компоненты.
Сплавы серии 7xxx, такие как 7075 обычно избегают в аддитивном производстве из-за чрезвычайной чувствительности к растрескиванию. Если требуется высокая прочность, Обработанные на станках с ЧПУ алюминий 7075 остаётся более надёжным выбором.
Требования к постобработке, которые необходимо учесть заранее
Напечатанные алюминиевые детали редко соответствуют окончательным требованиям спецификации. Заложите время и затраты на следующие этапы постобработки.
Термообработка. Отжиг для снятия напряжений и термическая обработка на твёрдый раствор часто необходимы для достижения заданных механических свойств и снижения остаточных напряжений.
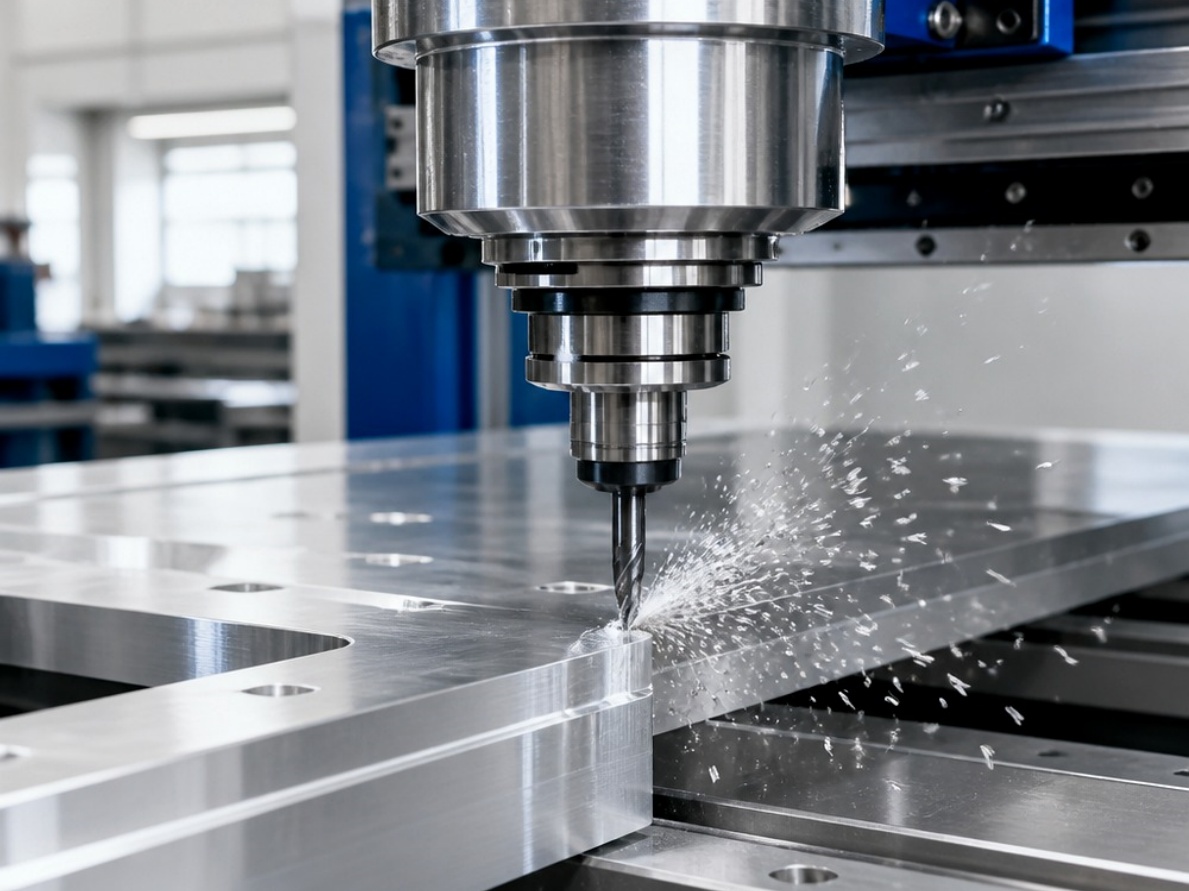
Удаление поддержек. Встроенные опорные конструкции необходимо удалять механически, обычно резкой, шлифованием или проволочной электроэрозионной обработкой (EDM). Это увеличивает трудозатраты и может повлиять на качество близлежащих поверхностей.
Механическая обработка поверхности. Критические размеры и уплотнительные поверхности почти всегда требуют фрезерования или токарной обработки на станках с ЧПУ для достижения заданных допусков и чистоты поверхности.
Горячее изостатическое прессование (HIP). Для несущих или критичных по безопасности применений HIP позволяет закрыть внутреннюю пористость и повысить усталостную долговечность. Это необязательный, но всё более распространённый этап для аэрокосмических компонентов.
Вопросы качества и сертификации
Промышленным закупщикам следует убедиться, что их поставщик аддитивного производства следует установленным практикам управления качеством. Запросите документацию, охватывающую прослеживаемость материалов, валидацию параметров процесса и контролируемые критерии приёмки дефектов.
Соответствующие стандарты включают AMS 7042 для алюминиевых деталей, изготовленных аддитивно, и ISO/ASTM 52900 для терминологии и категорий процессов аддитивного производства металлов. Сертификаты, такие как AS9100 или ISO 9001, у производителя печати свидетельствуют о приверженности документированным системам качества, хотя они не гарантируют характеристики детали для вашего конкретного применения.
Всегда следует запрашивать протокол контроля первой детали и сертификаты испытаний материала перед утверждением производственной партии. Эти документы предоставляют проверяемые доказательства качества детали и состава материала.
Распространенные ошибки, которых следует избегать
Многие инженерные команды совершают предотвратимые ошибки, оценивая 3D-печать алюминия как производственный маршрут. Знание этих подводных камней помогает избежать дорогостоящих сюрпризов.
Предположение, что напечатанные допуски достаточны. Большинство алюминиевых 3D-печатных деталей требуют вторичной механической обработки для соответствия функциональным требованиям. Проектируйте деталь с припусками на чистовую обработку на станках с ЧПУ заложенными в критические элементы с самого начала.
Недооценка полной конечной стоимости. Напечатанная деталь часто составляет лишь 40–60 процентов итоговой стоимости. Постобработка, контроль и доставка могут значительно увеличить общие расходы.
Выбор неподходящего сплава для применения. Печать сплава, который растрескивается в процессе построения, приводит к потерям времени и материала. Проконсультируйтесь с инженером, знакомым с выбором алюминиевого сплава прежде чем окончательно определиться с материалом.
Ожидание характеристик, равных литому или кованому алюминию. Аддитивно изготовленный алюминий обычно демонстрирует более низкую усталостную прочность и большую вариабельность механических свойств по сравнению с традиционными производственными маршрутами. Подтверждайте характеристики испытаниями для ваших конкретных условий нагружения.
Когда Выбирайте ЧПУ Механическая обработка вместо этого
В то время как 3D-печать алюминия играет важную роль в арсенале производства, многие задачи лучше решаются традиционными субтрактивными методами. Следующие признаки говорят о том, что обработка на станках с ЧПУ является лучшим выбором.
Крупносерийное производство свыше 500 единиц. Стоимость за деталь резко снижается при Производство на станках с ЧПУ при больших объёмах, что делает 3D-печать экономически нецелесообразной.
Жёсткие допуски менее ±0.05 mm. Обработка на станках с ЧПУ стабильно обеспечивает более строгий контроль размеров, чем большинство процессов аддитивного производства металлов.
Максимальная механическая прочность и усталостная стойкость. Кованые или литые алюминиевые детали обычно превосходят аддитивные аналоги в несущих применениях.
Простые геометрии без внутренних элементов. Если деталь не выигрывает от свободы проектирования, механическая обработка быстрее, дешевле и предсказуемее.
Как оценить поставщика услуг 3D-печати
Выбор правильного производственного партнёра требует большего, чем сравнение цен за деталь. Тщательная оценка защищает ваш проект от рисков качества и срыва сроков поставки.
Запросите подробное техническая экспертиза вашей CAD-модели. Компетентный поставщик выявит потенциальные сбои печати, предложит улучшения конструкции и порекомендует оптимальную ориентацию построения до выставления коммерческого предложения.
Спросите о возможностях мониторинга и контроля в процессе производства. Поставщики, которые отслеживают динамику сварочной ванны, измеряют толщину слоя и выполняют измерения на КИМ или КТ-сканирование, обеспечивают значительно более высокий уровень гарантии качества, чем те, кто полагается только на визуальный контроль.
Проверьте практику документирования материалов. Каждая партия металлического порошка должна сопровождаться сертификатом анализа с указанием химического состава, гранулометрического распределения и содержания кислорода. Эти параметры напрямую влияют на качество печати и характеристики детали.
Убедитесь в наличии мощностей для постобработки. Поставщик, предлагающий интегрированные термообработку, удаление поддержек и Финишная обработка на станках с ЧПУ на собственном производстве, снижает риски цепочки поставок и упрощает коммуникацию на протяжении всего производственного процесса.
Частые вопросы о 3D-печати алюминия
Прочнее ли 3D-печать алюминия, чем литой алюминий?
Как правило, нет. Аддитивно изготовленный алюминий обычно имеет более низкую усталостную прочность и большую вариабельность свойств, чем традиционно литые или кованые аналоги. Постобработка, такая как HIP, может сократить этот разрыв, но алюминий, обработанный на станках с ЧПУ, остаётся самым прочным вариантом для несущих применений.
Сколько времени занимает 3D-печать алюминиевой детали?
Время построения значительно варьируется в зависимости от размера детали и типа принтера. Небольшой прототип может быть напечатан менее чем за 12 часов, тогда как крупный сложный компонент может потребовать 48–72 часа и более. Общий срок изготовления с учётом постобработки часто увеличивается до одной–двух недель для стандартных заказов.
Каков минимальный объём заказа для 3D-печати алюминия?
Большинство поставщиков принимают заказы на одну деталь, поскольку процесс не требует оснастки. Однако часто действует минимальная стоимость заказа, покрывающая настройку станка, обращение с материалом и документацию по качеству. Ожидайте минимальную цену за деталь даже для единичных компонентов.
Можно ли анодировать алюминиевые 3D-печатные детали?
Большинство алюминиевых сплавов, подходящих для 3D-печати, можно анодировать, но качество поверхности напечатанных деталей может проявлять видимые следы слоёв после процесса. Механическая обработка поверхности до плоскостности перед анодированием даёт наиболее чистый визуальный результат.
Какой формат файла нужен для коммерческого предложения?
Файлы STEP или STL являются стандартными. Файлы STEP предпочтительнее, поскольку они сохраняют точные геометрические данные и позволяют инженерам оценивать толщину стенок, поднутрения и доступность элементов в процессе рассмотрения коммерческого предложения.
Нужна помощь в выборе между 3D-печатью и обработкой на станках с ЧПУ?
Выбор между 3D-печать алюминия и традиционное производство — это не простое решение «да или нет». Правильный процесс зависит от объёма производства, геометрической сложности, механических требований и бюджетных ограничений. Многие проекты выигрывают от сочетания обоих методов, а не от единственного подхода.
YPMFG предоставляет бесплатные инженерные оценки клиентам, которые не уверены, какой производственный маршрут подходит для их задачи. Вы можете отправить свои CAD-файлы и требования к спецификации для детальной оценки, которая включает рекомендацию по процессу, ориентировочный срок изготовления и конкурентное коммерческое предложение. Наша команда специализируется на производстве прецизионных деталей на станках с ЧПУ и может подсказать, что лучше служит целям вашего проекта — аддитивное производство или субтрактивные процессы.