Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
La impresión 3D en aluminio es viable para prototipos, piezas complejas de bajo volumen y utillaje, pero rara vez es la opción más rentable para la producción en masa. El proceso suele conllevar costos por pieza más altos y menor resistencia mecánica en comparación con Mecanizado CNC la fundición. Los ingenieros deben evaluar la fabricación aditiva de metal de aluminio solo cuando la geometría de la pieza, la reducción de peso o la iteración rápida justifiquen la compensación.
Para muchas aplicaciones industriales, un enfoque híbrido ofrece mejores resultados — usar la impresión 3D para los elementos internos complejos y Acabado CNC para las superficies críticas. En YPMFG, ayudamos con regularidad a los compradores a determinar si la fabricación aditiva o el mecanizado sustractivo se ajusta mejor a sus objetivos de volumen, tolerancia y rendimiento.
Entender cómo funciona la impresión 3D en aluminio
La impresión 3D en aluminio se basa principalmente en dos procesos aditivos de metal: Deposición de energía dirigida (DED) y Fusión de lecho de polvo (PBF), también conocida como fusión selectiva por láser (SLM) o fusión por haz de electrones (EBM). La DED alimenta polvo o alambre metálico hacia un baño fundido creado por un láser o un haz de electrones, construyendo piezas capa por capa. La PBF extiende una capa fina de polvo y la funde selectivamente con un láser de alta potencia para formar secciones transversales sólidas.
Cada método tiene fortalezas distintas. La DED destaca en la reparación de componentes existentes y la deposición de material sobre sustratos grandes, lo que la hace útil para soluciones de utillaje personalizadas. La PBF produce piezas más densas y dimensionalmente más precisas, adecuadas para componentes funcionales de uso final. Sin embargo, ambos procesos enfrentan desafíos inherentes al trabajar con aleaciones de aluminio.
Desafíos clave del aluminio en la fabricación aditiva de metal
El aluminio plantea dificultades únicas para la impresión 3D de metal que los ingenieros deben tener en cuenta antes de comprometerse con el proceso. Estos desafíos afectan directamente la calidad de la pieza, la precisión dimensional y el costo de producción general.
Alta reflectividad y conductividad térmica. El aluminio refleja hasta el 95% de la energía del láser a temperatura ambiente. Esto dificulta una fusión consistente y requiere ajustes de láser especializados, a menudo con niveles de potencia significativamente superiores a los de la impresión de acero o titanio.
Porosidad por hidrógeno. El aluminio fundido absorbe hidrógeno de la atmósfera circundante. A medida que la pieza se enfría y solidifica, el hidrógeno escapa y forma poros dentro del componente. Estos poros reducen la resistencia mecánica y pueden causar fallos prematuros bajo carga.
Grietas y tensión residual. Las aleaciones de aluminio se contraen significativamente durante la solidificación rápida. Esto crea altas tensiones residuales que pueden provocar grietas en caliente, especialmente en aleaciones como las series 6xxx y 7xxx. La orientación adecuada de la construcción y las estructuras de soporte son esenciales para mitigar este riesgo.
Limitaciones del acabado superficial. Las piezas de aluminio tal como se imprimen suelen requerir un posprocesamiento extenso. La eliminación de soportes, el tratamiento térmico y el Mecanizado CNC de los elementos críticos casi siempre son necesarios para lograr tolerancias y calidad superficial utilizables.
Ventajas de la impresión 3D en aluminio
A pesar de estos desafíos, la fabricación aditiva de aluminio ofrece varias ventajas convincentes que la convierten en la opción correcta para aplicaciones específicas.
Geometría compleja sin utillaje. Los canales internos, las estructuras de celosía y las formas orgánicas que son imposibles de mecanizar pueden imprimirse en una sola construcción. Esto elimina la necesidad de dispositivos de sujeción, moldes o múltiples pasos de ensamblaje personalizados.
Prototipado rápido e iteración. Los cambios de diseño pueden implementarse en horas en lugar de semanas. Los equipos de ingeniería pueden probar y validar la forma, el ajuste y la función sin esperar a la fabricación del utillaje.
Reducción de peso mediante estructuras de celosía. La baja densidad del aluminio combinada con la optimización topológica permite a los ingenieros crear componentes ligeros pero rígidos. Esto es especialmente valioso en aplicaciones aeroespaciales y automotrices, donde el ahorro de masa impacta directamente el rendimiento.
Consolidación de piezas. Múltiples componentes ensamblados pueden rediseñarse como una sola pieza impresa, lo que reduce el tiempo de ensamblaje, los puntos de fijación y las posibles ubicaciones de fallo.
Cuándo tiene sentido la impresión 3D en aluminio

No todas las aplicaciones se benefician de la fabricación aditiva. Los siguientes escenarios representan casos en los que la impresión 3D en aluminio ofrece valor real.
Series de producción únicas o de bajo volumen. Cuando la demanda es inferior a 500 piezas, el alto costo por unidad de la impresión 3D es aceptable porque los métodos tradicionales requieren utillaje y preparación costosos.
Validación del diseño antes de invertir en utillaje. Imprimir un prototipo funcional en aluminio permite a los ingenieros probar las propiedades reales del material antes de comprometerse con piezas de producción CNC o utillaje de fundición.
Dispositivos de sujeción, plantillas y utillaje personalizados. El utillaje de taller a menudo requiere geometrías únicas que son poco prácticas de mecanizar. La impresión 3D de metal produce utillaje de aluminio duradero en días en lugar de semanas.
Componentes con canales de refrigeración internos. Los intercambiadores de calor, los insertos de moldes y las placas de refrigeración de baterías se benefician de los complejos pasajes internos que solo la fabricación aditiva puede producir.
Piezas de repuesto para aeroespacial y defensa. Los componentes obsoletos o descontinuados se pueden reproducir bajo demanda sin mantener un inventario costoso ni reactivar líneas de utillaje inactivas.
Comparación de costos: impresión 3D en aluminio frente a mecanizado CNC
Comprender la estructura de costos ayuda a los compradores a tomar decisiones de abastecimiento informadas. La siguiente tabla describe cómo difieren los factores de costo típicos entre ambos procesos.
YPMFG evalúa de forma rutinaria escenarios de costos para clientes que comparan fabricación aditiva de metal frente a procesos sustractivos. El punto de equilibrio entre ambos métodos suele situarse entre 50 y 200 piezas, según la complejidad de la pieza y las tolerancias requeridas.
Selección de material: ¿qué aleación de aluminio debería elegir?
No todas las aleaciones de aluminio se imprimen igual de bien. La selección de la aleación influye directamente en la imprimibilidad, las propiedades mecánicas y los requisitos de posprocesamiento.
AlSi10Mg. Es la aleación más utilizada para la fusión en lecho de polvo. Ofrece buena resistencia, ductilidad aceptable e imprimibilidad razonable. Es la opción estándar para prototipos funcionales y piezas de uso final de bajo volumen.
AlSi7Mg0.3. Una aleación equivalente a la de fundición que se imprime con menor susceptibilidad al agrietamiento. Es una opción práctica cuando la soldabilidad y la resistencia a la corrosión son prioridades.
AC4CH. Una aleación de grado de fundición a presión adaptada para la fabricación aditiva. Se usa cada vez más en aplicaciones automotrices donde se desean propiedades similares a las de fundición.
A356. Tradicionalmente una aleación de fundición, la A356 se ha adaptado para procesos DED. Se usa comúnmente para aplicaciones de reparación y recubrimiento en componentes existentes.
Las aleaciones de la serie 7xxx, como 7075 por lo general se evitan en la fabricación aditiva debido a su extrema sensibilidad al agrietamiento. Si se requiere alta resistencia, Mecanizado por CNC Aluminio 7075 sigue siendo la opción más confiable.
Requisitos de posprocesamiento que debe prever
Las piezas de aluminio tal como se imprimen rara vez cumplen los requisitos finales de especificación. Presupueste tiempo y costo para los siguientes pasos de posprocesamiento.
Tratamiento térmico. El recocido para alivio de tensiones y el tratamiento térmico de solución suelen ser necesarios para lograr las propiedades mecánicas especificadas y reducir las tensiones residuales.
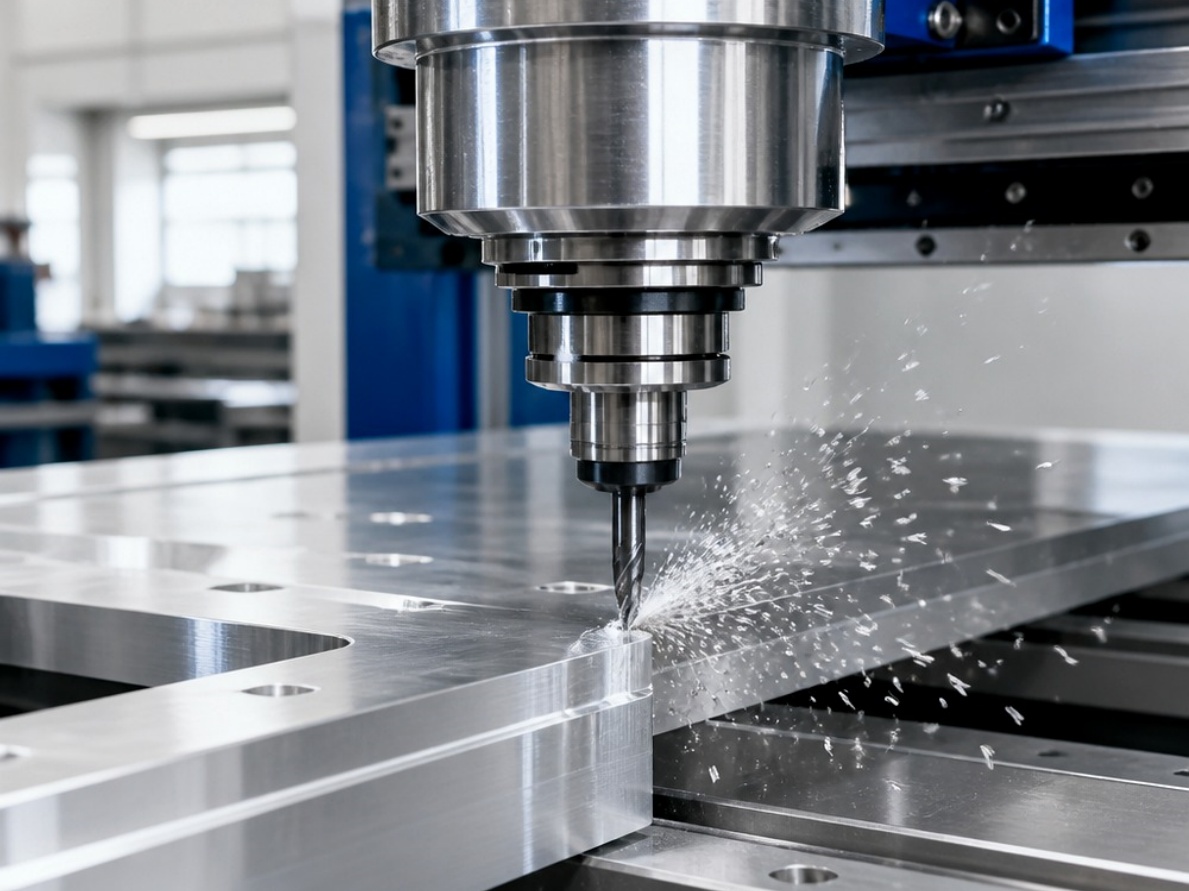
Eliminación de soportes. Las estructuras de soporte integradas deben retirarse mecánicamente, normalmente mediante corte, rectificado o EDM de hilo. Esto añade mano de obra y puede afectar la calidad superficial cercana.
Mecanizado de superficies. Las dimensiones críticas y las superficies de sellado casi siempre requieren fresado o torneado CNC para lograr las tolerancias y el acabado superficial especificados.
Prensado isostático en caliente (HIP). Para aplicaciones estructurales o críticas para la seguridad, el HIP puede cerrar la porosidad interna y mejorar la vida a la fatiga. Es un paso opcional pero cada vez más común para componentes aeroespaciales.
Consideraciones de calidad y certificación
Los compradores industriales deben verificar que su proveedor de fabricación aditiva siga prácticas establecidas de gestión de calidad. Solicite documentación que abarque la trazabilidad de materiales, la validación de parámetros de proceso y criterios de aceptación de defectos inspeccionables.
Las normas relevantes incluyen AMS 7042 para piezas de aluminio fabricadas por adición y ISO/ASTM 52900 para la terminología y las categorías de procesos de fabricación aditiva de metal. Certificaciones como AS9100 o ISO 9001 de la impresora indican un compromiso con sistemas de calidad documentados, aunque no garantizan el desempeño de la pieza para su aplicación específica.
Siempre debe solicitar un Informe de inspección de la primera pieza y certificados de ensayo de materiales antes de aprobar una corrida de producción. Estos documentos proporcionan evidencia verificable de la calidad de la pieza y la composición del material.
Errores comunes que se deben evitar
Muchos equipos de ingeniería cometen errores evitables al evaluar la impresión 3D en aluminio como vía de fabricación. Conocer estos riesgos le ayuda a evitar sorpresas costosas.
Suponer que las tolerancias tal como se imprime son suficientes. La mayoría de las piezas de aluminio impresas en 3D requieren mecanizado secundario para cumplir las especificaciones funcionales. Diseñe su pieza con márgenes de acabado CNC incorporados en las características críticas desde el inicio.
Subestimar el costo total puesto en destino. La pieza impresa suele representar solo del 40 al 60 por ciento del costo final. El posprocesamiento, la inspección y el envío pueden aumentar significativamente el gasto total.
Elegir la aleación incorrecta para la aplicación. Imprimir una aleación que se agrieta durante el proceso de construcción desperdicia tiempo y material. Consulte con un ingeniero familiarizado con la selección de aleaciones de aluminio antes de finalizar su elección de material.
Esperar un desempeño igual al aluminio fundido o forjado. El aluminio fabricado por adición suele presentar menor resistencia a la fatiga y mayor variabilidad en las propiedades mecánicas en comparación con las vías de fabricación tradicionales. Valide el desempeño mediante ensayos para sus condiciones de carga específicas.
Cuándo Elija CNC Mecanizado en su lugar
Mientras la impresión 3D en aluminio cumple funciones importantes en el conjunto de herramientas de fabricación, muchas aplicaciones se atienden mejor con métodos sustractivos convencionales. Los siguientes indicadores sugieren que el mecanizado CNC es la opción superior.
Producción de gran volumen superior a 500 unidades. Los costos por pieza caen drásticamente con Fabricación CNC en volumen, lo que hace que la impresión 3D no sea económicamente viable.
Tolerancias ajustadas por debajo de ±0.05 mm. El mecanizado CNC logra de forma consistente un control dimensional más estricto que la mayoría de los procesos aditivos de metal.
Máxima resistencia mecánica y resistencia a la fatiga. Las piezas de aluminio forjadas o fundidas suelen superar a sus equivalentes fabricados por adición en aplicaciones estructurales.
Geometrías simples sin características internas. Si la pieza no se beneficia de la libertad de diseño, el mecanizado es más rápido, más económico y más predecible.
Cómo evaluar a un proveedor de servicios de impresión 3D
Seleccionar al socio de fabricación adecuado requiere más que comparar precios por pieza. Una evaluación exhaustiva protege su proyecto de riesgos de calidad y entrega.
Solicite una evaluación técnica de su modelo CAD. Un proveedor capaz identificará posibles fallas de impresión, sugerirá mejoras de diseño y recomendará la orientación de construcción óptima antes de cotizar.
Pregunte sobre las capacidades de monitoreo en proceso e inspección. Los proveedores que monitorean la dinámica del baño de fusión, miden el espesor de capa y realizan escaneo CMM o CT ofrecen un aseguramiento de calidad significativamente mayor que quienes dependen únicamente de la inspección visual.
Verifique las prácticas de documentación de materiales. Cada lote de polvo metálico debe venir con un certificado de análisis que especifique la composición química, la distribución del tamaño de partícula y el contenido de oxígeno. Estos parámetros afectan directamente la calidad de impresión y el desempeño de la pieza.
Confirme la capacidad de posprocesamiento. Un proveedor que ofrece tratamiento térmico integrado, eliminación de soportes y Acabado CNC en sus instalaciones reduce el riesgo de la cadena de suministro y simplifica la comunicación durante todo el proceso de producción.
Preguntas frecuentes sobre la impresión 3D en aluminio
¿La impresión 3D en aluminio es más resistente que el aluminio fundido?
Por lo general, no. El aluminio fabricado por adición suele tener menor resistencia a la fatiga y mayor variabilidad de propiedades que sus equivalentes fundidos o forjados convencionales. El posprocesamiento como el HIP puede reducir esta diferencia, pero el aluminio mecanizado CNC sigue siendo la opción más resistente para aplicaciones estructurales.
¿Cuánto tiempo toma imprimir en 3D una pieza de aluminio?
Los tiempos de construcción varían significativamente según el tamaño de la pieza y el tipo de impresora. Un prototipo pequeño puede imprimirse en menos de 12 horas, mientras que un componente grande y complejo puede requerir de 48 a 72 horas o más. El plazo de entrega total, incluido el posprocesamiento, a menudo extiende el cronograma a una o dos semanas para pedidos estándar.
¿Cuál es la cantidad mínima de pedido para la impresión 3D en aluminio?
La mayoría de los proveedores aceptan pedidos de una sola pieza, ya que el proceso no requiere utillaje. Sin embargo, suelen aplicarse umbrales de cargo mínimo para cubrir la preparación de la máquina, el manejo de materiales y la documentación de calidad. Espere un precio mínimo por pieza incluso para componentes únicos.
¿Se pueden anodizar las piezas de aluminio impresas en 3D?
La mayoría de las aleaciones de aluminio aptas para la impresión 3D pueden aceptar el anodizado, pero la calidad superficial de las piezas tal como se imprimen puede mostrar líneas de capa visibles después del proceso. Mecanizar la superficie hasta dejarla plana antes del anodizado produce el resultado visual más limpio.
¿Qué formato de archivo necesita para una cotización?
Los archivos STEP o STL son estándar. Se prefieren los archivos STEP porque conservan datos geométricos precisos y permiten a los ingenieros evaluar espesores de pared, socavados y accesibilidad de características durante el proceso de revisión de la cotización.
¿Necesita ayuda para decidir entre impresión 3D y mecanizado CNC?
Elegir entre la impresión 3D en aluminio y la fabricación tradicional no es una decisión simple de sí o no. El proceso adecuado depende de su volumen de producción, la complejidad geométrica, los requisitos mecánicos y las restricciones presupuestarias. Muchos proyectos se benefician de una combinación de ambos métodos en lugar de un solo enfoque.
YPMFG ofrece evaluaciones de ingeniería gratuitas para clientes que no están seguros de qué vía de fabricación se adapta a su aplicación. Puede enviar sus archivos CAD y requisitos de especificación para una evaluación detallada que cubre la recomendación de proceso, el plazo de entrega estimado y una cotización competitiva. Nuestro equipo se especializa en fabricación de piezas de precisión CNC y puede asesorarle sobre si la fabricación aditiva o los procesos sustractivos sirven mejor a los objetivos de su proyecto.