Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

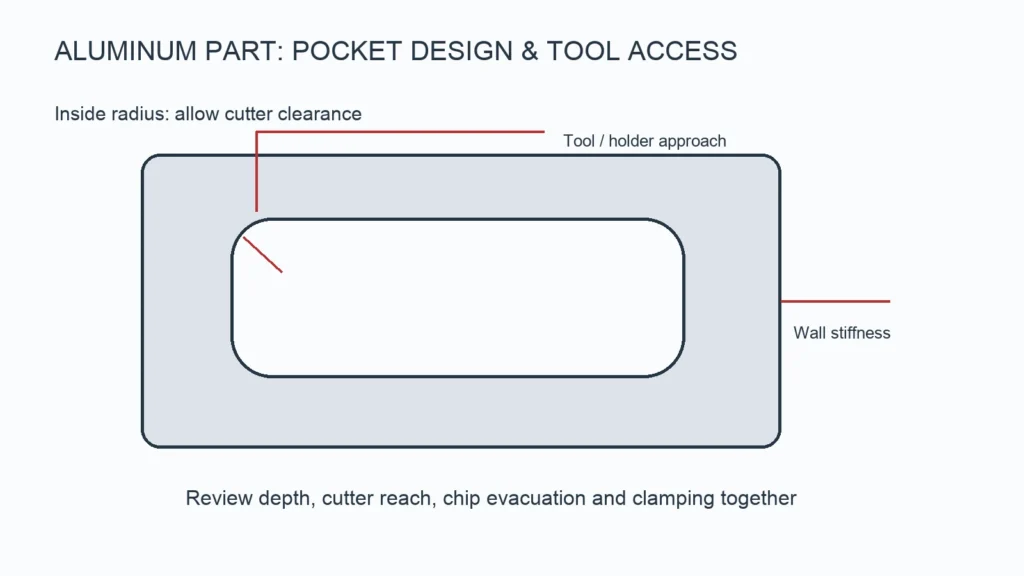
El mecanizado de piezas de aluminio se complica cuando la fresa no puede acceder con precisión a un elemento o cuando la pieza de trabajo se desplaza bajo las cargas de corte y sujeción. Una revisión útil del diseño permite comprobar conjuntamente la geometría, el acceso de la herramienta y la sujeción de la pieza. No existe un espesor mínimo de pared ni una profundidad de cavidad únicos que sean adecuados para todas las piezas.
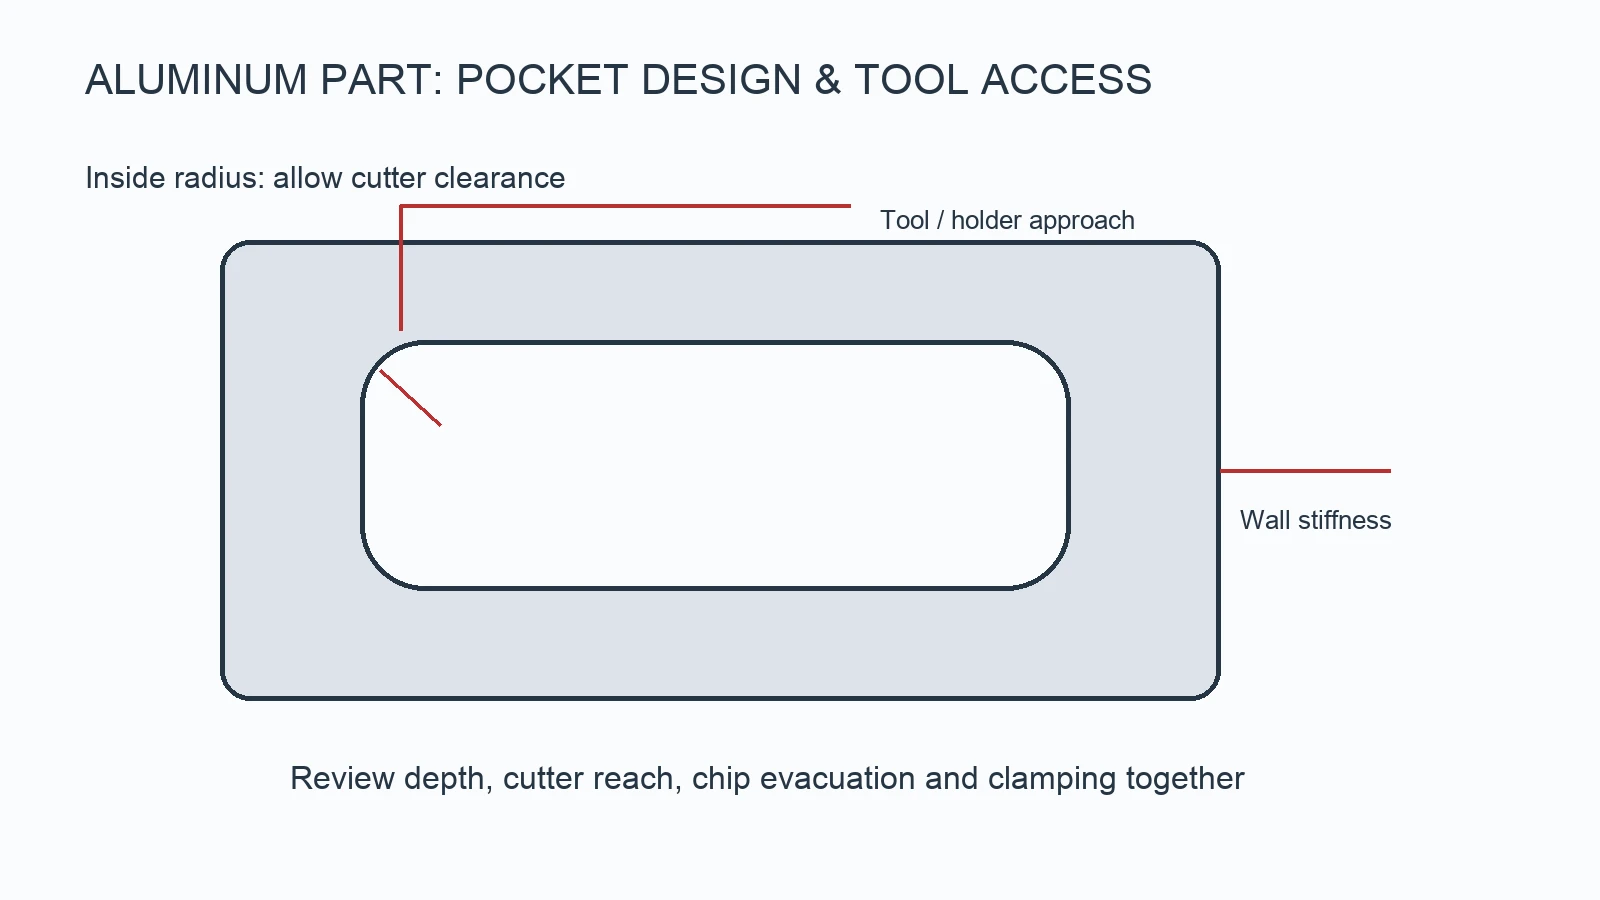
Esquinas interiores: diseño para una fresa giratoria
Una fresa cilíndrica deja un radio en una esquina vertical interna. Si una superficie cuadrada de acoplamiento necesita espacio libre, se debe considerar un radio de esquina mayor, una superficie de alivio o una geometría de acoplamiento revisada. Una esquina interna realmente afilada puede requerir un proceso diferente, como el electroerosionado (EDM), dependiendo del material y del acceso.
Evita que el radio interno especificado sea exactamente igual al radio previsto de la fresa sin analizar previamente la trayectoria de la herramienta. Permitir que una fresa más pequeña interpole la esquina puede mejorar las condiciones de corte. El radio óptimo también depende de la profundidad del hueco y de los tamaños de herramienta disponibles.
Huecos profundos: separa la longitud de corte del espacio libre del soporte
La profundidad del hueco es solo una de las limitaciones. La herramienta necesita una longitud de canal suficiente para el corte, un espacio libre adecuado en el vástago y un portaherramientas que no choque con la pared. Un saliente mayor de la herramienta reduce la rigidez y puede aumentar la flexión o las vibraciones. La evacuación de virutas resulta más difícil en huecos estrechos y profundos.
A modo de ejemplo para comparar diseños, un hueco de 30 mm de profundidad con un radio de esquina pequeño puede obligar a utilizar una fresa esbelta, mientras que la misma profundidad con un radio mayor puede permitir el uso de una fresa más rígida. Se trata de una comparación geométrica, no de un límite garantizado entre profundidad y diámetro. Pregunta si aumentar el radio, abrir un lado o reducir la profundidad mejoraría el acceso.
Paredes delgadas: la rigidez depende de la altura y del apoyo
Una pared corta con soporte se comporta de forma diferente a una pared alta sin soporte del mismo espesor. Hay que tener en cuenta la altura de la pared, el vano sin soporte, las nervaduras locales, la dirección de corte y la posición de sujeción. La presión de la herramienta y la sujeción de la pieza pueden deformar un elemento que recupere su forma original tras el mecanizado.
Analiza si el desbaste puede dejar material de soporte, si el material debe eliminarse de forma más simétrica y si es adecuado realizar operaciones separadas de desbaste y acabado. El material sometida a un tratamiento de alivio de tensiones o una operación intermedia pueden resultar útiles en algunos diseños, pero no garantizan una distorsión nula.
Estrategia y configuraciones de Datum
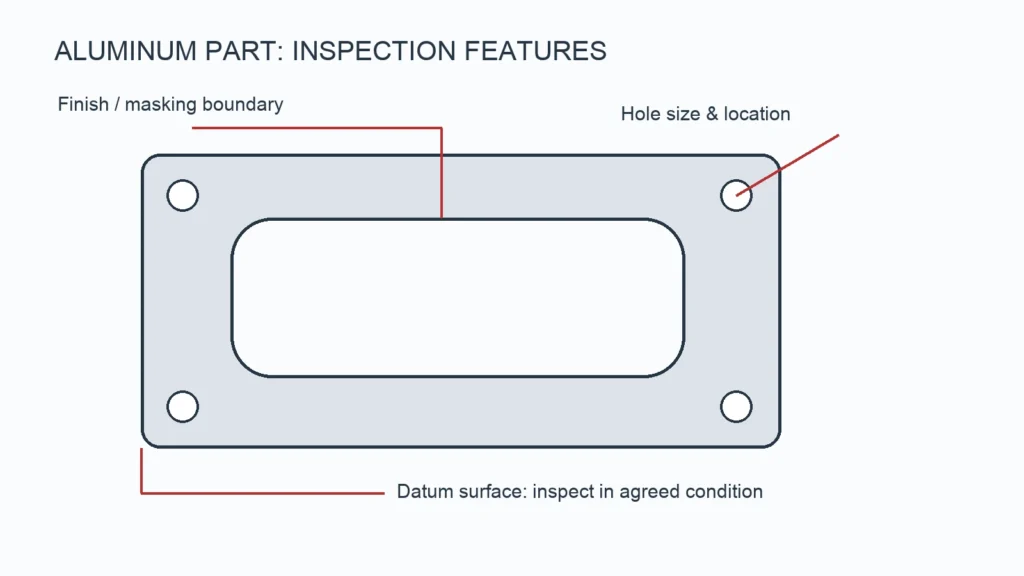
Las características mecanizadas en una sola configuración pueden evitar algunos errores de recolocación, pero una única configuración no siempre resulta práctica. Identifica en el plano la superficie de montaje y las relaciones entre los orificios críticos. Pregunta cómo se ubicarán estas características durante las operaciones posteriores y cómo se inspeccionará la pieza acabada.
El acceso en cinco ejes puede reducir la necesidad de reposicionamiento en el caso de algunas formas. No mejora automáticamente todas las tolerancias ni reduce todos los precios. Elige el proceso en función del acceso, la rigidez y las relaciones entre las características. Consulta nuestra Servicio de fresado CNC para la revisión del proyecto.
Problemas de diseño y modificaciones útiles
| Problema | Lee primero la reseña | Posible cambio de diseño |
|---|---|---|
| Cháchara en un muro alto | Rigidez de la pared, saliente de la herramienta y contacto | Añadir un soporte, reducir la altura sin soporte o aumentar el espesor de la pared |
| No se puede llegar a la esquina | Radio de la herramienta y profundidad de la cavidad | Aumentar el radio o añadir un rebaje en las esquinas conforme a la normativa |
| La pieza se deforma tras su liberación | Tensión en la pieza y secuencia de arranque de material | Mejorar la simetría, la selección de acciones o la planificación de procesos |
| Colisión del portaherramientas | Dirección de aproximación y geometría circundante | Abrir el acceso o modificar la estrategia de configuración |
| Cambios críticos en el ajuste tras el anodizado | Requisitos de tamaño final y enmascaramiento | Definir el margen de recubrimiento o la superficie enmascarada autorizada |
Preguntas frecuentes sobre DFM
¿Es de 1 mm o de 2 mm el espesor mínimo universal de las paredes?
No. Esas cifras no permiten determinar la viabilidad sin conocer el material, la altura, la luz, las tolerancias y las condiciones de apoyo. Envía la geometría real para su revisión.
¿Puedo mecanizar una superficie después del anodizado?
Sí, pero la operación elimina el recubrimiento de forma localizada. Especifica las superficies expuestas, la protección contra la corrosión y cualquier tratamiento posterior, en lugar de considerar el mecanizado posterior al acabado como una corrección rutinaria.
¿Qué debe incluir un modelo CAD?
Proporciona un plano en el que se indiquen el material y el temple, las tolerancias críticas y los puntos de referencia, la textura de la superficie, las roscas, el acabado y la revisión. Utiliza el Guía de inspección del aluminio para definir la aceptación definitiva.
Solicitar una revisión de planos
YP-MFG acepta pedidos de mecanizado a medida a partir de una sola pieza. Envíanos un modelo 3D y un plano acotado, junto con las especificaciones del material, el acabado, la cantidad y el destino de entrega a través de nuestro página de solicitud de presupuesto. Normalmente respondemos en un plazo de 24 horas tras recibir toda la información; es posible que las consultas de carácter técnico requieran alguna aclaración antes de poder ofrecer un presupuesto definitivo.