French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

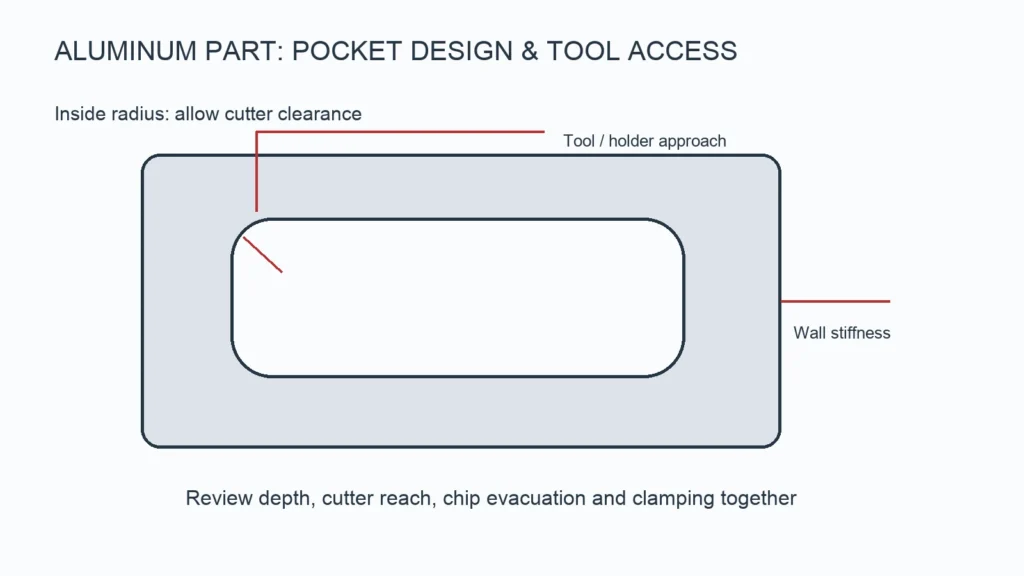
L'usinage des pièces en aluminium devient difficile lorsque l'outil ne peut pas atteindre une caractéristique de manière rigide ou lorsque la pièce se déplace sous l'effet des charges d'usinage et de serrage. Une analyse de conception pertinente permet de vérifier à la fois la géométrie, l'accès de l'outil et le serrage de la pièce. Il n'existe pas d'épaisseur de paroi minimale ni de profondeur de poche unique adaptée à toutes les pièces.
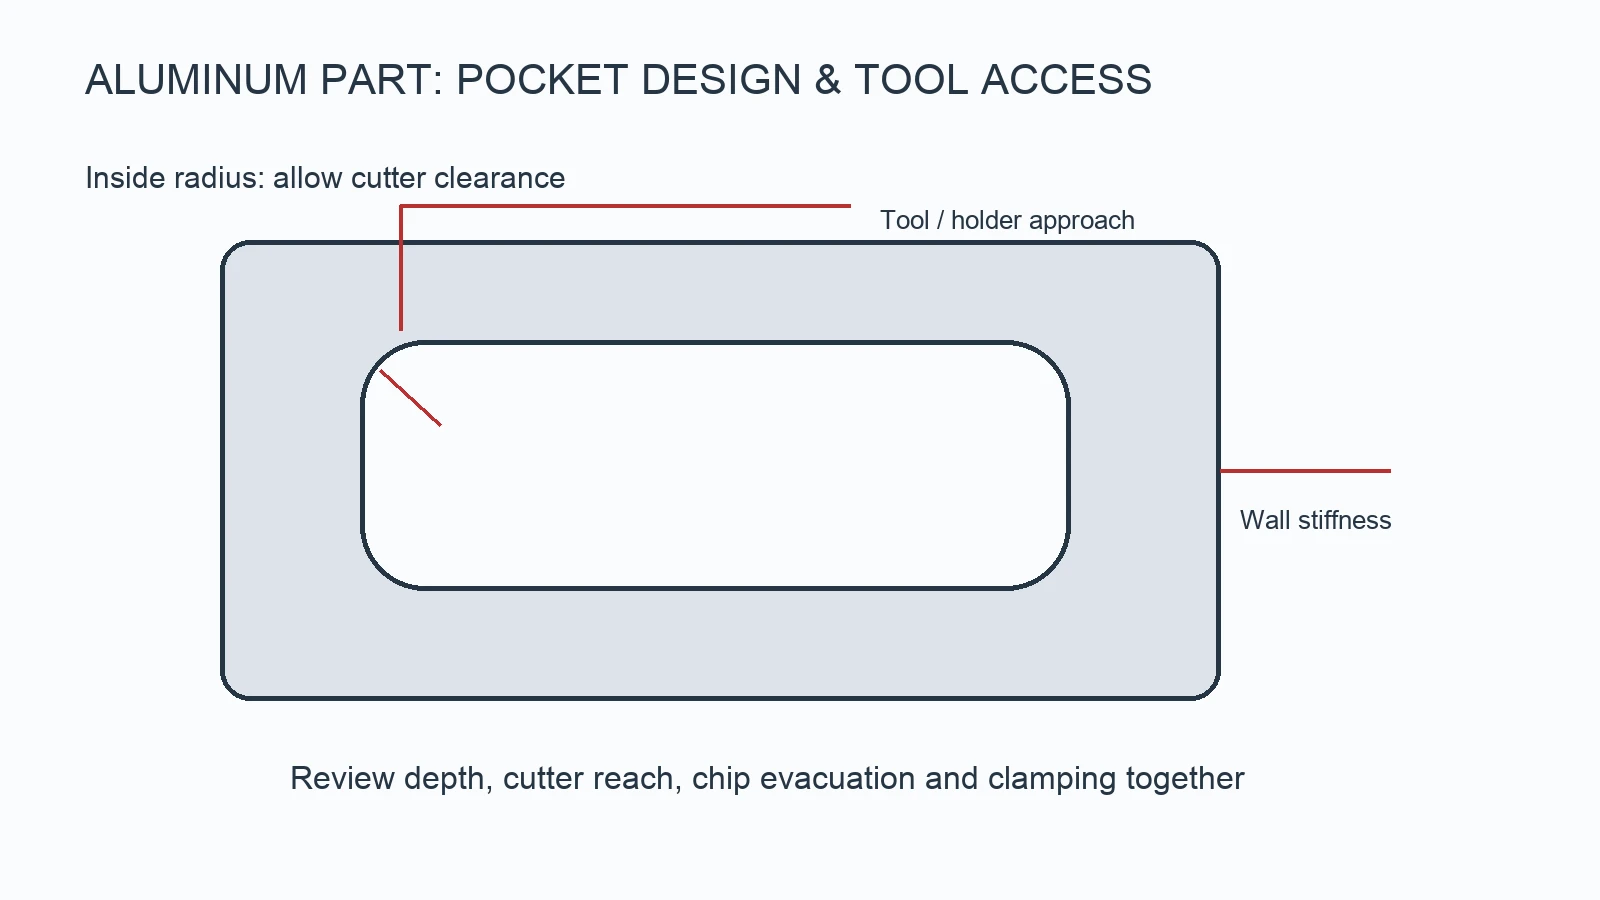
Angles intérieurs : conception d'une fraise rotative
Une fraise cylindrique laisse un rayon dans un angle interne vertical. Si une surface d'accouplement carrée nécessite un dégagement, envisagez d'augmenter le rayon de l'angle, d'ajouter une surface de dégagement ou de modifier la géométrie d'accouplement. Un angle interne véritablement vif peut nécessiter un procédé différent, tel que l'électroérosion (EDM), en fonction du matériau et de l'accessibilité.
Évitez de définir un rayon interne exactement égal au rayon prévu de la fraise sans tenir compte du parcours d'outil. Le fait de laisser une fraise plus petite interpoler le coin peut améliorer les conditions de coupe. Le rayon optimal dépend également de la profondeur de la poche et des tailles d'outils disponibles.
Poches profondes : distinguer la longueur de coupe du dégagement du support
La profondeur de la poche n'est qu'une contrainte parmi d'autres. L'outil doit disposer d'une longueur de dent suffisante pour la coupe, d'un dégagement adéquat au niveau de la tige et d'un porte-outil qui n'entre pas en collision avec la paroi. Un porte-à-faux plus important réduit la rigidité et peut accroître la flexion ou les vibrations. L'évacuation des copeaux devient plus difficile dans les poches étroites et profondes.
À titre d'exemple, une poche de 30 mm de profondeur avec un petit rayon d'angle peut nécessiter l'utilisation d'un outil de coupe élancé, tandis qu'une poche de même profondeur mais avec un rayon plus grand peut permettre l'utilisation d'un outil de coupe plus rigide. Il s'agit là d'une comparaison géométrique et non d'une limite garantie entre la profondeur et le diamètre. Demandez-vous si l'augmentation du rayon, l'ouverture d'un côté ou la réduction de la profondeur améliorerait l'accès.
Parois minces : la rigidité dépend de la hauteur et de l'appui
Une paroi courte et soutenue se comporte différemment d'une paroi haute et non soutenue de même épaisseur. Il convient de prendre en compte la hauteur de la paroi, la portée non soutenue, les nervures locales, le sens d'usinage et la position de serrage. La pression de l'outil et le serrage de la pièce peuvent déformer une feature qui reprend sa forme initiale après l'usinage.
Vérifiez si l'ébauche peut laisser des excédents de matière, s'il convient d'enlever la matière de manière plus symétrique et s'il est judicieux de séparer les opérations d'ébauche et de finition. L'utilisation de pièces pré-reculées ou d'une opération intermédiaire peut s'avérer utile pour certaines conceptions, mais ne garantit pas l'absence totale de déformation.
Stratégie et configurations de Datum
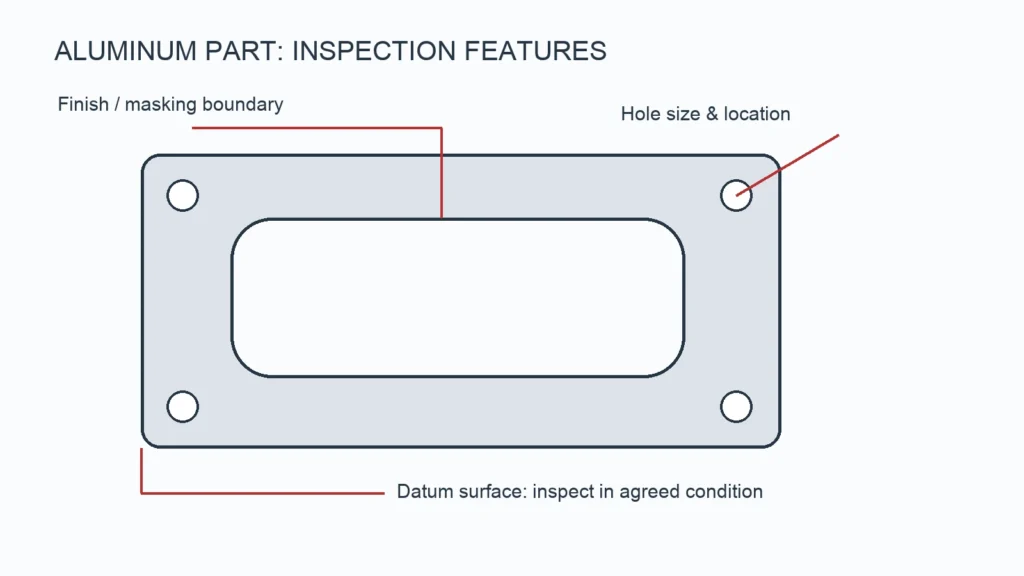
Les éléments usinés en un seul serrage permettent d'éviter certaines erreurs de repositionnement, mais un seul serrage n'est pas toujours envisageable. Identifiez sur le plan la surface de montage et les relations entre les alésages critiques. Renseignez-vous sur la manière dont ces éléments seront positionnés lors des opérations suivantes et sur la façon dont la pièce finie sera contrôlée.
L'accès sur cinq axes peut réduire les repositionnements pour certaines formes. Cela n'améliore pas automatiquement toutes les tolérances ni ne réduit systématiquement tous les coûts. Choisissez le procédé en fonction de l'accès, de la rigidité et des relations entre les éléments. Consultez notre Service de fraisage CNC pour l'examen du projet.
Problèmes de conception et modifications utiles
| Problème | Lire d'abord les avis | Modification éventuelle de la conception |
|---|---|---|
| Bavardages sur un haut mur | Rigidité de la paroi, porte-à-faux de l'outil et engagement | Ajouter un renfort, réduire la hauteur non renforcée ou augmenter l'épaisseur de la paroi |
| Impossible d'accéder à ce coin | Rayon de l'outil et profondeur de poche | Augmenter le rayon ou ajouter un congé d'angle homologué |
| La pièce se déforme après avoir été retirée du moule | Contraintes sur la pièce et séquence d'enlèvement de matière | Améliorer la symétrie, la sélection des actions ou l'organisation des étapes du processus |
| Collision du porte-outil | Direction d'approche et géométrie environnante | Activer l'accès libre ou modifier la stratégie de configuration |
| Modifications importantes de l'ajustement après l'anodisation | Exigences relatives au format final et au masquage | Définir la tolérance de revêtement ou la surface masquée autorisée |
FAQ sur la conception pour la fabrication (DFM)
Est-ce que 1 mm ou 2 mm constituent l'épaisseur minimale universelle d'une paroi ?
Non. Ces chiffres ne permettent pas de déterminer la faisabilité sans connaître le matériau, la hauteur, la portée, les tolérances et les conditions d'appui. Veuillez nous transmettre la géométrie réelle pour examen.
Puis-je usiner une surface après l'anodisation ?
Oui, mais cette opération enlève localement le revêtement. Précisez les surfaces exposées, la protection contre la corrosion et tout traitement ultérieur, plutôt que de considérer l’usinage après finition comme une correction de routine.
Quels éléments doivent accompagner un modèle CAO ?
Fournissez un dessin indiquant le matériau et la trempe, les tolérances critiques et les repères, la texture de surface, les filetages, la finition et la révision. Utilisez le Guide d'inspection de l'aluminium pour définir la réception définitive.
Demander une révision de plan
YP-MFG accepte les commandes d'usinage sur mesure à partir d'une seule pièce. Envoyez-nous un modèle 3D et un plan coté, ainsi que les spécifications du matériau, la finition souhaitée, la quantité et le lieu de livraison via notre page de demande de devis. Nous répondons généralement dans les 24 heures suivant la réception de toutes les informations nécessaires ; les questions d'ordre technique peuvent nécessiter des précisions avant l'établissement d'un devis définitif.