French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

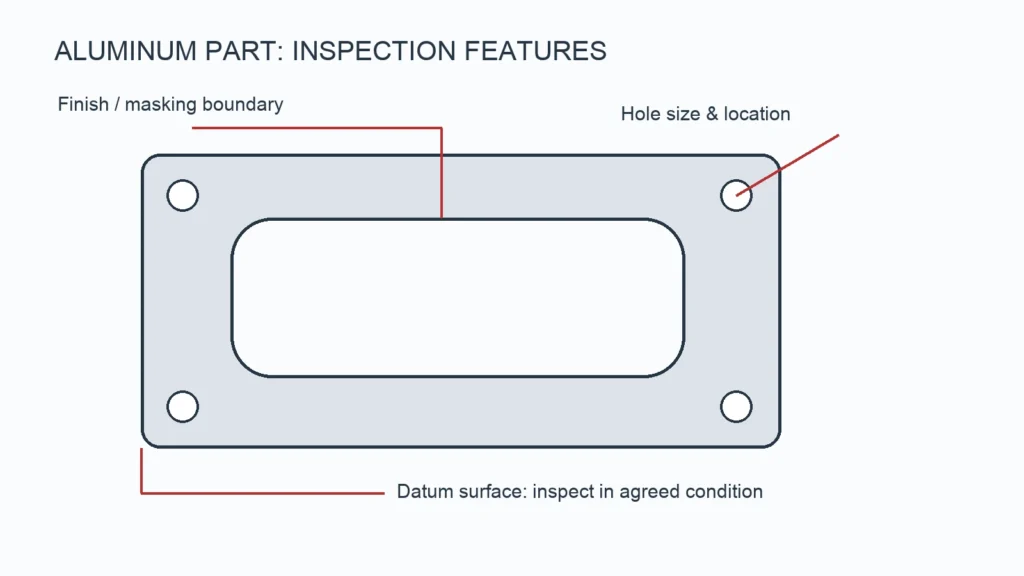
Les pièces en aluminium usinées par CNC doivent être réceptionnées conformément à la révision du plan et au plan de contrôle convenu. L'aspect extérieur ne suffit pas à lui seul à confirmer la composition de l'alliage, l'ajustement de l'alésage, la position des trous ou la planéité. Ce guide explique quels éléments contrôler, à quel moment les contrôler et quels documents permettent d'assurer la traçabilité des résultats.
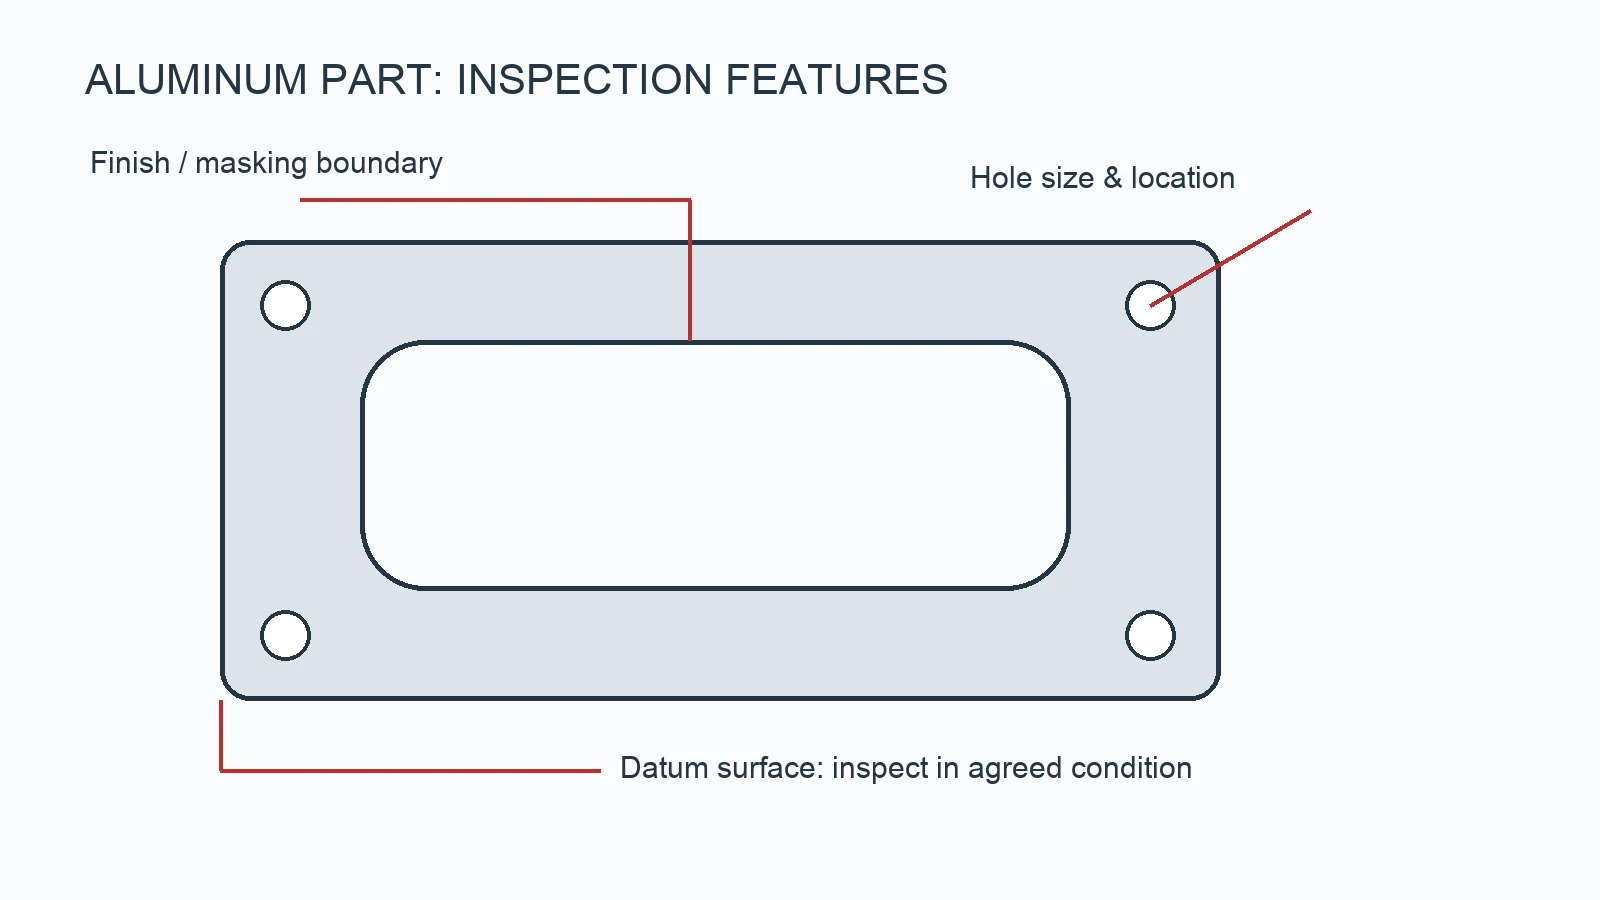
1. Vérifier la traçabilité de l'alliage, du traitement thermique et du matériau brut
Précisez la désignation complète du matériau, par exemple 6061-T6, ainsi que la spécification produit applicable lorsque cela est requis. L'alliage, l'état de traitement et la forme du produit influent sur les propriétés ; le nom de l'alliage seul n'est pas suffisant. Associez les certificats de conformité aux matériaux aux stocks fournis et reliez le lot de matériaux au lot de produits finis lorsque la traçabilité est requise. Un rapport dimensionnel ne permet pas d'établir l'identité du matériau.
Ne considérez pas le 7075 comme un simple remplacement du 6061. La résistance mécanique, le comportement face à la corrosion, l'aspect de la finition et les conditions d'utilisation doivent être évalués par le concepteur. Pour le choix des matériaux, consultez notre guide de fraisage de l'aluminium.
2. Définir les points de référence avant de mesurer les éléments
Un repère de référence définit l'orientation d'une pièce en vue de sa mesure. Un trou peut avoir le diamètre correct tout en étant mal placé. Vérifiez séparément les dimensions et l'emplacement, en vous basant sur l'ordre des repères du dessin et les exigences géométriques. Ne remplacez pas une tolérance de position spécifiée par une mesure prise à l'aide d'un pied à coulisse entre un bord et un trou.
| Fonctionnalité | Approche possible en matière d'inspection | Ce sur quoi il faut se mettre d'accord |
|---|---|---|
| Diamètre intérieur | Jauge d'alésage, calibre à douille adapté ou machine à mesurer tridimensionnelle (MMT) | Limites de taille, accessibilité et conditions de mesure |
| Disposition des trous | Machine à coordonnées (CMM) ou dispositif de fixation adapté, référencé par rapport aux repères du dessin | Simulation de référence et exigences de positionnement |
| Surface de montage | Méthode de la plaque de mesure ou machine à mesurer tridimensionnelle (MMT), selon le cas | Exigence de planéité et condition de support |
| Texture de surface | Profilomètre, si nécessaire | Paramètre, sens et norme applicable |
L'instrument doit être adapté aux tolérances et aux caractéristiques. L'incertitude de mesure, l'étalonnage, la température et le montage prennent d'autant plus d'importance que les tolérances sont strictes. Une machine à mesurer tridimensionnelle (MMT) n'est pas systématiquement la meilleure méthode pour toutes les dimensions.
3. Effectuer l'inspection une fois la finition requise réalisée
L'anodisation modifie la surface de l'aluminium et entraîne une variation des dimensions effectives des alésages et des éléments extérieurs. L'épaisseur totale du revêtement ne correspond pas à l'augmentation des dimensions extérieures. Il convient de convenir du type de revêtement, de la plage d'épaisseur, du masquage et de déterminer si chaque dimension critique s'applique avant ou après la finition.
Pour un alésage ajusté, le plan doit préciser les limites finales de réception et indiquer si le masquage est autorisé. Il ne faut pas appliquer une surépaisseur de revêtement universelle à tous les alliages, toutes les géométries et tous les procédés d’anodisation. L’usinage après anodisation est possible, mais il entraîne la suppression du revêtement dans la zone usinée et doit donc être prévu.
4. Consigner les résultats de l'inspection dans un procès-verbal de réception
Utilisez un plan en vue éclatée ou une liste de caractéristiques équivalente. Indiquez la révision du plan, la valeur nominale, les limites, le résultat mesuré, l'instrument ou la méthode utilisée, ainsi que la quantité contrôlée. Précisez s'il s'agit d'un contrôle du premier article, d'un contrôle par échantillonnage ou d'un contrôle de chaque pièce ; ces procédures ont en effet des portées différentes.
Les certificats de matériaux, les rapports dimensionnels et la documentation relative aux premiers articles peuvent faire l'objet d'une discussion avec YP-MFG par l'intermédiaire de notre équipe chargée du contrôle qualité. Convenez du périmètre et du prix avant de passer commande.
Anomalies courantes constatées lors des contrôles
| Conclusion | Cause possible | Vérification suivante |
|---|---|---|
| Variations de planéité après le desserrage | Déformation due au serrage ou contrainte résiduelle | Conditions de support et de mesure en état libre |
| L'ajustement de l'alésage est correct avant le revêtement, mais pas après | Marge de finition ou masquage non défini(e) | Tolérances finales d'alésage et procédé de revêtement |
| La taille du trou est conforme, mais l'assemblage échoue | Problème lié à l'emplacement, à l'orientation ou à la pièce d'accouplement | Position basée sur un repère et pile d'assemblage |
| Différences d'aspect entre les lots | Variations au niveau du matériau, de la préparation de la surface ou de la finition | Échantillon d'aspect et spécifications de finition convenus |
FAQ sur les inspections
Chaque cote doit-elle respecter la tolérance la plus stricte ?
Non. Définissez les tolérances en fonction des exigences fonctionnelles. L'application systématique de tolérances très serrées alourdit les tâches de fabrication et de vérification sans pour autant améliorer l'assemblage.
Le YP-MFG peut-il garantir une précision de ±0,003 mm ?
Cette option peut être proposée pour certaines caractéristiques, sous réserve d'une validation technique portant sur la géométrie, le matériau, les dimensions et la méthode de contrôle. Il ne s'agit pas d'une tolérance d'acceptation générale applicable à l'ensemble d'une pièce en aluminium.
Demander une révision de plan
YP-MFG accepte les commandes d'usinage sur mesure à partir d'une seule pièce. Envoyez-nous un modèle 3D et un plan coté, ainsi que les spécifications du matériau, la finition souhaitée, la quantité et le lieu de livraison via notre page de demande de devis. Nous répondons généralement dans les 24 heures suivant la réception de toutes les informations nécessaires ; les questions d'ordre technique peuvent nécessiter des précisions avant l'établissement d'un devis définitif.