German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Aluminium CNC-Bearbeitung fertigt Teile mit Toleranzen von bis zu ±0,01 mm, die in der Regel aus Platten oder Stangen der Legierungen 6061, 7075 oder 5052 bearbeitet werden. Die drei wichtigsten Entscheidungen vor der Auftragserteilung sind die Wahl der Legierung, das Oberflächenbehandlungsverfahren und die Toleranzklasse. Die Wahl einer falschen Legierung oder das Übersehen des Werkstoffdatenblatts kann dazu führen, dass die Teile spätere Korrosions- oder Belastungsprüfungen nicht bestehen. Vergewissern Sie sich außerdem, ob der angebotene Preis nachbearbeitende Schritte wie Eloxieren, Entgraten oder Oberflächenbeschichtung umfasst.
Warum Aluminium der Standard für die CNC-Bearbeitung ist
Aluminium ist das Material der Wahl für CNC-gefräste Teile in der Luft- und Raumfahrt, der Elektronik und bei medizinischen Geräten. Seine geringe Dichte senkt das Gewicht der Bauteile, und die hohe Wärmeleitfähigkeit sorgt für hohe Schnittgeschwindigkeiten, wodurch sich die Zykluszeit verkürzt. Bei den meisten nichttragenden Anwendungen ist Aluminium auf Basis der Stückkosten kostengünstiger als Stahl und erfüllt dennoch die Anforderungen an Festigkeit und Korrosionsbeständigkeit.
Zu den gängigen Anwendungsbereichen zählen Batteriegehäuse, Kühlkörper, Sensorhalterungen, Spritzgusswerkzeugplatten und Drohnenrahmen. YPMFG unterstützt Käufer, die Maßgefertigte Aluminiumteile in Prototypen- oder Serienmengen, ohne dass dabei die Maßgenauigkeit beeinträchtigt wird.
Auswahl der Legierung: 6061 vs. 7075 vs. 5052
Die Wahl der richtigen Legierung hängt von der Belastung, der Umgebung und den Anforderungen an die Weiterverarbeitung ab. Durch die Abstimmung der Legierung auf Ihre tatsächlichen Einsatzbedingungen vermeiden Sie, zu viel für Festigkeit zu bezahlen, die Sie gar nicht benötigen.
7075 bietet die höchste Festigkeit, lässt sich jedoch langsamer bearbeiten und verursacht höhere Kosten pro Spindelstunde. 6061 ist nach wie vor die am häufigsten spezifizierte Legierung, da sie ein ausgewogenes Verhältnis zwischen Festigkeit, Verfügbarkeit des Rohmaterials und Bearbeitungsmöglichkeiten bietet. Wenn Ihr Bauteil Salzwasser oder Chemikalien ausgesetzt ist, ist 5052 die sicherere Wahl. Fordern Sie stets ein Werksprüfzeugnis an, das auf die Chargennummer des Rohmaterials bezogen ist, damit die Rückverfolgbarkeit von Anfang an gewährleistet ist.
Toleranz, Geometrie und Oberflächenbearbeitung
Antriebe mit Toleranzklasse sind teurer, als den meisten Käufern bewusst ist. Eine Toleranz von ±0,05 mm ist Standard für CNC-gedrehte Teile und verlängert die Bearbeitungszeit nur minimal. Die Verschärfung kritischer Maße auf ±0,01 mm oder weniger verlängert die Zykluszeit häufig um 30–50% und erfordert unter Umständen eine spezielle Vorrichtung. Geben Sie Toleranzen stets für jedes einzelne Maß in der Zeichnung an, anstatt einen pauschalen Wert für alle Merkmale zu verwenden.
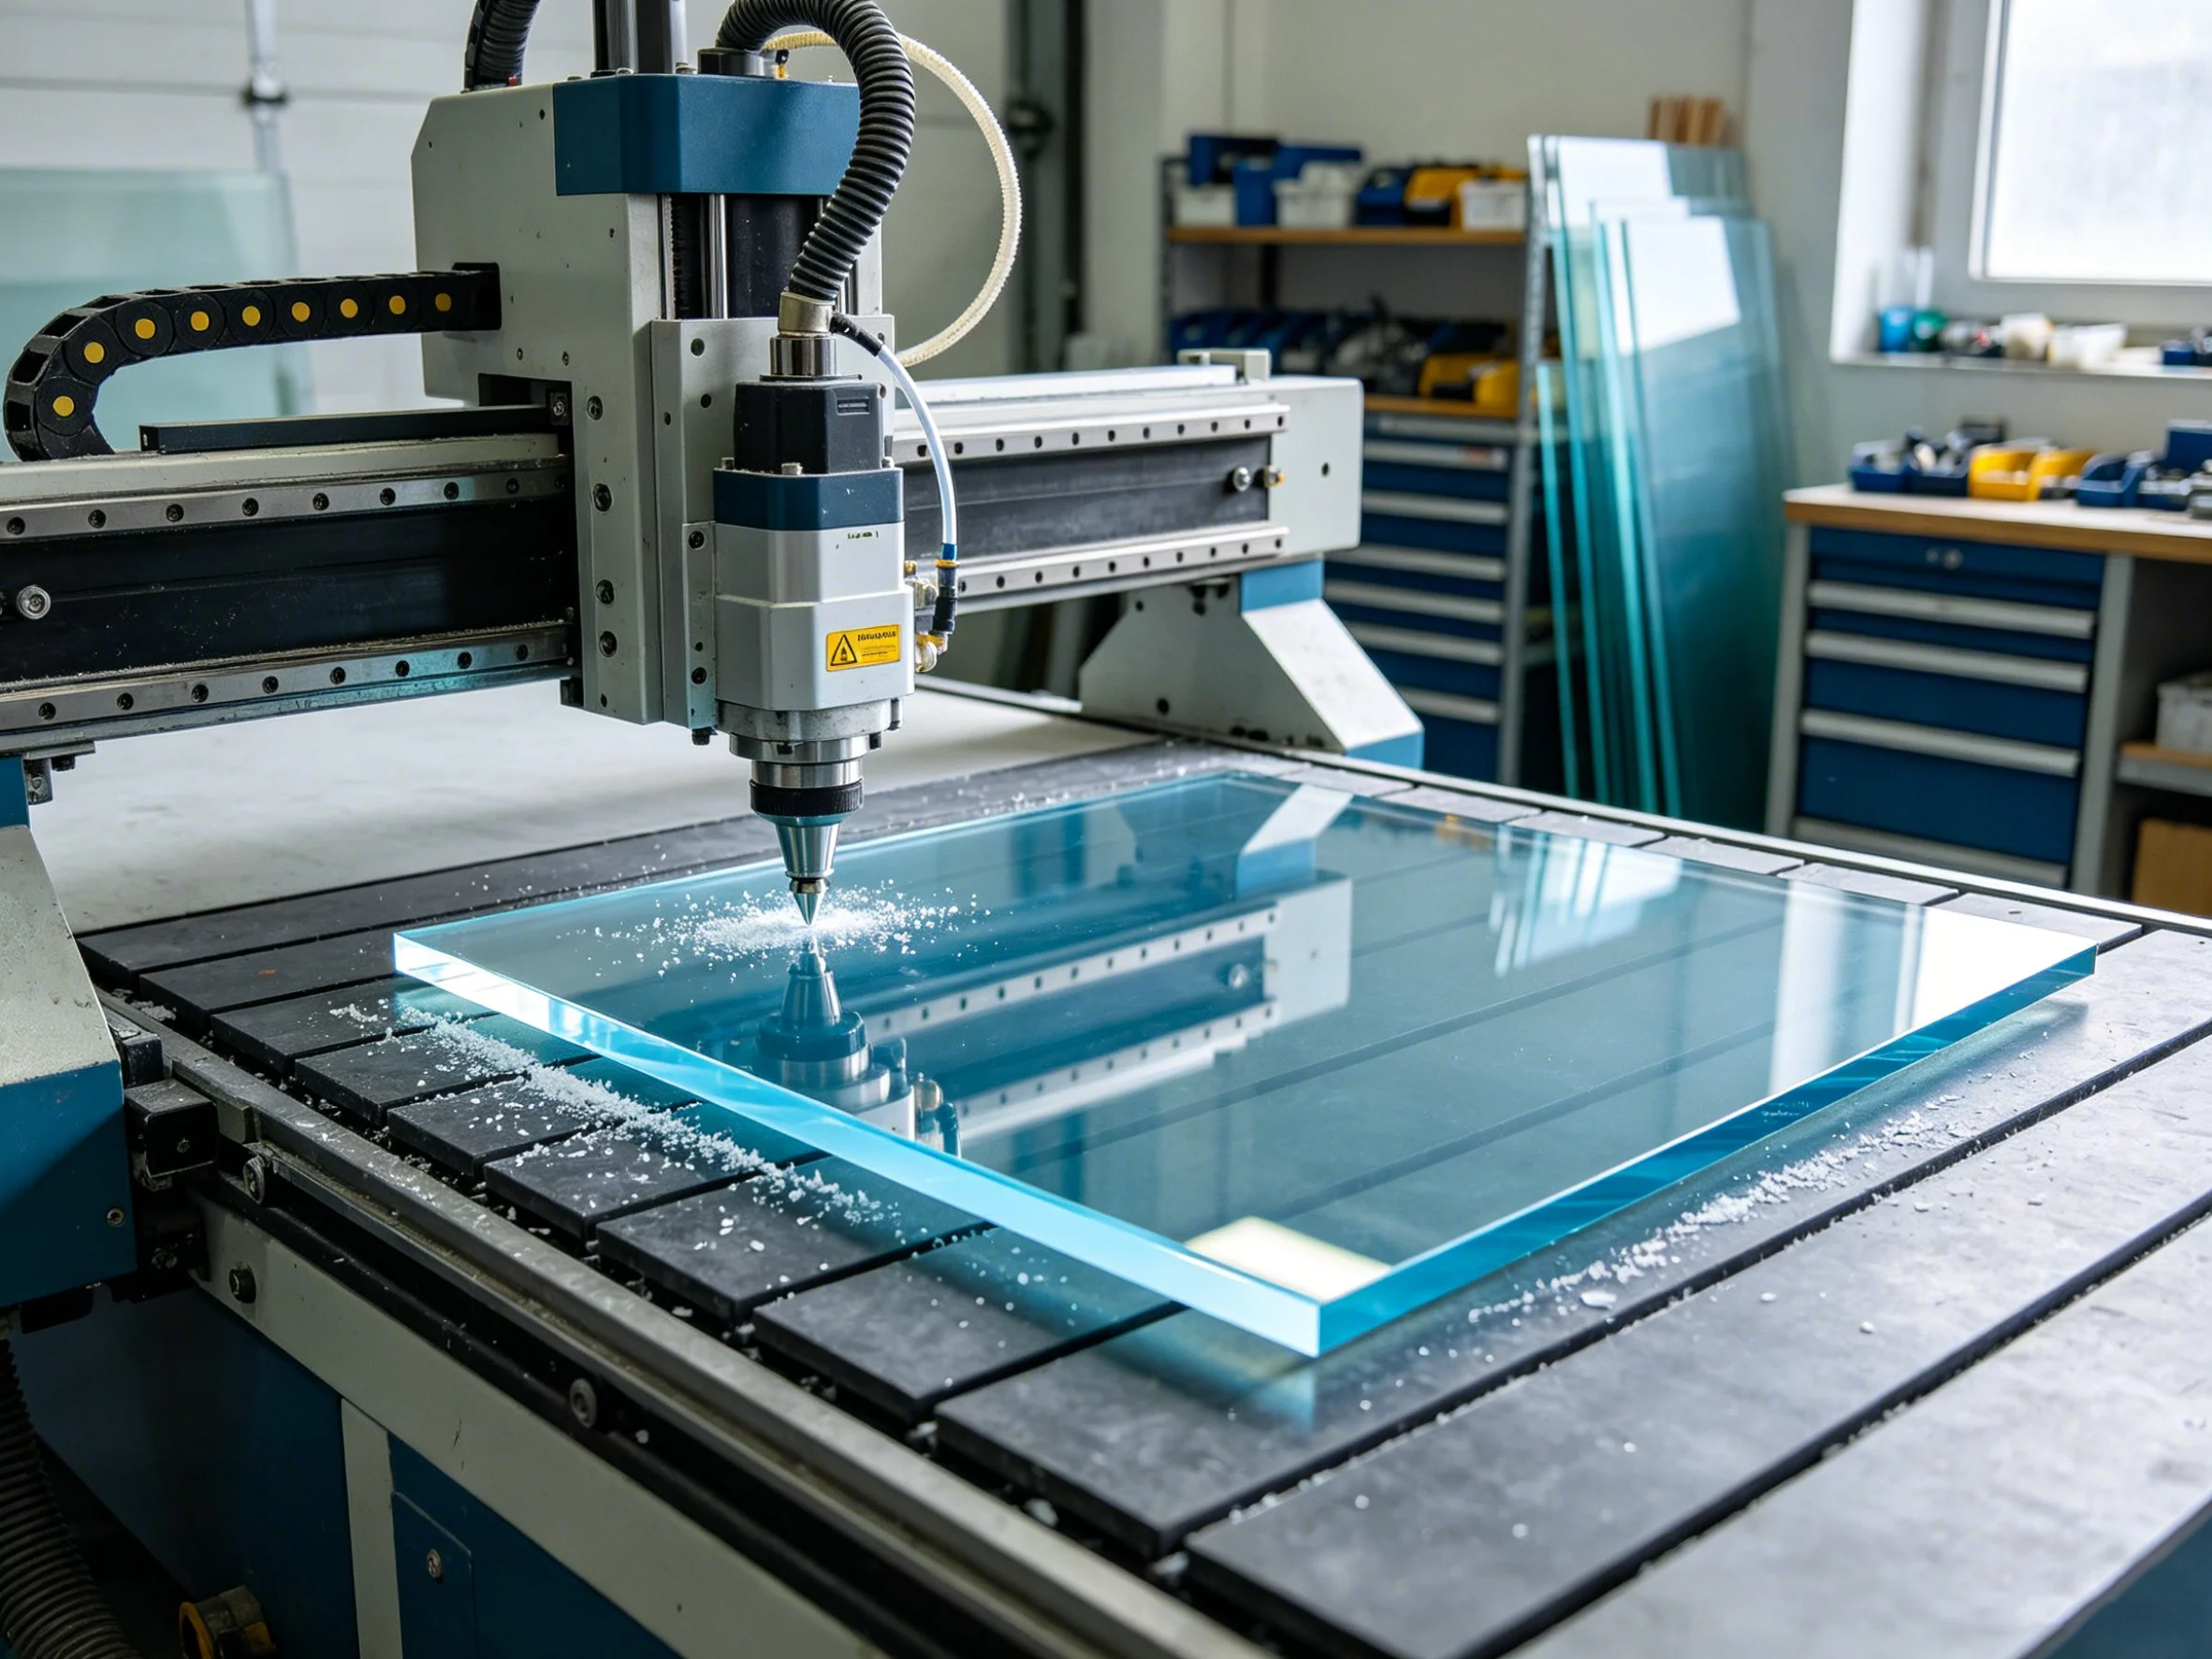
Die Oberflächenausführungen reichen von „Mill Finish“ bis hin zu Typ-III-Eloxierung, Perlstrahlen oder Pulverbeschichtung. Jeder Schritt verlängert die Vorlaufzeit und erhöht die Kosten; geben Sie daher nur die Oberflächenbehandlungen an, die für Ihre funktionalen Anforderungen tatsächlich erforderlich sind. Welche Oberflächenbehandlung für Ihre Anwendung geeignet ist, lässt sich am besten bereits in der Konstruktionsprüfungsphase klären, bevor die Werkzeugherstellung in Auftrag gegeben wird.
Tiefe Aussparungen, Wandstärken unter 2 mm und Innengewinde sind die geometrischen Merkmale, die am ehesten zu Änderungen im Hinblick auf die Fertigungsfreundlichkeit führen. Diese sollten bereits frühzeitig im Prüfprozess identifiziert werden, um eine zweite Konstruktionsiteration und die damit verbundenen zusätzlichen Bearbeitungskosten zu vermeiden.
Wichtige Kostenfaktoren
Fünf Faktoren beeinflussen den Preis von CNC-gefrästen Aluminiumteilen am stärksten:
Legierungssorte und Rohstoffmenge
Toleranzklasse für kritische Maße
Teilegeometrie (tiefe Taschen, dünne Wände, innere Strukturen)
Anforderungen an die Oberflächenbehandlung und Beschichtung
Auftragsvolumen und Abschreibung der Einrichtungskosten
Bei Prototypenproduktionen mit weniger als 10 Stück machen die Rüstkosten den größten Teil des Angebots aus. Ab 500 Stück sinken die Stückkosten deutlich, da das CNC-Programm und die Spannvorrichtung bereits vorhanden sind. Verhandeln Sie bei größeren Stückzahlen die Preise für Werkzeuge und Material als separate Posten, damit Sie genau sehen können, wohin Ihr Geld fließt.
Checkliste für Vorbestellungen
Bevor Sie Dateien an irgendeine CNC-Bearbeitungsbetrieb, bestätigen Sie bitte Folgendes:
1. Legierungssorte und Härte (z. B. 6061-T651)
2. Kritische Toleranzen werden pro Maß angegeben, nicht als Pauschalwert
3. Oberflächenbeschaffenheit, angegeben als Ra-Wert, sowie Art der Beschichtung
4. 3D-Modell im STEP-Format mit allen Gewinden und Verrundungen als Bemaßungen angegeben
5. Prüfverfahren und Abnahmekriterien (CMM, Profilmessgerät, Sichtprüfung)
6. Ob das Angebot das Entgraten, Waschen und Verpacken umfasst
YPMFG-Bewertungen gehen ein technische Zeichnungen und 3D-Modelle im Hinblick auf die Fertigungsfähigkeit vor der Angebotserstellung zu prüfen und dabei Merkmale zu kennzeichnen, die möglicherweise eine Konstruktionsanpassung erfordern, um Nacharbeiten in der Fertigung zu vermeiden.
Häufig gestellte Fragen zu CNC-Frästeilen aus Aluminium
Ist 6061 für Umgebungen mit hohen Temperaturen geeignet?
6061 beginnt bei Temperaturen über etwa 150 °C zu erweichen. Bei längerer Hitzeeinwirkung ist 7075 oder eine speziell für diesen Zweck entwickelte Legierung die bessere Wahl. Überprüfen Sie die maximale Betriebstemperatur, bevor Sie die Entscheidung für eine Legierung treffen.
Wie groß ist die Mindestwandstärke bei CNC-bearbeitetem Aluminium?
In der Praxis neigen Wände mit einer Dicke von weniger als 1 mm dazu, sich beim Schneiden zu verbiegen. Die meisten Betriebe legen 1,5 mm als sicheres Minimum fest, wobei der Erfolg jedoch von der Steifigkeit der Werkstückspannung und der Wahl der Werkzeuge abhängt.
Verändert das Eloxieren die Abmessungen der Teile?
Ja. Bei der Typ-III-Eloxierung kommt pro freiliegender Oberfläche eine Schichtdicke von etwa 10–25 µm hinzu. Berücksichtigen Sie diese Schichtdicke bei der Konstruktion Ihres Bauteils, damit die zusammenpassenden Komponenten weiterhin in Ihre Montagetoleranz Stapelung.
Wie viele Einheiten sollte ich bestellen, um die Stückkosten zu senken?
Der stärkste Kostenrückgang ist im Bereich zwischen 10 und 200 Einheiten zu verzeichnen, wo sich die Einrichtungskosten amortisieren. Ab 500 Einheiten sollten Sie die Preise für Werkzeuge und Material als separate Posten aushandeln.
Was sollte ich in das Materialdatenblatt aufnehmen?
Geben Sie die Legierung, die Härte und etwaige Anforderungen an die Zweitphase an, z. B. werkseitig zertifiziertes 6061-T651. Geben Sie außerdem die ASTM- oder AMS-Norm an, damit der Lieferant die Rohstoffcharge bis zum Werk zurückverfolgen kann.
Benötigen Sie Hilfe bei der Spezifikation Ihres CNC-gefrästen Aluminiumteils?
Senden Sie Ihre Zeichnungen oder 3D-Dateien an YPMFG, um eine Prüfung der Fertigungsmachbarkeit. Sie erhalten eine Bewertung der Herstellbarkeit, empfohlene Toleranzen sowie ein detailliertes Angebot, in dem die Kosten für Bearbeitung, Endbearbeitung und Prüfung separat aufgeführt sind. So stimmen Ihre Stückliste und Ihr Lieferantenvergleich bereits ab dem ersten Angebot überein.