Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

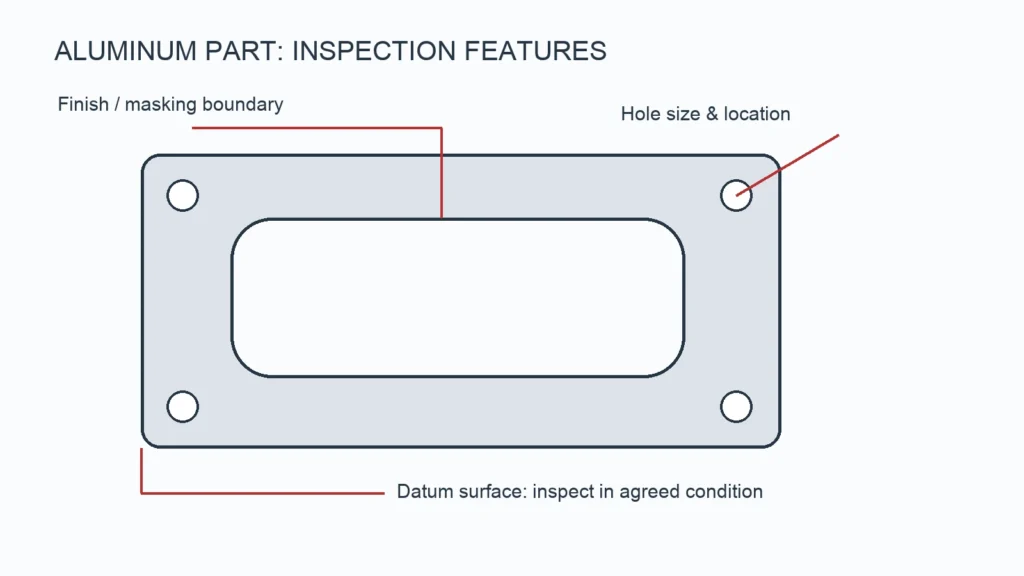
I componenti in alluminio lavorati a CNC devono essere accettati in base alla revisione del disegno e al piano di ispezione concordato. L'aspetto esteriore da solo non è sufficiente a confermare la lega, l'accoppiamento del foro, la posizione dei fori o la planarità. La presente guida illustra cosa ispezionare, quando farlo e quali registrazioni rendono tracciabile il risultato.
1. Verificare la tracciabilità della lega, del trattamento termico e del materiale grezzo
Specificare la denominazione completa del materiale, ad esempio 6061-T6, insieme alle specifiche di prodotto applicabili, ove richiesto. La lega, il trattamento termico e la forma del prodotto influenzano le proprietà; la sola denominazione della lega è incompleta. Abbinare i certificati dei materiali alle scorte fornite e collegare il lotto di materiale al lotto finito quando è richiesta la tracciabilità. Un rapporto dimensionale non attesta l’identità del materiale.
Non considerare il 7075 come un sostituto automatico del 6061. Il progettista deve valutare la resistenza, il comportamento alla corrosione, l’aspetto della finitura e le condizioni di impiego. Per la scelta del materiale, consultare il nostro guida per la fresatura dell'alluminio.
2. Definire i sistemi di riferimento prima di misurare le caratteristiche
Un sistema di riferimento definisce l’orientamento di un pezzo ai fini della misurazione. Un foro può avere il diametro corretto ma trovarsi comunque nella posizione sbagliata. Verificare separatamente le dimensioni e la posizione, attenendosi all’ordine dei sistemi di riferimento indicato nel disegno e ai requisiti geometrici. Non sostituire una tolleranza posizionale specificata con la lettura ottenuta con un calibro da bordo a foro.
| Caratteristica | Possibile approccio ispettivo | Cosa concordare |
|---|---|---|
| Diametro del foro | Calibro di foratura, calibro a tampone adeguato o macchina di misura a coordinate (CMM) | Limiti dimensionali, accessibilità e condizioni di misurazione |
| Schema dei fori | CMM o dispositivo di fissaggio adeguato, con riferimento ai sistemi di riferimento del disegno | Simulazione del sistema di riferimento e requisiti di posizione |
| Superficie di montaggio | Metodo della piastra di riferimento o CMM, a seconda dei casi | Requisiti di planarità e condizioni di supporto |
| Struttura superficiale | Profilometro, se necessario | Parametro, direzione e norma applicabile |
Lo strumento deve essere adeguato alla tolleranza e alla caratteristica da misurare. L'incertezza di misura, la taratura, la temperatura e il sistema di fissaggio assumono maggiore importanza man mano che le tolleranze diventano più strette. Una macchina di misura a coordinate (CMM) non è automaticamente il metodo migliore per ogni dimensione.
3. Verificare che la finitura sia conforme ai requisiti
L'anodizzazione modifica la superficie dell'alluminio e altera le dimensioni effettive dei fori e delle caratteristiche esterne. Lo spessore totale del rivestimento non corrisponde all'aumento dimensionale verso l'esterno. È necessario concordare il tipo di rivestimento, l'intervallo di spessore, la mascheratura e se ciascuna dimensione critica si applichi prima o dopo la finitura.
Nel caso di un foro su misura, il disegno deve indicare i limiti finali di accettazione e specificare se è consentita la mascheratura. Non applicare un margine di rivestimento universale a tutte le leghe, geometrie e processi di anodizzazione. La lavorazione meccanica dopo l’anodizzazione è possibile, ma comporta la rimozione del rivestimento nell’area lavorata e deve essere pianificata.
4. Trasformare i risultati dell'ispezione in un verbale di accettazione
Utilizzare un disegno con note a margine o un elenco di caratteristiche equivalente. Registrare la revisione del disegno, il valore nominale, i limiti, il risultato effettivo, lo strumento o il metodo utilizzato e la quantità ispezionata. Specificare se si tratta di un’ispezione del primo articolo, di un’ispezione a campione o di un’ispezione di ogni singolo pezzo; si tratta infatti di ambiti diversi.
È possibile discutere con YP-MFG in merito ai certificati dei materiali, ai rapporti dimensionali e alla documentazione relativa al primo articolo tramite il nostro team addetto al controllo qualità. Concordare l'ambito di intervento e il prezzo prima di effettuare l'ordine.
Discrepanze comuni riscontrate durante le ispezioni
| Risultato | Possibile causa | Prossimo controllo |
|---|---|---|
| Variazioni di planarità dopo il rilascio del serraggio | Deformazione da serraggio o tensione residua | Condizioni di supporto e di misurazione dello stato libero |
| Il foro si adatta prima del rivestimento, ma non dopo | Tolleranza di finitura o mascheratura non definita | Limiti finali di alesaggio e processo di rivestimento |
| Le dimensioni dei fori sono corrette, ma l'assemblaggio non va a buon fine | Problema relativo alla posizione, all'orientamento o alla parte di accoppiamento | Posizione basata sul sistema di riferimento e pila di assemblaggio |
| Discrepanze nell'aspetto tra i lotti | Variazioni relative al materiale, alla preparazione della superficie o alla finitura | Campione di aspetto e specifiche di finitura concordati |
Domande frequenti sull'ispezione
Ogni dimensione dovrebbe avere la tolleranza più stretta?
No. Assegnare le tolleranze in base ai requisiti funzionali. L'applicazione generalizzata di tolleranze strette aumenta il carico di lavoro legato alla produzione e alla verifica senza necessariamente migliorare l'assemblaggio.
YP-MFG è in grado di garantire una tolleranza di ±0,003 mm?
Tale opzione potrebbe essere disponibile per caratteristiche idonee, previa verifica tecnica della geometria, del materiale, delle dimensioni e del metodo di ispezione. Non si tratta di una tolleranza di accettazione generale per un intero componente in alluminio.
Richiedi una revisione del disegno
YP-MFG accetta ordini di lavorazione su misura a partire da un singolo pezzo. Inviateci un modello 3D e un disegno quotato, le specifiche del materiale, la finitura, la quantità e la destinazione di consegna tramite il nostro pagina di richiesta preventivo. Di norma rispondiamo entro 24 ore dal ricevimento delle informazioni complete; per le richieste di natura tecnica potrebbero essere necessari ulteriori chiarimenti prima di poter fornire un preventivo definitivo.