German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Unter der Bearbeitung von Aluminiumteilen versteht man das Abtragen von Material von Aluminiumstangen oder -blechen mithilfe von CNC-Fräsen, Drehen, Bohren und Gewindeschneiden zur Herstellung eines fertigen Bauteils. Es ist das Standardverfahren für Teile, die enge Toleranzen, komplexe Innengeometrien oder eine schnelle Umsetzung vom Prototyp bis zur Serienfertigung in mittleren Stückzahlen erfordern. Im Vergleich zum Gussverfahren oder zum Blechstanzen, CNC-Bearbeitung von Aluminium bietet zwar größere Gestaltungsfreiheit, ist jedoch mit höheren Stückkosten verbunden. Die Kenntnis der richtigen Legierungsauswahl, der Toleranzvorgaben und der Anforderungen an die Oberflächenbearbeitung vor dem Einreichen einer Zeichnung ist der wichtigste Faktor für die Steuerung sowohl des Preises als auch der Qualität.
Sie haben die Zeichnung geschickt, das Angebot erhalten und fragen sich nun, warum der Preis um 40% gegenüber Ihrem Kostenvoranschlag gestiegen ist. Oder das Teil ist angekommen, hat die Maßprüfung bestanden, aber die Oberflächengüte entspricht nicht der Anmerkung in der Zeichnung. Diese Abweichungen lassen sich fast immer auf einige übersehene Details hinsichtlich der Werkstoffsorte, der Werkzeugwegstrategie oder der Oberflächenspezifikation zurückführen. In den folgenden Abschnitten wird genau erläutert, was Sie überprüfen sollten, bevor Sie einen Auftrag erteilen.
Was versteht man unter der Bearbeitung von Aluminiumteilen?
Die Bearbeitung von Aluminiumteilen ist ein subtraktives Fertigungsverfahren, bei dem eine CNC-Maschine Material in kontrollierten Schichten abträgt, um anhand Ihrer 2D- oder 3D-CAD-Datei ein Bauteil herzustellen. Die gängigsten Verfahren sind das 3-Achsen- und das 5-Achsen-Fräsen sowie CNC-Drehen für rotationssymmetrische Bauteile wie Wellen, Spindeln und Verbindungsstücke.
Das Verfahren eignet sich für Anwendungen, bei denen Toleranzen zwischen ±0,025 mm und ±0,1 mm, komplexe Innenkonturen oder Baugruppen aus verschiedenen Werkstoffen erforderlich sind. Bei sehr hohen Stückzahlen ist das Verfahren weniger wirtschaftlich, da hier ein Druckguss- oder Stanzteil hinsichtlich des Stückpreises vorteilhafter wäre; daher hängt die Entscheidung für die maschinelle Bearbeitung in der Regel von der Stückzahl, der geometrischen Komplexität und der Lieferfrist ab.
Gängige Aluminiumlegierungen und ihre jeweiligen Anwendungsbereiche
Für die meisten Allzweck-Anwendungen CNC-Bearbeitung von Aluminium Bei diesen Anwendungen bietet 6061-T6 die beste Balance zwischen Verfügbarkeit, Bearbeitbarkeit und mechanischen Eigenschaften. Wechseln Sie nur dann zu 7075, wenn das Bauteil dauerhaft hohen Belastungen ausgesetzt ist.

Fünf Faktoren, die Kosten und Qualität beeinflussen
Bevor Sie Angebote vergleichen, stellen Sie sicher, dass Ihre Zeichnung oder Ihr Lastenheft diese fünf Bereiche abdeckt:
Toleranz und Passungsklasse. Eine Toleranz von ±0,01 mm bei einer kritischen Bohrung kann die Zykluszeit im Vergleich zu einer allgemeinen Toleranz von ±0,1 mm um 30–50% verlängern. Geben Sie an, welche Merkmale einer strengen Kontrolle bedürfen; legen Sie nicht standardmäßig für das gesamte Bauteil die strengste Toleranzklasse fest.
Oberflächenbeschaffenheit. Eloxieren, chemische Beschichtung, Perlstrahlen oder eine blanke, bearbeitete Oberfläche erfordern jeweils unterschiedliche Arbeits- und Beschichtungsschritte. Geben Sie die Oberflächenbeschaffenheit für jede einzelne Oberfläche an, nicht als pauschale Vorgabe.
Legierung und Härtegrad. Stellen Sie sicher, dass die angegebene Legierung den Leistungsanforderungen entspricht. 6061-T6 ist der Standard, doch ein Wechsel zu 7075-T6 oder 5052 hat Auswirkungen auf die Materialkosten und die Zerspanungsparameter.
Auf die Geometrie und die Einstellung kommt es an. Ein Bauteil, für dessen Wenden und Neupositionieren vier oder mehr Umrüstvorgänge erforderlich sind, verlängert die Vorrichtungszeit und erhöht das Fehlerrisiko. Überprüfen Sie die Konstruktion auf Merkmale, die in weniger Ausrichtungen gefertigt werden können.
Menge und Lieferzeit. Eine Prototypenserie mit 50 Stück kostet pro Stück mehr als eine Charge mit 5.000 Stück, allerdings werden die Rüstkosten anders umgelegt. Fragen Sie den Lieferanten, wie er die Werkzeug- und Rüstkosten bei Ihrem Produktionsvolumen kalkuliert.
So bewerten Sie einen Zulieferer für Zerspanungsarbeiten
Wenn Sie einen Anbieter in die engere Wahl ziehen, überprüfen Sie bitte Folgendes, bevor Sie eine Bestellung aufgeben:
Nachweis über die spezifische Legierung und den Härtezustand der vorrätigen Ware (Werkszertifikate mit Schmelznummern).
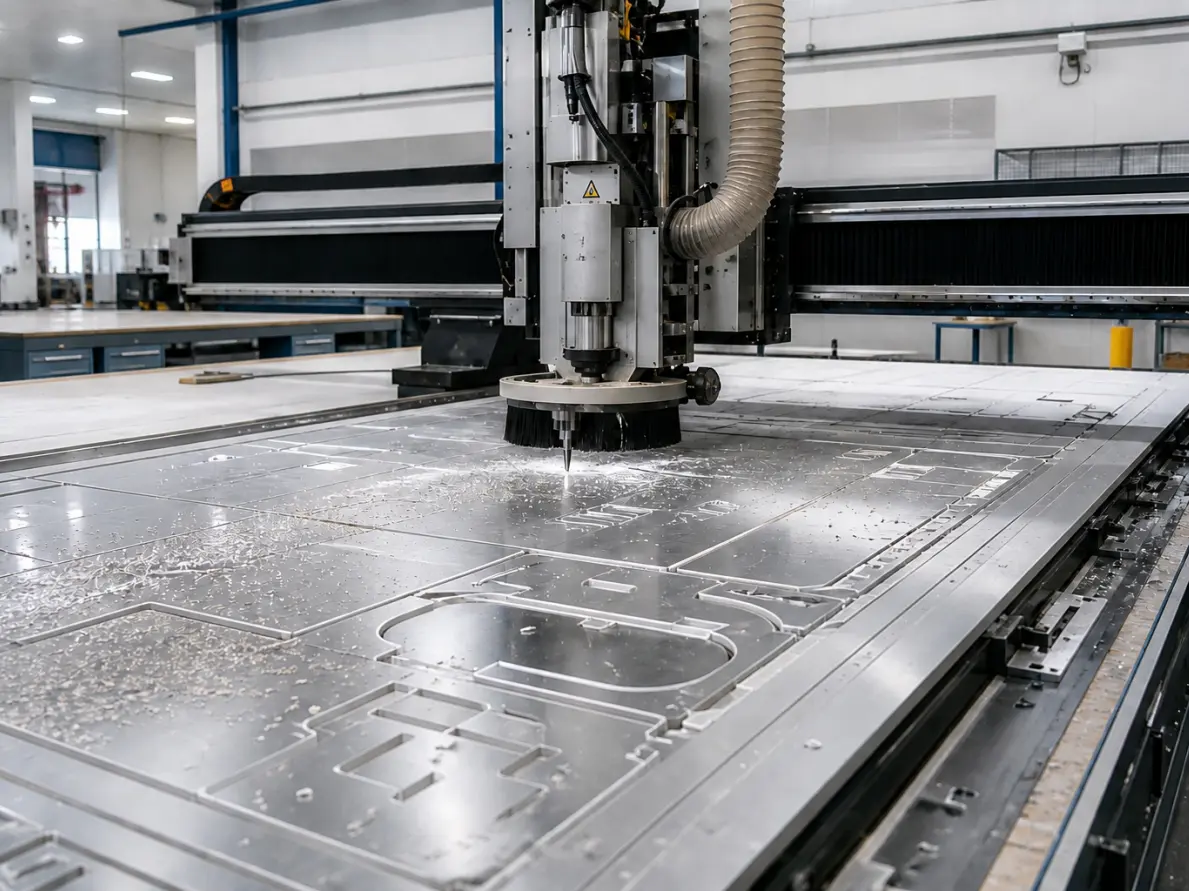
Die für die Bearbeitung von Aluminium verwendeten CNC-Maschinen und Spindeldrehzahlen; Aluminiumspäne sind klebrig, und die Steifigkeit der Maschine wirkt sich direkt auf die Oberflächengüte aus.
Prüfverfahren (Koordinatenmessgerät, Handmessgerät oder Sichtprüfung) und die angewandten Abnahmekriterien.
Ob sie nun eine Prüfbericht zum Erstmuster oder einen Maßbericht für jede Charge.
Ihr Prozess zur Überarbeitung und Änderung von Aufträgen im Hinblick auf Designaktualisierungen während der Produktion.
YPMFG kann Ihre Zeichnung oder Ihr 3D-Modell prüfen und potenzielle Probleme – wie Mindestwandstärken, Zugänglichkeit von Bauteilen oder Einschränkungen bei der Endbearbeitung – aufzeigen, bevor Sie den Entwurf endgültig festlegen. Die Übermittlung Ihrer Spezifikationen zur technischen Prüfung ist ein kostengünstiger Schritt, der spätere Nacharbeiten und Nachschneidungen vermeidet.
Häufig gestellte Fragen zur Bearbeitung von Aluminiumteilen
Welche Mindestwandstärke sollte ich bei einem bearbeiteten Aluminiumteil vorgeben?
Beim Standardfräsen gelten 2 mm als praktisches Minimum. Bei dünneren Wänden kann es während des Fräsvorgangs zu Vibrationen oder Verformungen kommen. Wenn Ihr Entwurf Wände mit einer Dicke von weniger als 2 mm vorsieht, klären Sie mit Ihrem Zerspaner ab, ob die Spannvorrichtung und die Frässtrategie das Werkstück ohne Durchbiegung halten können.
Können eloxierte Aluminiumteile nach der Beschichtung weiterbearbeitet werden?
In der Regel nicht. Beim Eloxieren entsteht eine 5–25 µm dicke Oxidschicht, die das Oberflächenprofil verändert. Falls nach dem Eloxieren noch ein weiterer Arbeitsschritt erforderlich ist, sollten Sie diesen bereits in der ursprünglichen Fertigungsabfolge einplanen oder stattdessen ein lokales Eloxierverfahren anwenden.
Warum weist mein 6061-Werkstück auf einer Seite sichtbare Werkzeugspuren auf?
Beim Schlichtdurchgang an dieser Fläche wurde wahrscheinlich ein aggressiver Step-Over-Schritt verwendet, oder die Maschine wies einen geringen Spindelrundlauf auf. Geben Sie eine Schlichtklasse wie beispielsweise Ra 1,6 µm an und fordern Sie einen Schlichtdurchgang mit einem kleineren Schaftfräser an. Die meisten Betriebe werden dies ohne nennenswerte Mehrkosten umsetzen.
Wie lange dauert die Fertigstellung einer Prototypencharge mit 10 Einheiten realistisch gesehen?
Je nach Komplexität der Geometrie und der Auftragslage des Lieferanten ist mit einer Lieferzeit von 5 bis 15 Werktagen ab der bestätigten Zeichnung bis zum Versand der Teile zu rechnen. Rechnen Sie 3 bis 5 Tage hinzu, wenn Eloxieren oder eine Beschichtung erforderlich ist.
Wie kann ich überprüfen, ob der Lieferant die richtige Legierung verwendet hat?
Fordern Sie ein Werkstoffzertifikat (EN 10204 3.1 oder gleichwertig) an, das auf die Schmelznummer rückverfolgbar ist. Bei kritischen Anwendungen stellt eine spektroskopische Stichprobenprüfung des fertigen Bauteils einen kostengünstigen Überprüfungsschritt dar, mit dem Vertauschungsfehler erkannt werden können.
## Die Wahl des richtigen Partners für die Bearbeitung von Aluminiumteilen
Die richtige Wahl hängt von der Komplexität Ihres Bauteils, der Stückzahl und den Toleranzanforderungen ab. Ein Lieferant, der Ihre Zeichnung lesen und Ihnen sagen kann, wo eine kleine Konstruktionsänderung Kosten spart oder einen Ausfall verhindert, ist mehr wert als einer, der den Auftrag einfach ohne Fragen ausführt.
Wenn sich Ihr Bauteil in der Konstruktions- oder Vorproduktionsphase befindet, können Sie Ihre CAD-Datei oder 2D-Zeichnung an YPMFG senden, um eine unverbindliche technische Prüfung durchführen zu lassen. Das Team prüft die Herstellbarkeit, schlägt Alternativen für Legierungen oder Oberflächenbehandlungen vor und unterbreitet Ihnen ein verbindliches Angebot mit Angabe der Lieferzeit. Ganz gleich, ob Sie einen einmaligen Prototyp oder eine Serienfertigung benötigen: Die richtige Festlegung der Spezifikationen vor dem ersten Schnitt ist der schnellste Weg, um Ihr Budget und Ihren Zeitplan zu sichern.