Korean
 English
 German
 Russian
 Japanese
 Spanish
 French
 Italian
 Portuguese

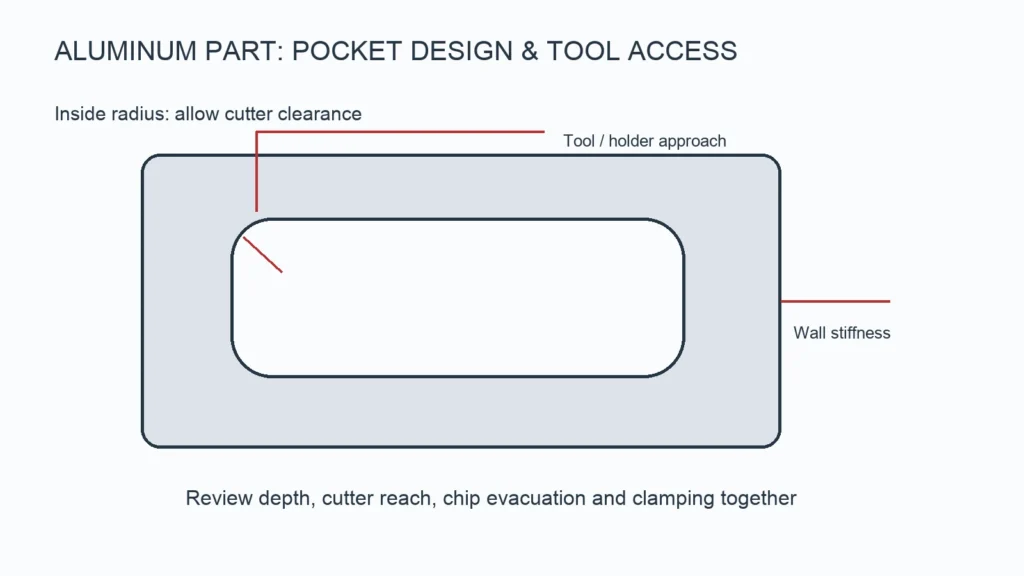
절삭 공구가 형상 부위에 안정적으로 접근하지 못하거나, 절삭 및 클램핑 하중으로 인해 공작물이 움직일 경우 알루미늄 부품의 가공이 어려워집니다. 효과적인 설계 검토를 통해 형상, 공구 접근성 및 공작물 고정 방식을 종합적으로 점검해야 합니다. 모든 부품에 적용할 수 있는 단일한 최소 벽 두께나 포켓 깊이는 존재하지 않습니다.
내부 모서리: 회전식 커터 설계
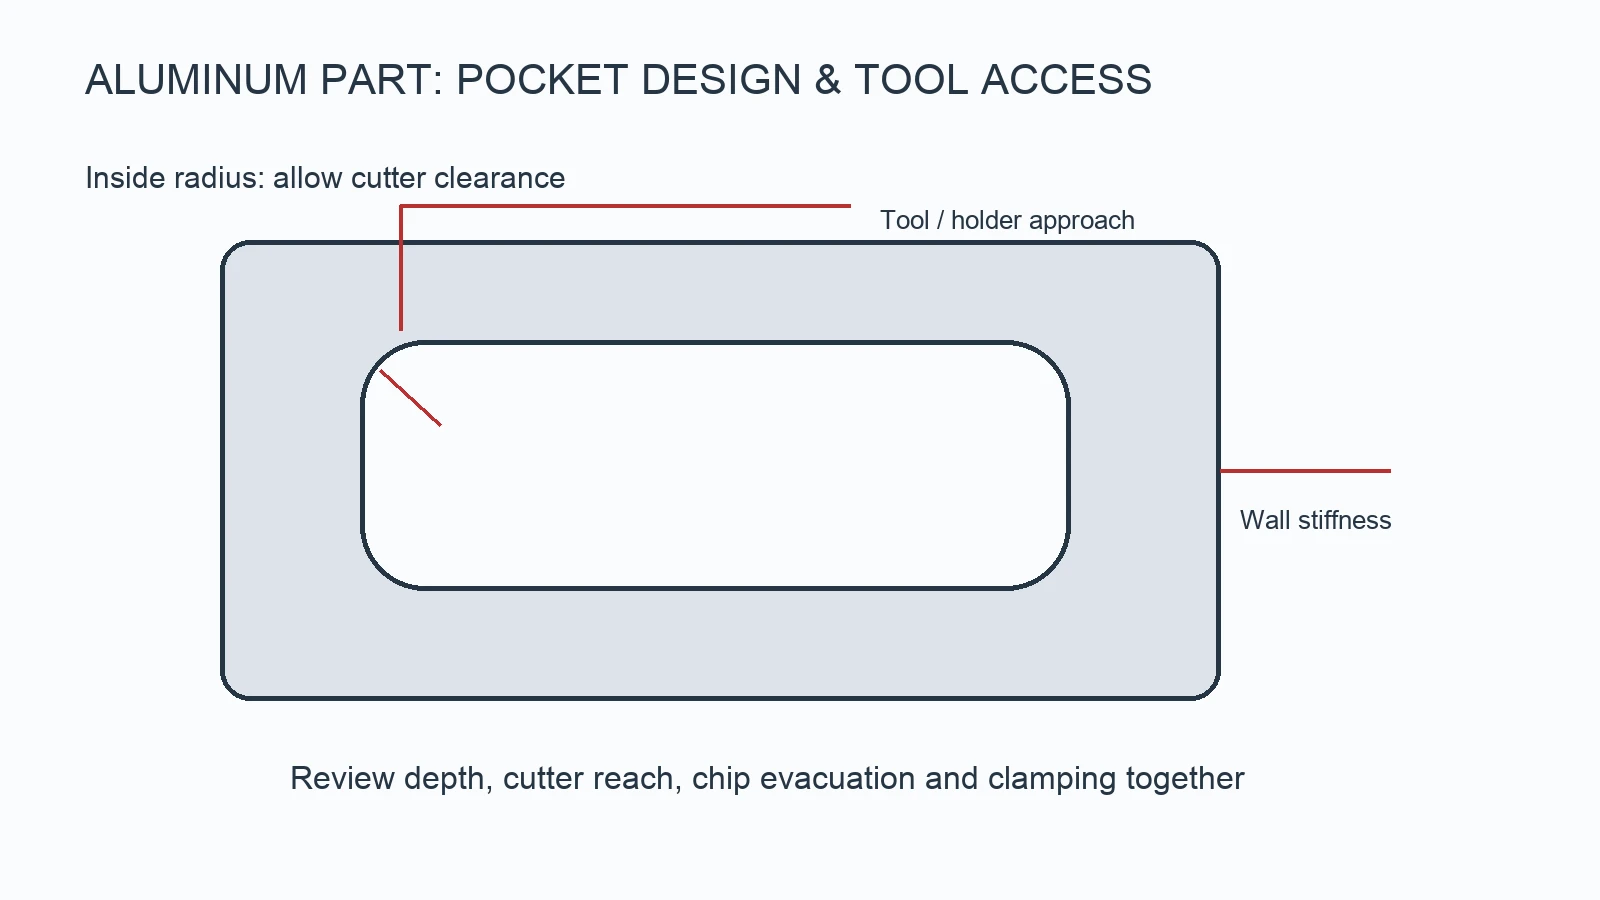
원통형 엔드밀은 내부 수직 모서리에 반경을 남깁니다. 맞물리는 사각 형상에 여유 공간이 필요한 경우, 모서리 반경을 더 크게 설정하거나, 여유 형상을 추가하거나, 맞물리는 형상을 수정하는 방안을 고려해야 합니다. 매우 날카로운 내부 모서리의 경우, 재료와 가공 접근성에 따라 EDM과 같은 다른 공정이 필요할 수 있습니다.
공구 경로를 논의하지 않은 상태에서 지정된 내부 반경을 의도한 커터 반경과 정확히 동일하게 설정하지 마십시오. 더 작은 커터가 모서리를 보간하도록 허용하면 절삭 조건을 개선할 수 있습니다. 최적의 반경은 포켓 깊이와 사용 가능한 공구 크기에 따라 달라집니다.
넉넉한 여유: 절삭 길이와 홀더 여유 공간을 분리
포켓 깊이는 여러 제약 조건 중 하나에 불과합니다. 공구는 절삭에 필요한 충분한 절삭날 길이와 적절한 섕크 여유 공간을 확보해야 하며, 벽면과 충돌하지 않는 홀더가 필요합니다. 공구의 오버행이 길어지면 강성이 떨어지고, 처짐이나 진동이 증가할 수 있습니다. 좁고 깊은 포켓에서는 칩 배출이 더 어려워집니다.
설계를 비교해 보자면, 모서리 반경이 작은 30mm 깊이의 포켓은 가느다란 커터를 사용해야 할 수 있는 반면, 같은 깊이에서 반경이 더 크면 강성이 더 높은 커터를 사용할 수 있습니다. 이는 형상상의 비교일 뿐, 깊이와 직경의 비율에 대한 보장된 한계를 의미하지는 않습니다. 반경을 늘리거나, 한쪽 면을 개방하거나, 깊이를 줄이는 것이 접근성을 개선할 수 있는지 검토해 보십시오.
얇은 벽: 강성은 높이와 지지점에 따라 달라진다
두께가 같은 짧은 지지벽은 높은 비지지벽과 다른 거동을 보입니다. 벽의 높이, 비지지 스팬, 국부 리브, 절삭 방향 및 클램핑 위치를 고려해야 합니다. 공구 압력과 공작물 고정 방식에 따라 가공 후 원상 복귀하는 형상이 변형될 수 있습니다.
황삭 가공 시 지지용 재료를 남겨둘 수 있는지, 재료를 보다 대칭적으로 제거해야 하는지, 그리고 황삭과 정삭 공정을 분리하는 것이 적절한지 검토하십시오. 응력 제거 처리를 거친 재료를 사용하거나 중간 공정을 추가하면 일부 설계에 도움이 될 수 있지만, 변형이 전혀 발생하지 않는다는 보장은 없습니다.
데이터 전략 및 설정
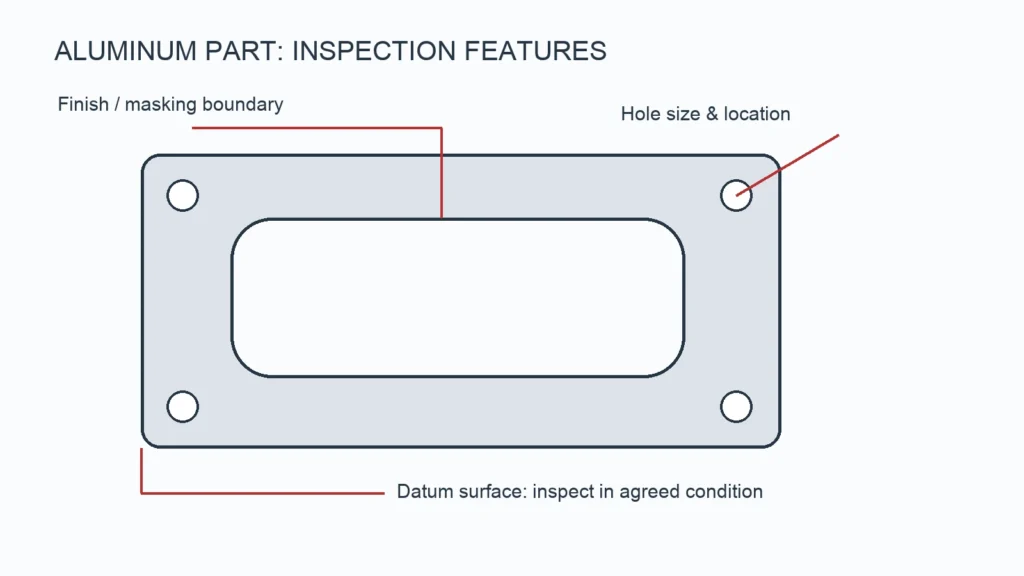
한 번의 세팅으로 가공되는 형상은 일부 위치 오차를 방지할 수 있지만, 항상 한 번의 세팅만으로 가공하는 것이 실용적인 것은 아닙니다. 도면에서 장착면과 중요 구멍 간의 관계를 파악하십시오. 후속 공정에서 이러한 형상들이 어떻게 위치가 결정될지, 그리고 완성된 부품은 어떻게 검사될지 문의하십시오.
5축 접근 방식은 특정 형상의 경우 재위치 조정을 줄일 수 있습니다. 하지만 이것이 모든 공차를 자동으로 개선하거나 모든 가격을 낮추는 것은 아닙니다. 접근성, 강성 및 형상 간의 관계를 고려하여 공정을 선택하십시오. 당사의 CNC 밀링 서비스 프로젝트 검토를 위해.
디자인상의 문제점과 유용한 개선 사항
| 문제 | 먼저 리뷰를 확인하세요 | 설계 변경 가능성 |
|---|---|---|
| 높은 담장 위의 수다 | 벽의 강성, 공구 오버행 및 접촉 | 지지대를 추가하거나, 지지되지 않는 높이를 줄이거나, 벽 두께를 늘리십시오 |
| 코너에 도달할 수 없습니다 | 공구 반경 및 포켓 깊이 | 반경을 늘리거나 승인된 모서리 둥글림을 추가하십시오 |
| 출시 후 일부가 뒤틀림 | 재고 부담 및 재료 제거 순서 | 대칭성, 재고 선정 또는 공정 단계화를 개선하십시오 |
| 공구 홀더 충돌 | 접근 방향 및 주변 지형 | 오픈 액세스 또는 설정 전략 변경 |
| 양극 산화 처리 후 치수 공차 변화 | 최종 크기 요구 사항 및 마스킹 | 도장 여유량 또는 승인된 마스킹 면을 정의하십시오 |
DFM 자주 묻는 질문
1mm와 2mm 중 어느 쪽이 보편적인 최소 벽 두께인가요?
아닙니다. 재질, 높이, 경간, 허용 오차 및 지지 조건이 명시되지 않은 상태에서는 해당 수치만으로는 실현 가능성을 판단할 수 없습니다. 검토를 위해 실제 형상 데이터를 제출해 주십시오.
양극 산화 처리 후 표면을 가공해도 되나요?
네, 하지만 이 공정은 국부적으로 코팅을 제거합니다. 마감 가공 후의 가공을 일상적인 수정 작업으로 간주하기보다는, 노출된 표면, 부식 방지 조치 및 후속 처리에 대해 구체적으로 명시하십시오.
CAD 모델에는 무엇이 함께 포함되어야 할까요?
재료 및 경도, 중요 공차 및 기준점, 표면 질감, 나사산, 마감 처리 및 개정 번호가 명시된 도면을 제출하십시오. 다음을 사용하십시오. 알루미늄 검사 지침서 최종 승인을 정의하기 위해.
도면 검토 요청하기
YP-MFG는 1개부터 맞춤형 가공 주문을 접수합니다. 3D 모델과 치수 도면, 재질 사양, 표면 처리, 수량 및 배송지를 당사를 통해 보내주시기 바랍니다. 견적 요청 페이지. 일반적으로 모든 정보를 접수한 후 24시간 이내에 답변해 드리며, 기술 관련 문의의 경우 정확한 견적을 제시하기 전에 추가 확인이 필요할 수 있습니다.