Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Обработка алюминиевых деталей затрудняется, когда резец не может обеспечить жесткий доступ к элементу детали или заготовка смещается под действием режущих и зажимных нагрузок. В ходе эффективного анализа конструкции следует комплексно проверять геометрию, доступ инструмента и систему закрепления заготовки. Не существует единой минимальной толщины стенки или глубины кармана, подходящей для всех деталей.
Внутренние углы: конструкция вращающегося резака
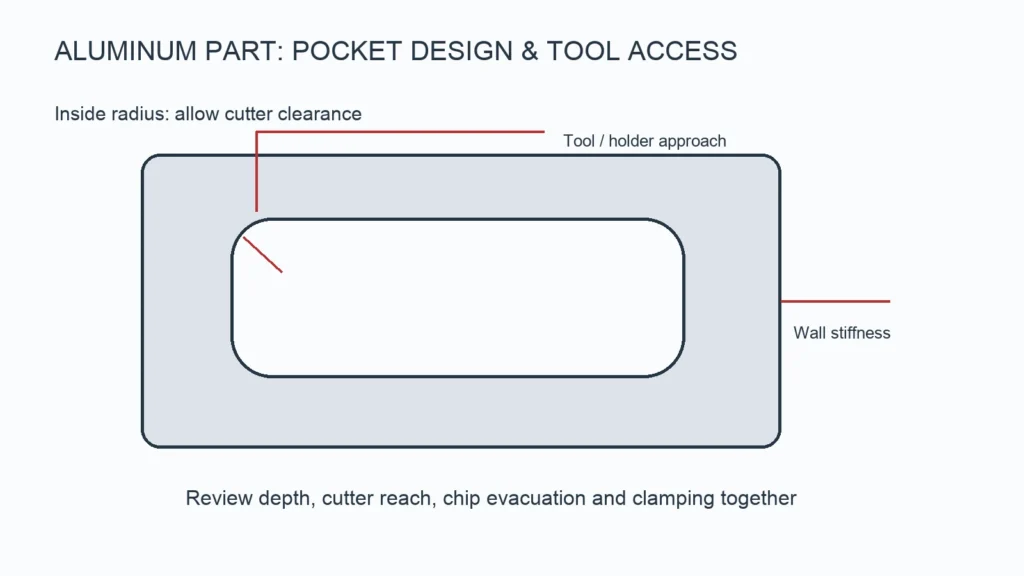
Цилиндрическая концевая фреза оставляет радиус во внутреннем вертикальном углу. Если для сопрягаемой квадратной детали требуется зазор, следует рассмотреть возможность увеличения радиуса угла, создания фаски или изменения геометрии сопрягаемой детали. Для получения действительно острого внутреннего угла может потребоваться другой метод обработки, например электроэрозионная обработка (ЭЭО), в зависимости от материала и возможности доступа.
Не следует устанавливать указанный внутренний радиус точно равным предполагаемому радиусу режущего инструмента без предварительного обсуждения траектории резания. Использование режущего инструмента меньшего размера для интерполяции угла может улучшить условия резания. Оптимальный радиус также зависит от глубины кармана и доступных размеров инструментов.
Большой зазор: разница между длиной реза и зазором держателя
Глубина кармана — лишь одно из ограничивающих условий. Инструменту требуется достаточная длина режущей кромки для резания, достаточный зазор в хвостовике и держатель, который не будет соприкасаться со стенкой. Увеличение вылета инструмента снижает жесткость и может привести к увеличению прогиба или вибрации. В узких и глубоких карманах отвод стружки затрудняется.
Для наглядного сравнения конструкций: карман глубиной 30 мм с небольшим радиусом угла может потребовать использования тонкого резака, тогда как такая же глубина с большим радиусом может позволить использовать более жесткий резак. Речь идет о сравнении геометрических параметров, а не о гарантированном соотношении глубины к диаметру. Следует рассмотреть, улучшит ли доступ увеличение радиуса, раскрытие одной из сторон или уменьшение глубины.
Тонкие стенки: жесткость зависит от высоты и опоры
Короткая опорная стенка ведет себя иначе, чем высокая неопорная стенка той же толщины. Необходимо учитывать высоту стенки, длину неопорного пролета, наличие локальных ребер, направление резания и положение зажима. Давление инструмента и зажим заготовки могут привести к деформации элемента, который после обработки возвращается в исходное положение.
Проанализируйте, можно ли при черновой обработке оставлять опорный заготовку, следует ли удалять материал более симметрично и целесообразно ли разделять черновую и чистовую обработку. Использование заготовки, прошедшей термическую обработку для снятия напряжений, или промежуточная операция могут помочь при реализации некоторых конструкций, но не гарантируют полного отсутствия деформаций.
Стратегия и настройки системы отсчёта
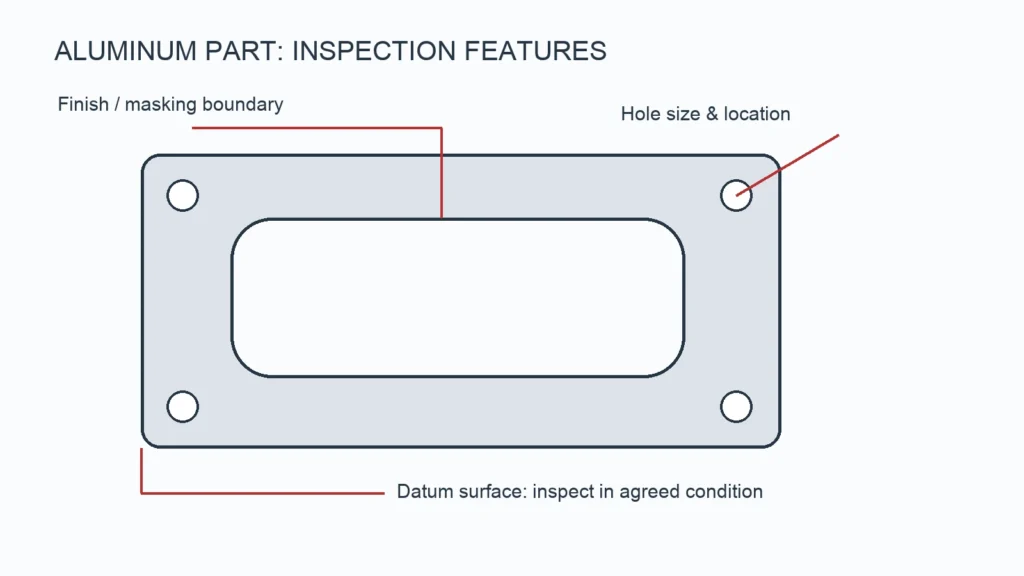
Обработка элементов за одну установку позволяет избежать некоторых погрешностей, связанных с перемещением, однако использование одной установки не всегда целесообразно. Определите на чертеже взаиморасположение монтажной поверхности и критических отверстий. Уточните, как эти элементы будут фиксироваться на последующих этапах обработки и как будет проводиться контроль готовой детали.
Пятиосевой доступ позволяет сократить количество перемещений при обработке некоторых форм. Однако это не всегда автоматически приводит к улучшению всех допусков или снижению всех цен. Выбирайте технологический процесс с учетом доступности, жесткости и взаимосвязей между элементами детали. Ознакомьтесь с нашим Услуги по фрезерованию с ЧПУ для рассмотрения проекта.
Проблемы проектирования и полезные изменения
| Задача | Сначала прочитайте отзыв | Возможное изменение конструкции |
|---|---|---|
| Болтовня на высокой стене | Жёсткость стенки, вылет инструмента и зацепление | Добавить опору, уменьшить высоту без опоры или увеличить толщину стенки |
| До угла добраться невозможно | Радиус инструмента и глубина кармана | Увеличьте радиус или добавьте разрешенную скругку углов |
| Деталь деформируется после снятия | Нагрузка на заготовку и последовательность снятия материала | Улучшить симметрию, подбор заготовок или поэтапность процесса |
| Столкновение держателя инструмента | Направление подхода и геометрия окружающей местности | Открыть доступ или изменить стратегию настройки |
| Существенные изменения посадки после анодирования | Требования к окончательному размеру и маскировка | Определить припуск на покрытие или разрешённую замаскированную поверхность |
Часто задаваемые вопросы по DFM
Что является универсальной минимальной толщиной стенки: 1 мм или 2 мм?
Нет. Эти цифры не позволяют определить осуществимость проекта без учета материала, высоты, пролета, допусков и условий опоры. Предоставьте фактическую геометрию для рассмотрения.
Можно ли обрабатывать поверхность на станке после анодирования?
Да, но эта операция приводит к локальному удалению покрытия. Укажите открытые поверхности, меры по защите от коррозии и любую последующую обработку, а не рассматривайте обработку после нанесения покрытия как рутинную корректировку.
Что должно входить в комплект CAD-модели?
Предоставьте чертеж с указанием материала и состояния, критических допусков и базовых точек, текстуры поверхности, резьбы, вида обработки и номера редакции. Используйте руководство по проверке алюминия для определения окончательной приемки.
Запросить проверку чертежа
YP-MFG принимает заказы на обработку по индивидуальным требованиям, начиная с одной детали. Пришлите 3D-модель и чертеж с размерами, спецификацию материала, требования к отделке, количество и пункт назначения через наш страница запроса предложения. Обычно мы отвечаем в течение 24 часов после получения полной информации; перед составлением окончательного предложения может потребоваться уточнение технических вопросов.