
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
Per "componenti torniti CNC" si intendono componenti di precisione realizzati su torni multiasse. Gli acquirenti dovrebbero dare priorità alla compatibilità dei materiali e agli intervalli di tolleranza rispetto al prezzo unitario. I team addetti agli acquisti devono verificare le capacità dei fornitori rispetto a standard di qualità riconosciuti. Una corretta corrispondenza delle specifiche riduce i ritardi nell'assemblaggio. I produttori affidabili forniscono una documentazione dettagliata prima dell'approvazione finale.
L'approvvigionamento di componenti lavorati a tornio crea spesso colli di bottiglia quando le specifiche non corrispondono alle effettive capacità produttive. Gli ingegneri si trovano spesso di fronte a finiture superficiali non uniformi perché le richieste iniziali non contengono definizioni geometriche dettagliate. Comprendere in che modo i parametri di tornitura influenzano le prestazioni finali del pezzo consente agli acquirenti di stabilire canali di comunicazione più chiari.
Criteri di selezione dei materiali per il nucleo
La scelta del materiale determina la resistenza alla fatica, i coefficienti di dilatazione termica e i livelli di lavorabilità per ogni applicazione di tornitura. Le leghe di alluminio rimangono la scelta predefinita per i telai strutturali leggeri. Le varianti in acciaio inossidabile garantiscono la resistenza alla corrosione necessaria per le attrezzature da esterno. Ogni famiglia di leghe reagisce in modo diverso all’esposizione al liquido di raffreddamento e ai trattamenti post-lavorazione. Gli acquirenti dovrebbero richiedere i documenti di certificazione dei materiali contestualmente alla presentazione dei prototipi iniziali.
Accumulo di tolleranze e precisione geometrica
La precisione dimensionale determina se i singoli componenti si assemblano correttamente senza necessità di adattamento manuale. Le operazioni di tornitura standard in ambito commerciale mantengono in genere tolleranze diametrali comprese tra ±0,005 pollici. I settori aerospaziale e medico richiedono spesso limiti più ristretti, dell’ordine di ±0,001 pollici. Gli errori cumulativi su più superfici di accoppiamento superano spesso i limiti accettabili quando i programmatori ignorano i sistemi di riferimento. I disegni tecnici devono specificare chiaramente i sistemi di riferimento primari per eliminare qualsiasi ambiguità di misura.

Requisiti relativi alla finitura superficiale e alla post-lavorazione
La struttura superficiale finale influisce sui coefficienti di attrito, sull’integrità della tenuta e sull’accettabilità estetica in diverse applicazioni industriali. I valori medi di rugosità su scala millimetrica variano in genere tra i trentadue e i sessantaquattro micro pollici per i componenti torniti standard. Le finiture lisce inferiori a sedici micro pollici richiedono solitamente ulteriori operazioni di rettifica. Gli acquirenti devono definire con esattezza obiettivi relativi alla finitura superficiale sin dalle prime fasi della fase di preventivazione. Riferimenti visivi chiari o campioni approvati evitano malintesi riguardo alle variazioni di consistenza accettabili.
La matrice comparativa mostra come le esigenze specifiche di ciascun settore determinino protocolli di produzione distinti. I progetti nel settore automobilistico danno priorità alla velocità di produzione e ai rivestimenti standardizzati per mantenere margini competitivi. I programmi nel settore medico e aerospaziale accettano costi unitari più elevati in cambio di una rigorosa tracciabilità. L'allineamento delle aspettative di volume con la capacità adeguata dei fornitori garantisce tempistiche di consegna costanti.
Fattori di costo e rischi nascosti nell’approvvigionamento
Il prezzo unitario raramente riflette l’impegno finanziario complessivo necessario per un’acquisizione di hardware di successo. I costi di configurazione, l’ammortamento degli stampi e i tempi di ispezione costituiscono una parte sostanziale dei preventivi iniziali. I supplementi per gli ordini urgenti spesso raddoppiano i costi di base quando la spedizione accelerata prevale sulle tempistiche standard. Ispezioni di qualità inadeguate comportano spesso il rifiuto delle spedizioni, costringendo gli acquirenti ad accollarsi interamente le spese di trasporto. La stipula di accordi a prezzo fisso con strutture di ripartizione trasparenti protegge i budget dalle fluttuazioni imprevedibili del mercato.
Valutazione dei fornitori e garanzia della qualità
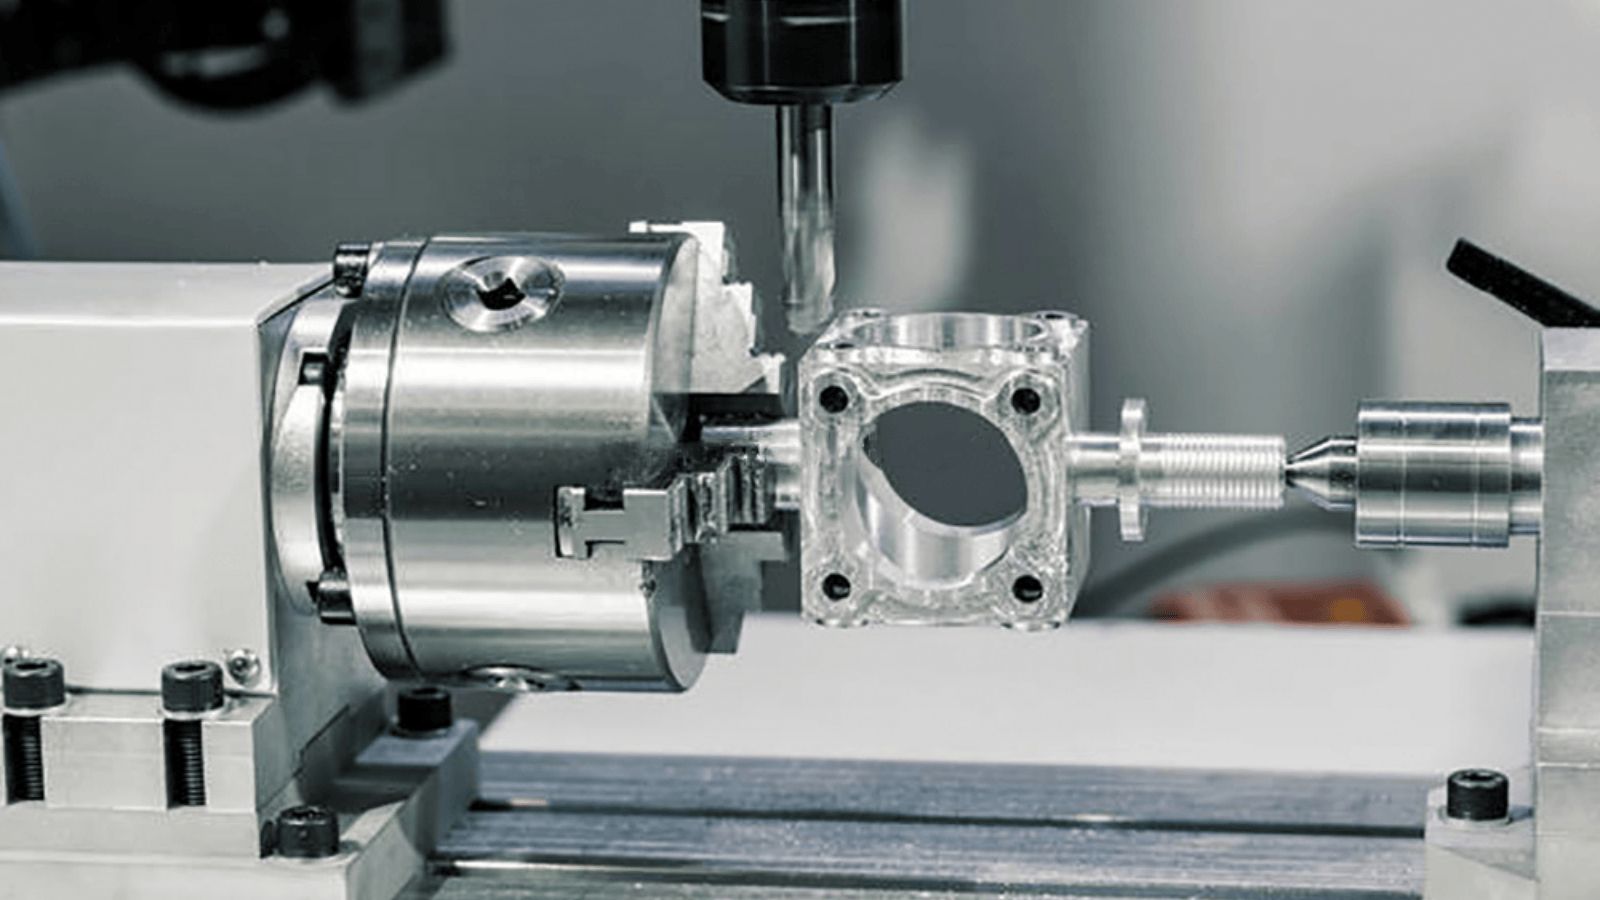
Per verificare la competenza del produttore è necessario esaminare le procedure documentate, anziché basarsi esclusivamente sulle dichiarazioni di marketing. Certificato sistemi di gestione della qualità forniscono strutture organizzate per il monitoraggio dei materiali non conformi e l’attuazione di azioni correttive. I rapporti di ispezione del primo articolo confermano che i primi lotti di produzione soddisfano pienamente le specifiche dei disegni. I registri coordinati delle macchine di misura offrono una prova oggettiva della conformità dimensionale delle caratteristiche critiche. È possibile condividere i propri disegni tecnici con YPMFG per una valutazione ingegneristica completa.
Soluzioni personalizzate e percorsi di produzione scalabili
Il passaggio dalla validazione del prototipo alla produzione su larga scala richiede adeguamenti coordinati nella progettazione dei dispositivi di fissaggio. I campioni iniziali vengono solitamente sottoposti a rigorosi test funzionali per confermare le prestazioni in condizioni operative reali. Una volta convalidati, le linee di produzione richiedono strategie ottimizzate di fissaggio per ridurre al minimo i tempi di movimentazione. I sistemi di caricamento automatizzati e il monitoraggio dell’usura degli utensili aumentano il tempo di funzionamento delle macchine, mantenendo al contempo una qualità di produzione costante. YPMFG supporta progetti che richiedono piani di avviamento progressivo su misura per i vincoli specifici dello stabilimento.
Domande frequenti sull'approvvigionamento di componenti per la tornitura CNC
Quali documenti devono essere allegati a un ordine di acquisto formale relativo a componenti hardware?
Gli ordini di acquisto devono includere modelli CAD con quotature complete, specifiche relative alla qualità dei materiali, quantità richieste e termini di consegna. Allegare istruzioni di imballaggio dettagliate per evitare danni dovuti alla movimentazione durante il trasporto. Includere i recapiti dei referenti tecnici in grado di risolvere immediatamente eventuali discrepanze nei disegni.
Come posso verificare se un fornitore soddisfa gli standard di qualità ISO?
Prima di firmare i contratti, richiedere copie aggiornate delle certificazioni direttamente all’ufficio qualità del produttore. Verificare la validità dei certificati tramite banche dati indipendenti di accreditamento per confermare lo stato di validità e l’ambito di copertura. Organizzare visite virtuali agli stabilimenti o audit condotti da terzi per osservare in prima persona i flussi di lavoro effettivi della produzione.
È possibile riparare la ferramenta di tornitura in caso di difetti minori?
Eventuali lievi scostamenti dimensionali possono talvolta essere corretti mediante operazioni di lavorazione secondarie, purché sia presente un margine di materiale sufficiente. Gravi difetti estetici o crepe strutturali richiedono generalmente la sostituzione completa del componente per mantenere le certificazioni di sicurezza. È opportuno discutere sempre la fattibilità della riparazione con il personale tecnico prima di procedere con costose procedure di recupero.
Quali sono le cause più comuni dei ritardi nelle spedizioni dei pezzi torniti?
Le sostituzioni di materiali non autorizzate e i chiarimenti incompleti sui disegni causano regolarmente interruzioni dei programmi di produzione prestabiliti. Spesso sorgono complicazioni nello sdoganamento quando le fatture commerciali non riportano codici del Sistema Armonizzato accurati. Mantenere canali di comunicazione aperti con i coordinatori logistici aiuta a mitigare le interruzioni impreviste durante le spedizioni internazionali.
Prendere una decisione migliore nel lungo periodo
La scelta dei componenti di tornitura adeguati richiede un equilibrio tra requisiti tecnici precisi e vincoli di produzione realistici. Una documentazione tecnica chiara, credenziali verificate dei fornitori e un monitoraggio proattivo della qualità costituiscono le basi di strategie di approvvigionamento di successo. Evitare confronti superficiali sui prezzi previene costi nascosti legati alle rilavorazioni e tutela la redditività complessiva del progetto. Inviate le vostre specifiche tecniche a YPMFG per un'analisi dettagliata che identifichi le scelte ottimali in termini di materiali e i percorsi di produzione più efficienti. Il nostro team fornisce un supporto completo in materia di documentazione e soluzioni di produzione scalabili, progettate per accelerare i tempi di sviluppo dei vostri componenti.





