
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え:
CNC旋盤加工部品とは、多軸旋盤で製造される精密部品を指します。購入担当者は、単価よりも材料の適合性や公差範囲を優先すべきです。調達チームは、認定された品質基準に照らしてサプライヤーの能力を確認する必要があります。仕様を適切に整合させることで、組み立ての遅延を軽減できます。信頼できるメーカーは、最終承認の前に詳細な資料を提供します。
回転加工部品の調達においては、仕様が実際の製造能力と乖離している場合、しばしばボトルネックが生じます。初期の要求仕様に詳細な形状定義が欠けているため、エンジニアは表面仕上げにばらつきが生じる問題に頻繁に直面します。旋削パラメータが最終的な部品の性能にどのように影響するかを理解することで、購買担当者はより明確なコミュニケーション体制を構築することができます。
コア材料の選定基準
材料の選定は、あらゆる旋削加工において、耐疲労性、熱膨張率、および加工性を決定づけます。軽量構造フレームには、依然としてアルミニウム合金が標準的な選択肢となっています。屋外用機器には、ステンレス鋼の各種合金が、必要な耐食性を提供します。合金ごとに、切削液への曝露や後処理に対する反応は異なります。購入者は、初期試作品の提出に併せて、材料の認証書類の提出を求める必要があります。
公差の累積と幾何学的精度
寸法精度は、個々の部品が手作業による調整なしに正しく組み立てられるかどうかを決定づけます。 一般的な商業用旋盤加工では、通常、直径公差を±0.005インチ以内に抑えています。航空宇宙や医療分野では、±0.001インチ前後のより厳しい公差が求められることがよくあります。プログラマーが基準座標系を無視すると、複数の嵌合面における累積誤差が許容限界を超えることがよくあります。測定上の曖昧さを排除するため、設計図面には主基準点を明確に指定する必要があります。

表面仕上げおよび後処理の要件
最終的な表面粗さは、さまざまな産業用途において、摩擦係数、シール性能、および外観上の受容性に影響を与えます。標準的な旋削部品のミリメートル単位の平均粗さは、通常32~64マイクロインチの範囲にあります。16マイクロインチ未満の滑らかな仕上げを得るには、通常、追加の研削加工が必要となります。購入者は、正確な 表面仕上げの目標値 見積もり段階の早い段階で。明確な視覚的な参考資料や承認済みのサンプルを用意することで、許容される質感のばらつきに関する誤解を防ぐことができます。
この比較表は、業界ごとの要件が、それぞれ異なる製造手順をどのように決定づけるかを示しています。自動車関連のプロジェクトでは、競争力のある利益率を維持するために、生産速度と標準化されたコーティングが優先されます。一方、医療および航空宇宙関連のプロジェクトでは、厳格なトレーサビリティを確保するために、単位当たりのコストが高くなっても受け入れられています。生産量の見込みと適切なサプライヤーの生産能力を一致させることで、安定した納期が確保されます。
コスト要因と調達における隠れたリスク
単価には、ハードウェアの調達を成功させるために必要な総費用が反映されることはめったにありません。セットアップ費用、金型償却費、検査時間は、初期見積額の大部分を占めています。 標準的な納期枠を超えて急ぎの配送を行う場合、緊急注文割増料金により、基本コストが2倍になることがよくあります。不十分な品質検査は出荷拒否につながることが多く、その結果、買い手が運賃を全額負担せざるを得なくなります。内訳が明確な固定価格契約を結ぶことで、予測不可能な市場の変動から予算を守ることができます。
サプライヤー評価と品質保証
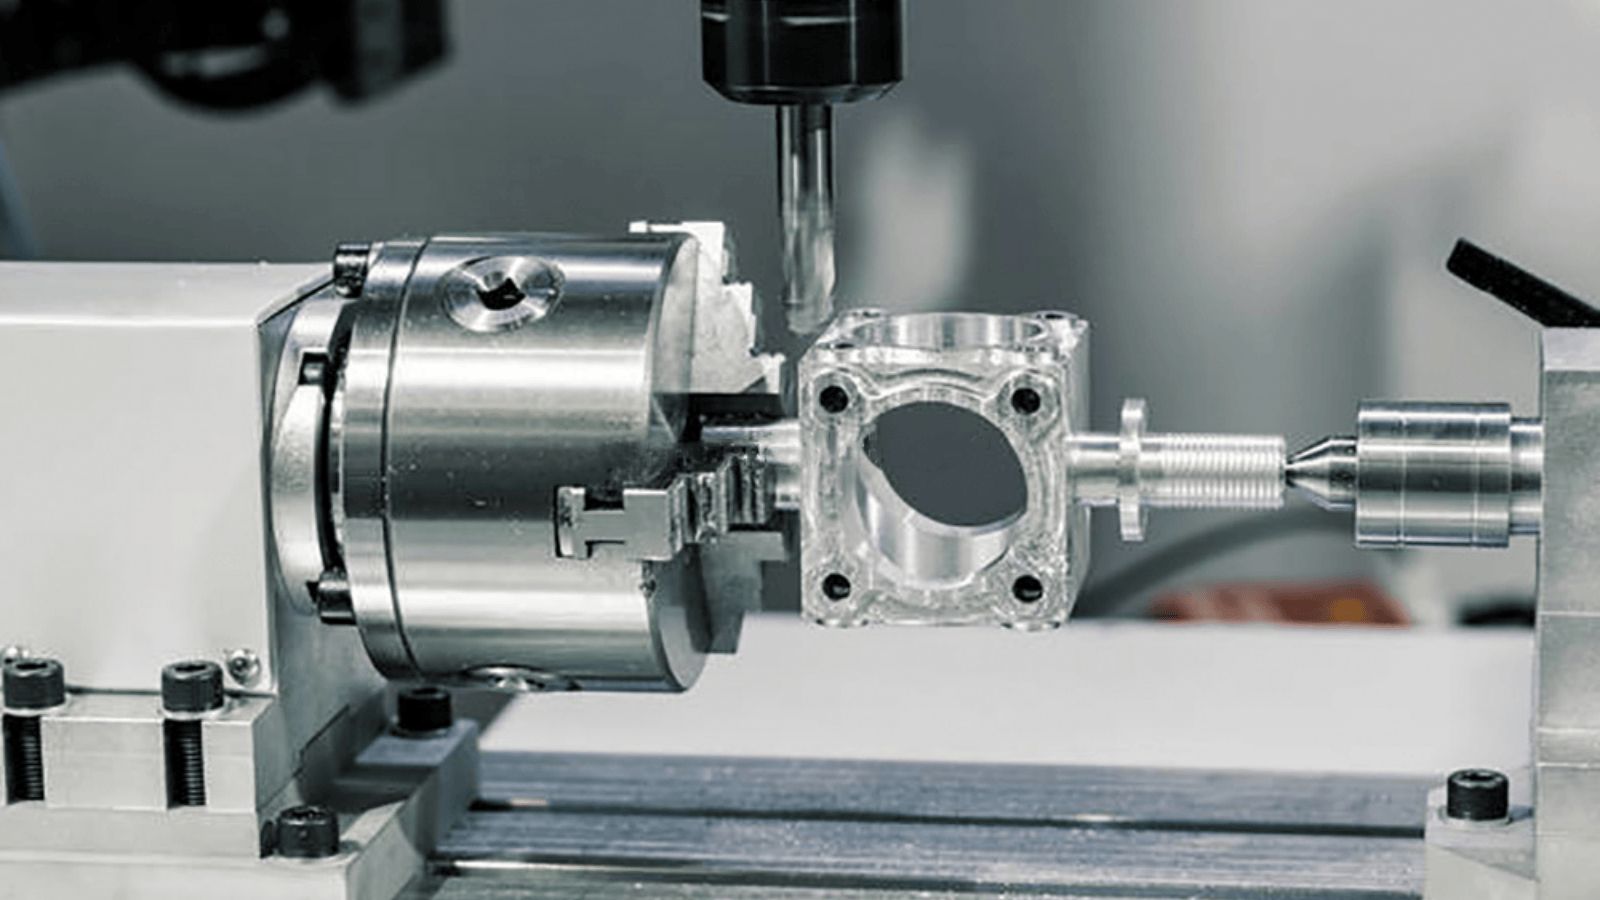
製造業者の能力を確認するには、マーケティング上の主張のみに頼るのではなく、文書化された手順を確認する必要があります。認定された 品質マネジメントシステム 不適合材料の追跡や是正措置の実施に向けた体系的な枠組みを提供します。初回製品検査報告書により、初期生産ロットが図面仕様を完全に満たしていることが確認されます。測定機の記録を統合することで、重要な寸法特性における寸法適合性を客観的に証明します。技術図面をYPMFGに提供いただければ、包括的な技術評価を行うことができます。
カスタマイズされたソリューションと拡張性の高い生産プロセス
試作段階の検証から本格生産への移行には、治具設計の調整が連携して行われる必要があります。初期サンプルは通常、実際の稼働条件下での性能を確認するために、厳格な機能試験が行われます。検証が完了すると、生産ラインではハンドリング時間を最小限に抑えるために、最適化された治具戦略が求められます。 自動装入システムや工具の摩耗監視により、一貫した生産品質を維持しつつ、機械の稼働時間を延長します。YPMFGは、特定の施設の制約に合わせて調整された段階的な量産拡大計画を必要とするプロジェクトを支援します。
CNC旋盤加工部品の調達に関するよくある質問
正式なハードウェアの発注書には、どのような書類を添付すべきですか?
発注書には、寸法が完全に記載されたCADモデル、材料のグレード仕様、必要数量、および納期を明記する必要があります。輸送中の取り扱いによる破損を防ぐため、明確な梱包指示書を添付してください。また、図面の不一致を直ちに解決できる技術担当者の連絡先も記載してください。
サプライヤーがISOの品質基準を満たしているかどうかを確認するにはどうすればよいですか?
契約締結前に、製造元の品質管理部門から最新の認証書の写しを直接入手してください。独立した認定データベースを通じて認証書の有効性を確認し、有効な状態であることおよび適用範囲を確かめてください。実際の生産ワークフローを直接確認するため、オンライン施設見学や第三者監査を手配してください。
金具に軽微な欠陥が生じた場合、修理は可能ですか?
材料の余裕が十分にある場合、軽微な寸法誤差は二次加工によって修正できることがあります。しかし、著しい外観上の欠陥や構造上の亀裂がある場合は、安全認証を維持するために、一般的に部品を完全に交換する必要があります。高額な修復作業に着手する前に、必ず技術担当者と修理の実現可能性について相談してください。
旋盤加工部品の配送遅延で最も多い原因は何ですか?
承認されていない材料の代替や、図面の説明が不十分な場合、定まった生産スケジュールが頻繁に乱されます。また、商業送り状に正確な調和制度コードが記載されていないと、通関手続きで問題が生じることがよくあります。物流コーディネーターとのコミュニケーションを円滑に保つことで、国際輸送中の予期せぬ中断を最小限に抑えることができます。
より良い長期的な決断を下す
適切な旋盤用金具を選定するには、厳密な技術要件と現実的な製造上の制約とのバランスをとることが必要です。明確な仕様書、検証済みのサプライヤーの資格情報、そして積極的な品質管理が、成功する調達戦略の基盤となります。表面的な価格比較を避けることで、隠れた手直し費用を未然に防ぎ、プロジェクト全体の収益性を確保することができます。 YPMFGに技術仕様書をお送りいただければ、詳細な検討を行い、最適な材料の選定と効率的な生産プロセスを提案いたします。当社のチームは、お客様の部品開発スケジュールを加速させるよう設計された、包括的な文書作成サポートと拡張性の高い製造ソリューションを提供します。





