Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
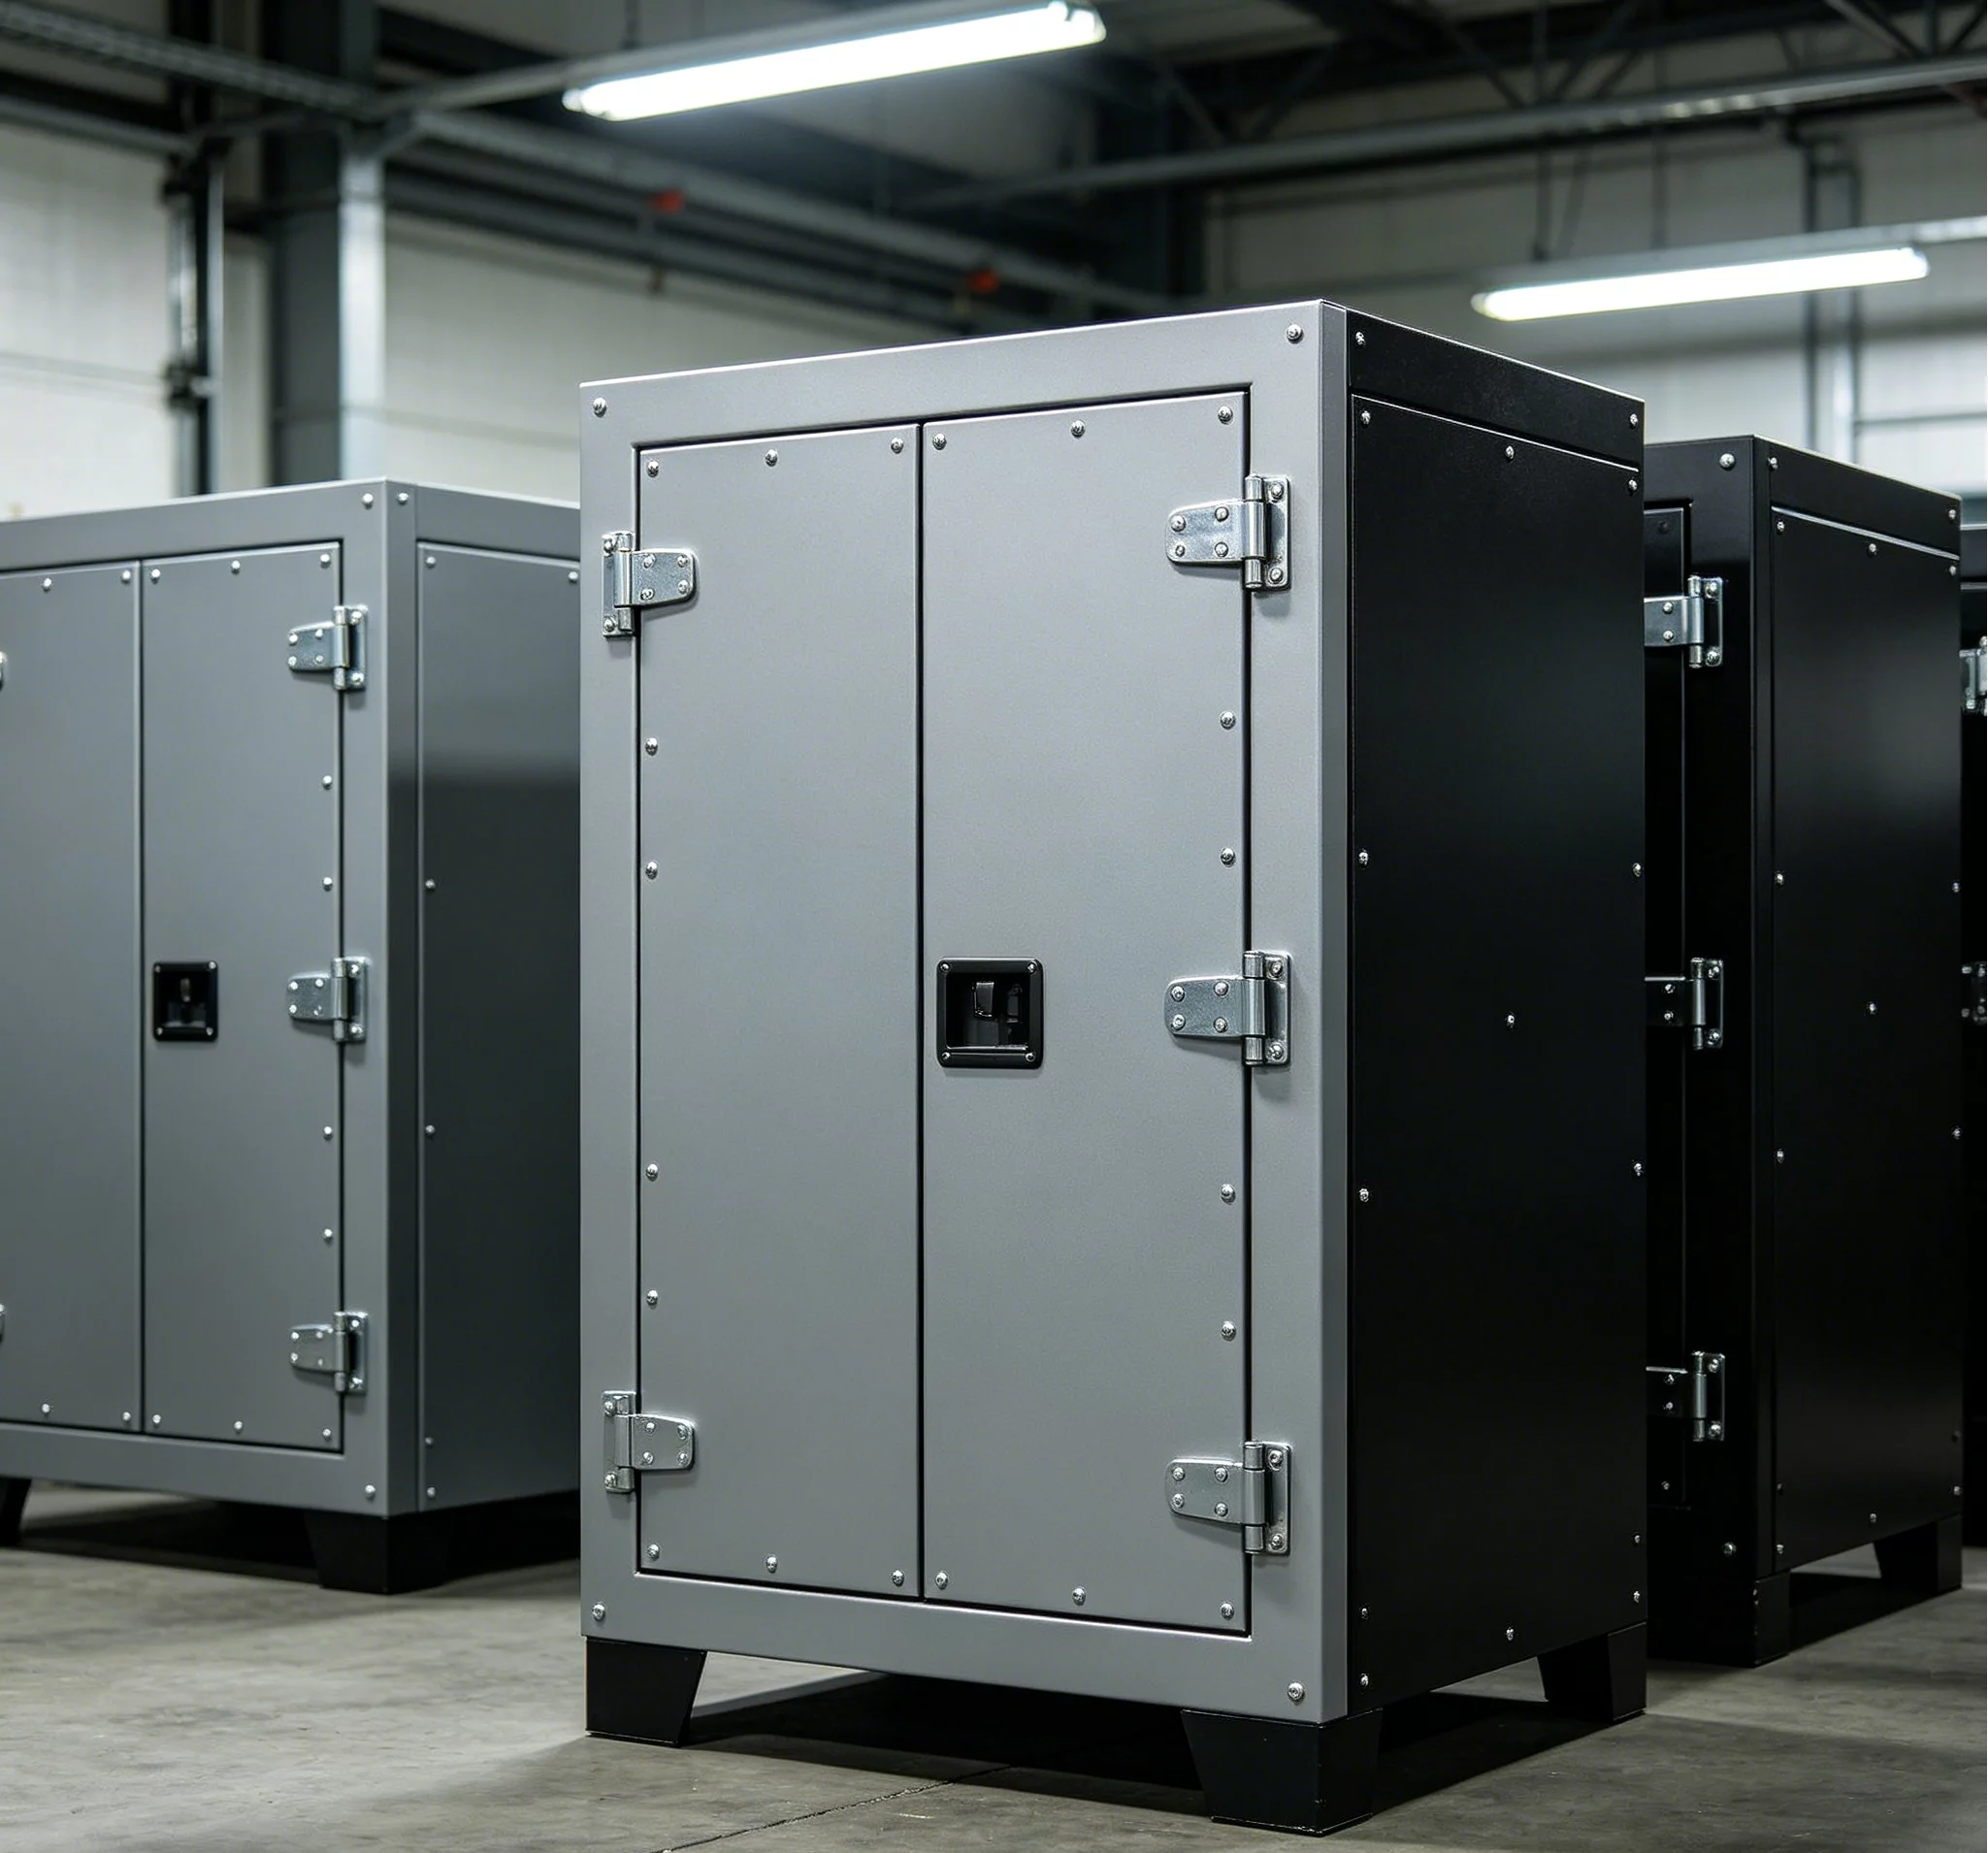
El plegado de chapas es un proceso de conformado en el que una chapa metálica plana se pliega a lo largo de una línea recta mediante una prensa plegadora. A diferencia de Mecanizado CNC, mientras que el corte elimina material, el plegado añade geometría al doblar. Las dimensiones finales dependen de radio de curvatura, el espesor del material y el comportamiento de recuperación elástica de la aleación. Si se consiguen estos parámetros correctos a la primera, se evitan costosas repeticiones del trabajo. Confirma que calidad del material, el ángulo de curvatura deseado y la tolerancia angular antes de solicitar un presupuesto.
La mayoría de los equipos de compras consideran el plegado de chapas como un simple paso de «plegar y enviar». En la práctica, el proceso se sitúa en la intersección entre la ciencia de los materiales, las herramientas y las capacidades de la maquinaria. Una sola suposición errónea sobre compensación por recuperación elástica puede hacer que todas las unidades se salgan de los límites de tolerancia. En los apartados siguientes se detallan los parámetros que determinan si tu pieza cumple con las especificaciones desde el primer intento.
Lo que debes saber antes de empezar
En qué consiste realmente el doblado de chapa y cuáles son sus parámetros clave
Las tres variables que provocan los fallos en el primer artículo
Cuándo es mejor el plegado que el mecanizado, y cuándo no
Cuestiones que debes resolver antes de enviar tu dibujo
Cómo evaluar si tu pieza requiere un enfoque híbrido
En qué consiste realmente el doblado de chapa
El proceso comienza con una pieza en bruto plana, un juego de herramientas de punzón y matriz, y una secuencia de plegado programada. La prensa plegadora sujeta la chapa, baja el punzón hacia la matriz y forma el ángulo en una o varias carreras. La geometría de la pieza acabada viene determinada por un pequeño número de variables controlables:
En el caso del aluminio, la recuperación elástica suele ser mayor que en el acero dulce del mismo calibre. Acero inoxidable 304 se sitúa en un término medio. YPMFG analiza conjuntamente la aleación y el ángulo objetivo, de modo que la configuración de las herramientas tenga en cuenta la recuperación elástica prevista antes del primer golpe.
Tres variables que provocan los fallos en el primer artículo
La mayoría de los lotes de piezas plegadas rechazados se deben a una de estas tres deficiencias:
Tolerancia en el espesor del material. Una chapa con un espesor real de 1,95 mm, en lugar del nominal de 2,0 mm, modifica el margen de plegado en varias décimas de milímetro. Comprueba el espesor real del primer lote, no te limites a consultar el plano.
Secuencia de flexiones. Doblar desde el centro hacia fuera, en lugar de desde el borde más largo hacia dentro, modifica el lugar donde se acumula la recuperación elástica. La secuencia debe definirse explícitamente en el plano o en el modelo 3D.
Nota sobre la tolerancia. La tolerancia angular (±0,5° frente a ±1,5°) y la planitud tras el doblado son requisitos independientes. Si solo se especifica un ángulo nominal, el taller aplicará su valor por defecto, que puede que no se ajuste a su conjunto.
Envía un plano con anotaciones o un archivo 3D con bandas de tolerancia explícitas. YPMFG puede revisar tu archivo y señalar las cotas que falten o que presenten conflictos antes de que se fabrique el utillaje.
Doblado de chapa frente al mecanizado CNC: cuándo utilizar cada uno
Mecanizado CNC El mecanizado elimina material para crear la geometría; el plegado de chapa le da forma. El punto de equilibrio depende de la complejidad de la pieza, el volumen y la suma de tolerancias.
Una carcasa con cuatro o más bridas y nervaduras internas: flexión con una luz Fresado CNC El fresado de los orificios de montaje suele resultar más económico que una pieza totalmente fresada. En el caso de un soporte de alta tolerancia en el que todas las caras deben permanecer paralelas con una tolerancia de ±0,05 mm, el mecanizado a partir de un bloque macizo o de una pieza en bruto fundida suele ser más adecuado que el plegado, ya que la desviación acumulada en las paredes delgadas dificulta el cumplimiento de dicha tolerancia. Un prototipo de 50 unidades: el corte por láser más el plegado gana en cuanto a plazos de entrega.
Adapta el proceso a la geometría, no a la costumbre. Si tu pieza tiene más de dos pliegues y requisitos estrictos de paralelismo, solicita tanto un presupuesto de plegado como uno de mecanizado y, a continuación, compara el coste total por unidad utilizable.
Preguntas frecuentes antes de enviar tu pieza
¿Cuál es el espesor mínimo que puede procesar de forma fiable una prensa plegadora?
Depende del tonelaje de la máquina y de la apertura del troquel. La mayoría de las prensas plegadoras estándar admiten espesores de entre 0,5 mm y 6 mm. Por debajo de 0,5 mm, la recuperación elástica se vuelve considerable en relación con el ángulo deseado. Consulta cuál es el espesor mínimo que admite el taller para tu aleación concreta.
¿Tengo que proporcionar un plano en vista en planta?
En el caso de piezas con uno o dos pliegues, el taller puede elaborar el plano de desarrollo a partir de tu modelo 3D. Para piezas complejas con múltiples bridas, es necesario enviar un archivo verificado dibujo en planta El hecho de marcar las líneas de plegado ahorra un ciclo de revisión.
¿Cómo debo comprobar la recuperación elástica antes de la producción en serie?
Realiza una prueba de doblado en una muestra del mismo material y espesor. Mide el ángulo real, compáralo con el valor objetivo y ajusta el desplazamiento de la matriz. Este paso es habitual en trabajos de precisión y en sectores regulados.
¿Puedo mezclar aleaciones en una misma configuración de doblado?
Se pueden doblar diferentes materiales en la misma máquina, pero es posible que haya que cambiar las herramientas entre una configuración y otra. La combinación de aleaciones en una misma pieza, como una brida de acero inoxidable en un cuerpo de aluminio, modifica el perfil de recuperación elástica. Planifica la secuencia de doblado en consecuencia.
¿Qué documentación debería recibir junto con la pieza terminada?
Como mínimo: un informe de plegado en el que se indiquen las herramientas utilizadas, los ángulos medidos y cualquier desviación. En el caso de los sectores regulados, añada un certificado de ensayo de materiales y un informe de inspección dimensional comparado con tu plano.
Elegir el enfoque adecuado para tu pieza
El objetivo no es conseguir el doblado más barato. Se trata del proceso y el conjunto de parámetros que mantienen la tolerancia de tu conjunto en el volumen que necesitas, sin que haya que realizar retoques ocultos.
Si la pieza se atasca tolerancias geométricas, si hay varios pliegues y se trata de una aleación que no hayas doblado antes, envía tu plano a YPMFG para que lo revise el equipo de ingeniería. El equipo comprobará la secuencia de pliegues, señalará los riesgos de recuperación elástica y confirmará si es posible utilizar una combinación de doblado de chapas y Mecanizado CNC se adapta mejor a tus especificaciones que cualquiera de los dos procesos por separado. También puedes solicitar una muestra o una pieza de prueba antes de comprometerte con la producción completa.