
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
Il PTFE (politetrafluoroetilene) può essere Lavorato a CNC con successo, ma richiede utensili specializzati, un rigoroso controllo del processo e operatori esperti. A differenza dei metalli, il PTFE è morbido, presenta un’elevata espansione termica e tende a deformarsi sotto l’azione delle forze di taglio. La chiave per ottenere pezzi di qualità risiede nell’utilizzo di utensili affilati con ampi angoli di spoglia, nel mantenimento di basse velocità di taglio e nel lasciare che il materiale si raffreddi naturalmente, anziché ricorrere a fluidi di raffreddamento che potrebbero contaminarne la superficie. YPMFG supporta i progetti relativi a componenti in PTFE con valutazioni ingegneristiche, soluzioni di fissaggio personalizzate e verifiche dimensionali di precisione per garantire risultati costanti.
Il PTFE è uno dei polimeri più resistenti agli agenti chimici attualmente disponibili, il che lo rende una scelta molto diffusa per guarnizioni, guarnizioni di tenuta, boccole e componenti isolanti. Tuttavia, la lavorazione del PTFE presenta difficoltà specifiche che molti acquirenti tendono a sottovalutare. Il basso punto di fusione del materiale, l’elevato tasso di scorrimento e la tendenza allo scorrimento a freddo possono causare imprecisioni dimensionali se il processo non viene controllato adeguatamente.
Molti team addetti agli acquisti si rendono conto di questi problemi solo dopo aver ricevuto componenti che non soddisfano i requisiti di tolleranza. Questa guida spiega cosa rende diversa la lavorazione del PTFE, come specificare correttamente il proprio progetto e quali domande porre prima di effettuare un ordine.
Perché il PTFE richiede un approccio diverso
Il PTFE si comporta in modo diverso dal metallo e dalla maggior parte delle materie plastiche tecniche durante Lavorazione CNC. Il materiale presenta un valore di durezza molto basso, solitamente compreso tra 3 e 4 sulla scala Shore D. Questa morbidezza fa sì che gli utensili da taglio standard possano agganciare e strappare il materiale anziché tagliarlo in modo netto.
Anche le proprietà termiche del PTFE comportano alcune difficoltà di lavorazione. Il materiale inizia ad ammorbidirsi a circa 327 °C e può deformarsi anche a causa del calore modesto generato durante il taglio. Inoltre, il PTFE presenta un elevato coefficiente di dilatazione termica, il che significa che i pezzi possono subire variazioni dimensionali quando tornano a temperatura ambiente dopo la lavorazione.
Comprendere questi comportamenti dei materiali è fondamentale per chiunque debba definire le specifiche PTFE Lavorazione CNC servizi. Gli acquirenti che non tengono conto di questi fattori spesso ricevono componenti deformati, di scarsa qualità finitura superficiale, oppure dimensioni fuori tolleranza.
Principali sfide nella lavorazione del PTFE
Quando si lavora con il PTFE su macchine CNC sorgono diverse difficoltà specifiche. Tra i problemi più comuni figurano:
Accumulo di trucioli e adesione del materiale ai bordi taglienti
Instabilità dimensionale dovuta alla dilatazione termica
Ritorno elastico e scorrimento a freddo dopo il rilascio delle forze di serraggio
La lucidità della superficie che può trattenere le impurità
Difficoltà nel mantenere tolleranze strette su sezioni spesse
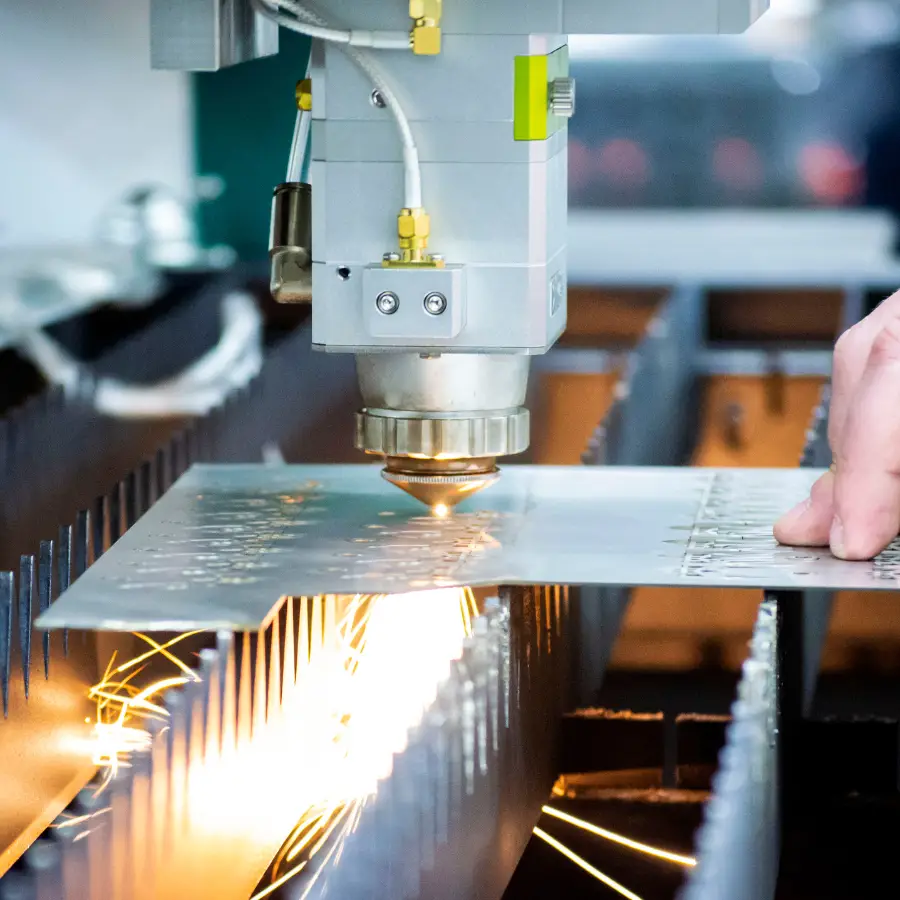
Queste sfide non sono insormontabili. Richiedono semplicemente una geometria degli utensili adeguata, parametri di taglio controllati e un tempo di stabilizzazione post-lavorazione appropriato. I fornitori con esperienza nella lavorazione dei polimeri dispongono già di protocolli per affrontare ciascuna di queste problematiche.
Considerazioni relative alle attrezzature e ai processi
Il successo della lavorazione del PTFE dipende in larga misura dalla scelta degli utensili e dalla configurazione del processo. Le frese standard in metallo duro progettate per l’alluminio o l’acciaio non producono risultati accettabili sul PTFE.
La geometria dell’utensile deve prevedere ampi angoli di spoglia, in genere compresi tra 15 e 20 gradi, per impedire che il materiale sfreghi contro il fianco dell’utensile. È fondamentale che i taglienti siano affilati e gli utensili devono essere sostituiti frequentemente per evitare la formazione di incrostazioni. Le scanalature lucidate contribuiscono a ridurre l’adesione del materiale durante il taglio.
I parametri di taglio devono essere adeguati alla morbidezza del PTFE. Velocità del mandrino più basse e velocità di avanzamento più elevate garantiscono generalmente una migliore finitura superficiale. Alcuni produttori raccomandano inoltre di utilizzare il raffreddamento ad aria compressa anziché il refrigerante liquido, poiché il fluido residuo può compromettere le proprietà di resistenza chimica del pezzo finito.
Classi di materiale e loro lavorabilità
Non tutti i materiali in PTFE sono identici. La resina di base può essere miscelata con cariche per migliorarne alcune proprietà specifiche, e tali aggiunte influiscono in modo significativo sulla lavorabilità.
La scelta del tipo di materiale più adatto dipende dai requisiti della vostra applicazione. Scelta del materiale PTFE È opportuno tenere in considerazione il carico meccanico, l'intervallo di temperatura, l'esposizione a sostanze chimiche e i requisiti di stabilità dimensionale. YPMFG è in grado di fornire consigli tecnici basati sulle vostre specifiche condizioni operative.
Tolleranze per i componenti in PTFE
Mantenere tolleranze strette sul PTFE è più difficile che sui metalli o sulle materie plastiche rigide. La natura viscoelastica del materiale fa sì che esso possa deformarsi sotto la pressione di serraggio e recuperare lentamente dopo il rilascio. Questo comportamento è noto come deformazione residua da compressione o scorrimento a freddo.
Per le operazioni CNC standard, le tolleranze ottenibili sul PTFE rientrano in genere nell’intervallo da ±0,1 a ±0,2 mm per le caratteristiche generali. Le dimensioni critiche possono richiedere operazioni secondarie o periodi di stabilizzazione prolungati prima della misurazione finale. Gli elementi filettati e le interfacce a pressione spesso necessitano di ulteriori passaggi di lavorazione dopo che il pezzo ha scaricato le tensioni interne.
Gli acquirenti dovrebbero comunicare chiaramente i requisiti di tolleranza e nutrire aspettative realistiche. I pezzi che subito dopo la lavorazione sembrano non rientrare nelle specifiche possono stabilizzarsi entro 24-48 ore, man mano che le tensioni residue si allentano.
Raccomandazioni di progettazione per la producibilità
Una buona progettazione dei pezzi può semplificare la lavorazione del PTFE e ridurne i costi. Alcune caratteristiche geometriche risultano particolarmente difficili da realizzare con questo materiale e dovrebbero essere evitate, ove possibile.
Le cavità profonde e le pareti sottili rappresentano un problema perché il PTFE non possiede la rigidità necessaria per mantenersi in posizione durante il taglio. I sottosquadri e gli angoli interni richiedono utensili speciali o ulteriori fasi di preparazione. Gli angoli esterni acuti tendono a scheggiarsi o a deformarsi, pertanto è preferibile utilizzare raggi di raccordo generosi.
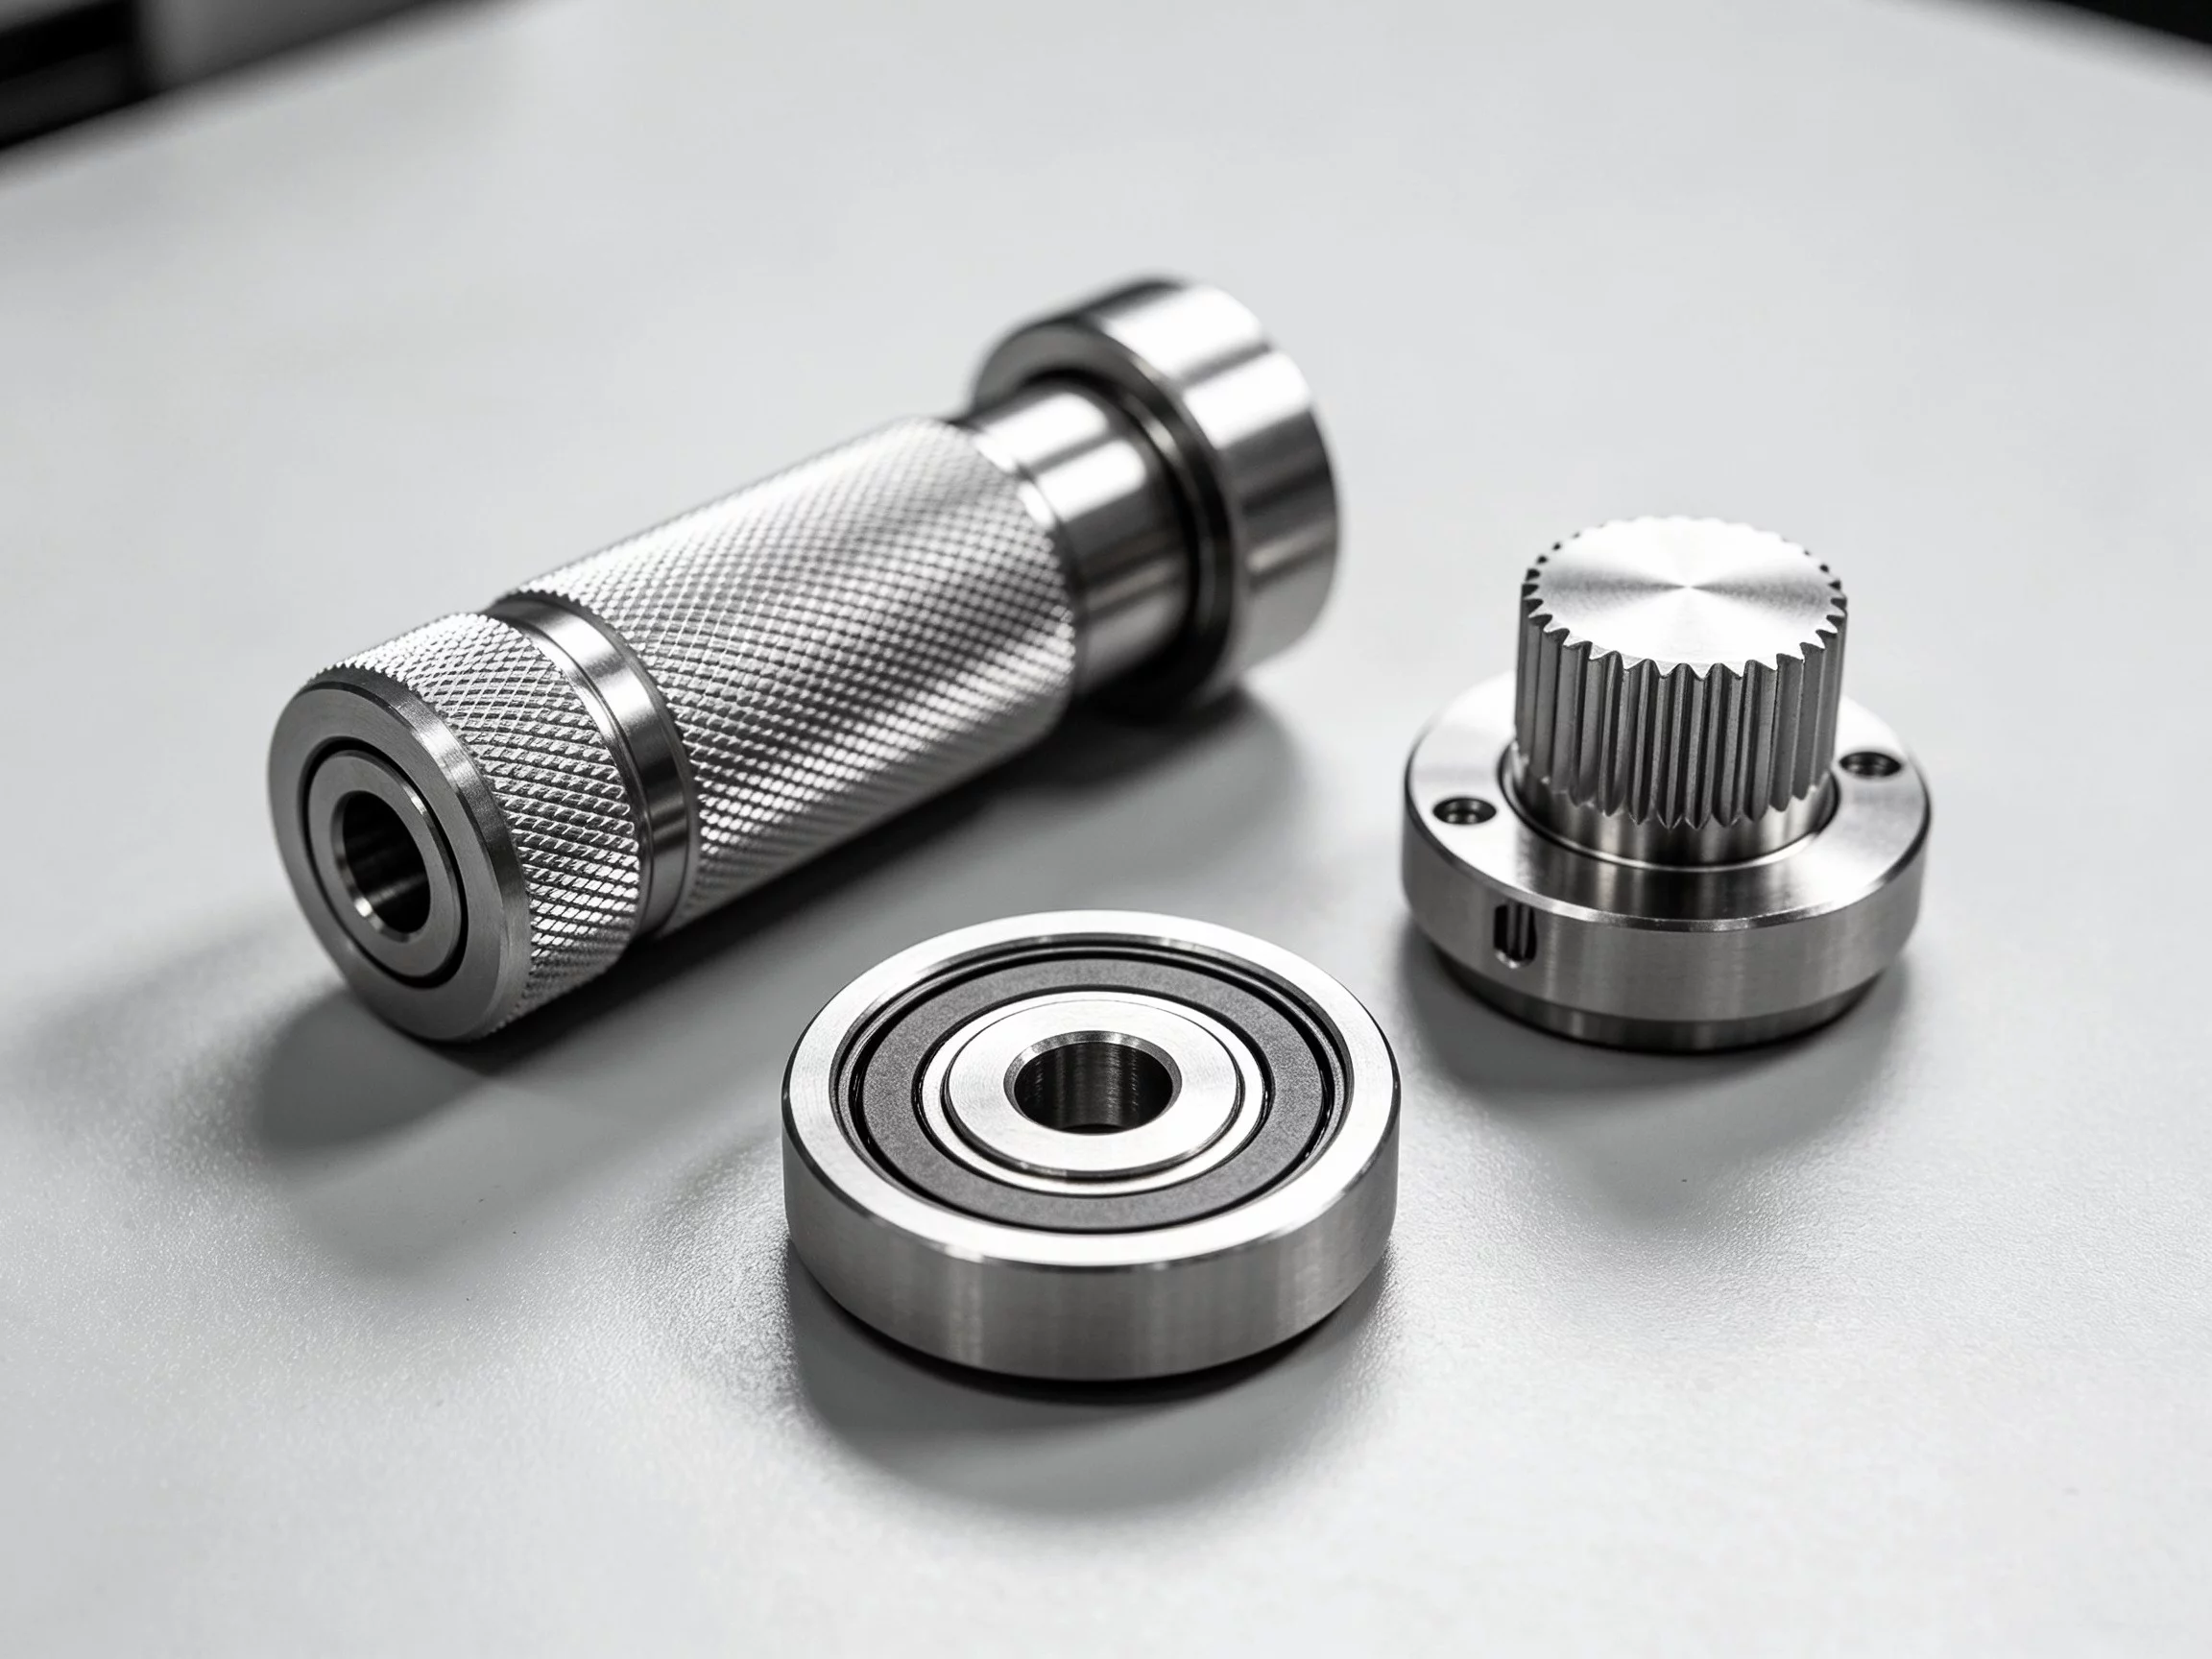
Ove possibile, progettare i componenti con uno spessore delle pareti uniforme ed evitare variazioni brusche della sezione trasversale. Queste caratteristiche riducono al minimo la concentrazione delle sollecitazioni e diminuiscono il rischio di deformazioni durante e dopo la lavorazione. Fornire disegni dettagliati con indicazioni chiare sulle tolleranze aiuta i fornitori a sviluppare strategie di lavorazione efficienti.
Stabilizzazione e ispezione post-lavorazione
I componenti in PTFE richiedono spesso un periodo di stabilizzazione prima del controllo qualità finale. Il materiale continua a rilassarsi e a ridistribuire le tensioni interne per diverse ore dopo il completamento delle operazioni di lavorazione.
Molti produttori raccomandano un periodo di attesa compreso tra 24 e 72 ore prima di misurare le dimensioni critiche. Questa pratica garantisce che le misurazioni riflettano lo stato stabile del pezzo piuttosto che la sua condizione temporanea immediatamente dopo la rimozione dell'utensile. In alcune applicazioni può essere utile ricorrere a un trattamento termico di distensione, che tuttavia deve essere controllato con attenzione per evitare di superare i limiti termici del materiale.
Il controllo qualità dovrebbe comprendere la verifica dimensionale, la valutazione della finitura superficiale e l'ispezione visiva volta a individuare difetti quali vuoti, scolorimenti o segni lasciati dagli utensili. È necessario fornire la documentazione necessaria a garantire la tracciabilità, in particolare quando i componenti svolgono funzioni critiche in settori soggetti a regolamentazione.
Errori comuni da evitare
Diversi errori ricorrenti possono compromettere i progetti di lavorazione del PTFE. Essere consapevoli di queste insidie aiuta gli acquirenti a prendere decisioni più oculate ed evitare costose rilavorazioni.
Un errore frequente consiste nello specificare tolleranze tipiche dei metalli senza tenere conto della naturale tendenza del materiale a deformarsi. Un altro errore è quello di omettere il tempo di stabilizzazione dal programma di progetto, il che porta a esiti negativi delle ispezioni e a controversie inutili. Talvolta gli acquirenti scelgono anche il tipo di materiale sbagliato, supponendo che il PTFE vergine offra prestazioni adeguate in applicazioni soggette a carichi elevati, dove invece sono richieste varianti caricate.
Una comunicazione chiara con il proprio partner di lavorazione riguardo ai requisiti applicativi, alle condizioni operative e ai criteri di accettazione consente di evitare la maggior parte di questi problemi. Richiedere una revisione tecnica preliminare prima di finalizzare il progetto permette di individuare potenziali problemi nelle prime fasi del processo.
Fattori di costo e considerazioni relative alla determinazione dei prezzi
PTFE Lavorazione CNC I costi differiscono da quelli della lavorazione dei metalli sotto diversi aspetti. I costi dei materiali per i tipi speciali possono essere significativi e i tempi di lavorazione potrebbero risultare più lunghi a causa delle velocità di taglio più basse e dei requisiti aggiuntivi di stabilizzazione.
Anche la complessità dell'allestimento incide sui prezzi. I componenti che richiedono più allestimenti, attrezzature speciali o una rifinitura manuale approfondita avranno un costo maggiore rispetto a quelli con geometrie semplici. In genere sono previsti sconti sul volume per gli ordini ricorrenti e la standardizzazione della progettazione può ridurre i costi unitari nel tempo.
Quando si confrontano i preventivi, non limitatevi a considerare il prezzo unitario. Valutate l’esperienza del fornitore nel settore del PTFE, i suoi processi di garanzia della qualità e la sua disponibilità a fornire assistenza tecnica. Un prezzo leggermente più alto da parte di un partner competente spesso si traduce in un valore complessivo migliore, grazie a un minor numero di difetti e a un completamento più rapido del progetto.
Domande frequenti degli acquirenti sulla lavorazione del PTFE
Qual è la dimensione massima dei componenti disponibili per il PTFE? Lavorazione CNC?
La maggior parte dei fornitori è in grado di gestire dimensioni standard fino a 600 mm x 600 mm x 300 mm. Dimensioni superiori potrebbero richiedere un ordine speciale di materia prima o l'unione di più pezzi.
I componenti in PTFE possono essere anodizzati o verniciati?
Il PTFE non può essere anodizzato. Tuttavia, sono disponibili tipi pigmentati in vari colori ed è possibile colorarne la superficie con determinati coloranti. Si consiglia di discutere la uniformità del colore con il proprio fornitore prima di effettuare l'ordine.
Quanto tempo richiede in genere la lavorazione del PTFE?
I tempi di consegna variano in base alla complessità dei componenti, alla quantità e ai requisiti di stabilizzazione. I componenti semplici possono essere spediti entro 5-10 giorni lavorativi, mentre quelli con geometrie complesse o gli ordini di grandi dimensioni possono richiedere da 2 a 4 settimane.
Il PTFE è adatto alle applicazioni a contatto con gli alimenti?
Il PTFE vergine è generalmente riconosciuto come sicuro per il contatto con gli alimenti in molte giurisdizioni. Tuttavia, è opportuno verificare la conformità alle normative pertinenti, quali la norma FDA 21 CFR 177.1550, in relazione al proprio caso d’uso specifico.
Il PTFE può essere saldato o incollato dopo la lavorazione meccanica?
Il PTFE è notoriamente difficile da incollare con adesivi standard. Potrebbero essere necessari trattamenti superficiali speciali o tecniche di saldatura laser. Si consiglia di discutere i requisiti di giunzione con il proprio fornitore sin dalle prime fasi del progetto.
Che tipo di finitura superficiale posso aspettarmi dal PTFE lavorato con macchine CNC?
I valori tipici di rugosità superficiale variano da Ra 1,6 a Ra 3,2 micrometri per le operazioni di lavorazione standard. È possibile ottenere finiture più fini utilizzando utensili modificati e parametri di taglio ottimizzati.
Prendere una decisione migliore nel lungo periodo
Scegliere il partner giusto per Lavorazione CNC del PTFE richiede attenzione alle capacità tecniche, alla competenza sui materiali e alla qualità della comunicazione. Le difficoltà legate alla lavorazione di questo polimero unico nel suo genere sono ben note ai produttori esperti, e un fornitore competente affronterà in modo proattivo gli aspetti relativi al processo già in fase di preventivazione.
YPMFG supporta progetti che prevedono l'utilizzo di PTFE e altri polimeri complessi, fornendo valutazioni tecniche, soluzioni personalizzate per le attrezzature di fissaggio e una documentazione completa sulla qualità. È possibile inviare le proprie specifiche a YPMFG per una revisione e ricevere una valutazione dettagliata della fattibilità, consigli sui materiali e tempi di consegna realistici prima di procedere alla produzione.
Una corretta scelta dei materiali, una progettazione accurata dei componenti e specifiche di tolleranza chiare costituiscono le basi per ottenere risultati ottimali nella lavorazione del PTFE. Affrontando questi progetti con aspettative realistiche e collaborando con un fornitore che conosce bene il materiale, è possibile garantire prestazioni affidabili e una qualità costante nei componenti finali.







