Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Hard turning replaces grinding for hardened steel parts when hardness reaches 45 to 65 HRC. The process uses CBN or ceramic cutting tools to machine already hardened material in a single setup. This approach reduces tempi di consegna and cost while maintaining tight tolerances within plus or minus 0.005 inches. The main limitation is that hard turning cannot produce the same finitura superficiale finitura della rettifica, e l'usura dell'utensile aumenta significativamente a livelli di durezza più elevati. Per la maggior parte delle produzioni superiori a cinquanta pezzi, la tornitura dura diventa la scelta più economica.
When engineering a component from hardened steel, choosing between traditional grinding and modern hard turning directly impacts your project timeline and unit cost. Many procurement managers face the same dilemma: grinding delivers superior qualità della superficie but requires additional setups and longer cycle times, while hard turning offers efficiency but may not meet every geometric requirement. Understanding when each process applies helps you make the right call for your specific part geometry, batch size, and performance criteria.
YPMFG supporta ingegneri e acquirenti che necessitano di componenti di precisione in acciaio temprato in massa o cementato. Che si lavori con AISI 4140, 4340,D2 acciaio per utensili o materiali per cuscinetti come il 52100, la decisione di tornire acciaio temprato dipende dal livello di durezza, dal diametro del pezzo, dalla catena di tolleranze e dalla rugosità superficiale accettabile. Di seguito una guida pratica per aiutarvi a valutare se tornitura dura dopo il trattamento termico si adatta alla vostra applicazione.
Che cos'è la tornitura dura e in cosa differisce dalla tornitura convenzionale
Hard turning is a processo di lavorazione that cuts steel after it has been heat treated to a high hardness state. Conventional turning works on annealed or normalized material typically below 30 HRC. Once steel exceeds 45 HRC, standard HSS or carbide inserts lose effectiveness and wear out rapidly. Hard turning uses specialized abrasive cutting tools capable of slicing through this hardened microstructure.
Il processo funziona su torni CNC Tornio CNCo centri multitasking dotati di mandrini rigidi e azionamenti ad alta potenza. La macchina asporta materiale con piccole profondità di passata, di solito da 0,005 a 0,020 pollici per passata. Passate multiple raggiungono la dimensione finale gestendo calore e durata dell'utensile. L'erogazione del refrigerante varia in base al materiale e al tipo di inserto. Alcune operazioni utilizzano refrigerante a inondazione ad alta pressione, altre lavorano a secco o con lubrificazione minima per evitare shock termici sul tagliente in CBN.
Ciò che rende preziosa la tornitura dura è la sua capacità di sostituire le operazioni di rettifica secondarie. Invece di tornire allo stato tenero, trattare termicamente e poi rettificare alla dimensione finale, un produttore può tornire tenero, indurire e poi tornire duro in un unico flusso di lavoro continuo. Questa consolidazione riduce gli errori di movimentazione e accorcia il programma di produzione complessivo. Tuttavia, i costi dell'utensileria CBN rimangono sostanzialmente più alti rispetto agli inserti standard in metallo duro, il che sposta l'economia a seconda del volume del lotto e della complessità del pezzo.
Quando scegliere la tornitura dura invece della rettifica
La decisione tra tornitura dura e rettifica dipende dalla geometria del pezzo, dai requisiti di tolleranza e dal volume di produzione. La rettifica eccelle nel produrre superfici cilindriche con rotondità eccezionale e finiture superficiali inferiori a dieci microinch Ra. È il metodo preferito per sedi di cuscinetti, estremità di steli idraulici e alberi di precisione dove l'integrità superficiale è critica. La tornitura dura non sempre può eguagliare questi livelli di finitura senza lucidatura o superfinitura aggiuntive.
Hard turning becomes the stronger option when ti serve combined features on a single setup. If a part requires external diameters, threads, grooves, tapers, and facing all on the outer profile, hard turning accomplishes this in one clamp. Grinding typically handles one surface at a time, meaning multiple fixturing operations add cost and accumulation of error. For parts with complex profiles beyond simple cylinders, la tornitura dura riduce il numero di attrezzature di fissaggio e migliora la coerenza su tutto il lotto.
Anche il volume di produzione gioca un ruolo decisivo. Per la prototipazione a basso volume o le serie brevi sotto i venti pezzi, la rettifica può essere più conveniente perché la spesa per l'utensileria si distribuisce su meno unità. Per volumi da medi ad alti, oltre cinquanta-cento pezzi, la tornitura dura assorbe l'investimento iniziale in utensileria e offre un costo per pezzo inferiore nel tempo. Il punto di pareggio varia in base alla durezza del materiale, alla dimensione del pezzo e alla disponibilità delle macchine, quindi è sempre saggio eseguire un modello di costo comparativo prima di impegnarsi.
Selezione del materiale per le operazioni di tornitura dura
Non tutti gli acciai temprati si lavorano allo stesso modo. Alcune leghe rispondono meglio alla tornitura dura grazie alla loro composizione chimica e alla microstruttura risultante dopo il trattamento termico. La selezione degli abbinamenti corretti tra materiale e grado di inserto influenza direttamente la durata dell'utensile, la qualità superficiale e la stabilità dimensionale.
AISI 4140 e 4340 sono tra i materiali più comunemente lavorati per tornitura dura. Questi acciai legati a medio carbonio rispondono bene ai processi di tempra e rinvenimento, raggiungendo una durezza uniforme su tutta la sezione. In genere si induriscono tra 45 e 58 HRC dopo un corretto trattamento termico, ricadendo pienamente nel punto ottimale per la tornitura dura. Questi gradi sono ampiamente utilizzati in ingranaggi, mandrini, assali e alberi ad alta resistenza.
Gli acciai per utensili come D2 e O1 presentano sfide aggiuntive. D2 è un acciaio ad alto carbonio e alto cromo temperato in aria che può raggiungere 58-62 HRC. I suoi elementi formatori di carburi creano usura abrasiva sui taglienti, riducendo significativamente la durata dell'inserto. O1 si tempra in olio a una durezza leggermente inferiore ma richiede comunque un'attenta selezione dei parametri. Gli acciai per cuscinetti come il 52100 si induriscono a 60-65 HRC e sono frequentemente lavorati per tornitura dura per piste di cuscinetti a sfere e a rulli di precisione, sebbene richiedano gradi CBN premium e condizioni di taglio conservative.
Acciaio inossidabileGli acciai inossidabili della serie 400, tra cui 410 e 420, possono essere temprati a 40-50 HRC e torniti, ma tendono a incrudirsi nello strato superficiale. Ciò significa che le prime passate possono incontrare forze di impegno dell'utensile maggiori prima che il materiale si stabilizzi. Scegliere un inserto con tenacità sufficiente previene le scheggiature in queste condizioni.
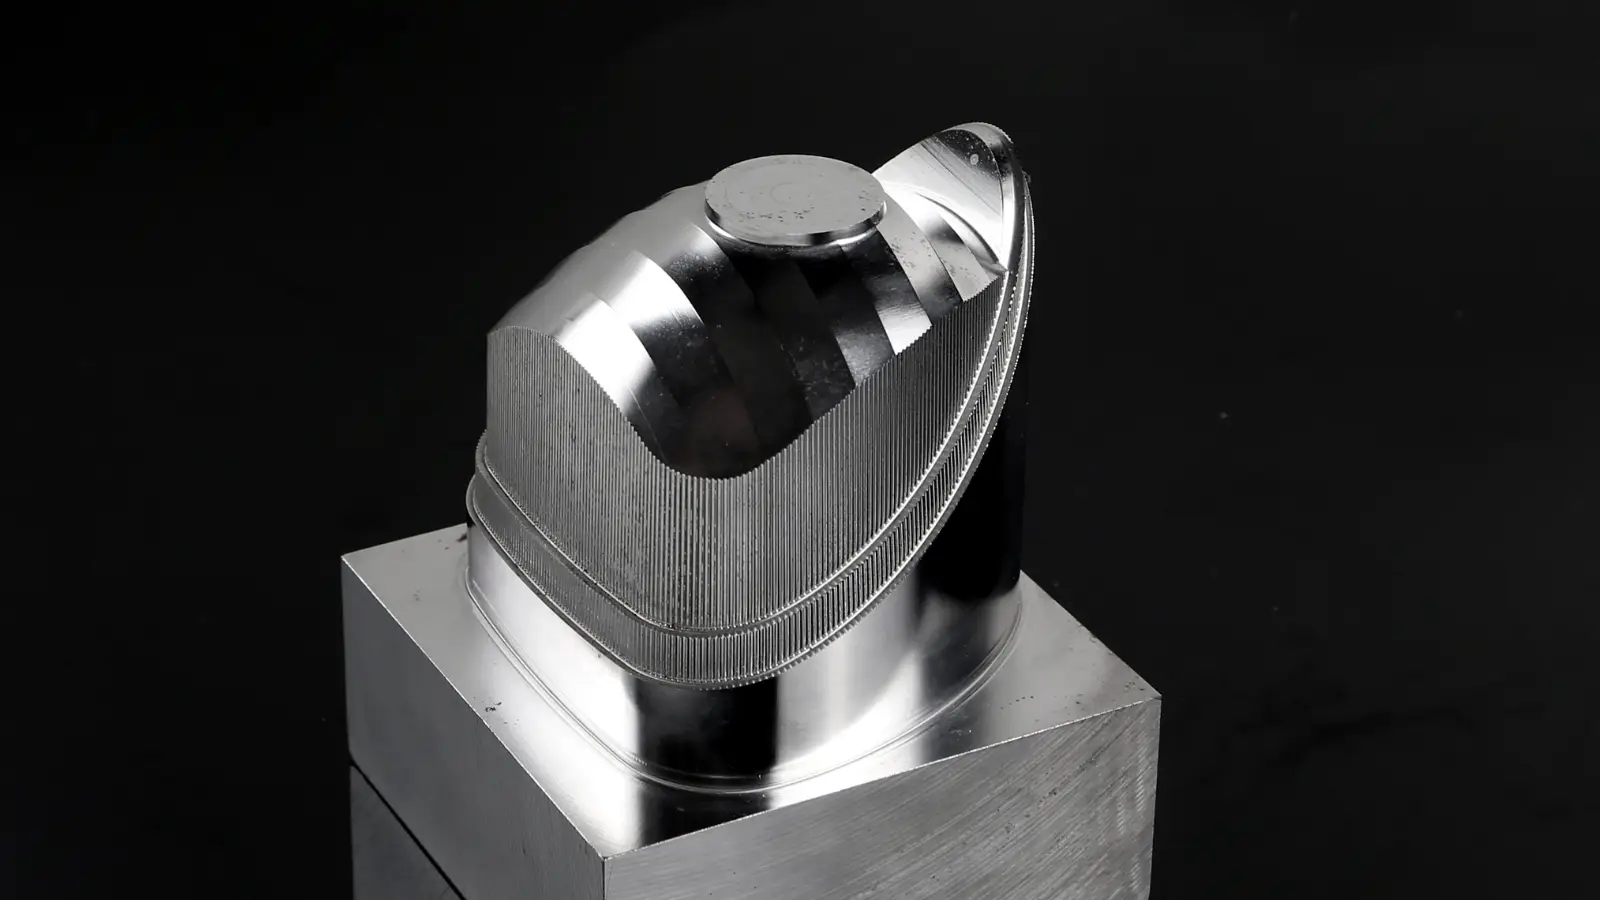
Ogni materiale richiede adeguamenti dei parametri. I materiali più duri richiedono velocità di taglio inferiori e avanzamenti più leggeri. Una regola generale è ridurre gli SFM (surface feet per minute) di circa un terzo per ogni aumento di cinque punti di HRC oltre 50. Verificare sempre i parametri consigliati con la guida applicativa del produttore degli inserti prima di eseguire i primi pezzi.
Opzioni di utensileria per la tornitura dura
La scelta dell'utensile è il singolo fattore più determinante per il successo della tornitura dura. Le due opzioni principali sono inserti in nitruro di boro cubico e inserti in ceramica, ciascuno con vantaggi distinti a seconda del materiale, della durezza e delle condizioni della macchina.
Gli inserti CBN contengono nitruro di boro cubico sintetico, il secondo materiale più duro conosciuto dopo il diamante. Il CBN supera il diamante sui materiali ferrosi perché il diamante reagisce chimicamente con il ferro alle alte temperature di taglio. Il CBN mantiene la stabilità chimica durante la lavorazione dell'acciaio, rendendolo la scelta predefinita per la maggior parte delle applicazioni di tornitura dura oltre 50 HRC. I moderni gradi CBN sono disponibili in varie dimensioni di grano e sistemi leganti. Il CBN a grana fine offre una migliore finitura superficiale, mentre i gradi a grana grossa resistono alla scheggiatura nei tagli interrotti o con sovrametallo irregolare.
Ceramic inserts, particularly stabilized zirconia and silicon nitride formulations, offer an alternative for specific situations. Ceramics handle higher cutting temperatures and maintain edge integrity at elevated speeds. They excel when machining cast iron or certain hardened stainless grades where CBN may not provide optimal performance. However, ceramics are more brittle and less suitable for interrupted cuts common in turned parts with keyways or cross holes.
Entrambi i tipi di inserto sono disponibili in varie geometrie e preparazioni del tagliente. Gli angoli di spoglia positivi riducono le forze di taglio e sono preferiti su combinazioni macchina-utensile rigide. Gli inserti con angolo di spoglia negativo offrono un tagliente più robusto per setup instabili o materiali con strati di crosta dura. La brunitura del tagliente o la scelta della geometria del rompitruciolo affinano ulteriormente l'equilibrio tra finitura superficiale e durata dell'utensile.
Quando si valuta il costo degli inserti, non limitarsi al prezzo unitario. Calcolare il costo per pezzo dividendo il prezzo dell'inserto per il numero di pezzi lavorati prima della sostituzione. Un inserto più economico che dura cinquecento pezzi può costare più per componente di un inserto CBN premium che dura tremila pezzi.
Finitura superficiale e capacità di tolleranza
Comprendere ciò che la tornitura dura può realisticamente ottenere evita delusioni durante l'ispezione del primo articolo. Il processo offre superfici funzionali accettabili per molte applicazioni industriali, ma non sostituisce la rettifica quando sono richieste finiture a specchio o tolleranze submicrometriche.
La rugosità superficiale ottenuta con la tornitura dura è tipicamente compresa tra sedici e sessantaquattro micropollici Ra in condizioni normali. Ottenere valori inferiori a sedici Ra richiede di solito passaggi di finitura aggiuntivi come superfinitura, brunitura o leggere passate di rettifica. La finitura superficiale dipende dalla geometria dell'inserto, dalla velocità di avanzamento, dalla velocità di taglio, dalle condizioni della macchina e dalla rigidità del pezzo. Avanzamenti più bassi migliorano la finitura ma aumentano il tempo ciclo e l'apporto termico nel taglio.
La capacità dimensionale si aggira intorno a più o meno cinque millesimi di pollice per i diametri esterni sui pezzi di produzione. Tolleranze più strette, fino a più o meno due millesimi, sono ottenibili su lotti controllati con monitoraggio del processo e ambienti a temperatura stabile. Rotondità e cilindricità si mantengono generalmente entro cinque-dieci micropollici di lettura totale dell'indicatore (TIR) quando la macchina e l'attrezzatura di fissaggio sono in buone condizioni.
La dilatazione termica resta un fattore da considerare durante i cicli prolungati di tornitura dura. La zona di taglio genera calore considerevole e, anche con il refrigerante, il pezzo si espande localmente durante la lavorazione. Lasciare raffreddare il pezzo a temperatura ambiente prima della misurazione finale evita letture errate che potrebbero portare a rilavorazioni inutili o decisioni di scarto.
Fattori di costo che influenzano l'economia della tornitura dura
Diverse variabili determinano se la tornitura dura offre un reale vantaggio di costo rispetto ai processi convenzionali post-tempra. Comprendere questi fattori aiuta a costruire preventivi accurati e a confrontare con sicurezza percorsi produttivi alternativi.
Il costo dell'attrezzatura costituisce la maggiore differenza di costo iniziale. Gli inserti CBN costano tipicamente da venti a ottanta dollari ciascuno a seconda del grado e della geometria. Un singolo inserto può lavorare da cinquecento a tremila pezzi prima di richiedere rotazione o sostituzione. Confrontarlo con i costi delle mole, anch'essi molto variabili ma generalmente soggetti a ravivvatura e sostituzione più frequenti nelle produzioni ad alto volume.
Il tempo macchina costituisce la seconda componente di costo principale. La tornitura dura asporta materiale più lentamente della tornitura a verde ma più rapidamente della rettifica a parità di volumi di sovrametallo su profili complessi. I risparmi di tempo ciclo diventano più evidenti quando la tornitura dura sostituisce più setup di rettifica. Una sola operazione di tornitura dura può produrre un albero finito con diametri, conicità e gole che altrimenti richiederebbero operazioni separate di tornitura, rettifica e lavorazioni secondarie.
Part complexity affects cost in non-linear ways. Simple cylindrical shapes favor hard turning because tool paths are straightforward and cycle times remain predictable. Parts with multiple diameters, threads, and form features also benefit because the programma CNC handles all contours without re-fixturing. Extremely complex geometries with deep internal features may still require grinding access that turning cannot provide.

Il volume amplifica nettamente l'economia del processo. I costi fissi come programmazione, setup e ispezione del primo articolo si distribuiscono su più unità all'aumentare della dimensione del lotto. Per lotti inferiori a venti pezzi, i risparmi per unità della tornitura dura spesso svaniscono. Oltre cinquanta pezzi, il vantaggio di costo cresce progressivamente. Oltre duecento pezzi, la tornitura dura diventa spesso il processo chiaramente dominante sia in termini di tempo che di costo.
Anche il rischio di scarti e rilavorazioni va incluso nel calcolo del costo totale. La tornitura dura produce trucioli anziché la polvere fine generata dalla rettifica, rendendo l'asportazione di materiale visibile e controllabile. I difetti derivanti da una tornitura dura impropria sono più facili da identificare e correggere in macchina rispetto ai difetti di rettifica, che possono richiedere il rifiuto completo del pezzo.
Sfide comuni e come affrontarle
La tornitura dura introduce ostacoli tecnici specifici che distinguono i programmi di successo dai fallimenti costosi. Riconoscere presto queste sfide consente di pianificare le mitigazioni prima dell'inizio della produzione.
Il degrado del tagliente avviene più rapidamente rispetto alla tornitura a verde. Gli inserti CBN si usurano per usura abrasiva, cricche termiche e occasionali scheggiature. Monitorare le condizioni dell'inserto tramite ispezioni periodiche della superficie e controlli dimensionali evita di utilizzare utensili usurati fino all'esaurimento. Stabilire una soglia di sostituzione basata sulla rugosità superficiale misurata o sulla deriva del diametro mantiene i pezzi entro specifica ed evita picchi imprevisti di scarti.
La distorsione termica influisce sia sull'utensile che sul pezzo. Il taglio continuo genera calore che si trasmette al substrato dell'inserto e al pezzo stesso. Schemi di raffreddamento incoerenti possono far crescere o deformare il pezzo durante la lavorazione, portando a dimensioni fuori tolleranza dopo il raffreddamento. L'uso di un'applicazione costante del refrigerante, tempi di raffreddamento adeguati e la misurazione dei pezzi a temperatura ambiente stabile riducono gli errori di misurazione termica.
I tagli interrotti creano carichi d'urto sul tagliente. Caratteristiche come cave di chiavetta, fori trasversali e sovrametallo irregolare fanno sì che l'inserto si inserisca e disinserisca ripetutamente a ogni giro. Questa condizione favorisce gradi di inserto più tenaci con taglienti rinforzati rispetto alle formulazioni a grana fine ottimizzate per tagli continui. Ridurre avanzamento e velocità nelle sezioni interrotte prolunga sensibilmente la durata dell'inserto.
Vibrazioni e chatter diventano più pronunciati a livelli di durezza più elevati. Il materiale temprato smorza le vibrazioni in modo diverso rispetto al materiale a verde, e qualsiasi gioco nel portautensile, nell'attrezzatura di fissaggio o nel mandrino della macchina amplifica i difetti superficiali. Garantire la massima rigidità lungo tutta la catena di setup riduce al minimo questi problemi. Sbracci corti, portautensili pesanti e un corretto supporto del pezzo contribuiscono a condizioni di taglio stabili.
Come selezionare il giusto fornitore di servizi di tornitura dura
Trovare un fornitore in grado di fornire pezzi torniti duri in modo costante richiede la valutazione di diverse aree di capacità oltre alla semplice disponibilità di macchine. Non tutte le officine CNC possono eseguire con successo la tornitura dura, anche se possiedono attrezzature adeguate.
La capacità delle macchine costituisce le fondamenta. Verificare che il fornitore utilizzi torni CNC Tornio CNCcon rigidità, potenza e capacità di torretta sufficienti per la tornitura dura. Le macchine classificate per materiali più duri hanno tipicamente fusioni più pesanti, mandrini più potenti e sistemi di controllo avanzati in grado di mantenere un avanzamento costante sotto carichi di taglio variabili. Chiedere i modelli specifici di tornio e se dispongono di programmi dedicati alla tornitura dura o condividono le macchine con lavorazioni di produzione generale.
La competenza nell'attrezzatura distingue le officine competenti dai leader di questo settore. Un fornitore capace mantiene un inventario di inserti CBN e in ceramica di più produttori, seleziona i gradi appropriati per le diverse combinazioni materiale-durezza e monitora le prestazioni degli inserti su tutti i lavori. Dovrebbe essere in grado di discutere la logica di selezione degli inserti e dimostrare come ottimizza i parametri per applicazioni specifiche.
La documentazione della qualità e il controllo del processo sono molto importanti. La tornitura dura richiede uno stretto controllo dei parametri di taglio, della gestione del refrigerante e dei protocolli di misurazione. Chiedere se il fornitore utilizza metodi di controllo statistico del processo, tiene traccia dei dati sulla durata degli inserti ed esegue verifiche in-process. I rapporti di ispezione del primo articolo dovrebbero includere dati dimensionali, misurazioni della finitura superficiale e verifica della durezza insieme alle indicazioni del disegno.
Tempi di consegna e reattività riflettono la maturità operativa. La tornitura dura comporta fasi più lunghe di setup e ottimizzazione dei parametri rispetto alla tornitura standard. I fornitori esperti in questo processo stimano le tempistiche in modo realistico e comunicano proattivamente quando sono necessari adeguamenti. Ritardi imprevisti spesso indicano inesperienza nella lavorazione di materiali temprati piuttosto che problemi di pianificazione esterni.
YPMFG valuta ogni richiesta di progetto di tornitura dura rispetto a questi stessi standard di capacità prima di impegnarsi nella produzione. Valutiamo la durezza del materiale, la complessità delle caratteristiche, i requisiti di tolleranza e i volumi previsti per raccomandare il percorso di processo più adatto, che si tratti di tornitura dura, rettifica o un approccio combinato.
Domande pratiche prima di scegliere la tornitura dura per il vostro progetto
Gli acquirenti incontrano spesso gli stessi punti decisionali nel valutare se la tornitura dura è adatta ai requisiti del loro particolare. Affrontare queste domande in anticipo evita disallineamenti tra aspettative e capacità effettive.
La tornitura dura può soddisfare la mia specifica di finitura superficiale?
La tornitura dura produce tipicamente finiture comprese tra sedici e sessantaquattro micropollici Ra. Se il disegno richiede una finitura inferiore a sedici Ra o schemi di rugosità specifici, potrebbe essere necessaria una rettifica supplementare o una superfinitura dopo l'operazione di tornitura dura. Confermare il requisito esatto di finitura rispetto alla capacità del processo prima di preventivare.
Quale intervallo di durezza è adatto alla tornitura dura?
L'intervallo pratico va da circa 45 HRC fino a 65 HRC. Sotto 45 HRC, la tornitura convenzionale con inserti in metallo duro è di solito più economica. Sopra 65 HRC, l'usura dell'utensile accelera notevolmente e possono diventare necessari processi alternativi. Conoscere la durezza del materiale dopo il trattamento termico e comunicare tale valore al fornitore.
Come si confronta la tornitura dura con la rettifica in termini di costo per il mio particolare?
La rettifica tende a essere più costosa sui particolari complessi che richiedono più setup, ma può essere competitiva su forme cilindriche semplici a bassi volumi. La tornitura dura favorisce i particolari con più caratteristiche e volumi da medi ad alti. Un confronto diretto dei costi basato sulla geometria e sulla quantità specifiche rivela quale processo offre il miglior valore per la propria situazione.
Quale tolleranza posso aspettarmi dalla tornitura dura?
Prevedere più o meno cinque millesimi di pollice per le produzioni standard. Tolleranze più strette richiedono setup ottimizzati, condizioni ambientali stabili e spesso verifiche di misurazione in-process. Se il progetto specifica tolleranze più strette di più o meno tre millesimi, discutere la fattibilità e la potenziale necessità di operazioni secondarie durante la fase di revisione ingegneristica.
Quali materiali sono più adatti alla tornitura dura?
Gli acciai legati a medio carbonio come il 4140 e il 4340 rispondono meglio grazie al loro equilibrio tra durezza e lavorabilità. Gli acciai per cuscinetti come il 52100 vengono normalmente torniti duri con un'adeguata selezione di CBN. Gli acciai per utensili altolegati e gli inossidabili temprati richiedono parametri più conservativi ma restano validi. I particolari cementati presentano una sfida unica perché lo strato superficiale duro interagisce diversamente dal nucleo più tenero durante il taglio.
Quanto dura tipicamente un inserto CBN?
La durata dell'inserto varia ampiamente in base al materiale, alla durezza, ai parametri di taglio e alla geometria del particolare. Un intervallo tipico va da cinquecento a tremila pezzi per tagliente. Monitorare il degrado della finitura superficiale e la deriva dimensionale fornisce gli indicatori di sostituzione più affidabili, anziché basarsi unicamente sul conteggio dei pezzi.
Devo eseguire la tornitura dura prima o dopo il trattamento termico?
Per definizione, la tornitura dura avviene dopo che l'acciaio è stato temprato alla sua durezza finale. Il flusso di lavoro alternativo prevede la tornitura del pezzo allo stato ricotto tenero, l'esecuzione del trattamento termico e quindi la tornitura dura alle dimensioni finali. Questa sequenza è prassi standard perché la lavorazione prima della tempra non raggiungerebbe l'accuratezza dimensionale finale sul materiale temprato.
Prendere una decisione migliore nel lungo periodo
Scegliere tra tornitura dura e processi alternativi post-tempra richiede di bilanciare la capacità tecnica con i vincoli di costo e di programma. La tornitura dura offre un valore reale quando i pezzi rientrano nell'intervallo 45-65 HRC, richiedono più caratteristiche esterne e vengono prodotti a volumi in cui l'investimento in attrezzatura si ammortizza efficacemente. Non sostituisce la rettifica per applicazioni che richiedono una finitura superficiale ultrafine o tolleranze inferiori al millesimo su geometrie cilindriche semplici.
Il percorso più affidabile consiste nel condividere il disegno, la specifica del materiale, il requisito di durezza, le tolleranze indicate e il volume annuo previsto con un fornitore esperto. Una revisione ingegneristica approfondita identifica quali caratteristiche sono servite meglio dalla tornitura dura, quali possono richiedere una finitura supplementare e dove la selezione del processo influisce materialmente sul costo consegnato.
Puoi inviare le tue specifiche a YPMFG per una valutazione ingegneristica dettagliata. Offriamo soluzioni personalizzate di tornitura dura su misura per il vostro materiale, la vostra geometria e i vostri requisiti di qualità, insieme a offerte competitive preventivi e documentazione di supporto per aiutarvi a valutare l'approccio per il vostro prossimo progetto.