Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Твёрдое точение заменяет шлифование деталей из закалённой стали, когда их твёрдость достигает 45–65 HRC. В этом процессе используются режущие инструменты из CBN или керамики для обработки уже закалённого материала за одну установку. Такой подход сокращает сроки изготовления и снижает затраты, сохраняя при этом жесткие допуски в пределах плюс-минус 0,005 дюйма. Основным ограничением является то, что твёрдое точение не позволяет достичь такой же отделка поверхности такое как шлифование, а износ инструмента значительно возрастает при более высоких уровнях твёрдости. Для большинства серийных партий объемом свыше пятидесяти деталей твёрдое точение становится более экономичным вариантом.
При проектировании детали из закаленной стали выбор между традиционным шлифованием и современной твердосплавной токарной обработкой напрямую влияет на сроки реализации проекта и себестоимость единицы продукции. Многие менеджеры по закупкам сталкиваются с одной и той же дилеммой: шлифование обеспечивает превосходное качество поверхности, но требует дополнительной настройки оборудования и более длительных циклов обработки, тогда как твердое точение отличается высокой эффективностью, но может не соответствовать всем геометрическим требованиям. Понимание того, в каких случаях целесообразно применять тот или иной процесс, поможет вам принять правильное решение с учетом конкретной геометрии детали, размера партии и критериев производительности.
Компания YPMFG оказывает поддержку инженерам и закупщикам, которым требуются прецизионные детали из сталей с полной или поверхностной закалкой. Независимо от того, работаете ли вы с марками AISI 4140, 4340, инструментальной сталью D2 или материалами подшипникового качества, такими как 52100, решение об обработке закаленной стали зависит от уровня твёрдости, диаметра детали, суммарного допуска и допустимой шероховатости поверхности. Ниже приведён практическое руководство чтобы помочь вам определить, твердая токарная обработка после термообработки подходит для вашего приложения.
Что такое твёрдое точение и чем оно отличается от обычного точения
Твёрдое точение — это процесс механической обработки, при котором происходит резание стали после её термообработки до состояния высокой твёрдости. Обычное точение применяется к отожженному или нормализованному материалу, твёрдость которого, как правило, не превышает 30 HRC. Когда твёрдость стали превышает 45 HRC, стандартные пластины из быстрорежущей стали (HSS) или твердосплавные пластины теряют эффективность и быстро изнашиваются. При твёрдом токарном обрабатывании используются специальные абразивные режущие инструменты, способные прорезать эту закалённую микроструктуру.
Этот процесс работает на Токарный станок с ЧПУили многофункциональные центры, оснащенные жесткими шпинделями и приводами высокой мощности. Станок снимает материал с небольшой глубиной резания, которая обычно составляет от 0,005 до 0,020 дюйма за проход. Несколько проходов позволяют достичь конечных размеров при одновременном контроле нагрева и ресурса инструмента. Подача охлаждающей жидкости зависит от материала и типа пластины. В некоторых операциях используется обливное охлаждение под высоким давлением, в то время как в других — сухая обработка или минимальная смазка, чтобы избежать термического шока на кромке CBN.
Ценность твёрдого точения заключается в его способности заменить последующие операции шлифования. Вместо того чтобы сначала выполнить точение в мягком состоянии, провести термообработку, а затем отшлифовать деталь до конечных размеров, производитель может выполнить точение в мягком состоянии, закалку, а затем твёрдое точение в рамках одного непрерывного технологического процесса. Такая интеграция снижает количество ошибок при перемещении заготовок и сокращает общие сроки производства. Однако, Затраты на инструменты CBN остаются значительно выше, чем у стандартных твердосплавных пластин, что влияет на экономическую эффективность в зависимости от объема партии и сложности детали.
Когда следует выбрать твёрдую токарную обработку вместо шлифования
Выбор между твёрдым точением и шлифованием зависит от геометрии детали, требований к допускам и объёма производства. Шлифование позволяет получать цилиндрические поверхности с исключительной округлостью и шероховатостью поверхности менее десяти микродюймов по шкале Ra. Это предпочтительный метод для седл подшипников, концов гидравлических штоков и прецизионных валов, где целостность поверхности имеет решающее значение. Твёрдое точение не всегда позволяет достичь таких уровней чистоты поверхности без дополнительной полировки или суперфинишинга.
Твёрдое точение становится более предпочтительным вариантом, когда требуется выполнить комплексную обработку за одну установку. Если деталь требует обработки наружного диаметра, резьбы, канавок, конусов и торцевой обработки — и всё это на наружном профиле, — твёрдое точение позволяет выполнить всё это за одну закрепку. При шлифовании, как правило, обрабатывается только одна поверхность за раз, а это означает, что многочисленные операции закрепления увеличивают стоимость и приводят к накоплению погрешностей. Для деталей со сложными профилями, выходящими за рамки простых цилиндров, Твердая обработка позволяет сократить количество приспособлений и повышает однородность всей партии.
Решающую роль играет также объем производства. При изготовлении прототипов небольшими партиями или мелких серий объемом до двадцати деталей шлифование может оказаться более экономичным, поскольку затраты на инструмент распределяются на меньшее количество единиц продукции. При средних и больших объемах производства — от пятидесяти до ста штук — твердое точение окупает первоначальные инвестиции в инструмент и со временем обеспечивает более низкую себестоимость единицы продукции. Точка безубыточности зависит от твердости материала, размера детали и доступности оборудования, поэтому перед принятием решения всегда целесообразно провести сравнительный анализ затрат.
Выбор материала для операций твёрдого точения
Не все закаленные стали поддаются обработке одинаково хорошо. Некоторые сплавы лучше подходят для токарной обработки закаленных материалов благодаря своему химическому составу и микроструктуре, формирующейся после термообработки. Правильный подбор сочетаний материалов с подходящим сортом режущей пластины напрямую влияет на срок службы инструмента, качество поверхности и стабильность размеров.
Стали AISI 4140 и 4340 относятся к числу наиболее распространённых материалов для твёрдого токарного обработки. Эти среднеуглеродистые легированные стали хорошо поддаются закалке и отпуску, что позволяет добиться равномерной твёрдости по всему сечению. После надлежащей термообработки их твердость обычно составляет от 45 до 58 HRC, что идеально подходит для твердого точения. Эти марки широко используются в производстве зубчатых колес, шпинделей, осей и высокопрочных валов.
Инструментальные стали, такие как D2 и O1, создают дополнительные сложности. D2 — это высокоуглеродистая высокохромистая сталь, закаливаемая на воздухе, которая может достигать твердости от 58 до 62 HRC. Содержащиеся в ней карбидообразующие элементы вызывают абразивный износ режущих кромок, что значительно сокращает срок службы режущих пластин. Сталь O1 закаляется в масле до несколько более низкой твёрдости, но всё равно требует тщательного подбора параметров. Подшипниковые стали, такие как 52100, закаливаются до 60–65 HRC и часто подвергаются твёрдому точению для изготовления прецизионных дорожек шариковых и роликовых подшипников, хотя для их обработки требуются высококачественные сорта CBN и консервативные условия резания.
Нержавеющая стальСтали серии 400, в том числе 410 и 420, можно закалить до 40–50 HRC и подвергнуть токарной обработке, однако они склонны к упрочнению поверхностного слоя. Это означает, что при первых нескольких проходах могут наблюдаться повышенные силы зацепления инструмента, пока материал не стабилизируется. Выбор пластины с достаточной вязкостью позволяет предотвратить сколы в таких условиях.
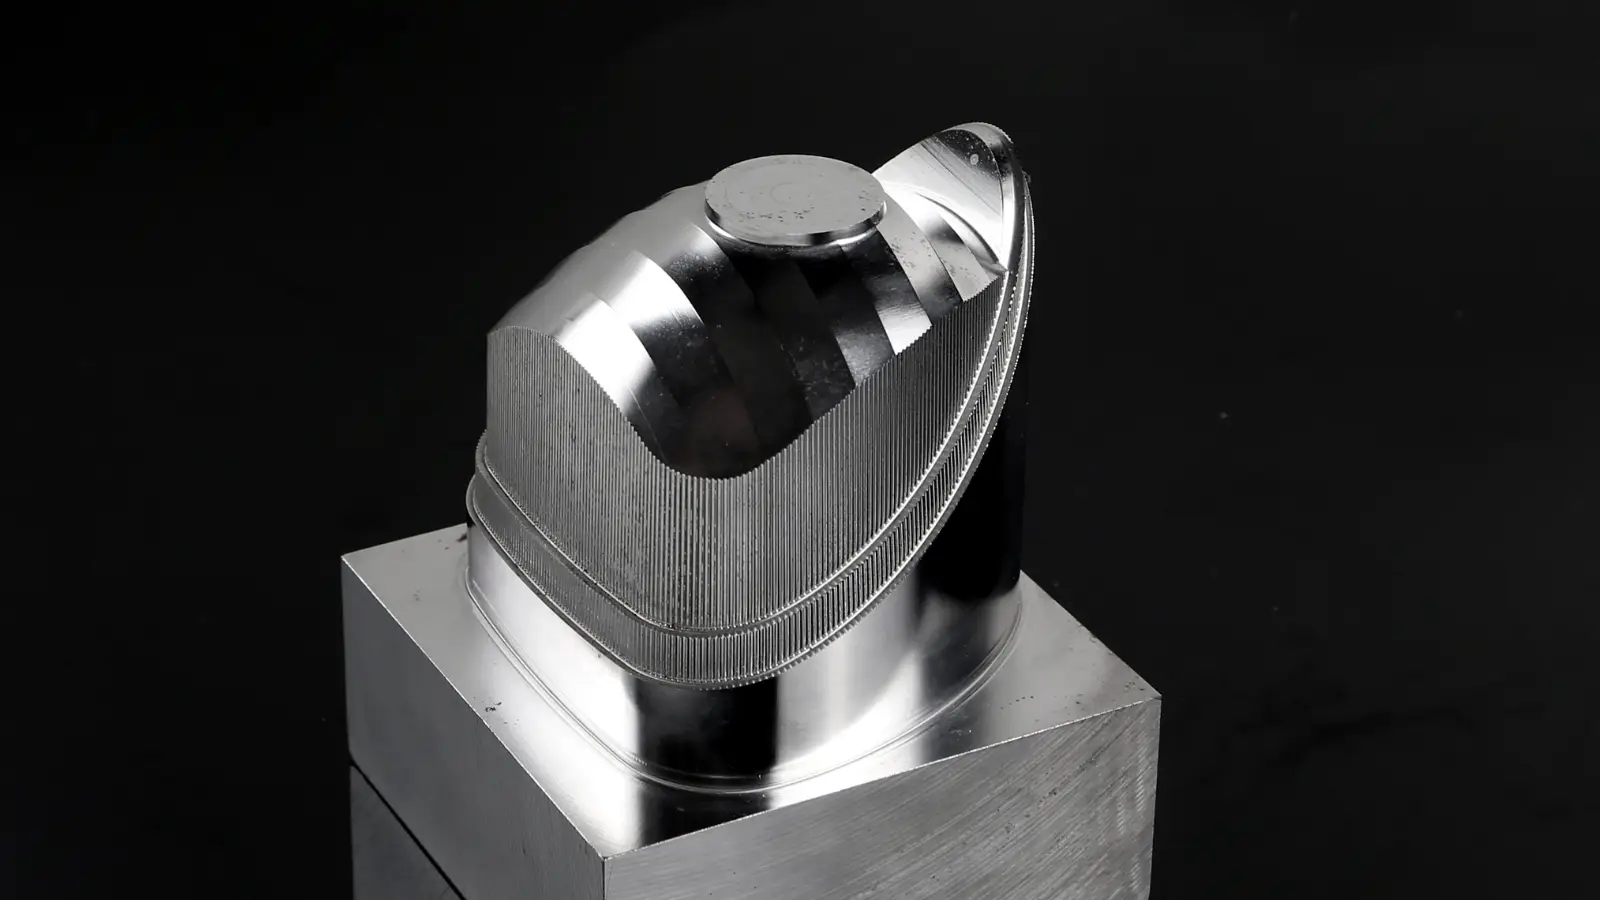
Каждый материал требует корректировки параметров. Более твёрдые материалы требуют более низких скоростей резания и меньших подач. Общее правило заключается в том, что при каждом повышении твёрдости по шкале HRC на пять единиц выше 50 следует уменьшать скорость резания примерно на одну треть. Всегда сверяйте рекомендуемые параметры с вставить руководство по применению от производителя перед публикацией первых статей.
Варианты инструмента для твердого точения
Выбор инструмента является самым важным фактором, определяющим успех твердого точения. Существуют два основных варианта: пластины из кубического нитрида бора и керамические пластины, каждая из которых имеет свои преимущества в зависимости от материала, твердости и состояния станка.
Вставки из CBN содержат синтетический кубический нитрид бора — второй по твердости известный материал после алмаза. CBN превосходит алмаз по эффективности при обработке черных металлов, поскольку алмаз вступает в химическую реакцию с железом при высоких температурах резания. CBN сохраняет химическую стабильность при обработке стали, что делает его стандартным выбором для большинства работы по твёрдому токарному обрабатыванию с твёрдостью свыше 50 HRC. Современные марки CBN выпускаются с различными размерами частиц и системами связующих веществ. Мелкозернистый CBN обеспечивает лучшую чистоту поверхности, тогда как крупнозернистые марки устойчивы к сколам при прерывистой резке или при неравномерном зазоре.
Керамические вставки, в частности из стабилизированного диоксида циркония и нитрида кремния, представляют собой альтернативу для конкретных ситуаций. Керамика выдерживает более высокие температуры резания и сохраняет целостность режущей кромки при повышенных скоростях. Она отлично подходит для обработки чугуна или некоторых закаленных марок нержавеющей стали, где CBN может не обеспечить оптимальную производительность. Однако керамика более хрупкая и менее подходит для прерывистого резания, характерного для токарных деталей с шпоночными пазами или поперечными отверстиями.
Оба типа пластин доступны с различной геометрией и формой режущей кромки. Плоские углы наклона уменьшают режущие усилия и предпочтительны при использовании на жестких станочных агрегатах. Пластины с отрицательным углом наклона обеспечивают более прочную режущую кромку для нестабильных установок или материалов с твердыми слоями окалины. Хонингование кромки или выбор геометрии стружколома позволяют дополнительно оптимизировать соотношение между качеством поверхности и сроком службы инструмента.
При оценке стоимости пластин не ограничивайтесь только ценой за штуку. Рассчитайте стоимость на одну деталь, разделив цену пластины на количество деталей, обработанных до её замены. Более дешёвая пластина, срок службы которой составляет пятьсот деталей, может обойтись дороже на одну деталь, чем высококачественная CBN-пластина, рассчитанная на три тысячи деталей.
Возможности по обработке поверхности и соблюдению допусков
Понимание реальных возможностей твердого точения позволяет избежать разочарований при приемочном контроле первого изделия. Данный процесс позволяет получать поверхности, пригодные для эксплуатации, во многих областях промышленности, однако он не заменяет шлифование в тех случаях, когда требуются зеркальные поверхности или допуски в диапазоне субмикрон.
При твердом токарном обращении шероховатость поверхности в обычных условиях обычно колеблется от шестнадцати до шестидесяти четырех микродюймов по шкале Ra. Для достижения значений ниже шестнадцати по шкале Ra обычно требуются дополнительные этапы финишной обработки, такие как суперфиниш, полировка или легкие проходы шлифованием. Качество поверхности зависит от геометрии пластин, подачи, скорости резания, состояния станка и жесткости заготовки. Более низкие скорости подачи улучшают качество поверхности, но увеличивают время цикла и тепловыделение в зоне резания.
Допустимые отклонения по размерам составляют плюс-минус пять тысячных дюйма для наружного диаметра серийных деталей. Более жесткие допуски — до плюс-минус двух тысячных — достижимы при контролируемых сериях с мониторингом технологического процесса и в условиях стабильной температуры. Округлость и цилиндричность, как правило, находятся в пределах от пяти до десяти микродюймов от полного показания индикатора, если станок и зажимное устройство находятся в хорошем состоянии.
При длительных циклах твёрдого точения необходимо учитывать тепловое расширение. В зоне резания выделяется значительное количество тепла, и даже при использовании охлаждающей жидкости заготовка локально расширяется в процессе обработки. Ожидание, пока деталь остынет до температуры окружающей среды перед окончательным измерением, позволяет избежать ложных показаний, которые могут привести к ненужной доработке или признанию детали браком.
Факторы затрат, влияющие на экономическую эффективность твердого точения
Существует ряд факторов, определяющих, обеспечивает ли твердое точение реальное преимущество по затратам по сравнению с традиционными процессами последующей закалки. Понимание этих факторов поможет вам составлять точные коммерческие предложения и уверенно сравнивать альтернативные способы производства.
Расходы на инструмент составляют наибольшую разницу в первоначальных затратах. Стоимость пластин CBN обычно колеблется от двадцати до восьмидесяти долларов за штуку в зависимости от марки и геометрии. Одна пластина может обработать от пятисот до трёх тысяч деталей, прежде чем потребуется её переориентация или замена. Сравните это со стоимостью шлифовальных кругов, которая также широко варьируется, но, как правило, требует более частого правки и замены при крупносерийном производстве.
Время обработки на станке является вторым основным компонентом затрат. Твердое точение удаляет материал медленнее, чем мягкое точение, но быстрее, чем шлифование, при одинаковом объеме съема материала на сложных профилях. Сокращение времени цикла становится наиболее заметным, когда твёрдое точение заменяет несколько операций шлифования. Одна операция твёрдого точения позволяет получить готовый вал с диаметрами, конусностью и канавками, для которых в противном случае потребовались бы отдельные операции точения, шлифования и вторичной обработки.
Сложность детали влияет на стоимость нелинейным образом. Простые цилиндрические формы подходят для твердого точения, поскольку траектории инструмента просты, а время цикла остается предсказуемым. Детали с несколькими диаметрами, резьбой и формовыми элементами также выгодны, поскольку программа ЧПУ обрабатывает все контуры без переустановки заготовки. Для чрезвычайно сложных геометрий с глубокими внутренними элементами по-прежнему может потребоваться доступ для шлифования, который невозможно обеспечить при точении.

Увеличение объёма производства резко меняет экономическую эффективность. По мере увеличения размера партии фиксированные затраты, такие как программирование, настройка и контроль первого изделия, распределяются на большее количество единиц. При партиях менее двадцати штук экономия на одной единице за счёт твёрдого точения зачастую исчезает. При количестве свыше пятидесяти штук преимущество в стоимости постепенно увеличивается. При количестве свыше двухсот штук твердое точение часто становится явно доминирующим процессом как с точки зрения времени, так и с точки зрения затрат.
Риски, связанные с браком и доработкой, также должны учитываться при расчете общих затрат. При твердому токарном обращении образуются стружка, а не мелкая пыль, как при шлифовании, что позволяет визуально контролировать процесс снятия материала. Дефекты, возникшие в результате неправильного твердого токарного обращения, легче выявить и устранить непосредственно на станке по сравнению с дефектами шлифования, которые могут привести к полному браку детали.
Распространённые проблемы и способы их решения
Твердая токарная обработка сопряжена с определенными техническими сложностями, которые определяют разницу между успешными проектами и дорогостоящими провалами. Своевременное выявление этих проблем позволяет заранее разработать меры по их устранению до начала серийного производства.
Износ режущей кромки инструмента происходит быстрее, чем при обработке мягких материалов. Плитки из CBN тупеют в результате абразивного износа, термического растрескивания и периодического скола. Контроль состояния płyток посредством периодического осмотра поверхности и проверки размеров позволяет избежать эксплуатации изношенных инструментов до полного износа. Установление порога замены на основе измеренной шероховатости поверхности или отклонения диаметра позволяет обеспечить соответствие деталей техническим требованиям и предотвратить неожиданные всплески брака.
Термическая деформация влияет как на инструмент, так и на заготовку. Длительная резка сопровождается выделением тепла, которое проникает в основу пластины и в саму заготовку. Неравномерное охлаждение может привести к увеличению размеров или деформации заготовки в процессе обработки, что в результате охлаждения детали приведёт к выходу размеров за пределы допуска. Использование равномерного подачи охлаждающей жидкости, обеспечение достаточного времени на охлаждение и измерение деталей при стабильной температуре окружающей среды позволяют снизить погрешности измерений, вызванные тепловым влиянием.
Прерывистые резы создают ударную нагрузку на режущую кромку. Такие элементы, как шпоночные пазы, поперечные отверстия и неравномерный припуск на резку, приводят к тому, что пластина многократно входит в зацепление и выходит из него в течение каждого оборота. В таких условиях предпочтительны более прочные марки пластин с усиленными кромками, а не мелкозернистые составы, оптимизированные для непрерывной резки. Уменьшение подачи и скорости в участках прерывистой резки заметно продлевает срок службы пластины.
Вибрация и дребезжание становятся более заметными при более высоких уровнях твердости. Закаленный материал гасит вибрацию иначе, чем мягкий, и любой люфт в держателе инструмента, зажимном устройстве или шпинделе станка усиливает дефекты поверхности. Обеспечение максимальной жесткости на всех этапах технологической цепочки позволяет свести эти проблемы к минимуму. Короткие вылеты, массивные держатели инструмента и надлежащая опора заготовки — всё это способствует стабильным условиям резания.
Как выбрать подходящего поставщика услуг по твердому токарному обрабатыванию
Чтобы найти поставщика, способного стабильно поставлять детали, изготовленные методом твёрдого точения, необходимо оценить ряд факторов, выходящих за рамки простой готовности оборудования. Не каждое предприятие с ЧПУ может успешно выполнять твёрдое точение, даже если у него имеется подходящее оборудование.
Основой служат технические характеристики станка. Убедитесь, что поставщик использует токарные станки с ЧПУ, обладающие достаточной жесткостью, мощностью и вместимостью револьверной головки для твердого точения. Станки, рассчитанные на обработку более твёрдых материалов, как правило, имеют более массивные литые детали, более мощные шпиндели и современные системы управления, способные поддерживать постоянную подачу при изменяющихся режущих нагрузках. Уточните, какие именно модели токарных станков используются и имеются ли у них специальные программы для твёрдого точения или же эти станки используются также для общепромышленного производства.
Именно профессионализм в области инструментальной подготовки отличает компетентные предприятия от лидеров в этой сфере. Компетентный поставщик поддерживает ассортимент CBN- и керамических пластин от различных производителей, подбирает подходящие марки для разных комбинаций материалов и их твердости, а также отслеживает рабочие характеристики пластин в ходе выполнения различных заданий. Он должен уметь обосновать выбор пластин и продемонстрировать, как оптимизировать параметры для конкретных условий применения.
Качественная документация и контроль процессов играют важную роль. Твёрдое точение требует тщательного контроля параметров резания, управления подачей охлаждающей жидкости и соблюдения протоколов измерений. Уточните, применяет ли поставщик методы статистического контроля процессов, отслеживает ли данные о сроке службы режущих пластин и проводит ли проверку в ходе производства. Отчёты о приёмке первого изделия должны содержать данные о размерах, результаты измерений качества поверхности и результаты проверки твёрдости наряду с указаниями, приведёнными в чертеже.
Сроки выполнения заказа и оперативность реагирования отражают уровень зрелости производственного процесса. Твердое точение требует более длительных этапов наладки и оптимизации параметров по сравнению со стандартным точением. Поставщики, имеющие опыт в этом процессе, реалистично оценивают сроки выполнения заказов и заблаговременно информируют заказчика о необходимости внесения корректировок. Неожиданные задержки зачастую свидетельствуют о недостаточном опыте в обработке закаленных материалов, а не о внешних проблемах с планированием.
YPMFG оценивает каждый Запрос на проект по твердому токарному обрабатыванию с учетом этих же стандартов технологической пригодности перед запуском в серийное производство. Мы оцениваем твердость материала, сложность контуров, требования к допускам и ожидаемые объемы производства, чтобы порекомендовать наиболее подходящую технологическую схему — будь то твердое точение, шлифование или комбинированный подход.
Практические вопросы, которые следует учесть перед тем, как выбрать твердое точение для вашего проекта
При оценке того, подходит ли твердое точение для требований к их детали, покупатели часто сталкиваются с одними и теми же ключевыми моментами, требующими принятия решения. Заранее ответив на эти вопросы, можно избежать несоответствия между ожиданиями и реальными возможностями.
Может ли твердое точение обеспечить соответствие моим требованиям к качеству поверхности?
При твёрдом токарном обрабатывании обычно достигается шероховатость поверхности от 16 до 64 микродюймов по шкале Ra. Если в вашем чертеже указана шероховатость ниже 16 Ra или требуются определённые узоры поверхности, после твёрдого токарного обрабатывания может потребоваться дополнительное шлифование или суперфинишная обработка. Перед составлением коммерческого предложения уточните точные требования к шероховатости поверхности с учётом технологических возможностей.
Какой диапазон твердости подходит для глубокой токарной обработки?
Практический диапазон составляет от примерно 45 HRC до 65 HRC. При твердости ниже 45 HRC обычно более экономичным является традиционное токарное обрабатывание с использованием твердосплавных пластин. При твердости выше 65 HRC износ инструмента резко ускоряется, и может потребоваться применение альтернативных методов обработки. Уточните твердость материала после термообработки и сообщите это значение своему поставщику.
В чем разница в стоимости изготовления моей детали при использовании твердого точения и шлифования?
Шлифование, как правило, обходится дороже при обработке сложных деталей, требующих многократной перенастройки оборудования, но может быть конкурентоспособным при изготовлении простых цилиндрических форм в небольших партиях. Твердое точение лучше подходит для деталей со сложной геометрией и при средних и больших объемах производства. Прямое сравнение затрат с учетом конкретной геометрии и количества деталей покажет, какой процесс будет более выгодным в вашем случае.
Какой допуск можно ожидать при твердом точении?
При стандартном серийном производстве допускается отклонение в пределах плюс-минус пять тысячных дюйма. Более жесткие допуски требуют оптимизации настроек, стабильных условий окружающей среды и зачастую проведения контрольных измерений в процессе производства. Если в вашей конструкции предусмотрены допуски, более жесткие, чем плюс-минус три тысячных, обсудите возможность их соблюдения и потенциальную необходимость дополнительных операций на этапе инженерного анализа.
Какие материалы наиболее подходят для твердого точения?
Среднеуглеродистые легированные стали, такие как 4140 и 4340, демонстрируют наилучшие характеристики благодаря сбалансированной твердости и обрабатываемости. Подшипниковые стали, например 52100, обычно подвергаются твердому точению с использованием подходящих CBN-инструментов. Высоколегированные инструментальные стали и закаленные нержавеющие стали требуют более консервативных параметров, но остаются пригодными для обработки. Детали с поверхностной закалкой представляют собой особую сложность, поскольку твёрдый поверхностный слой по-разному взаимодействует с более мягким сердечником во время резания.
Как долго обычно служит пластина CBN?
Срок службы пластин значительно варьируется в зависимости от материала, твердости, параметров резания и геометрии детали. Типичный диапазон составляет от пятисот до трех тысяч деталей на одну режущую кромку пластины. Наблюдение за ухудшением качества поверхности и отклонениями в размерах является наиболее надежным показателем необходимости замены, чем просто подсчет количества обработанных деталей.
Следует ли проводить твердое точение до или после термообработки?
По определению, твёрдое точение выполняется после того, как сталь прошла термообработку до достижения конечной твёрдости. Альтернативный технологический процесс предполагает точение детали в мягко отжиженном состоянии, проведение термообработки, а затем твёрдое точение до конечных размеров. Такая последовательность является стандартной практикой, поскольку обработка до закалки не позволила бы обеспечить конечную точность размеров на закалённом материале.
Принятие более взвешенного долгосрочного решения
Выбор между твёрдым точением и альтернативными процессами после закалки требует сопоставления технических возможностей с ограничениями по стоимости и срокам. Твёрдое точение обеспечивает реальную выгоду в тех случаях, когда детали находятся в диапазоне от 45 до 65 HRC, требуют наличия множества внешних элементов и производятся в объёмах, при которых инвестиции в инструмент эффективно окупаются. Оно не заменяет шлифование в случаях, когда требуется сверхтонкое качество поверхности или допуски менее тысячной доли на простых цилиндрических формах.
Наиболее надежный путь заключается в том, чтобы предоставить опытному поставщику ваш чертеж, спецификацию материалов, требования к твердости, указания по допускам и предполагаемый годовой объем заказов. В ходе тщательного инженерного анализа определяется, для каких элементов лучше всего подходит твердое точение, какие из них могут потребовать дополнительной финишной обработки, а также в каких случаях выбор технологического процесса существенно влияет на конечную стоимость заказа.
Вы можете отправить свои технические требования по адресу YPMFG для проведения подробной технической экспертизы. Мы предлагаем индивидуальные решения в области твёрдого точения разработанные с учетом ваших требований к материалам, геометрии и качеству, а также конкурентоспособные цитаты а также сопроводительную документацию, которая поможет вам оценить этот подход для вашего следующего проекта.