 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese

Respuesta rápida:
El PTFE (politetrafluoroetileno) puede Mecanizado por CNC con éxito, pero requiere utillaje especializado, un control estricto del proceso y operadores experimentados. A diferencia de los metales, el PTFE es blando, tiene una alta expansión térmica y tiende a deformarse bajo las fuerzas de corte. La clave para obtener piezas de calidad reside en usar herramientas afiladas con ángulos de incidencia grandes, mantener velocidades de corte bajas y dejar que el material se enfríe de forma natural en lugar de usar refrigerante que pueda contaminar la superficie. YPMFG apoya los proyectos de componentes de PTFE con evaluación de ingeniería, soluciones de sujeción personalizadas y verificación dimensional de precisión para garantizar resultados consistentes.
El PTFE es uno de los polímeros con mayor resistencia química disponibles, lo que lo convierte en una opción popular para sellos, juntas, casquillos y componentes aislantes. Sin embargo, el mecanizado del PTFE presenta retos únicos que muchos compradores subestiman. El bajo punto de fusión del material, su alta tasa de fluencia y su tendencia a la fluencia en frío pueden provocar inexactitudes dimensionales si el proceso no se controla adecuadamente.
Muchos equipos de compras descubren estos problemas después de recibir piezas que no cumplen los requisitos de tolerancia. Esta guía explica qué hace diferente el mecanizado de PTFE, cómo especificar correctamente su proyecto y qué preguntas hacer antes de realizar un pedido.
Por qué el PTFE requiere un enfoque diferente
El PTFE se comporta de forma diferente a los metales y a la mayoría de los plásticos de ingeniería durante Mecanizado CNC. El material tiene un valor de dureza muy bajo, normalmente entre 3 y 4 en la escala Shore D. Esta blandura significa que las herramientas de corte estándar pueden agarrar y desgarrar el material en lugar de cizallarlo limpiamente.
Las propiedades térmicas del PTFE también crean retos de procesamiento. El material comienza a reblandecerse a aproximadamente 327 °C y puede deformarse incluso con el calor moderado generado durante el corte. Además, el PTFE tiene un coeficiente de expansión térmica elevado, lo que significa que las piezas pueden cambiar de dimensiones al volver a temperatura ambiente después del mecanizado.
Comprender estos comportamientos del material es esencial para cualquiera que especifique PTFE Mecanizado CNC servicios. Los compradores que no tienen en cuenta estos factores a menudo reciben piezas con alabeo, mal acabado superficial, o dimensiones fuera de tolerancia.
Principales retos del mecanizado de PTFE
Surgen varias dificultades específicas al trabajar con PTFE en equipos CNC. Los problemas más comunes incluyen:
Acumulación en la herramienta y adhesión del material a los filos de corte
Inestabilidad dimensional debida a la expansión térmica
Retroceso elástico y fluencia en frío tras liberar las fuerzas de sujeción
Brillo superficial que puede atrapar contaminantes
Dificultad para mantener tolerancias ajustadas en secciones gruesas
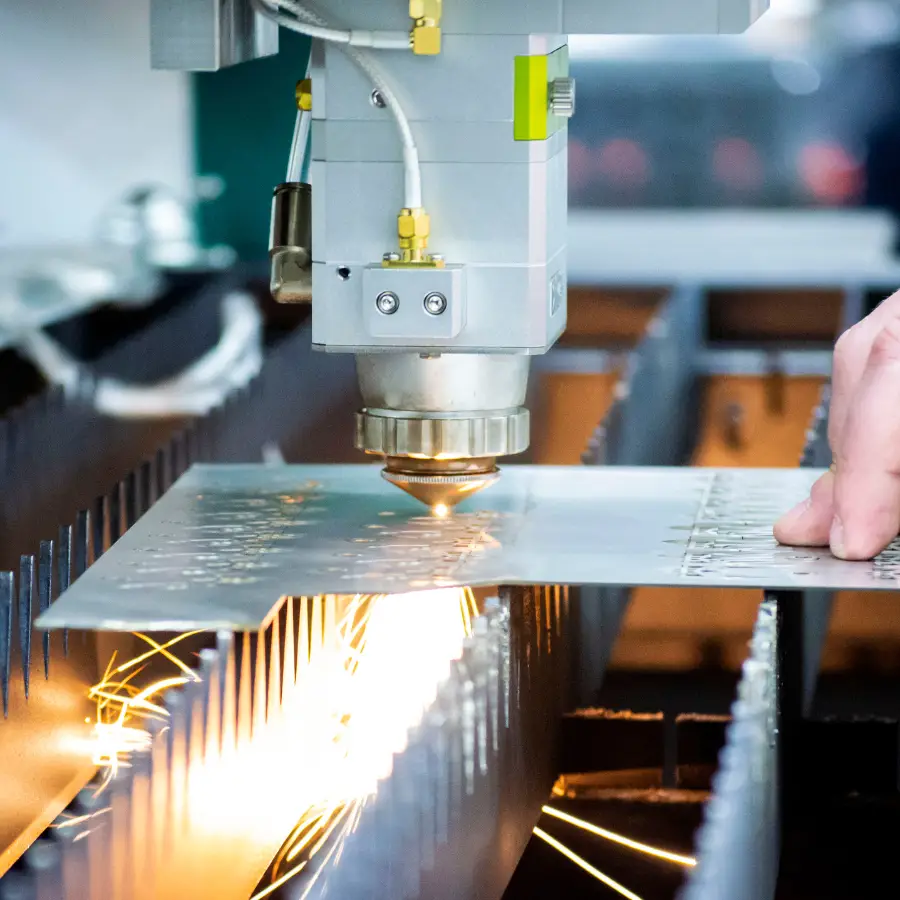
Estos retos no son insuperables. Simplemente requieren una geometría de herramienta modificada, parámetros de corte controlados y un tiempo de estabilización posterior al mecanizado adecuado. Los proveedores con experiencia en el mecanizado de polímeros ya tendrán protocolos establecidos para abordar cada uno de estos problemas.
Consideraciones de herramienta y proceso
El éxito del mecanizado de PTFE depende en gran medida de la selección de la herramienta y de la configuración del proceso. Las fresas de carburo estándar diseñadas para aluminio o acero no producirán resultados aceptables en PTFE.
La geometría de la herramienta debe incluir ángulos de incidencia grandes, normalmente entre 15 y 20 grados, para evitar que el material roce contra el flanco de la herramienta. Los filos de corte afilados son esenciales, y las herramientas deben sustituirse con frecuencia para evitar la formación de filo recrecido. Las ranuras pulidas ayudan a reducir la adhesión del material durante el corte.
Los parámetros de corte deben ajustarse a la blandura del PTFE. Las velocidades de husillo más bajas y los avances más altos suelen producir mejores acabados superficiales. Algunos fabricantes también recomiendan usar refrigeración por chorro de aire en lugar de refrigerante líquido, ya que el fluido residual puede afectar a las propiedades de resistencia química de la pieza final.
Grados de material y su maquinabilidad
No todos los materiales de PTFE son idénticos. La resina base puede combinarse con cargas para mejorar propiedades específicas, y estas adiciones afectan significativamente a la maquinabilidad.
Seleccionar el grado de material adecuado depende de los requisitos de su aplicación. selección de material de PTFE debe considerar la carga mecánica, el rango de temperatura, la exposición química y las necesidades de estabilidad dimensional. YPMFG puede proporcionar recomendaciones de ingeniería basadas en sus condiciones de operación específicas.
Capacidades de tolerancia para piezas de PTFE
Mantener tolerancias ajustadas en PTFE es más difícil que en metales o plásticos rígidos. La naturaleza viscoelástica del material significa que puede deformarse bajo la presión de sujeción y recuperarse lentamente tras liberarla. Este comportamiento se conoce como deformación permanente por compresión o fluencia en frío.
Para las operaciones CNC estándar, las tolerancias alcanzables en PTFE suelen estar dentro de ±0,1 a ±0,2 mm para características generales. Las dimensiones críticas pueden requerir operaciones secundarias o periodos de estabilización prolongados antes de la medición final. Las características roscadas y las interfaces de ajuste a presión a menudo necesitan pasadas de mecanizado adicionales después de que la pieza haya liberado las tensiones internas.
Los compradores deben comunicar claramente los requisitos de tolerancia y aceptar expectativas realistas. Las piezas que parecen estar fuera de especificación inmediatamente después del mecanizado pueden estabilizarse en 24 a 48 horas a medida que se relajan las tensiones residuales.
Recomendaciones de diseño para la fabricabilidad
Un buen diseño de la pieza puede simplificar el mecanizado del PTFE y reducir el coste. Ciertas características geométricas son especialmente difíciles de producir en este material y deben evitarse cuando sea posible.
Las cavidades profundas y las paredes finas son problemáticas porque el PTFE carece de la rigidez necesaria para sostenerse durante el corte. Los rebajes y las esquinas interiores requieren herramientas especiales o pasos de montaje adicionales. Las esquinas exteriores vivas tienden a astillarse o deformarse, por lo que se prefieren radios de acuerdo generosos.
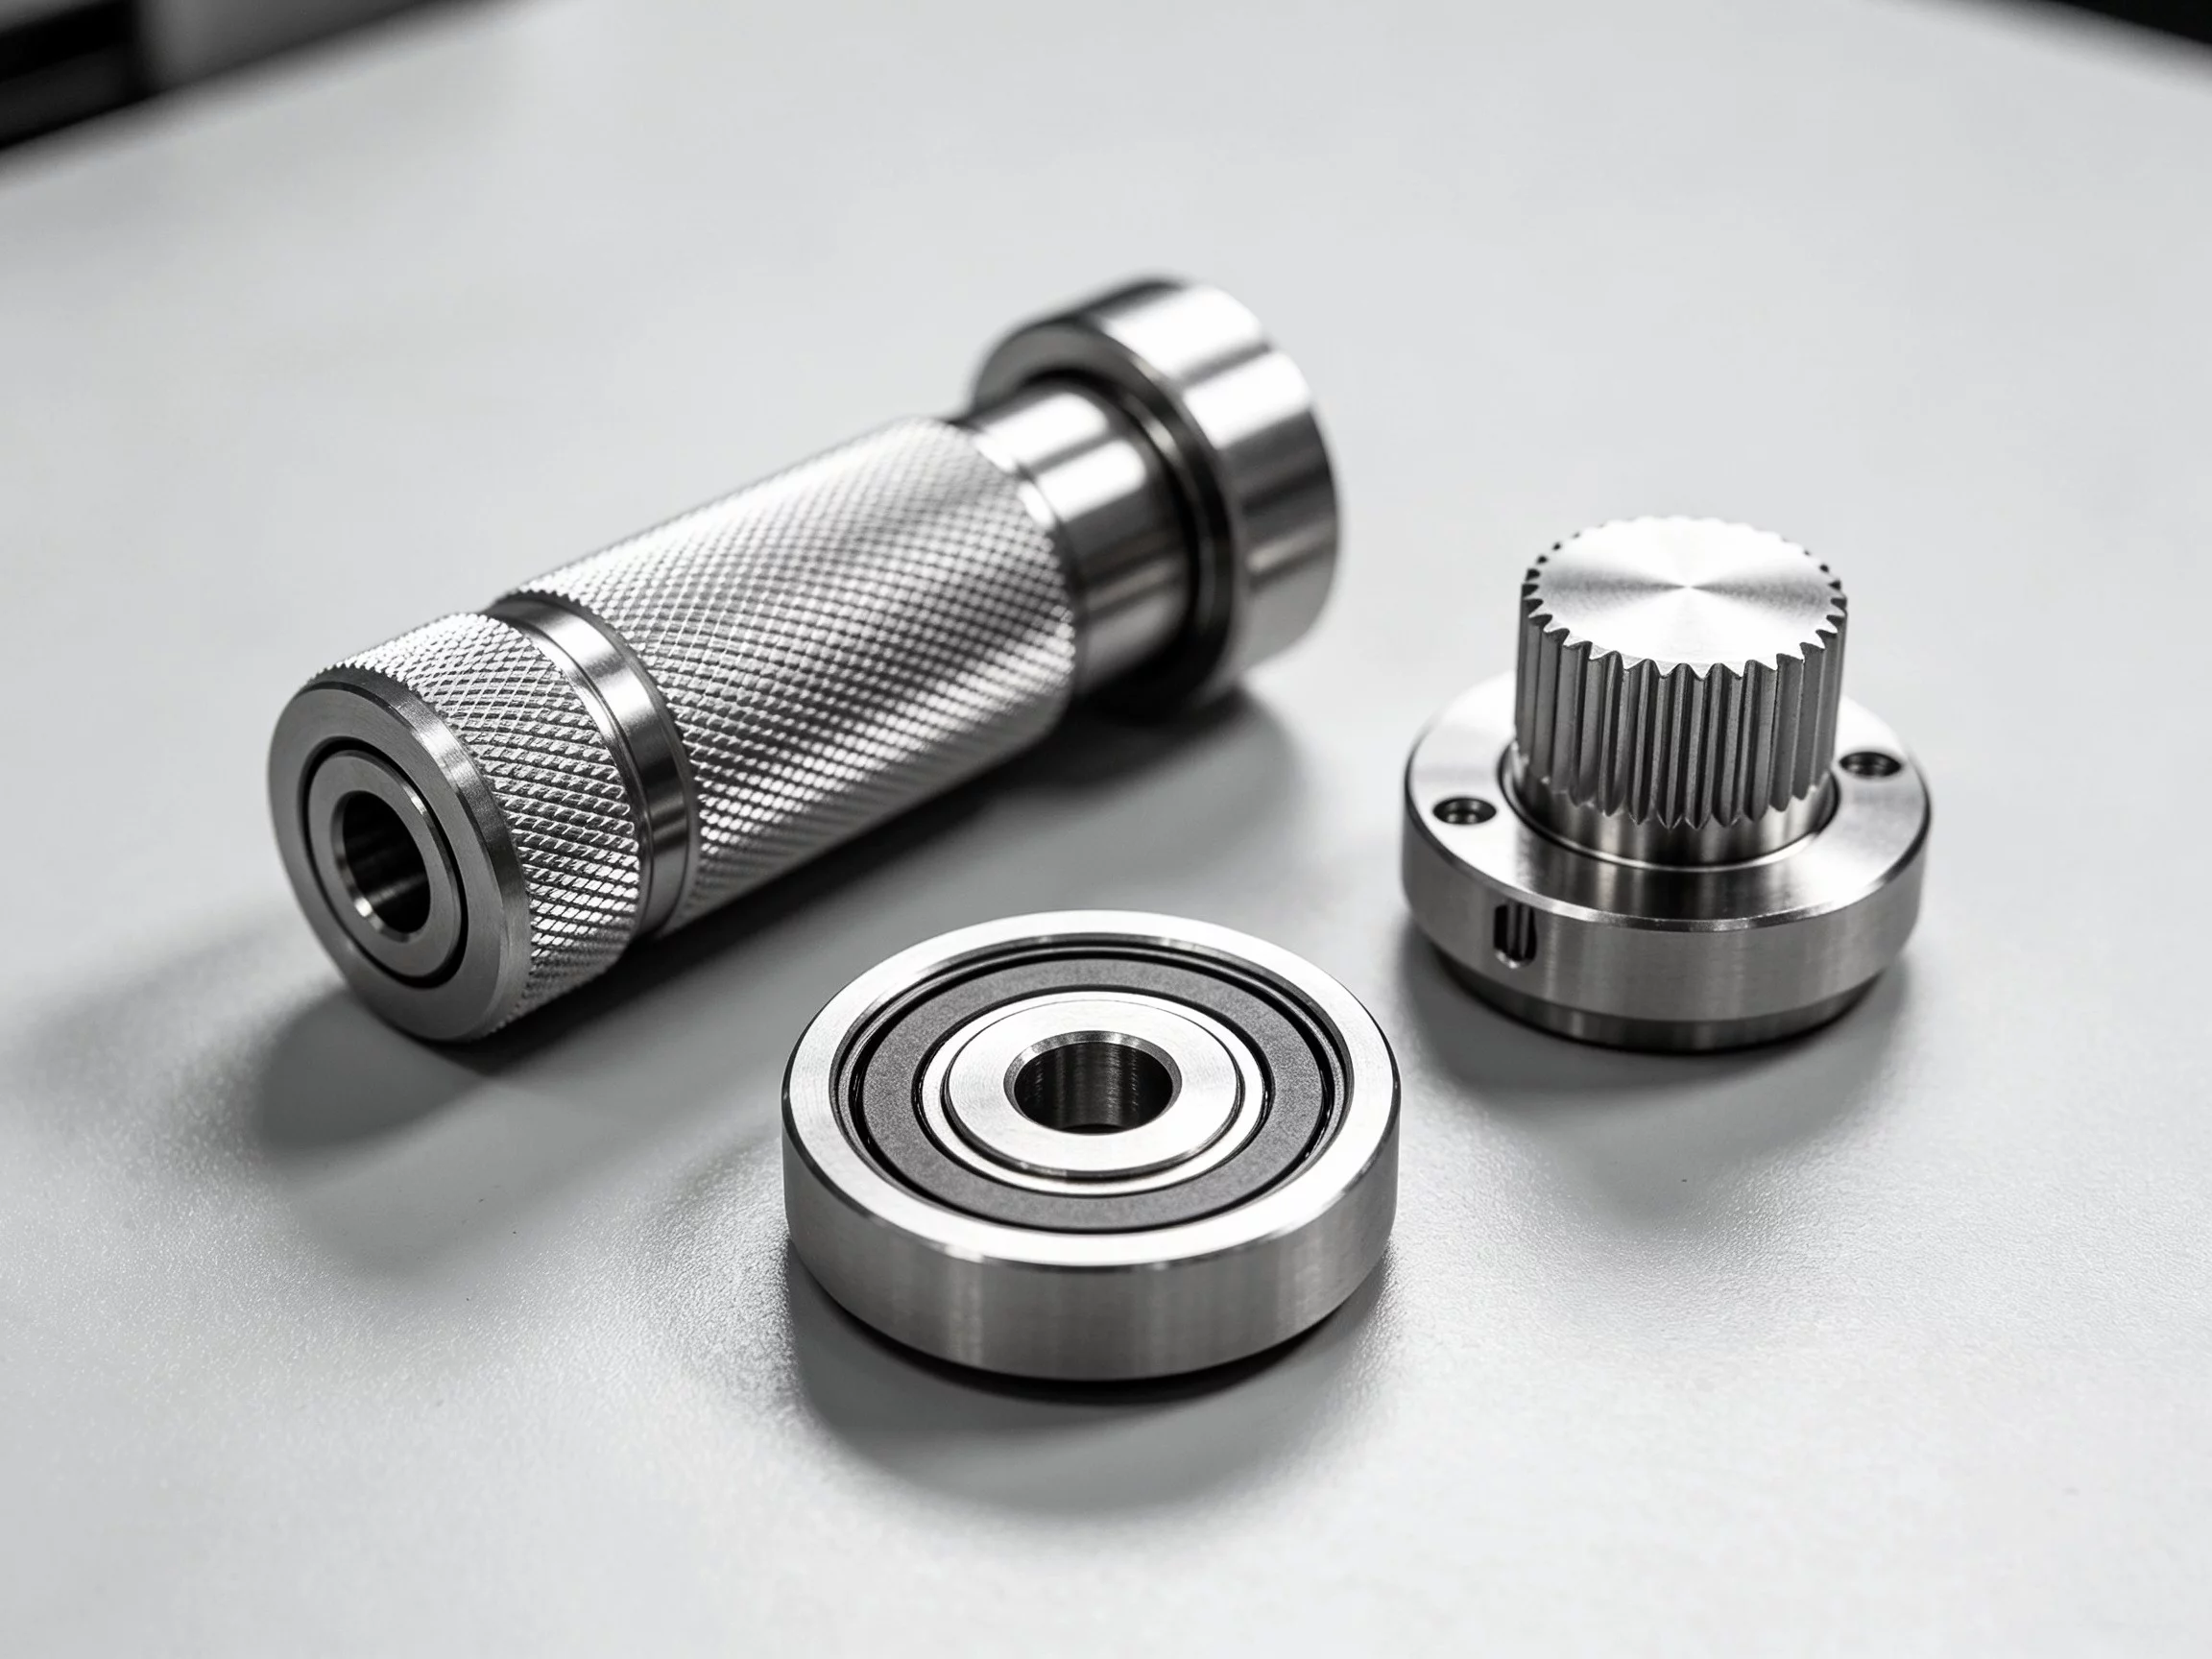
Cuando sea posible, diseñe piezas con un espesor de pared uniforme y evite cambios bruscos de sección. Estas características minimizan la concentración de tensiones y reducen la probabilidad de alabeo durante y después del mecanizado. Proporcionar planos detallados con indicaciones de tolerancia claras ayuda a los proveedores a desarrollar estrategias de mecanizado eficientes.
Estabilización e inspección posteriores al mecanizado
Las piezas de PTFE a menudo requieren un periodo de estabilización antes de la inspección de calidad final. El material continúa relajándose y redistribuyendo las tensiones internas durante varias horas después de completar las operaciones de mecanizado.
Muchos fabricantes recomiendan un periodo de espera de 24 a 72 horas antes de medir las dimensiones críticas. Esta práctica garantiza que las mediciones reflejen el estado estable de la pieza en lugar de su condición temporal inmediatamente después de retirar la herramienta. Algunas aplicaciones pueden beneficiarse de un tratamiento térmico de alivio de tensiones, aunque debe controlarse cuidadosamente para no superar los límites térmicos del material.
La inspección de calidad debe incluir verificación dimensional, evaluación del acabado superficial y examen visual en busca de defectos como huecos, decoloración o marcas de herramienta. Debe proporcionarse documentación para la trazabilidad, especialmente cuando las piezas desempeñan funciones críticas en industrias reguladas.
Errores comunes que se deben evitar
Varios errores recurrentes pueden comprometer los proyectos de mecanizado de PTFE. Ser consciente de estos escollos ayuda a los compradores a tomar mejores decisiones y a evitar retrabajos costosos.
Un error frecuente es especificar tolerancias de grado metálico sin considerar la tendencia natural del material a deformarse. Otro es omitir el tiempo de estabilización en el calendario del proyecto, lo que provoca fallos de inspección y disputas innecesarias. Los compradores a veces también seleccionan el grado de material equivocado, asumiendo que el PTFE virgen rendirá adecuadamente en aplicaciones de alta carga donde se requieren variantes con carga.
Una comunicación clara con su socio de mecanizado sobre los requisitos de la aplicación, las condiciones de operación y los criterios de aceptación evita la mayoría de estos problemas. Solicitar una revisión preliminar de ingeniería antes de finalizar su diseño puede identificar problemas potenciales al principio del proceso.
Factores de costo y consideraciones de precio
PTFE Mecanizado CNC costes difieren del mecanizado de metales en varios aspectos. Los costes de material para los grados especiales pueden ser significativos, y el tiempo de mecanizado puede ser mayor debido a las velocidades de corte más lentas y a los requisitos adicionales de estabilización.
La complejidad del montaje también afecta al precio. Las piezas que requieren múltiples montajes, utillaje especial o un acabado manual extenso costarán más que las geometrías sencillas. Normalmente hay descuentos por volumen para pedidos recurrentes, y la estandarización del diseño puede reducir los costes por unidad con el tiempo.
Al comparar presupuestos, mire más allá del precio unitario. Evalúe la experiencia del proveedor con el PTFE, sus procesos de garantía de calidad y su disposición a ofrecer soporte de ingeniería. Un precio ligeramente superior de un socio con conocimientos suele traducirse en un mejor valor global gracias a menos defectos y a una finalización del proyecto más rápida.
Preguntas que los compradores suelen hacer sobre el mecanizado de PTFE
¿Cuál es el tamaño máximo de pieza disponible para PTFE mecanizado CNC?
La mayoría de los proveedores pueden manejar tamaños de stock de hasta 600 mm x 600 mm x 300 mm. Las dimensiones mayores pueden requerir un pedido especial de materia prima o la unión de varias piezas.
¿Se pueden anodizar o colorear las piezas de PTFE?
El PTFE no se puede anodizar. Sin embargo, hay grados pigmentados disponibles en varios colores, y el teñido superficial es posible con ciertos colorantes. La consistencia del color debe comentarse con su proveedor antes de realizar el pedido.
¿Cuánto tiempo suele llevar el mecanizado de PTFE?
Los plazos de entrega varían según la complejidad de la pieza, la cantidad y los requisitos de estabilización. Las piezas simples pueden enviarse en 5 a 10 días hábiles, mientras que las geometrías complejas o los pedidos grandes pueden tardar de 2 a 4 semanas.
¿Es el PTFE adecuado para aplicaciones en contacto con alimentos?
El PTFE virgen se considera generalmente seguro para el contacto con alimentos en muchas jurisdicciones. Sin embargo, debe verificar el cumplimiento de las regulaciones pertinentes, como la FDA 21 CFR 177.1550, para su caso de uso específico.
¿Se puede soldar o pegar el PTFE después del mecanizado?
El PTFE es notoriamente difícil de pegar con adhesivos estándar. Pueden requerirse tratamientos superficiales especiales o técnicas de soldadura por láser. Comente los requisitos de unión con su proveedor al inicio del proyecto.
¿Qué acabado superficial puedo esperar del PTFE mecanizado por CNC?
Los valores típicos de rugosidad superficial oscilan entre Ra 1,6 y Ra 3,2 micrómetros para las operaciones de mecanizado estándar. acabados más finos son posibles con herramientas modificadas y parámetros de corte optimizados.
Tomar una mejor decisión a largo plazo
Elegir el socio adecuado para PTFE Mecanizado CNC requiere atención a la capacidad técnica, la experiencia en materiales y la calidad de la comunicación. Los retos de mecanizar este polímero único son bien conocidos por los fabricantes experimentados, y un proveedor competente abordará de forma proactiva las consideraciones del proceso durante la fase de presupuestación.
YPMFG apoya los proyectos que involucran PTFE y otros polímeros difíciles con evaluación de ingeniería, soluciones de sujeción personalizadas y documentación de calidad completa. Puede enviar sus especificaciones a YPMFG para su revisión y recibir una evaluación detallada de viabilidad, recomendaciones de material y plazos de entrega realistas antes de comprometerse con la producción.
Una selección adecuada del material, un diseño de pieza meditado y especificaciones de tolerancia claras sientan las bases para resultados exitosos en el mecanizado de PTFE. Cuando aborda estos proyectos con expectativas realistas y colabora con un proveedor que entiende el material, puede lograr un rendimiento fiable y una calidad constante en sus componentes finales.






