 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Kurze Antwort:
PTFE (Polytetrafluorethylen) kann CNC-gefräst erfolgreich bearbeitet werden, erfordert jedoch spezielle Werkzeuge, strenge Prozesskontrolle und erfahrene Bediener. Anders als Metalle ist PTFE weich, hat eine hohe Wärmeausdehnung und neigt dazu, sich unter Schnittkräften zu verformen. Der Schlüssel zu Qualitätsteilen liegt in der Verwendung scharfer Werkzeuge mit großen Freiwinkeln, der Einhaltung niedriger Schnittgeschwindigkeiten und dem natürlichen Abkühlen des Materials, statt Kühlmittel zu verwenden, das die Oberfläche verunreinigen kann. YPMFG unterstützt PTFE-Komponentenprojekte mit technischer Bewertung, kundenspezifischen Vorrichtungslösungen und präziser Maßverifizierung, um gleichbleibende Ergebnisse zu gewährleisten.
PTFE ist eines der chemisch beständigsten verfügbaren Polymere, was es zu einer beliebten Wahl für Dichtungen, Flachdichtungen, Buchsen und Isolierkomponenten macht. Die Bearbeitung von PTFE birgt jedoch besondere Herausforderungen, die viele Einkäufer unterschätzen. Der niedrige Schmelzpunkt, die hohe Kriechrate und die Neigung zum Kaltfließen können zu Maßungenauigkeiten führen, wenn der Prozess nicht ordnungsgemäß kontrolliert wird.
Viele Beschaffungsteams entdecken diese Probleme erst, nachdem sie Teile erhalten haben, die die Toleranzanforderungen nicht erfüllen. Dieser Leitfaden erklärt, was die PTFE-Bearbeitung anders macht, wie Sie Ihr Projekt richtig spezifizieren und welche Fragen Sie vor der Auftragserteilung stellen sollten.
Warum PTFE einen anderen Ansatz erfordert
PTFE verhält sich anders als Metall und die meisten technischen Kunststoffe während CNC-Bearbeitung. Das Material hat einen sehr niedrigen Härtewert, typischerweise zwischen 3 und 4 auf der Shore-D-Skala. Diese Weichheit bedeutet, dass Standard-Schneidwerkzeuge das Material packen und reißen können, statt es sauber zu scheren.
Auch die thermischen Eigenschaften von PTFE schaffen Verarbeitungsherausforderungen. Das Material beginnt bei etwa 327°C zu erweichen und kann sich schon unter geringer Wärmeentwicklung beim Schneiden verformen. Zudem hat PTFE einen hohen Wärmeausdehnungskoeffizienten, was bedeutet, dass sich die Maße von Teilen ändern können, während sie nach der Bearbeitung auf Raumtemperatur zurückkehren.
Das Verständnis dieses Materialverhaltens ist unerlässlich für alle, die PTFE CNC-Bearbeitung Dienstleistungen. Einkäufer, die diese Faktoren nicht berücksichtigen, erhalten oft Teile mit Verzug, schlechter Oberflächenbeschaffenheit, oder Abmessungen außerhalb der Toleranz.
Zentrale Herausforderungen bei der PTFE-Bearbeitung
Bei der Bearbeitung von PTFE auf CNC-Anlagen treten mehrere spezifische Schwierigkeiten auf. Zu den häufigsten Problemen gehören:
Werkzeugaufbauschneiden und Materialanhaftung an den Schneidkanten
Maßinstabilität durch Wärmeausdehnung
Rückfederung und Kaltfließen nach dem Lösen der Spannkräfte
Oberflächenglanz, der Verunreinigungen einschließen kann
Schwierigkeit, enge Toleranzen an dicken Querschnitten zu halten
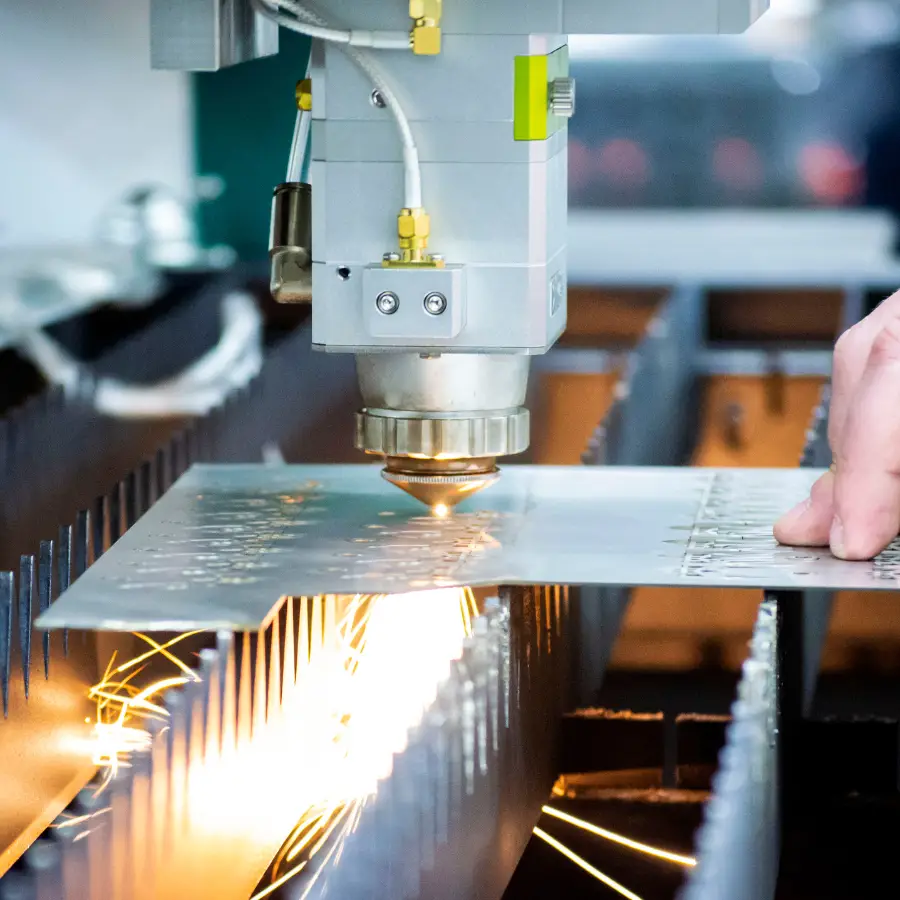
Diese Herausforderungen sind nicht unüberwindbar. Sie erfordern lediglich angepasste Werkzeuggeometrien, kontrollierte Schnittparameter und eine angemessene Stabilisierungszeit nach der Bearbeitung. Lieferanten mit Erfahrung in der Polymerbearbeitung verfügen bereits über Protokolle, um jedes dieser Probleme zu behandeln.
Werkzeug- und Prozessaspekte
Eine erfolgreiche PTFE-Bearbeitung hängt stark von der Werkzeugauswahl und der Prozesseinrichtung ab. Standard-Hartmetall-Schaftfräser, die für Aluminium oder Stahl ausgelegt sind, erzielen bei PTFE keine akzeptablen Ergebnisse.
Die Werkzeuggeometrie muss große Freiwinkel aufweisen, typischerweise zwischen 15 und 20 Grad,um ein Reiben des Materials an der Werkzeugflanke zu verhindern. Scharfe Schneidkanten sind unerlässlich, und Werkzeuge sollten häufig gewechselt werden, um die Bildung von Aufbauschneiden zu vermeiden. Polierte Spannuten helfen, die Materialanhaftung beim Schneiden zu reduzieren.
Die Schnittparameter müssen auf die Weichheit von PTFE abgestimmt werden. Niedrigere Spindeldrehzahlen und höhere Vorschubgeschwindigkeiten erzeugen in der Regel bessere Oberflächen. Einige Hersteller empfehlen außerdem Druckluftkühlung statt flüssigem Kühlmittel, da zurückbleibende Flüssigkeit die chemische Beständigkeit des Endteils beeinträchtigen kann.
Materialsorten und ihre Zerspanbarkeit
Nicht alle PTFE-Materialien sind identisch. Das Basisharz kann mit Füllstoffen compoundiert werden, um bestimmte Eigenschaften zu verbessern, und diese Zusätze beeinflussen die Zerspanbarkeit erheblich.
Die Auswahl der richtigen Materialsorte hängt von Ihren Anwendungsanforderungen ab. PTFE-Materialauswahl sollte mechanische Belastung, Temperaturbereich, chemische Beanspruchung und Anforderungen an die Maßstabilität berücksichtigen. YPMFG kann technische Empfehlungen auf Basis Ihrer spezifischen Betriebsbedingungen bereitstellen.
Toleranzfähigkeiten für PTFE-Teile
Enge Toleranzen bei PTFE zu halten ist schwieriger als bei Metallen oder starren Kunststoffen. Die viskoelastische Natur des Materials bedeutet, dass es sich unter Spannungsdruck verformen und nach dem Lösen langsam zurückbilden kann. Dieses Verhalten wird als Druckverformungsrest oder Kaltfließen bezeichnet.
Für Standard-CNC-Operationen liegen die erreichbaren Toleranzen bei PTFE für allgemeine Merkmale typischerweise innerhalb von ±0,1 bis ±0,2 mm. Kritische Maße können Sekundäroperationen oder verlängerte Stabilisierungsphasen vor der Endmessung erfordern. Gewindemerkmale und Presssitz-Schnittstellen benötigen oft zusätzliche Bearbeitungsdurchgänge, nachdem das Teil innere Spannungen abgebaut hat.
Einkäufer sollten Toleranzanforderungen klar kommunizieren und realistische Erwartungen zulassen. Teile, die unmittelbar nach der Bearbeitung außerhalb der Spezifikation zu liegen scheinen, können sich innerhalb von 24 bis 48 Stunden stabilisieren, wenn sich Restspannungen abbauen.
Designempfehlungen für die Fertigbarkeit
Ein gutes Teiledesign kann die PTFE-Bearbeitung vereinfachen und Kosten senken. Bestimmte geometrische Merkmale sind in diesem Material besonders schwierig herzustellen und sollten nach Möglichkeit vermieden werden.
Tiefe Kavitäten und dünne Wandungen sind problematisch, weil PTFE die Steifigkeit fehlt, um sich beim Schneiden selbst zu stützen. Hinterschneidungen und Innenecken erfordern spezielle Werkzeuge oder zusätzliche Rüstschritte. Scharfe Außenecken neigen zum Ausbröckeln oder Verformen, daher sind großzügige Verrundungsradien vorzuziehen.
Konstruieren Sie Teile nach Möglichkeit mit gleichmäßiger Wandstärke und vermeiden Sie abrupte Querschnittsänderungen. Diese Merkmale minimieren Spannungskonzentrationen und verringern die Wahrscheinlichkeit von Verzug während und nach der Bearbeitung. Detaillierte Zeichnungen mit klaren Toleranzangaben helfen Lieferanten, effiziente Bearbeitungsstrategien zu entwickeln.
Stabilisierung und Prüfung nach der Bearbeitung
PTFE-Teile erfordern oft eine Stabilisierungsphase vor der abschließenden Qualitätsprüfung. Das Material entspannt sich nach Abschluss der Bearbeitung mehrere Stunden lang weiter und verteilt innere Spannungen neu.
Viele Hersteller empfehlen eine Wartezeit von 24 bis 72 Stunden, bevor kritische Maße gemessen werden. Diese Praxis stellt sicher, dass die Messungen den stabilen Zustand des Teils widerspiegeln und nicht seinen temporären Zustand unmittelbar nach dem Werkzeugabtrag. Einige Anwendungen können von einer Spannungsarmglühung profitieren, die jedoch sorgfältig kontrolliert werden muss, um die thermischen Grenzen des Materials nicht zu überschreiten.
Die Qualitätsprüfung sollte Maßverifizierung, Bewertung der Oberflächengüte und Sichtprüfung auf Defekte wie Lunker, Verfärbungen oder Werkzeugspuren umfassen. Dokumentation sollte zur Rückverfolgbarkeit bereitgestellt werden, insbesondere wenn Teile kritische Funktionen in regulierten Branchen erfüllen.
Häufige Fehler, die es zu vermeiden gilt
Mehrere wiederkehrende Fehler können PTFE-Bearbeitungsprojekte beeinträchtigen. Diese Fallstricke zu kennen, hilft Einkäufern, bessere Entscheidungen zu treffen und kostspielige Nacharbeit zu vermeiden.
Ein häufiger Fehler ist die Vorgabe von Toleranzen für Metall, ohne die natürliche Verformungsneigung des Materials zu berücksichtigen. Ein weiterer ist das Weglassen der Stabilisierungszeit im Projektzeitplan, was zu Prüfungsfehlern und unnötigen Streitigkeiten führt. Einkäufer wählen manchmal auch die falsche Materialsorte und nehmen an, dass reines PTFE in Hochlastanwendungen ausreicht, in denen gefüllte Varianten erforderlich sind.
Eine klare Kommunikation mit Ihrem Bearbeitungspartner über Anwendungsanforderungen, Betriebsbedingungen und Abnahmekriterien verhindert die meisten dieser Probleme. Die Anforderung einer vorläufigen technischen Prüfung vor der Finalisierung Ihres Designs kann potenzielle Probleme früh im Prozess identifizieren.
Kostenfaktoren und Preisüberlegungen
PTFE CNC-Bearbeitung Kosten unterscheiden sich in mehrfacher Hinsicht von der Metallbearbeitung. Die Materialkosten für Spezialsorten können erheblich sein, und die Bearbeitungszeit kann aufgrund langsamerer Schnittgeschwindigkeiten und zusätzlicher Stabilisierungsanforderungen länger sein.
Die Rüstkomplexität beeinflusst ebenfalls die Preisgestaltung. Teile, die mehrere Aufspannungen, spezielle Vorrichtungen oder umfangreiche Handnacharbeit erfordern, kosten mehr als einfache Geometrien. Mengenrabatte sind in der Regel bei Wiederholungsbestellungen verfügbar, und eine Designstandardisierung kann die Kosten pro Einheit mit der Zeit senken.
Beim Vergleich von Angeboten sollten Sie über den Stückpreis hinausschauen. Bewerten Sie die Erfahrung des Lieferanten mit PTFE, seine Qualitätssicherungsprozesse und seine Bereitschaft, technische Unterstützung zu bieten. Ein etwas höherer Preis eines sachkundigen Partners führt oft durch weniger Defekte und schnellere Projektabwicklung zu einem besseren Gesamtwert.
Fragen, die Einkäufer häufig zur PTFE-Bearbeitung stellen
Wie groß ist die maximal verfügbare Teilegröße für PTFE CNC-Bearbeitung?
Die meisten Lieferanten können Halbzeuggrößen bis 600mm x 600mm x 300mm bearbeiten. Größere Abmessungen können eine Sonderbestellung des Rohmaterials oder das Fügen mehrerer Teile erfordern.
Können PTFE-Teile eloxiert oder eingefärbt werden?
PTFE kann nicht eloxiert werden. Es sind jedoch pigmentierte Sorten in verschiedenen Farben erhältlich, und mit bestimmten Farbstoffen ist eine Oberflächenfärbung möglich. Die Farbkonsistenz sollte vor der Bestellung mit Ihrem Lieferanten besprochen werden.
Wie lange dauert die PTFE-Bearbeitung in der Regel?
Die Lieferzeiten variieren je nach Teilekomplexität, Menge und Stabilisierungsanforderungen. Einfache Teile können innerhalb von 5 bis 10 Werktagen versandt werden, während komplexe Geometrien oder große Bestellungen 2 bis 4 Wochen dauern können.
Ist PTFE für Anwendungen mit Lebensmittelkontakt geeignet?
Reines PTFE gilt in vielen Rechtsordnungen allgemein als sicher für den Lebensmittelkontakt. Sie sollten jedoch die Konformität mit relevanten Vorschriften wie FDA 21 CFR 177.1550 für Ihren spezifischen Anwendungsfall überprüfen.
Kann PTFE nach der Bearbeitung geschweißt oder geklebt werden?
PTFE lässt sich bekanntermaßen nur schwer mit Standardklebstoffen verbinden. Spezielle Oberflächenbehandlungen oder Laserschweißverfahren können erforderlich sein. Besprechen Sie Fügeanforderungen früh im Projekt mit Ihrem Lieferanten.
Welche Oberflächengüte kann ich bei CNC-bearbeitetem PTFE erwarten?
Typische Oberflächenrauheitswerte reichen bei Standardbearbeitungsoperationen von Ra 1,6 bis Ra 3,2 Mikrometer. Feinere Oberflächen sind mit angepassten Werkzeugen und optimierten Schnittparametern möglich.
Eine bessere langfristige Entscheidung treffen
Die Wahl des der richtige Partner für PTFE CNC-Bearbeitung erfordert Aufmerksamkeit für technische Leistungsfähigkeit, Materialkompetenz und Kommunikationsqualität. Die Herausforderungen bei der Bearbeitung dieses einzigartigen Polymers sind erfahrenen Herstellern gut bekannt, und ein kompetenter Lieferant wird Prozessaspekte bereits in der Angebotsphase proaktiv ansprechen.
YPMFG unterstützt Projekte mit PTFE und anderen anspruchsvollen Polymeren durch technische Bewertung, kundenspezifische Vorrichtungslösungen und umfassende Qualitätsdokumentation. Sie können Ihre Spezifikationen zur Prüfung an YPMFG senden und erhalten vor der Produktionsfreigabe eine detaillierte Bewertung der Machbarkeit, Materialempfehlungen und realistische Lieferzeiten.
Die richtige Materialauswahl, ein durchdachtes Teiledesign und klare Toleranzspezifikationen bilden die Grundlage für erfolgreiche PTFE-Bearbeitungsergebnisse. Wenn Sie diese Projekte mit realistischen Erwartungen angehen und mit einem Lieferanten zusammenarbeiten, der das Material versteht, können Sie zuverlässige Leistung und gleichbleibende Qualität in Ihren Endkomponenten erreichen.






