
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Bei Aluminiumträgern und Bauteilen hängt das ideale Fertigungsverfahren von Ihren Präzisionsanforderungen, Ihrem Produktionsvolumen und Ihrem Budget ab. CNC-Bearbeitung bietet die engsten Toleranzen und die beste Oberflächengüte für komplexe Teile. Laserschneiden bietet die schnellste Durchlaufzeit und die niedrigsten Werkzeugkosten für einfache Profile. Formbasierte Verfahren Verfahren wie die Extrusion sind erst bei größeren Stückzahlen wirtschaftlich. Sie sollten Ihre Spezifikationen vor einer Entscheidung einem erfahrenen Hersteller zur technischen Prüfung vorlegen.
Aluminiumträger kommen in den Bereichen Bauwesen, Automobilindustrie, Luft- und Raumfahrt sowie Industrieanlagen zum Einsatz. Bei der Auswahl zwischen verschiedenen Fertigungsverfahren sind Einkäufer oft unsicher. Die Wahl des falschen Verfahrens kann zu überhöhten Kosten, Maßabweichungen oder Produktionsverzögerungen führen. Dieser Leitfaden erläutert jede Option anschaulich, damit Sie eine fundierte Entscheidung treffen können.
Die drei Kernprozesse verstehen
CNC-Bearbeitung verwendet computergesteuerte Fräsmaschinen, Drehmaschinen und Oberfräsen, um Material von Aluminiumbarren oder Strangpressprofilen abzutragen. Dies ist subtraktive Fertigung in höchster Präzision. Die typischen Toleranzen liegen je nach Teilegeometrie und Maschinenklasse zwischen ±0,025 mm und ±0,1 mm. Die Oberflächengüte kann ohne Nachbearbeitung Werte von Ra 0,8 µm oder besser erreichen.
Laserschneiden verwendet einen leistungsstarken Faser- oder CO₂-Laser, um Material entlang einer programmierten Bahn zu schmelzen und zu verdampfen. Das Verfahren eignet sich hervorragend für die Bearbeitung von Flachblechen und Platten und erzeugt saubere Kanten bei Materialien mit einer Dicke von bis zu etwa 25 mm (bei Aluminium). Da für den Prozess keine physischen Werkzeuge erforderlich sind, eignet er sich ideal für Prototypen und Kleinserien.
Formenbau Bei Aluminium ist in der Regel entweder das Spritzgießen von Kunststoffteilen unter Verwendung von Aluminium-Werkzeugeinsätzen oder das Druckgießen von Aluminiumlegierungen gemeint. Die eigentliche Herstellung von Aluminiumträgern beginnt in der Regel mit dem Strangpressen, wofür eine maßgefertigte Stahlmatrize erforderlich ist. Die Werkzeugkosten für Strangpresswerkzeuge variieren stark je nach Komplexität des Profils. Die Kosten pro Einheit sinken erheblich, sobald das Werkzeug gefertigt ist – allerdings nur, wenn Sie eine ausreichende Stückzahl bestellen, um diese Investition zu amortisieren.
Wann sollte man sich für die CNC-Bearbeitung von Aluminiumkomponenten entscheiden?
Die CNC-Bearbeitung ist die richtige Wahl, wenn Ihre Konstruktion enge geometrische Toleranzen, komplexe 3D-Strukturen oder spezifische Anforderungen an die Oberflächenbeschaffenheit erfordert. Zu den gängigen Anwendungsbereichen zählen Präzisionshalterungen, Sensorgehäuse, Verbindungselemente für Tragkonstruktionen sowie maßgefertigte Maschinenrahmen aus Aluminiumprofilen.
Mit diesem Verfahren können Sie in einer einzigen Aufspannung Taschen fräsen, Gewindebohrungen bohren, Keilnuten schneiden und Kanten konturieren. Mehrachsige CNC-Bearbeitungszentren können fünf Seiten eines Werkstücks ohne Neupositionierung bearbeiten, wodurch kumulative Fehler reduziert werden. Bei dünnwandigen Aluminiumkonstruktionen ermöglichen CNC-Fräsen und -Fräsen eine bessere Kontrolle über Verformungen als viele alternative Verfahren.
Zu den Kostenfaktoren bei der CNC-Bearbeitung zählen Rüstzeiten, die Komplexität der Werkzeugwege, das Materialabtragsvolumen und die Anforderungen an die Nachbearbeitung. Eine einfache Halterung mit drei Bohrungen kostet weitaus weniger als ein komplexer Verteilerblock mit internen Kühlkanälen. Fordern Sie stets ein detailliertes Angebot an, in dem die Bearbeitungszeit, der Materialverschnitt und etwaige Nachbearbeitungsschritte aufgeschlüsselt sind.
CNC-gefräste Aluminiumteile sind die bevorzugte Lösung, wenn die strukturelle Integrität und die Maßhaltigkeit wichtiger sind als die Stückkosten. Wenn Ihr Projekt eine gleichbleibende Wiederholgenauigkeit bei Hunderten oder Tausenden von Einheiten erfordert, bleibt die CNC-Bearbeitung wettbewerbsfähig, insbesondere wenn automatisierte Beschickungssysteme zur Verfügung stehen.
Wann sollte man sich für das Laserschneiden von Aluminiumkomponenten entscheiden?
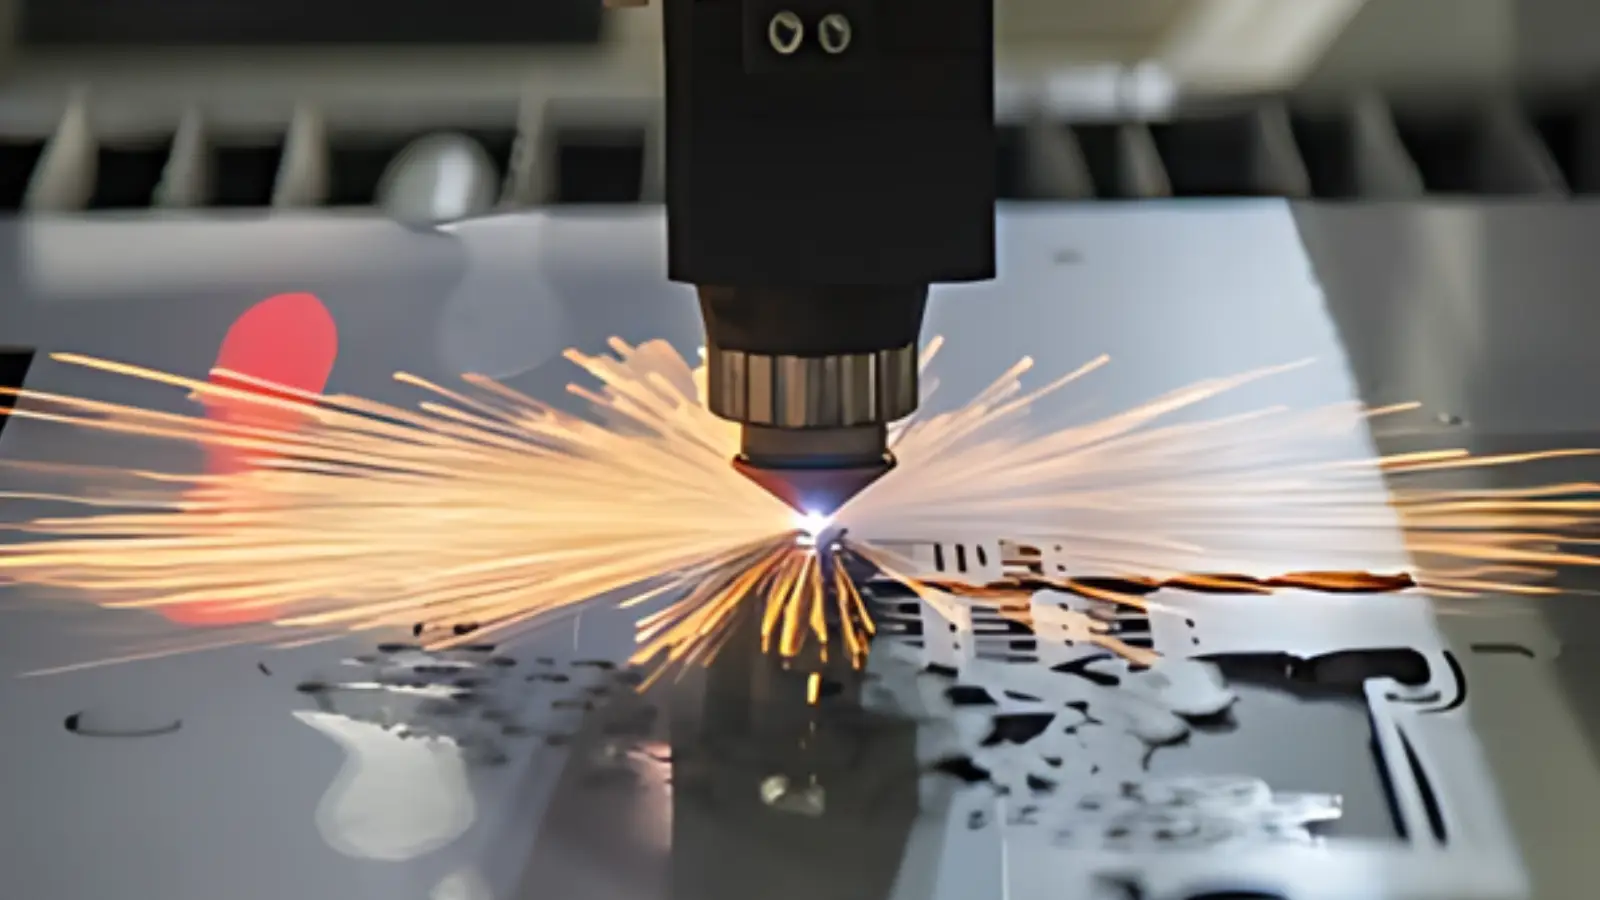
Das Laserschneiden spielt seine Stärken aus, wenn es um die schnelle Fertigung von flachen Aluminiumplatten und -blechen mit mäßiger Komplexität geht. Die Schnittgeschwindigkeiten für 6 mm dickes Aluminium können bei modernen Faserlasersystemen mehrere Meter pro Minute überschreiten. Dank dieser Technologie entfällt der Einsatz von festen Werkzeugen, was sowohl Zeit als auch Anfangsinvestitionen spart.
Die Kantenqualität beim Faserlaserschneiden ist in der Regel so gut, dass bei dünneren Bauteilen auf ein nachträgliches Entgraten verzichtet werden kann. Die Schnittbreite führt jedoch zu einer geringen Maßabweichung, die bei der Konstruktion berücksichtigt werden muss. Die Schnittbreite liegt typischerweise zwischen 0,1 mm und 0,3 mm, abhängig von der Materialstärke und den Laserparametern.
Die Dicke stellt die größte Einschränkung dar. Die meisten industriellen Faserlaser können Aluminiumbleche bis zu einer Dicke von etwa 20 mm zuverlässig bearbeiten. Bei dickeren Werkstücken sind langsamere Schnittgeschwindigkeiten erforderlich, und die Kantenqualität kann zwar akzeptabel, ist jedoch nicht optimal. Für Träger und Konstruktionsprofile mit einer Dicke von mehr als 25 mm sind CNC-Sägen oder Plasmaschneiden möglicherweise die praktischere Lösung.
Wenn Ihre Konstruktion hauptsächlich aus 2D-Konturen, Nuten und Lochmustern in Flachmaterial besteht, Laserschneidedienstleistungen bieten den schnellsten Weg von der CAD-Datei zum fertigen Bauteil. Bei Standardwerkstoffsorten lassen sich die Vorlaufzeiten in Stunden statt in Tagen bemessen.
Wann sich formbasierte Verfahren lohnen
Die Formfertigung kommt zum Einsatz, wenn Kunststoffbauteile hergestellt werden, die mit Aluminium-Strukturelementen verbunden werden, oder wenn Aluminiumlegierungen in nahezu endgestalteten Formen gegossen werden. Das Druckgussverfahren eignet sich besonders für komplexe Geometrien, deren Bearbeitung aus Vollmaterial unerschwinglich teuer wäre.
Beim Aluminiumdruckguss entstehen Bauteile mit guter Maßhaltigkeit und einer akzeptablen Oberflächengüte. Typische Wandstärken reichen von 1,5 mm bis 4 mm bei dünnwandigen Bauteilen und bis zu 10 mm bei massiveren Bauteilen. Aufgrund der Mikrostruktur des Gussmaterials gehen bei diesem Verfahren im Vergleich zu Aluminium-Knetlegierungen zwar einige mechanische Eigenschaften verloren, doch moderne Legierungen haben diesen Rückstand erheblich verringert.
Bei der Herstellung von Trägern verdient das Strangpressverfahren besondere Erwähnung. Durch das Strangpressen von Aluminium entstehen durchgehende Profile mit konstantem Querschnitt, darunter I-Träger, T-Nuten und rechteckige Hohlprofile. Die anfänglichen Kosten für die Pressform liegen zwischen einigen Tausend und mehreren Zehntausend Dollar. Sobald diese Schwelle überschritten ist, sinken die Preise pro Meter drastisch.
Bei Produktionsmengen unter 500 Stück rechtfertigen die Kosten für Extrusionswerkzeuge die Investition nur selten. Ab 2.000 bis 5.000 Stück ist die Extrusion oft die wirtschaftlichste Lösung für Standardprofile. Bei kundenspezifischen Profiländerungen oder Kleinserien sollte man sich an Aluminium-Strangpressprofile durch CNC-Bearbeitung zugeschnitten und fertiggestellt.
Vergleichsleitfaden für die Prozessauswahl
Wichtige Faktoren, die Ihre Entscheidung beeinflussen
Mehrere praktische Aspekte entscheiden darüber, welches Verfahren für Ihr Projekt am besten geeignet ist. Die Materialverfügbarkeit spielt eine Rolle, da nicht alle Aluminiumgüten gleich gut auf jedes Verfahren ansprechen. 6061-T6 ist die am häufigsten bearbeitete Legierung. 5052 und 6063 eignen sich besonders gut für das Strangpressen. Gusslegierungen wie A356 sind für den Druckguss optimiert, lassen sich jedoch nur schlecht bearbeiten.
Das Produktionsvolumen ist der mit Abstand größte Kostenfaktor. Bei Einzelprototypen sind CNC-Fräsen oder Laserschneiden die bevorzugten Verfahren. Bei einer Serienfertigung von 50 bis 500 Teilen kann bei komplexen Geometrien weiterhin CNC-Fräsen die bevorzugte Wahl sein. Bei einer Massenproduktion von mehr als 1.000 Einheiten sollte stets geprüft werden, ob sich Extrusion oder Guss als Verfahren eignen.
Die geometrische Komplexität entscheidet darüber, ob ein subtraktives Verfahren realisierbar ist. Hinterschneidungen, innere Kanäle und unterschiedliche Wandstärken können mehrere Einrichtungsvorgänge erfordern oder bestimmte Verfahren unmöglich machen. Einfache Schnitte und Bohrungen eignen sich besser für den Laserbearbeitungsprozess. Komplizierte 3D-Strukturen eignen sich besser für die CNC-Bearbeitung. Gleichmäßige Querschnitte eignen sich besser für das Strangpressverfahren.
Nachbearbeitungsanforderungen verursachen versteckte Kosten. Verfahren wie Eloxieren, Pulverbeschichten, Schweißen und Montage müssen in Ihrem Gesamtkostenmodell berücksichtigt werden. Bei einigen Verfahren entsprechen die Teile bereits stärker dem Endzustand als bei anderen.
Häufige Fehler, die es zu vermeiden gilt
Der häufigste Fehler ist es, ein Design für ein Verfahren zu entwerfen, das sich nicht zuverlässig umsetzen lässt. Wenn Sie für eine große Aluminiumplatte, die für das Laserschneiden vorgesehen ist, Toleranzen von ±0,01 mm festlegen, zahlen Sie einen Aufpreis für ein Ergebnis, das das Verfahren nicht garantieren kann. Passen Sie Ihre Konstruktionstoleranzen von Anfang an an die Möglichkeiten des von Ihnen gewählten Verfahrens an.
Wird die Materialfaserrichtung bei der CNC-Bearbeitung nicht berücksichtigt, kann dies zu unvorhersehbaren Verformungen während des Zerspanungsvorgangs führen. Aluminiumprofile weisen eine gerichtete Faserstruktur auf, die das Bearbeitungsverhalten und die Festigkeit des fertigen Bauteils beeinflusst. Legen Sie in Ihrer Konstruktion die Ausrichtung Ihres Ausgangsmaterials relativ zu den primären Belastungswegen fest.
Werden nachgelagerte Arbeitsschritte außer Acht gelassen, führt dies zu überhöhten Projektbudgets. Ein Bauteil, das auf dem Papier einfach aussieht, erfordert möglicherweise Gewindeschneiden, Entgraten, Oberflächenbehandlung und Prüfung. Fordern Sie ein vollständiges Angebot an, das alle Arbeitsschritte umfasst, nicht nur die primäre Bearbeitung oder den Zerspanungsschritt.
Die Wahl des günstigsten Verfahrens ohne Berücksichtigung der Gesamtkosten führt zu Überraschungen. Ein niedriger Stückpreis für das Laserschneiden wird teuer, wenn man Schweiß-, Richt- und Nachbearbeitungsvorgänge hinzurechnet. Bewerten Sie stets die gesamte Wertschöpfungskette.
Praktische Fragen, die Käufer häufig zur Fertigung von Aluminiumträgern stellen
Welches Verfahren sorgt bei Aluminium für die beste Oberflächengüte?
Bei der CNC-Bearbeitung entstehen die glattesten Oberflächen, wobei in der Regel direkt mit dem Fräser eine Rauheit von Ra 0,8 µm oder besser erreicht wird. Beim Laserschneiden entsteht eine glatte, aber leicht strukturierte Kante. Extrudierte Oberflächen weisen eine charakteristische Walzstruktur auf, die für optische Anwendungen möglicherweise einer zusätzlichen Behandlung bedarf.
Kann ich in einem einzigen Projekt verschiedene Prozesse miteinander kombinieren?
Ja. Viele Aluminium-Baugruppen kombinieren lasergeschnittene Grundplatten mit CNC-gefrästen Befestigungsflächen und stranggepressten Rahmenelementen. Dieser hybride Ansatz optimiert Kosten und Leistung über verschiedene Bauteilmerkmale hinweg. Besprechen Sie Ihre Baugruppe mit Ihrem Hersteller, um die beste Kombination zu ermitteln.
Wie lange dauert die Herstellung der Werkzeuge für die Extrusion?
Die Konstruktion, Fertigung und Erstmusterprüfung von Stahlextrusionswerkzeugen dauert in der Regel 3 bis 6 Wochen. Bei einigen Anbietern ist gegen Aufpreis eine Eilfertigung möglich. Planen Sie Ihren Projektzeitplan entsprechend und bestellen Sie die Extrusionswerkzeuge frühzeitig, sofern die Stückzahl dies rechtfertigt.
Welche Aluminiumlegierung sollte ich für Tragbalken festlegen?
6063-T5 und 6061-T6 sind die Standardwerkstoffe für Profile im Architektur- und Hochbau. 6061 bietet eine höhere Festigkeit. 6063 zeichnet sich durch eine bessere Oberflächenqualität und Extrudierbarkeit aus. Ihr Statiker sollte die Legierung und den Härtezustand entsprechend Ihren Belastungsanforderungen bestätigen.
Ist das Laserschneiden präzise genug für Präzisionsbaugruppen?
Beim Faserlaserschneiden werden bei Aluminium mit einer Dicke von bis zu 12 mm typischerweise Toleranzen von ±0,1 mm erreicht. Dies reicht für viele Montageanwendungen aus, ist jedoch für Lagerpassungen oder präzise Ausrichtungsmerkmale unzureichend. Verwenden Sie das Laserschneiden für Tragteile und die CNC-Bearbeitung für präzise Schnittstellen.
Wie kann ich die Qualität eines Herstellers überprüfen?
Fordern Sie Materialprüfzeugnisse, Maßprüfberichte und Daten zur Prozessfähigkeit an. Ein qualifizierter Hersteller wird Ihnen diese Unterlagen bereitwillig zur Verfügung stellen. Vergewissern Sie sich, dass die CNC-Maschinen regelmäßig kalibriert und die Lasersysteme termingerecht gewartet werden.
Welche Dateiformate akzeptieren die Hersteller?
Die meisten Hersteller akzeptieren für Bearbeitungs- und Laserschneidprojekte STEP-, IGES- oder native CAD-Dateien. DXF-Dateien sind der Standard für das Laserschneiden. Legen Sie neben Ihren 3D-Modellen auch klare 2D-Zeichnungen mit Toleranzen und Angaben zur Oberflächengüte bei, um einen reibungslosen Angebotsprozess zu gewährleisten.
Wie unterstützt YPMFG Projekte mit Aluminiumträgern?
YPMFG bietet technische Bewertungen, Beratung bei der Materialauswahl sowie detaillierte Angebote für Projekte aus Aluminium im Bereich CNC-Bearbeitung, Laserschneiden und Strangpressen. Sie können Ihre Spezifikationen an YPMFG senden, um eine kostenlose Bewertung zu erhalten, bei der verschiedene Verfahrensoptionen verglichen und der kostengünstigste Fertigungsweg für Ihre Anwendung ermittelt wird.
Die Wahl des richtigen Fertigungsverfahrens für Ihr Aluminiumprojekt
Die Entscheidung zwischen CNC-Bearbeitung, Laserschneiden und formbasierten Verfahren hängt von Ihren spezifischen Anforderungen hinsichtlich Toleranz, Stückzahl, Geometrie und Budget ab. Kein einzelnes Verfahren ist in jeder Hinsicht überlegen. Das beste Ergebnis erzielen Sie, wenn Sie Ihre Konstruktionsvorstellungen auf das am besten geeignete Fertigungsverfahren abstimmen und anschließend mit einem Partner zusammenarbeiten, der dieses Verfahren kompetent umsetzen kann.
Senden Sie Ihre Projektspezifikationen an einen erfahrenen Hersteller, um eine professionelle technische Prüfung durchführen zu lassen. Bei einer gründlichen Bewertung werden Ihre Materialauswahl, Maßanforderungen, Anforderungen an die Oberflächenbeschaffenheit sowie die Produktionsmenge berücksichtigt. Diese Prüfung klärt, welches Verfahren für Ihre spezielle Anwendung das beste Ergebnis liefert, und hilft Ihnen, kostspielige Fehler vor Produktionsbeginn zu vermeiden.







