
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
Per travi e componenti strutturali in alluminio, il processo di produzione ideale dipende dai vostri requisiti di precisione, dal volume di produzione e dal budget. Lavorazione CNC garantisce le tolleranze più strette e la migliore finitura superficiale per pezzi complessi. Taglio laser offre la più rapida evasione e il costo di attrezzatura più basso per profili semplici. Processi basati su stampo come l'estrusione diventano convenienti solo a volumi più elevati. Dovreste inviare le vostre specifiche a un produttore esperto per una revisione ingegneristica prima di decidere.
Le travi in alluminio sono utilizzate in edilizia, automotive, aerospaziale e attrezzature industriali. Gli acquirenti si trovano spesso confusi nella scelta tra diversi metodi di fabbricazione. Scegliere il processo sbagliato può portare a costi eccessivi, inaccuratezza dimensionale o ritardi di produzione. Questa guida analizza chiaramente ogni opzione così che possiate prendere una decisione sicura.
Comprendere i tre processi fondamentali
Lavorazione CNC utilizza fresatrici, torni e router a controllo computerizzato per asportare materiale da billette o semilavorati estrusi in alluminio. È la produzione sottrattiva nella sua forma più precisa. Le tolleranze tipiche vanno da ±0.025 mm a ±0.1 mm a seconda della geometria del pezzo e della classe della macchina. Le finiture superficiali possono raggiungere Ra 0.8 µm o meglio senza operazioni secondarie.
Taglio laser impiega un laser a fibra o CO2 ad alta potenza per fondere e vaporizzare il materiale lungo un percorso programmato. Eccelle nella lavorazione di lamiere e piastre piane, producendo bordi puliti su materiali fino a circa 25 mm di spessore per l'alluminio. Il processo non richiede attrezzature fisiche, il che lo rende ideale per prototipi e piccole serie.
Costruzione di stampi per l'alluminio si riferisce tipicamente allo stampaggio a iniezione per pezzi in plastica che utilizzano inserti di stampo in alluminio, o alla pressofusione per leghe di alluminio. La vera produzione di travi in alluminio di solito inizia con l'estrusione, che richiede una filiera in acciaio personalizzata. I costi di attrezzatura per le filiere di estrusione variano ampiamente in base alla complessità del profilo. Il costo unitario diminuisce significativamente una volta prodotta la filiera, ma solo se ordinate un volume sufficiente ad ammortizzare l'investimento.
Quando scegliere la lavorazione CNC per componenti in alluminio
La lavorazione CNC è la scelta giusta quando il vostro progetto richiede tolleranze geometriche strette, caratteristiche 3D complesse o specifici requisiti di finitura superficiale. Le applicazioni comuni includono staffe di montaggio di precisione, alloggiamenti per sensori, connettori strutturali e telai di macchine su misura realizzati da profilati estrusi in alluminio.
Il processo consente di fresare tasche, forare filettature, tagliare cave e profilare bordi in un'unica configurazione. I centri CNC multiasse possono lavorare cinque lati di un pezzo senza riposizionamento, riducendo l'errore cumulativo. Per strutture in alluminio a parete sottile, la fresatura e il routeraggio CNC offrono un migliore controllo della deformazione rispetto a molti metodi alternativi.
I fattori di costo nella lavorazione CNC includono tempo di setup, complessità del percorso utensile, volume di materiale asportato e requisiti di post-lavorazione. Una staffa semplice con tre fori costa molto meno di un blocco collettore complesso con canali di raffreddamento interni. Richiedete sempre un preventivo dettagliato che scomponga tempo di lavorazione, sfrido di materiale ed eventuali operazioni secondarie.
Parti in alluminio lavorate CNC sono la soluzione preferita quando l'integrità strutturale e la stabilità dimensionale contano più del costo unitario. Se il vostro progetto richiede una ripetibilità costante su centinaia o migliaia di unità, la lavorazione CNC rimane competitiva, soprattutto quando sono disponibili sistemi di carico automatizzati.
Quando scegliere il taglio laser per componenti in alluminio
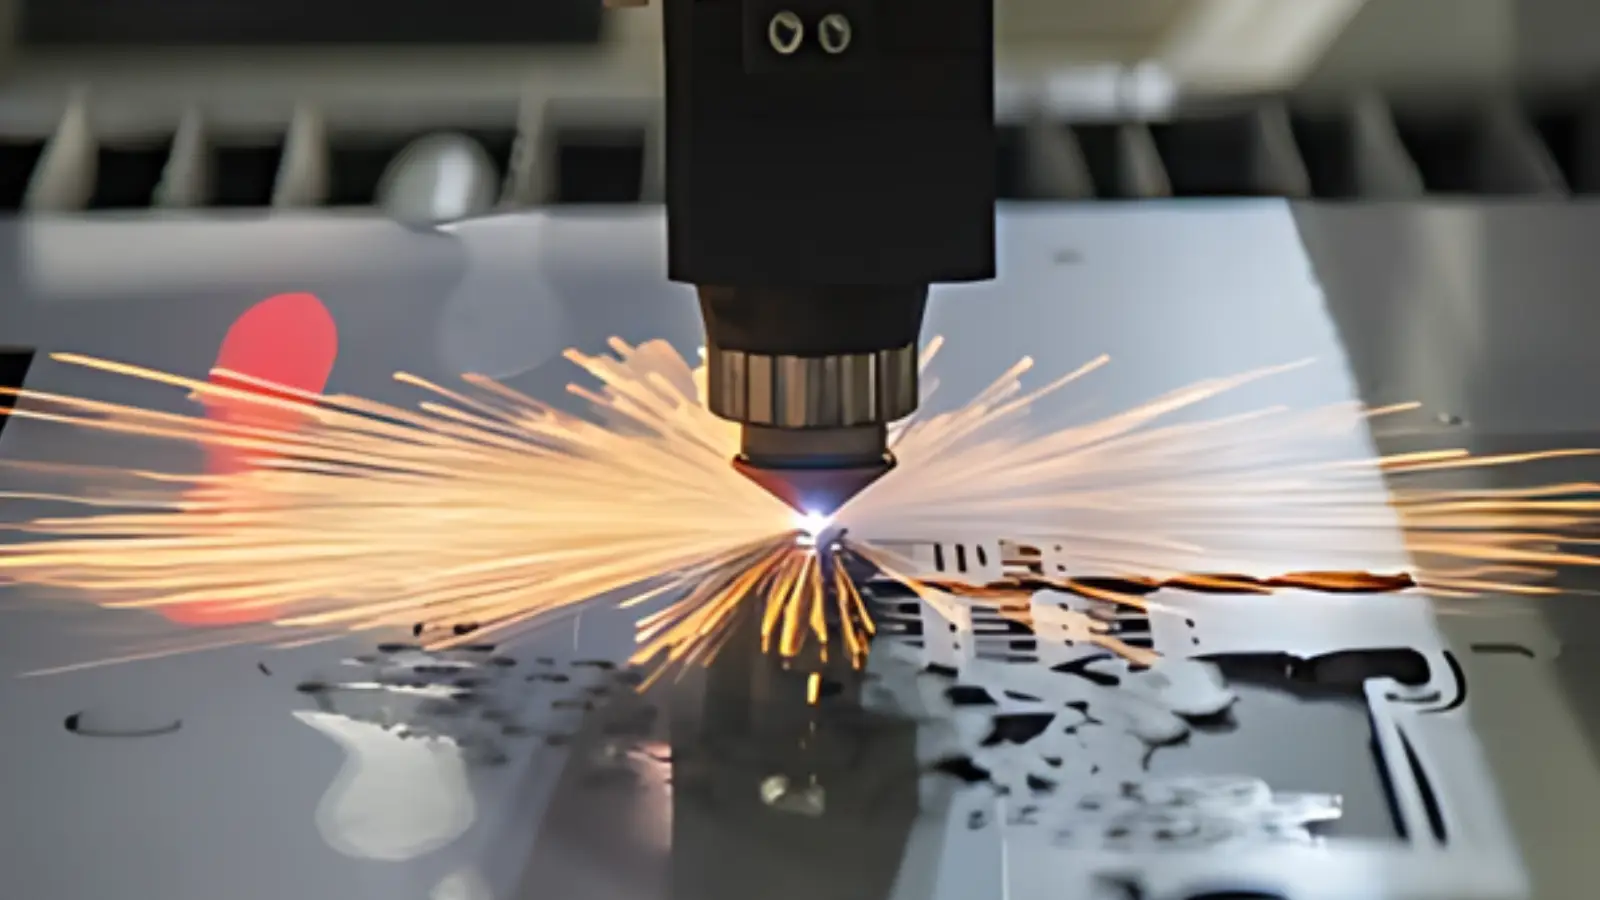
Il taglio laser eccelle quando serve una produzione rapida di piastre e lamiere piane in alluminio con complessità moderata. Le velocità di taglio per alluminio da 6 mm possono superare diversi metri al minuto sui moderni sistemi laser a fibra. La tecnologia elimina la necessità di attrezzature rigide, il che fa risparmiare tempo e capitale iniziale.
La qualità del bordo dal taglio laser a fibra è generalmente sufficiente per evitare la sbavatura secondaria sulle sezioni più sottili. Tuttavia, la larghezza del taglio introduce un piccolo scostamento dimensionale che deve essere considerato nel progetto. Il kerf tipico varia da 0.1 mm a 0.3 mm a seconda dello spessore del materiale e dei parametri laser.
I limiti di spessore sono il vincolo principale. La maggior parte dei laser a fibra industriali gestisce in modo affidabile lamiere di alluminio fino a circa 20 mm. Le sezioni più spesse richiedono velocità di taglio più basse e possono produrre una qualità del bordo accettabile ma non ottimale. Per travi e profili strutturali più spessi di 25 mm, il taglio CNC a sega o il taglio al plasma possono essere più pratici.
Se il vostro progetto è costituito principalmente da contorni 2D, asole e schemi di fori in materiale piano, servizi di taglio laser offrono il percorso più rapido dal file CAD al pezzo finito. I tempi di consegna possono essere misurati in ore anziché in giorni per i gradi di materiale standard.
Quando i processi basati su stampo hanno senso
La produzione basata su stampi diventa rilevante quando si producono componenti in plastica che si interfacciano con elementi strutturali in alluminio, o quando si fondono leghe di alluminio in forme quasi definitive. La pressofusione è particolarmente adatta a geometrie complesse che sarebbero proibitivamente costose da fresare dal pieno.
La pressofusione dell'alluminio produce pezzi con buona coerenza dimensionale e finitura superficiale accettabile. Gli spessori tipici delle pareti vanno da 1.5 mm a 4 mm per le sezioni sottili e fino a 10 mm per componenti più pesanti. Il processo sacrifica alcune proprietà meccaniche rispetto all'alluminio laminato a causa della microstruttura di fusione, ma le leghe moderne hanno ridotto notevolmente questo divario.
L'estrusione merita una menzione speciale per la produzione di travi. L'estrusione dell'alluminio crea profili continui con sezione costante, incluse travi a I, cave a T e tubi rettangolari cavi. Il costo iniziale della filiera varia da qualche migliaio a decine di migliaia di dollari. Il prezzo al metro diminuisce drasticamente dopo aver superato questa soglia.
Per volumi di produzione inferiori a 500 unità, i costi di attrezzatura per l'estrusione raramente giustificano l'investimento. Oltre 2.000-5.000 unità, l'estrusione diventa spesso l'approccio più economico per profili standard. Le modifiche di profili personalizzati o le piccole serie dovrebbero restare su profilati estrusi in alluminio tagliati e finiti con operazioni CNC.
Guida comparativa per la scelta del processo
Fattori chiave che influenzano la vostra decisione
Diversi fattori pratici determineranno quale processo si adatta meglio al tuo progetto. La disponibilità dei materiali è importante perché non tutte le leghe di alluminio rispondono allo stesso modo a ogni processo. Il 6061-T6 è la lega più comunemente lavorata. Il 5052 e il 6063 rispondono eccezionalmente bene all'estrusione. Le leghe da fusione come l'A356 sono ottimizzate per la pressofusione ma si lavorano male.
Il volume di produzione è il singolo fattore di costo più importante. I prototipi singoli favoriscono la lavorazione CNC o il taglio laser. La produzione a lotti da 50 a 500 pezzi può ancora favorire la lavorazione CNC per geometrie complesse. La produzione di massa superiore a 1.000 unità dovrebbe sempre essere valutata per la fattibilità dell'estrusione o della fusione.
La complessità geometrica determina se un processo sottrattivo è fattibile. Sottosquadri, canali interni e spessori di parete variabili possono richiedere più setup o rendere impossibili alcuni processi. Tagli e fori semplici favoriscono il laser. Le caratteristiche 3D intricate favoriscono la lavorazione CNC. Le sezioni trasversali costanti favoriscono l'estrusione.
I requisiti di post-lavorazione aggiungono costi nascosti. Le operazioni di anodizzazione, verniciatura a polvere, saldatura e assemblaggio devono essere incluse nel modello di costo totale. Alcuni processi producono pezzi più vicini alla condizione finale rispetto ad altri.
Errori comuni da evitare
Progettare per un processo che non si può produrre in modo affidabile è l'errore più frequente. Se specifichi tolleranze di ±0,01 mm su una grande piastra di alluminio destinata al taglio laser, pagherai un premio per un risultato che il processo non può garantire. Allinea le tolleranze del tuo progetto con le capacità del processo scelto fin dall'inizio.
Ignorare la direzione della grana del materiale nella lavorazione CNC può causare flessioni imprevedibili durante il taglio. Le estrusioni in alluminio hanno una struttura di grana direzionale che influenza il comportamento in lavorazione e la resistenza finale del pezzo. Specifica l'orientamento del materiale grezzo rispetto ai percorsi di carico principali nel tuo progetto.
Trascurare le operazioni secondarie gonfia i budget di progetto. Un pezzo che sembra semplice sulla carta può richiedere maschiatura, sbavatura, trattamento superficiale e ispezione. Richiedi un preventivo completo che includa tutte le operazioni, non solo la fase principale di lavorazione o taglio.
Scegliere il processo più economico senza considerare il costo totale consegnato porta a sorprese. Un basso prezzo unitario di taglio laser diventa costoso quando aggiungi saldatura, raddrizzatura e finitura. Valuta sempre l'intera catena del valore.
Domande pratiche che gli acquirenti pongono spesso sulla fabbricazione di travi in alluminio
Quale processo offre la migliore finitura superficiale sull'alluminio?
La lavorazione CNC produce le superfici più lisce, raggiungendo tipicamente Ra 0,8 µm o meglio direttamente dall'utensile. Il taglio laser lascia un bordo liscio ma leggermente texturizzato. Le superfici estrusse hanno una caratteristica finitura di laminazione che può richiedere un trattamento aggiuntivo per applicazioni estetiche.
Posso combinare più processi in un unico progetto?
Sì. Molti assemblaggi strutturali in alluminio combinano piastre di base tagliate al laser con interfacce di montaggio lavorate CNC e profili di telaio estrusi. Questo approccio ibrido ottimizza costo e prestazioni su diverse caratteristiche del pezzo. Discuti il tuo assemblaggio con il produttore per identificare la combinazione migliore.
Quanto tempo richiede l'attrezzatura per l'estrusione?
Le filiere di estrusione in acciaio richiedono tipicamente da 3 a 6 settimane per progettazione, produzione e test del primo pezzo. Alcuni fornitori offrono attrezzature rapide a un premio. Pianifica di conseguenza la timeline del progetto e ordina presto l'attrezzatura di estrusione se il volume lo giustifica.
Quale lega di alluminio dovrei specificare per le travi strutturali?
Il 6063-T5 e il 6061-T6 sono le scelte standard per estrusioni architettoniche e strutturali. Il 6061 offre una resistenza maggiore. Il 6063 garantisce una migliore finitura superficiale e estrudibilità. Il tuo ingegnere strutturale dovrebbe confermare la lega e il trattamento in base ai requisiti di carico.
Il taglio laser è abbastanza preciso per assemblaggi di precisione?
Il taglio laser a fibra raggiunge tolleranze tipiche di ±0,1 mm sull'alluminio fino a 12 mm di spessore. Questo è sufficiente per molte applicazioni di assemblaggio ma inadeguato per accoppiamenti di cuscinetti o caratteristiche di allineamento di precisione. Usa il taglio laser per gli elementi strutturali e la lavorazione CNC per le interfacce di precisione.
Come posso verificare la qualità di un fabbricante?
Richiedi certificati di prova dei materiali, rapporti di ispezione dimensionale e dati di capacità di processo. Un produttore qualificato fornirà la documentazione volentieri. Verifica che le sue macchine CNC siano calibrate regolarmente e che i sistemi laser siano mantenuti secondo il programma.
Quali formati di file accettano i produttori?
La maggior parte dei produttori accetta file STEP, IGES o CAD nativi per progetti di lavorazione e taglio laser. I file DXF sono lo standard per il taglio laser. Fornisci disegni 2D chiari con tolleranze e indicazioni di finitura superficiale insieme ai tuoi modelli 3D per il processo di preventivazione più fluido.
Come YPMFG supporta i progetti di travi in alluminio?
YPMFG fornisce valutazione ingegneristica, guida alla selezione dei materiali e preventivi dettagliati per progetti in alluminio di lavorazione CNC, taglio laser ed estrusione. Puoi inviare le tue specifiche a YPMFG per una valutazione gratuita che confronta le opzioni di processo e identifica il percorso produttivo più conveniente per la tua applicazione.
Scegliere il processo di produzione giusto per il vostro progetto in alluminio
La decisione tra lavorazione CNC, taglio laser e processi basati su stampo dipende dai tuoi requisiti specifici di tolleranza, volume, geometria e budget. Nessun processo è universalmente superiore. Il miglior risultato deriva dall'abbinare l'intento progettuale al metodo di produzione più appropriato, poi collaborare con un partner in grado di eseguirlo bene.
Invia le specifiche del tuo progetto a un produttore esperto per una revisione ingegneristica professionale. Una valutazione approfondita considererà la scelta del materiale, i requisiti dimensionali, le esigenze di finitura superficiale e la quantità di produzione. Questa revisione chiarirà quale processo offre il miglior risultato per la tua applicazione specifica e ti aiuterà a evitare costosi errori prima dell'inizio della produzione.







