Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
Para las vigas de aluminio y los componentes estructurales, el proceso de fabricación ideal depende de sus requisitos de precisión, volumen de producción y presupuesto. Mecanizado CNC ofrece las tolerancias más estrictas y el mejor acabado superficial para piezas complejas. Corte por láser ofrece el tiempo de respuesta más rápido y el costo de utillaje más bajo para perfiles simples. Los procesos basados en moldes como la extrusión solo resultan rentables en volúmenes más altos. Debería enviar sus especificaciones a un fabricante experimentado para una revisión de ingeniería antes de decidir.
Las vigas de aluminio se utilizan en construcción, automoción, aeroespacial y equipos industriales. Los compradores a menudo se sienten confundidos al elegir entre diferentes métodos de fabricación. Elegir el proceso equivocado puede provocar costos excesivos, inexactitud dimensional o retrasos en la producción. Esta guía desglosa cada opción con claridad para que pueda tomar una decisión con confianza.
Comprender los tres procesos principales
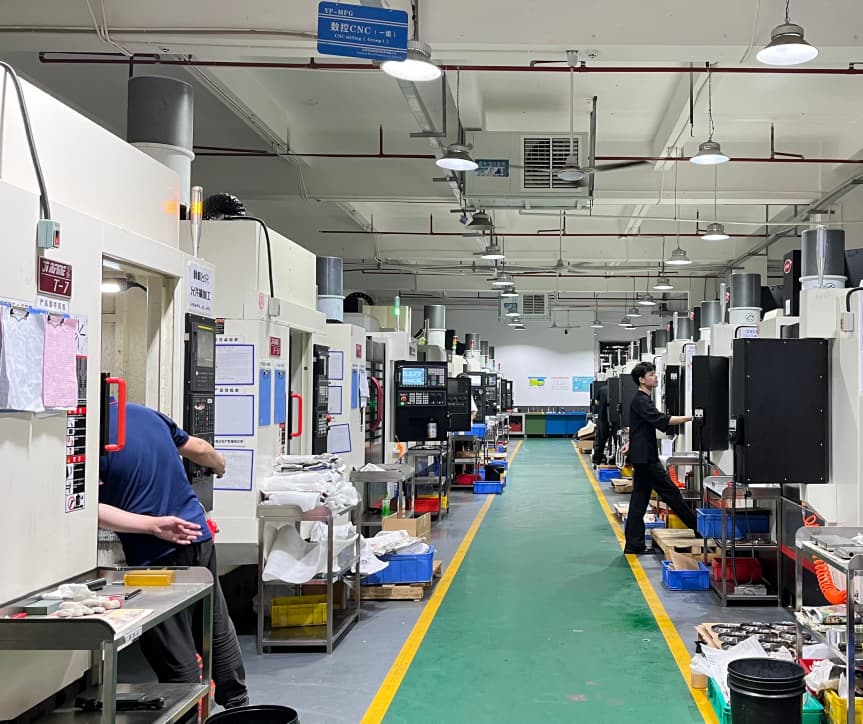
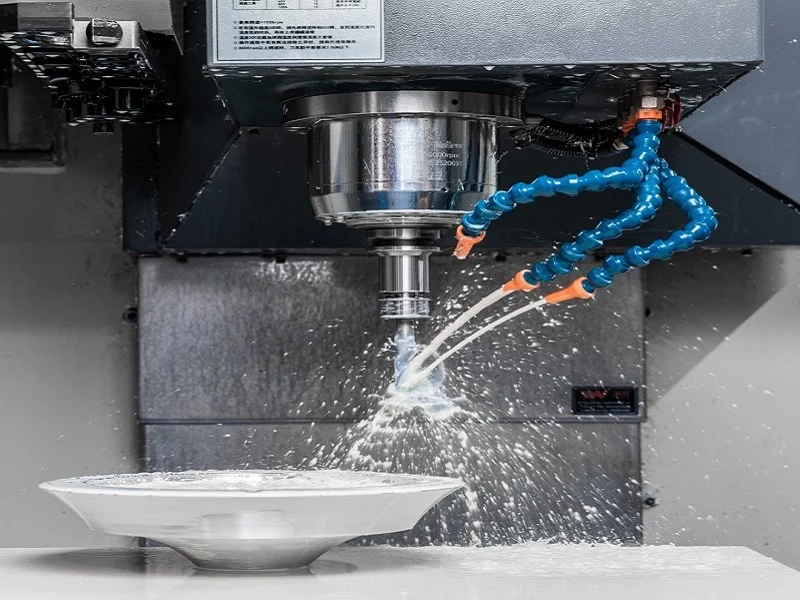
Mecanizado CNC utiliza fresadoras, tornos y routers controlados por computadora para eliminar material de tochos de aluminio o de stock extruido. Es la fabricación sustractiva en su forma más precisa. Las tolerancias típicas oscilan entre ±0.025 mm y ±0.1 mm según la geometría de la pieza y la clase de máquina. Los acabados superficiales pueden alcanzar Ra 0.8 µm o mejor sin operaciones secundarias.
Corte por láser emplea un láser de fibra o CO2 de alta potencia para fundir y vaporizar material a lo largo de una trayectoria programada. Destaca en el trabajo de chapa y placa planas, produciendo bordes limpios en materiales de hasta aproximadamente 25 mm de espesor para aluminio. El proceso no requiere utillaje físico, lo que lo hace ideal para prototipos y series cortas.
La fabricación de moldes para aluminio normalmente se refiere al moldeo por inyección de piezas plásticas que utilizan insertos de utillaje de aluminio, o a la fundición a presión de aleaciones de aluminio. La producción real de vigas de aluminio suele comenzar con la extrusión, que requiere un dado de acero personalizado. Los costos de utillaje para los dados de extrusión varían ampliamente según la complejidad del perfil. El costo por unidad disminuye significativamente una vez producido el dado, pero solo si se pide suficiente volumen para amortizar esa inversión.
Cuándo elegir el mecanizado CNC para componentes de aluminio
El mecanizado CNC es la opción correcta cuando su diseño exige tolerancias geométricas estrictas, elementos 3D complejos o requisitos específicos de acabado superficial. Las aplicaciones comunes incluyen soportes de montaje de precisión, carcasas de sensores, conectores estructurales y bastidores de máquinas personalizados fabricados a partir de stock de extrusión de aluminio.
El proceso permite fresar cavidades, taladrar agujeros roscados, cortar chaveteros y contornear bordes en una sola configuración. Los centros CNC multieje pueden mecanizar cinco caras de una pieza sin reposicionarla, lo que reduce el error acumulado. Para las estructuras de aluminio de pared delgada, el ruteado y el fresado CNC ofrecen mejor control de la deformación que muchos métodos alternativos.
Los factores de costo en el mecanizado CNC incluyen el tiempo de preparación, la complejidad de la trayectoria de herramienta, el volumen de material eliminado y los requisitos de posprocesamiento. Un soporte simple con tres agujeros taladrados cuesta mucho menos que un bloque de colector complejo con canales de refrigeración internos. Solicite siempre un presupuesto detallado que desglose el tiempo de mecanizado, el desperdicio de material y cualquier operación secundaria.
Piezas de aluminio mecanizadas por CNC son la solución preferida cuando la integridad estructural y la estabilidad dimensional importan más que el costo unitario.
Cuándo elegir el corte por láser para componentes de aluminio
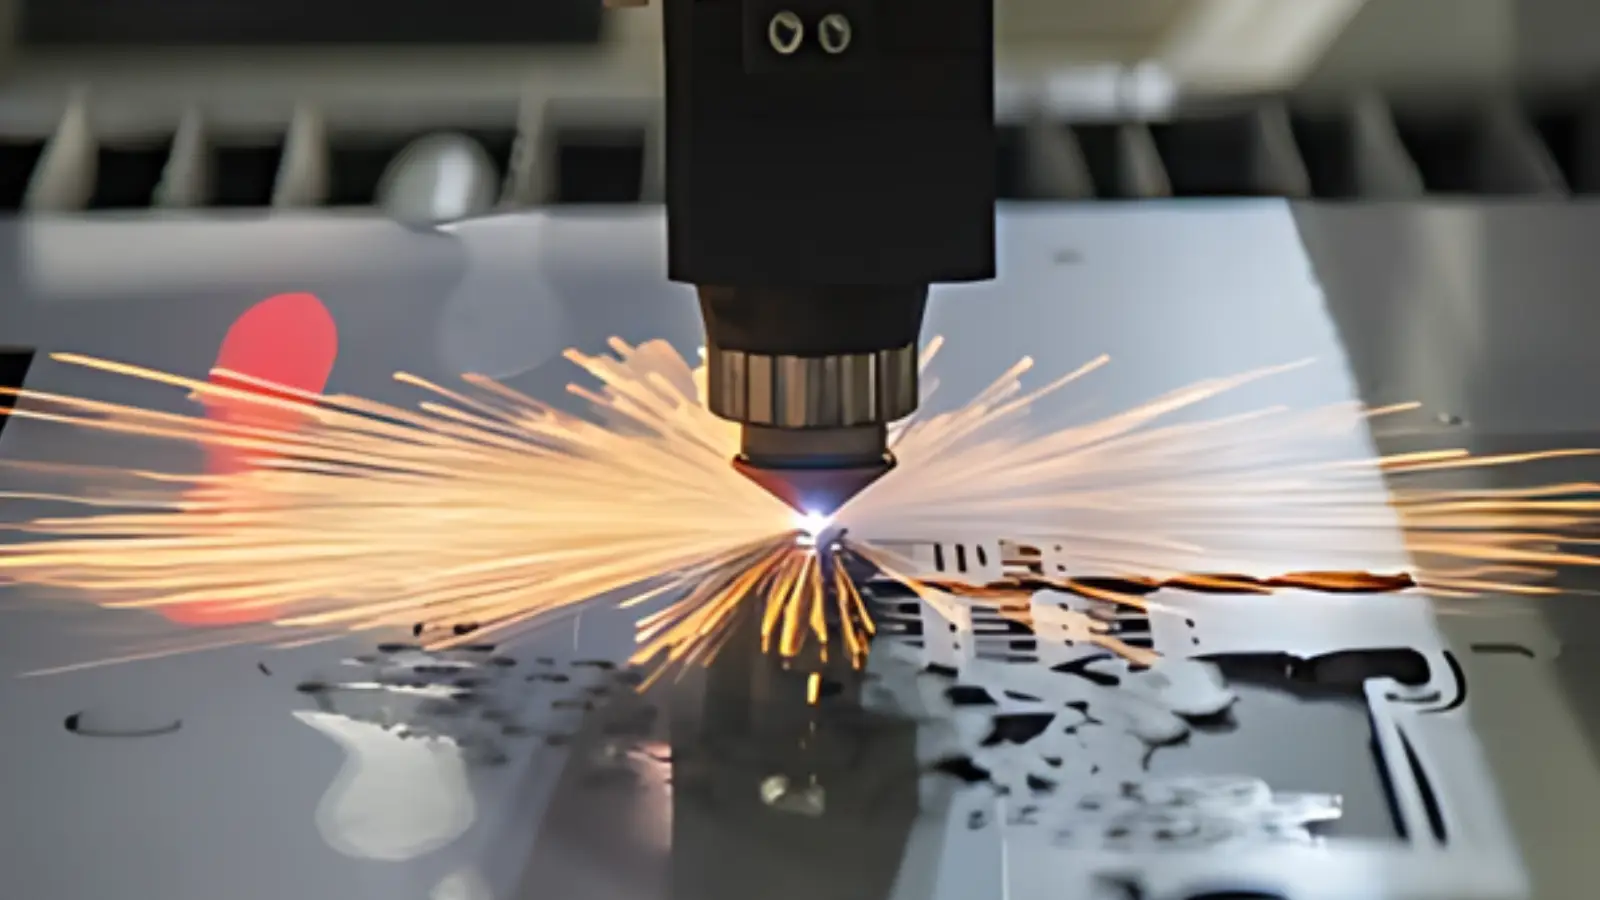
El corte por láser destaca cuando necesita una producción rápida de placas y chapas planas de aluminio con complejidad moderada. Las velocidades de corte para aluminio de 6 mm pueden superar varios metros por minuto en los sistemas láser de fibra modernos. La tecnología elimina la necesidad de utillaje duro, lo que ahorra tanto tiempo como capital inicial.
La calidad del borde del corte por láser de fibra es generalmente lo suficientemente buena como para omitir el desbarbado secundario en las secciones más delgadas. Sin embargo, el ancho del corte introduce un pequeño desfase dimensional que debe tenerse en cuenta en su diseño. El corte típico varía de 0.1 mm a 0.3 mm según el espesor del material y los parámetros del láser.
Las limitaciones de espesor son la principal restricción. La mayoría de los láseres de fibra industriales manejan chapa de aluminio de hasta unos 20 mm de forma fiable. Las secciones más gruesas requieren velocidades de corte más lentas y pueden producir una calidad de borde aceptable pero no óptima. Para vigas y perfiles estructurales de más de 25 mm, el aserrado CNC o el corte por plasma pueden ser más prácticos.
Si su diseño consiste principalmente en contornos 2D, ranuras y patrones de agujeros en stock plano, servicios de corte por láser ofrecen la vía más rápida desde el archivo CAD hasta la pieza terminada. Los plazos de entrega pueden medirse en horas en lugar de días para los grados de material estándar.
Cuándo tienen sentido los procesos basados en moldes
La fabricación basada en moldes resulta relevante cuando produce componentes plásticos que se interconectan con elementos estructurales de aluminio, o cuando se funden aleaciones de aluminio en formas casi netas. La fundición a presión es especialmente adecuada para geometrías complejas que serían prohibitivamente costosas de mecanizar desde material macizo.
La fundición a presión de aluminio produce piezas con buena consistencia dimensional y un acabado superficial aceptable. Los espesores de pared típicos van de 1.5 mm a 4 mm para secciones delgadas y hasta 10 mm para componentes más pesados. El proceso sacrifica algunas propiedades mecánicas en comparación con el aluminio forjado debido a la microestructura de fundición, pero las aleaciones modernas han reducido considerablemente esta brecha.
La extrusión merece una mención especial para la producción de vigas. La extrusión de aluminio crea perfiles continuos con secciones transversales constantes, incluidas vigas en I, ranuras en T y tubos rectangulares huecos. El costo inicial del dado oscila entre unos pocos miles y decenas de miles de dólares. El precio por metro cae drásticamente una vez superado ese umbral.
Para volúmenes de producción inferiores a 500 unidades, los costos de utillaje de extrusión rara vez justifican la inversión. Por encima de 2,000 a 5,000 unidades, la extrusión suele convertirse en el enfoque más económico para los perfiles estándar. Las modificaciones de perfiles personalizados o las series de lotes pequeños deberían mantenerse con stock de extrusión de aluminio cortado y acabado mediante operaciones CNC.
Guía comparativa para la selección de procesos
Factores clave que influyen en su decisión
Varias consideraciones prácticas determinarán qué proceso se adapta mejor a su proyecto. La disponibilidad de material importa, ya que no todos los grados de aluminio responden igual a cada proceso. 6061-T6 es la aleación más comúnmente mecanizada. 5052 y 6063 responden excepcionalmente bien a la extrusión. Las aleaciones de fundición como A356 están optimizadas para la fundición a presión, pero se mecanizan mal.
El volumen de producción es el mayor factor de costo. Los prototipos únicos favorecen el CNC o el corte por láser. La producción por lotes de 50 a 500 piezas aún puede favorecer el CNC para geometrías complejas. La producción en masa por encima de 1,000 unidades siempre debe evaluarse para la viabilidad de extrusión o fundición.
La complejidad geométrica determina si un proceso sustractivo es viable. Los socavados, los canales internos y los espesores de pared variables pueden requerir múltiples configuraciones o hacer imposibles ciertos procesos. Los cortes y agujeros simples favorecen el láser. Los elementos 3D intrincados favorecen el CNC. Las secciones transversales constantes favorecen la extrusión.
Los requisitos de posprocesamiento añaden costos ocultos. Las operaciones de anodizado, recubrimiento en polvo, soldadura y ensamblaje deben tenerse en cuenta en su modelo de costo total. Algunos procesos producen piezas más cercanas a la condición final que otros.
Errores comunes que se deben evitar
Diseñar para un proceso que no puede fabricar de forma fiable es el error más frecuente. Si especifica tolerancias de ±0.01 mm en una placa de aluminio grande destinada al corte por láser, pagará una prima por un resultado que el proceso no puede garantizar. Alinee las tolerancias de su diseño con las capacidades del proceso elegido desde el principio.
Ignorar la dirección de la fibra del material en el mecanizado CNC puede causar una deflexión impredecible durante el corte. Las extrusiones de aluminio tienen una estructura de grano direccional que afecta el comportamiento del mecanizado y la resistencia final de la pieza. Especifique la orientación de su material de partida en relación con las trayectorias de carga principales de su diseño.
Pasar por alto las operaciones secundarias infla los presupuestos del proyecto. Una pieza que parece simple sobre el papel puede requerir roscado, desbarbado, tratamiento superficial e inspección. Solicite un presupuesto completo que incluya todas las operaciones, no solo el paso principal de mecanizado o corte.
Elegir el proceso más barato sin considerar el costo total entregado conduce a sorpresas. Un precio bajo de corte por láser por unidad se vuelve caro cuando se añaden operaciones de soldadura, enderezado y acabado. Evalúe siempre la cadena de valor completa.
Preguntas prácticas que los compradores suelen hacer sobre la fabricación de vigas de aluminio
¿Qué proceso ofrece el mejor acabado superficial en aluminio?
El mecanizado CNC produce las superficies más lisas, alcanzando típicamente Ra 0.8 µm o mejor directamente de la herramienta de corte. El corte por láser deja un borde liso pero ligeramente texturizado. Las superficies extruidas tienen un acabado de laminación característico que puede requerir un tratamiento adicional para aplicaciones estéticas.
¿Puedo combinar procesos en un solo proyecto?
Sí. Muchos conjuntos estructurales de aluminio combinan placas base cortadas por láser con interfaces de montaje mecanizadas por CNC y miembros de bastidor extruidos. Este enfoque híbrido optimiza el costo y el rendimiento en los diferentes elementos de la pieza. Comente su ensamblaje con su fabricante para identificar la mejor combinación.
¿Cuánto tarda el utillaje para la extrusión?
Los dados de extrusión de acero suelen requerir de 3 a 6 semanas para el diseño, la fabricación y las pruebas de primera pieza. Algunos proveedores ofrecen utillaje urgente con un recargo. Planifique el cronograma de su proyecto en consecuencia y pida el utillaje de extrusión con antelación si el volumen lo justifica.
¿Qué aleación de aluminio debo especificar para las vigas estructurales?
6063-T5 y 6061-T6 son las opciones estándar para las extrusiones arquitectónicas y estructurales. 6061 ofrece mayor resistencia. 6063 proporciona mejor acabado superficial y extrusibilidad. Su ingeniero estructural debe confirmar la aleación y el temple según sus requisitos de carga.
¿Es el corte por láser lo suficientemente preciso para los conjuntos de precisión?
El corte por láser de fibra alcanza tolerancias típicas de ±0.1 mm en aluminio de hasta 12 mm de espesor. Esto es suficiente para muchas aplicaciones de ensamblaje, pero inadecuado para ajustes de rodamientos o elementos de alineación de precisión. Utilice el corte por láser para los miembros estructurales y el mecanizado CNC para las interfaces de precisión.
¿Cómo verifico la calidad de un fabricante?
Solicite certificados de ensayo de materiales, informes de inspección dimensional y datos de capacidad del proceso. Un fabricante cualificado proporcionará la documentación de buen grado. Compruebe que sus máquinas CNC se calibren periódicamente y que sus sistemas láser se mantengan según el programa.
¿Qué formatos de archivo aceptan los fabricantes?
La mayoría de los fabricantes aceptan archivos STEP, IGES o CAD nativos para los proyectos de mecanizado y corte por láser. Los archivos DXF son estándar para el corte por láser. Proporcione planos 2D claros con tolerancias y anotaciones de acabado superficial junto con sus modelos 3D para que el proceso de presupuestación sea más fluido.
¿Cómo apoya YPMFG los proyectos de vigas de aluminio?
YPMFG proporciona evaluación de ingeniería, orientación para la selección de materiales y presupuestos detallados para proyectos de aluminio de mecanizado CNC, corte por láser y relacionados con la extrusión. Puede enviar sus especificaciones a YPMFG para una evaluación gratuita que compare las opciones de proceso e identifique la vía de fabricación más rentable para su aplicación.
Elegir el proceso de fabricación adecuado para su proyecto de aluminio
La decisión entre el mecanizado CNC, el corte por láser y los procesos basados en moldes depende de sus requisitos específicos de tolerancia, volumen, geometría y presupuesto. Ningún proceso es universalmente superior. El mejor resultado proviene de adaptar su intención de diseño al método de fabricación más apropiado y luego trabajar con un socio que pueda ejecutarlo bien.
Envíe las especificaciones de su proyecto a un fabricante experimentado para una revisión de ingeniería profesional. Una evaluación exhaustiva considerará su elección de material, sus requisitos dimensionales, sus necesidades de acabado superficial y su cantidad de producción. Esta revisión aclarará qué proceso ofrece el mejor resultado para su aplicación concreta y le ayudará a evitar errores costosos antes de que comience la producción.