
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
No caso de vigas e componentes estruturais de alumínio, o processo de fabricação ideal depende dos seus requisitos de precisão, do volume de produção e do orçamento. Usinagem CNC oferece as tolerâncias mais rigorosas e o melhor acabamento superficial para peças complexas. Corte a laser oferece o prazo de entrega mais rápido e o menor custo de ferramentas para perfis simples. Processos baseados em moldes Técnicas como a extrusão só se tornam economicamente viáveis em volumes maiores. Você deve enviar suas especificações a um fabricante experiente para uma análise técnica antes de tomar uma decisão.
As vigas de alumínio são utilizadas nos setores da construção civil, automotivo, aeroespacial e de equipamentos industriais. Os compradores frequentemente se deparam com dúvidas ao escolher entre diferentes métodos de fabricação. A escolha do processo errado pode resultar em custos excessivos, imprecisões dimensionais ou atrasos na produção. Este guia detalha cada opção de forma clara para que você possa tomar uma decisão com confiança.
Compreendendo os três processos principais
Usinagem CNC utiliza fresadoras, tornos e fresadoras de borda controladas por computador para remover material de lingotes de alumínio ou peças extrudadas. Trata-se da fabricação subtrativa em sua forma mais precisa. As tolerâncias típicas variam de ±0,025 mm a ±0,1 mm, dependendo da geometria da peça e da classe da máquina. Os acabamentos superficiais podem atingir Ra 0,8 µm ou melhor, sem a necessidade de operações secundárias.
Corte a laser utiliza um laser de fibra ou de CO₂ de alta potência para derreter e vaporizar o material ao longo de um trajeto programado. É excelente para o trabalho com chapas planas e placas, produzindo bordas bem acabadas em materiais de até aproximadamente 25 mm de espessura, no caso do alumínio. O processo não requer ferramentas físicas, o que o torna ideal para protótipos e pequenas tiragens.
Fabricação de moldes No caso do alumínio, normalmente se refere à moldagem por injeção para peças plásticas que utilizam insertos de alumínio nas matrizes, ou à fundição sob pressão para ligas de alumínio. A produção propriamente dita de vigas de alumínio geralmente começa com a extrusão, que requer uma matriz de aço personalizada. Os custos de ferramentas para matrizes de extrusão variam amplamente de acordo com a complexidade do perfil. O custo unitário cai significativamente assim que a matriz é produzida, mas somente se você encomendar um volume suficiente para amortizar esse investimento.
Quando optar pela usinagem CNC para componentes de alumínio
A usinagem CNC é a escolha certa quando seu projeto exige tolerâncias geométricas rigorosas, características 3D complexas ou requisitos específicos de acabamento superficial. As aplicações mais comuns incluem suportes de montagem de precisão, caixas de sensores, conectores estruturais e estruturas de máquinas personalizadas fabricadas a partir de perfis de alumínio extrudado.
O processo permite fresar cavidades, perfurar orifícios rosqueados, cortar ranhuras para chavetas e contornar bordas em uma única configuração. Os centros CNC multieixos podem usinar cinco lados de uma peça sem reposicionamento, o que reduz o erro cumulativo. Para estruturas de alumínio de paredes finas, a fresagem e o fresamento CNC oferecem melhor controle sobre o empenamento do que muitos métodos alternativos.
Os fatores que influenciam os custos na usinagem CNC incluem o tempo de preparação, a complexidade do percurso da ferramenta, o volume de remoção de material e os requisitos de pós-processamento. Um suporte simples com três furos custa muito menos do que um bloco coletor complexo com canais internos de resfriamento. Sempre solicite um orçamento detalhado que especifique o tempo de usinagem, o desperdício de material e quaisquer operações secundárias.
Peças de alumínio usinadas por CNC são a solução preferida quando a integridade estrutural e a estabilidade dimensional são mais importantes do que o custo unitário. Se o seu projeto exigir repetibilidade consistente em centenas ou milhares de unidades, o CNC continua sendo uma opção competitiva, especialmente quando há sistemas de carregamento automatizados disponíveis.
Quando optar pelo corte a laser para componentes de alumínio
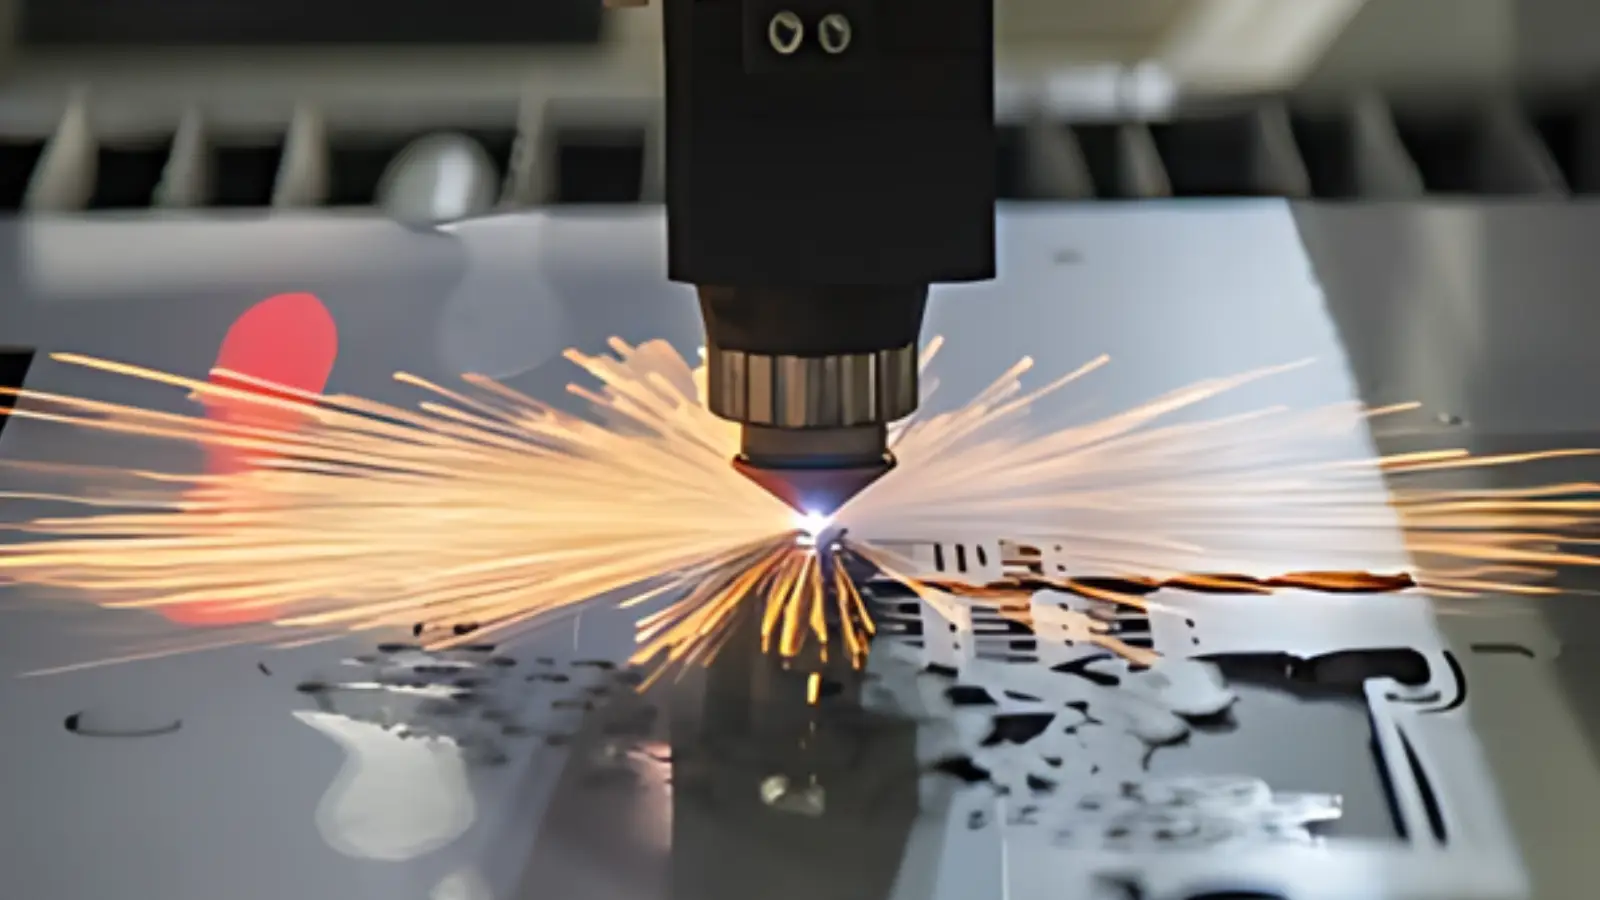
O corte a laser se destaca quando é necessária uma produção rápida de placas e chapas planas de alumínio com complexidade moderada. As velocidades de corte para alumínio de 6 mm podem ultrapassar vários metros por minuto em sistemas modernos de laser de fibra. A tecnologia elimina a necessidade de ferramentas fixas, o que economiza tempo e investimento inicial.
A qualidade das bordas obtida com o corte a laser de fibra é, em geral, boa o suficiente para dispensar a rebarbação secundária em seções mais finas. No entanto, a largura do corte introduz um pequeno desvio dimensional que deve ser levado em consideração no projeto. A largura típica do corte varia de 0,1 mm a 0,3 mm, dependendo da espessura do material e dos parâmetros do laser.
As limitações de espessura são a principal restrição. A maioria dos lasers de fibra industriais processa chapas de alumínio de até cerca de 20 mm com confiabilidade. Seções mais espessas exigem velocidades de corte mais baixas e podem produzir uma qualidade de borda aceitável, mas não ideal. Para vigas e perfis estruturais com espessura superior a 25 mm, o corte com serra CNC ou o corte a plasma podem ser mais práticos.
Se o seu projeto consistir principalmente em contornos 2D, ranhuras e padrões de furos em peças planas, serviços de corte a laser oferecem o caminho mais rápido do arquivo CAD até a peça pronta. Os prazos de entrega podem ser medidos em horas, em vez de dias, para tipos de materiais padrão.
Quando os processos baseados em moldes fazem sentido
A fabricação por moldagem se torna relevante quando se produz componentes plásticos que se articulam com elementos estruturais de alumínio, ou quando se funde ligas de alumínio em formas próximas ao produto final. A fundição sob pressão é particularmente adequada para geometrias complexas cuja usinagem a partir de material maciço teria um custo proibitivo.
A fundição sob pressão de alumínio produz peças com boa consistência dimensional e acabamento superficial aceitável. As espessuras típicas das paredes variam de 1,5 mm a 4 mm para seções finas e chegam a 10 mm para componentes mais pesados. O processo sacrifica algumas propriedades mecânicas em comparação com o alumínio forjado devido à microestrutura da peça fundida, mas as ligas modernas reduziram consideravelmente essa diferença.
A extrusão merece destaque especial na produção de vigas. A extrusão de alumínio cria perfis contínuos com seções transversais constantes, incluindo vigas em I, ranhuras em T e tubos retangulares ocos. O custo inicial da matriz varia de alguns milhares a dezenas de milhares de dólares. O preço por metro cai drasticamente após esse limite ser ultrapassado.
Para volumes de produção inferiores a 500 unidades, os custos com ferramentas de extrusão raramente justificam o investimento. Acima de 2.000 a 5.000 unidades, a extrusão costuma se tornar a abordagem mais econômica para perfis padrão. Modificações personalizadas em perfis ou produções em pequenos lotes devem optar por estoque de extrusões de alumínio cortado e acabado por meio de operações CNC.
Guia de comparação para a seleção de processos
Fatores-chave que influenciam sua decisão
Várias considerações práticas determinarão qual processo é mais adequado para o seu projeto. A disponibilidade do material é importante, pois nem todos os tipos de alumínio respondem da mesma forma a cada processo. A 6061-T6 é a liga mais comumente usinada. As ligas 5052 e 6063 respondem excepcionalmente bem à extrusão. Ligas fundidas, como a A356, são otimizadas para fundição sob pressão, mas apresentam baixo desempenho na usinagem.
O volume de produção é o principal fator que influencia os custos. Protótipos únicos costumam ser mais adequados para corte CNC ou a laser. Na produção em lote de 50 a 500 peças, o corte CNC ainda pode ser a melhor opção para geometrias complexas. Na produção em massa acima de 1.000 unidades, deve-se sempre avaliar a viabilidade da extrusão ou da fundição.
A complexidade geométrica determina se um processo subtrativo é viável. Recortes, canais internos e espessuras de parede variáveis podem exigir várias configurações ou tornar certos processos impossíveis. Cortes e furos simples são mais adequados para o laser. Características 3D complexas são mais adequadas para o CNC. Seções transversais consistentes são mais adequadas para a extrusão.
Os requisitos de pós-processamento geram custos ocultos. As operações de anodização, pintura a pó, soldagem e montagem devem ser consideradas no seu modelo de custo total. Alguns processos produzem peças que estão mais próximas da condição final do que outros.
Erros comuns a evitar
Projetar para um processo que não pode ser fabricado de forma confiável é o erro mais comum. Se você especificar tolerâncias de ±0,01 mm em uma grande placa de alumínio destinada ao corte a laser, pagará um preço mais alto por um resultado que o processo não pode garantir. Alinhe as tolerâncias do seu projeto com as capacidades do processo escolhido desde o início.
Ignorar a direção do veio do material na usinagem CNC pode causar deflexões imprevisíveis durante o corte. As extrusões de alumínio possuem uma estrutura de veio direcional que afeta o comportamento da usinagem e a resistência final da peça. Especifique a orientação do material bruto em relação às linhas de carga principais em seu projeto.
Negligenciar as operações secundárias aumenta os orçamentos dos projetos. Uma peça que parece simples no papel pode exigir rosqueamento, rebarbação, tratamento de superfície e inspeção. Solicite um orçamento completo que inclua todas as operações, e não apenas a etapa principal de usinagem ou corte.
Escolher o processo mais barato sem levar em conta o custo total final pode trazer surpresas. Um preço baixo por unidade no corte a laser acaba ficando caro quando se somam as operações de soldagem, endireitamento e acabamento. Avalie sempre toda a cadeia de valor.
Perguntas práticas que os compradores costumam fazer sobre a fabricação de vigas de alumínio
Qual processo proporciona o melhor acabamento superficial no alumínio?
A usinagem CNC produz as superfícies mais lisas, atingindo normalmente um valor de Ra de 0,8 µm ou melhor diretamente da fresa. O corte a laser deixa uma borda lisa, mas levemente texturizada. As superfícies extrudadas apresentam um acabamento característico de fresagem que pode exigir tratamento adicional para aplicações estéticas.
Posso misturar processos em um único projeto?
Sim. Muitos conjuntos estruturais de alumínio combinam placas de base cortadas a laser com interfaces de montagem usinadas por CNC e elementos de estrutura extrudados. Essa abordagem híbrida otimiza o custo e o desempenho em diferentes características das peças. Discuta seu conjunto com o fabricante para identificar a melhor combinação.
Quanto tempo leva a fabricação das ferramentas para a extrusão?
As matrizes de extrusão de aço geralmente levam de 3 a 6 semanas para projeto, fabricação e teste do primeiro artigo. Alguns fornecedores oferecem a opção de fabricação urgente de matrizes, mediante um custo adicional. Planeje o cronograma do seu projeto de acordo com isso e encomende as matrizes de extrusão com antecedência, caso o volume justifique.
Que liga de alumínio devo especificar para vigas estruturais?
As ligas 6063-T5 e 6061-T6 são as opções padrão para extrusões arquitetônicas e estruturais. A liga 6061 oferece maior resistência. A liga 6063 proporciona melhor acabamento superficial e melhor capacidade de extrusão. Seu engenheiro estrutural deve confirmar a liga e o estado de endurecimento com base nos requisitos de carga.
O corte a laser é preciso o suficiente para montagens de precisão?
O corte a laser de fibra alcança tolerâncias típicas de ±0,1 mm em alumínio com espessura de até 12 mm. Isso é suficiente para muitas aplicações de montagem, mas inadequado para ajustes de rolamentos ou elementos de alinhamento de precisão. Utilize o corte a laser para elementos estruturais e a usinagem CNC para interfaces de precisão.
Como posso verificar a qualidade de um fabricante?
Solicite certificados de ensaio de materiais, relatórios de inspeção dimensional e dados de capacidade do processo. Um fabricante qualificado fornecerá a documentação de boa vontade. Verifique se as máquinas CNC são calibradas regularmente e se os sistemas a laser recebem manutenção de acordo com o cronograma.
Quais formatos de arquivo os fabricantes aceitam?
A maioria dos fabricantes aceita arquivos STEP, IGES ou arquivos CAD nativos para projetos de usinagem e corte a laser. Os arquivos DXF são o padrão para corte a laser. Forneça desenhos 2D claros, com indicações de tolerâncias e acabamento de superfície, juntamente com seus modelos 3D, para que o processo de cotação ocorra da maneira mais tranquila possível.
Como a YPMFG apoia projetos com vigas de alumínio?
A YPMFG oferece avaliação de engenharia, orientação na seleção de materiais e orçamentos detalhados para projetos de alumínio envolvendo usinagem CNC, corte a laser e extrusão. Você pode enviar suas especificações à YPMFG para obter uma avaliação gratuita que compara as opções de processo e identifica a melhor opção de fabricação em termos de custo-benefício para a sua aplicação.
Escolhendo o processo de fabricação adequado para o seu projeto em alumínio
A escolha entre usinagem CNC, corte a laser e processos baseados em moldes depende de suas necessidades específicas em termos de tolerância, volume, geometria e orçamento. Nenhum processo é universalmente superior. O melhor resultado é obtido quando se alinha a intenção do projeto ao método de fabricação mais adequado e, em seguida, se trabalha com um parceiro capaz de executá-lo com eficácia.
Envie as especificações do seu projeto a um fabricante experiente para uma análise técnica profissional. Uma avaliação minuciosa levará em consideração a escolha do material, os requisitos dimensionais, as necessidades de acabamento superficial e a quantidade a ser produzida. Essa análise esclarecerá qual processo oferece o melhor resultado para a sua aplicação específica e ajudará você a evitar erros dispendiosos antes do início da produção.







