 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
PTFE(ポリテトラフルオロエチレン)は以下が可能です。 CNC加工 成功裏に加工できますが、特殊な工具、厳格な工程管理、経験豊富な作業者が必要です。金属とは異なり、PTFEは軟らかく、熱膨張が大きく、切削力で変形しやすい特性があります。高品質な部品の鍵は、大きな逃げ角を持つ鋭利な工具の使用、低い切削速度の維持、表面を汚染する可能性のあるクーラントを使用せず材料を自然冷却させることにあります。YPMFGは、エンジニアリング評価、カスタム治具ソリューション、精密な寸法検証によりPTFE部品プロジェクトを支援し、一貫した結果を保証します。
PTFEは入手可能な中で最も耐薬品性に優れたポリマーの1つであり、シール、ガスケット、ブッシュ、絶縁部品に人気の選択肢となっています。しかし、PTFEの加工には多くの買い手が過小評価している特有の課題があります。材料の低い融点、高いクリープ速度、コールドフローの傾向は、工程が適切に管理されない場合に寸法誤差を招く可能性があります。
多くの調達チームは、公差要件を満たさない部品を受け取った後にこれらの問題を発見します。本ガイドでは、PTFE加工がなぜ異なるのか、プロジェクトを正しく指定する方法、発注前に確認すべき質問を説明します。
PTFEに異なるアプローチが必要な理由
PTFEは、以下において金属やほとんどのエンジニアリングプラスチックとは異なる挙動を示します。 CNC加工。材料の硬度は非常に低く、通常ショアDスケールで3-4です。この軟らかさにより、標準的な切削工具は材料をきれいにせん断するのではなく、引っ掛けて引き裂く可能性があります。
PTFEの熱特性も加工上の課題を生み出します。材料は約327°Cで軟化し始め、切削中に発生するわずかな熱でも変形する可能性があります。さらに、PTFEは熱膨張係数が高く、加工後に室温に戻る際に部品の寸法が変化する可能性があります。
これらの材料挙動を理解することは、以下を指定するすべての人にとって不可欠です。 PTFE CNC加工 サービス。これらの要因を考慮しない買い手は、反り、不良な 表面仕上げ、または公差外の寸法の部品を受け取ることがよくあります。
PTFE加工における主な課題
PTFEをCNC設備で加工する際には、いくつかの具体的な困難が生じます。最も一般的な問題は次のとおりです。
切りくずの付着と刃先への材料の固着
熱膨張による寸法不安定性
締付力の解放後のスプリングバックとコールドフロー
汚染物質を捕捉する可能性のある表面の光沢
厚肉部での厳しい公差維持の困難さ
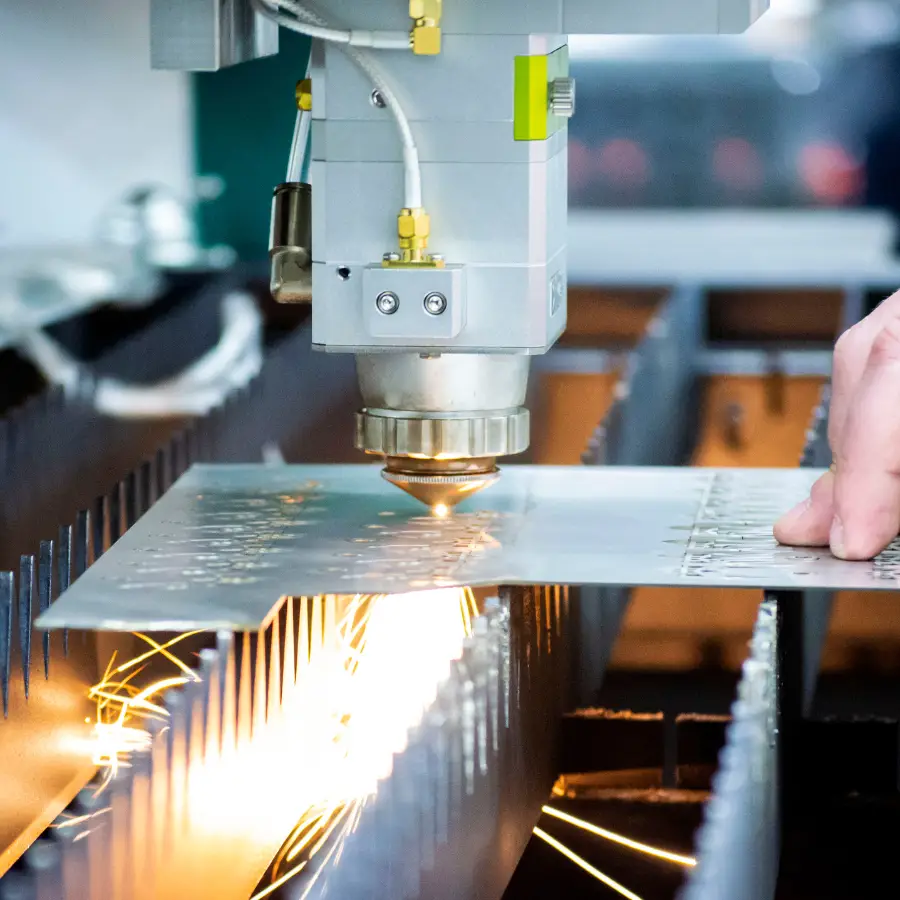
これらの課題は克服できないものではありません。工具形状の変更、切削パラメータの管理、適切な加工後安定化時間が求められるだけです。ポリマー加工に経験のあるサプライヤーは、これらの各問題に対処するプロトコルをすでに備えています。
工具と工程の検討事項
PTFE加工の成功は、工具選定と工程設定に大きく依存します。アルミニウムや鋼用に設計された標準的な超硬エンドミルでは、PTFEで許容される結果は得られません。
工具形状には、材料が工具の逃げ面にこすりつくのを防ぐため、通常15-20度の大きな逃げ角を含める必要があります。鋭利な刃先が不可欠であり、構成刃先の形成を避けるために工具を頻繁に交換する必要があります。研磨された溝は、切削中の材料の固着を低減するのに役立ちます。
切削パラメータはPTFEの軟らかさに合わせて調整する必要があります。低い主軸回転数と高い送り速度は、一般に良好な表面仕上げをもたらします。一部のメーカーは、残留液が最終部品の耐薬品性に影響を与える可能性があるため、液体クーラントではなくエアブロー冷却の使用も推奨しています。
材料グレードとその被削性
すべてのPTFE材料が同一ではありません。ベース樹脂は特定の特性を改善するために充填剤と配合することができ、これらの添加は被削性に大きく影響します。
適切な材料グレードの選定は、アプリケーション要件によって決まります。 PTFE材料選定 では、機械的負荷、温度範囲、化学的曝露、寸法安定性の要件を考慮する必要があります。YPMFGは、お客様の具体的な使用条件に基づくエンジニアリング推奨を提供できます。
PTFE部品の公差能力
PTFEで厳しい公差を維持することは、金属や剛性プラスチックよりも困難です。材料の粘弾性により、締付圧力下で変形し、解放後にゆっくりと回復する可能性があります。この挙動は圧縮永久ひずみまたはコールドフローとして知られています。
標準的なCNC加工では、PTFEで達成可能な公差は一般的な形状で通常±0.1-±0.2 mmの範囲です。重要な寸法には、二次工程または最終測定前の長期安定化期間が必要になる場合があります。ねじ形状や圧入嵌合部は、部品が内部応力を解放した後に追加の加工パスが必要になることがよくあります。
買い手は公差要件を明確に伝え、現実的な期待を持つ必要があります。加工直後に規格外に見える部品も、残留応力が緩和されるにつれて24-48時間以内に安定する場合があります。
製造性のための設計推奨事項
適切な部品設計は、PTFE加工を簡素化しコストを削減できます。特定の形状はこの材料で製造するのが特に難しく、可能な限り避けるべきです。
深いキャビティと薄肉は、PTFEが切削中に自己を支持する剛性を欠くため問題です。アンダーカットと内部コーナーには特別な工具または追加の段取り工程が必要です。鋭利な外角は欠けや変形を起こしやすいため、大きなフィレット半径が好まれます。
可能な場合は、壁厚が均一な部品を設計し、急激な断面変化を避けてください。これらの形状は応力集中を最小化し、加工中および加工後の反りの可能性を低減します。明確な公差指示を含む詳細な図面を提供することで、サプライヤーは効率的な加工戦略を立案できます。
加工後の安定化と検査
PTFE部品は、最終的な品質検査の前に安定化期間が必要になることがよくあります。材料は加工完了後数時間にわたって内部応力を緩和し再分配し続けます。
多くのメーカーは、重要な寸法を測定する前に24-72時間の待機期間を推奨しています。この実務により、測定値が工具除去直後の一時的な状態ではなく、部品の安定した状態を反映することが保証されます。応力除去熱処理が有効な用途もありますが、材料の熱限界を超えないよう慎重に制御する必要があります。
品質検査には、寸法検証、表面仕上げ評価、および空孔、変色、工具痕などの欠陥の目視検査を含める必要があります。特に規制産業で部品が重要な機能を果たす場合は、トレーサビリティのために文書を提供する必要があります。
避けるべきよくある間違い
いくつかの繰り返し発生する誤りがPTFE加工プロジェクトを損なう可能性があります。これらの落とし穴を認識することで、買い手はより良い判断を下し、高コストな手直しを避けられます。
よくある誤りの1つは、材料が変形する自然な傾向を考慮せずに金属グレードの公差を指定することです。もう1つは、プロジェクトスケジュールから安定化時間を省くことで、検査不合格と不要な紛争を招きます。買い手は、充填グレードが必要な高荷重用途でバージンPTFEが十分に機能すると仮定して、誤った材料グレードを選定することもあります。
加工パートナーとアプリケーション要件、使用条件、受入基準について明確にコミュニケーションすることで、これらの問題のほとんどを防げます。設計を確定する前に予備的なエンジニアリングレビューを依頼することで、工程の早い段階で潜在的な問題を特定できます。
コスト要因と価格設定に関する考慮事項
PTFE CNC加工 コストは金属加工とはいくつかの点で異なります。特殊グレードの材料費は高額になる場合があり、切削速度が遅く追加の安定化要件があるため加工時間が長くなることがあります。
段取りの複雑さも価格に影響します。複数の段取り、特別な治具、または広範な手仕上げを必要とする部品は、単純な形状よりもコストが高くなります。リピート注文では通常ボリュームディスカウントが利用でき、設計の標準化により時間の経過とともに単価を削減できます。
見積もりを比較する際は、単価だけでなく、サプライヤーのPTFEに関する経験、品質保証プロセス、エンジニアリングサポートを提供する意欲を評価してください。知識豊富なパートナーからのわずかに高い価格は、欠陥の削減とプロジェクト完了の迅速化を通じて、しばしば全体的により良い価値をもたらします。
PTFE加工について買い手がよく尋ねる質問
PTFEで利用可能な最大部品サイズは? CNC加工で実施されますか?
ほとんどのサプライヤーは最大600mm x 600mm x 300mmの定尺材に対応できます。それより大きな寸法は、原材料の特別発注または複数ピースの接合が必要になる場合があります。
PTFE部品はアルマイト処理や着色ができますか?
PTFEはアルマイト処理できません。ただし、顔料入りグレードが各種色で利用可能で、特定の染料による表面染色も可能です。色の一貫性は発注前にサプライヤーと協議してください。
PTFE加工は通常どのくらいかかりますか?
納期は部品の複雑さ、数量、安定化要件によって異なります。単純な部品は5-10営業日以内に出荷される場合がありますが、複雑な形状や大口注文は2-4週間かかることがあります。
PTFEは食品接触用途に適していますか?
バージンPTFEは、多くの法域で食品接触に対して一般に安全と認められています。ただし、具体的な使用事例についてFDA 21 CFR 177.1550などの関連規制への適合を確認する必要があります。
PTFEは加工後に溶接または接着できますか?
PTFEは標準的な接着剤での接着が極めて難しいことで知られています。特別な表面処理またはレーザー溶接技術が必要になる場合があります。接合要件はプロジェクトの早い段階でサプライヤーと協議してください。
CNC加工したPTFEではどの程度の表面仕上げが期待できますか?
標準的な加工では、一般的な表面粗さはRa 1.6-Ra 3.2マイクロメートルの範囲です。工具の変更と切削パラメータの最適化により、より細かい仕上げも可能です。
より良い長期的な決断を下す
選ぶ 適切なパートナー のために PTFE CNC加工 技術的能力、材料に関する専門知識、コミュニケーションの質への注意が必要です。この特有のポリマーの加工の課題は経験豊富なメーカーによく知られており、有能なサプライヤーは見積もり段階で工程の検討事項に積極的に対応します。
YPMFGは、PTFEやその他の難加工ポリマーを含むプロジェクトを、エンジニアリング評価、カスタム治具ソリューション、包括的な品質文書で支援します。仕様書をYPMFGに送付してレビューを受け、生産を確定する前に実現可能性、材料推奨、現実的な納期の詳細な評価を受け取ることができます。
適切な材料選定、綿密な部品設計、明確な公差仕様が、PTFE加工の成功の基盤を築きます。現実的な期待を持ってこれらのプロジェクトに取り組み、材料を理解したサプライヤーと協力することで、最終部品において信頼性の高い性能と一貫した品質を実現できます。






