Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
Anodized aluminum is an electrochemically treated metal surface that provides enhanced corrosion resistance, improved hardness, and customizable color options without significantly changing part dimensions. For Macchina CNCd components, anodizing serves as both a protective coating and a decorative finish, making it one of the most widely specified surface treatments in industrial, automotive, and electronics manufacturing. The process works by converting the aluminum surface into a porous aluminum oxide layer that can be sealed or dyed, offering reliable performance in demanding environments when properly selected and applied.
La decisione di specificare alluminio anodizzato La scelta del trattamento più adatto al vostro prossimo progetto spesso si riduce a trovare un equilibrio tra requisiti prestazionali, vincoli di budget e tempistiche previste. Molti ingegneri e responsabili degli acquisti si trovano in difficoltà quando devono confrontare diversi metodi di anodizzazione, specifiche relative allo spessore e compatibilità dei materiali. Questa guida affronta le questioni pratiche più rilevanti quando si valutano le opzioni di trattamento superficiale per i componenti in alluminio lavorati.
Comprendere queste variabili sin dall'inizio aiuta a evitare costose rilavorazioni, ritardi o cali di prestazioni negli assemblaggi finali.
Che cos’è l’alluminio anodizzato e come funziona il processo?
Anodizing is an electrochemical process that thickens the natural oxide layer on aluminum surfaces. During treatment, the aluminum part acts as the anode in an electrolytic cell, typically using sulfuric acid as the electrolyte. An electric current passes through the solution, causing oxygen to combine with the aluminum surface and form aluminum oxide.
Questo strato di ossido appena formatosi è più duro del metallo di base, più stabile dal punto di vista chimico e significativamente più resistente all’usura e al degrado ambientale. La struttura porosa dello strato di ossido è in grado di assorbire i coloranti prima di essere sigillata: è così che si ottengono le finiture colorate.
La superficie ottenuta mantiene tolleranze dimensionali molto strette, poiché il processo aggiunge solo una quantità minima di materiale, solitamente compresa tra 0,0002 e 0,001 pollici per lato, a seconda dello spessore specificato.
Leghe di alluminio comunemente utilizzate nell'anodizzazione
Non tutte le leghe di alluminio si prestano allo stesso modo all'anodizzazione. La composizione chimica del materiale di base influisce direttamente sulla qualità, sull'aspetto e sulle prestazioni dello strato anodizzato finale. Alcune leghe producono finiture più limpide e brillanti, mentre altre possono presentare un leggero scolorimento o una ridotta resistenza alla corrosione dopo il trattamento.
Scegliere la lega giusta prima di definire le specifiche di anodizzazione può far risparmiare molto tempo e ridurre il rischio di difetti superficiali.
Tipi di anodizzazione e loro applicazioni
I diversi processi di anodizzazione offrono caratteristiche prestazionali diverse. Comprendere queste differenze consente di scegliere il trattamento più adatto alle specifiche esigenze della propria applicazione.
Tipo I – Anodizzazione con acido cromico
Questo metodo consente di ottenere rivestimenti sottili, in genere compresi tra 0,00005 e 0,0005 pollici, con un’eccellente protezione dalla corrosione e variazioni dimensionali minime. È comunemente utilizzato per componenti aerospaziali, attrezzature militari e parti in cui è necessario rispettare tolleranze ristrette. La finitura risultante è solitamente trasparente o di colore grigio chiaro.
Tipo II – Anodizzazione con acido solforico
Il processo più diffuso, che consente di realizzare rivestimenti con spessori compresi tra 0,0002 e 0,001 pollici o superiori. Offre un buon equilibrio tra resistenza alla corrosione, resistenza all’usura e flessibilità decorativa. Si tratta della scelta standard per componenti industriali generici, elettronica di consumo e componenti automobilistici. I coloranti possono essere applicati in un’ampia gamma di colori.
Tipo III – Anodizzazione a rivestimento duro
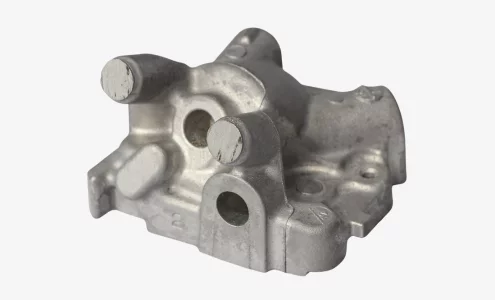
Conosciuto anche come anodizzazione dura, questo processo genera rivestimenti molto più spessi, con spessori compresi tra 0,001 e 0,005 pollici o superiori. La durezza superficiale risultante può raggiungere valori compresi tra 600 e 900 HV, garantendo un’eccezionale resistenza all’abrasione e all’usura. Viene tipicamente utilizzato nei componenti idraulici, negli utensili e nelle applicazioni ad alto attrito. La finitura è solitamente di colore da grigio scuro a nero e non può essere facilmente verniciata.
Conformità alla norma Mil-A-8625
Molti acquirenti del settore della difesa e dell'aerospaziale richiedono il rispetto della specifica Mil-A-8625, che definisce i requisiti per tutti e tre i tipi di anodizzazione. Per i componenti destinati a settori soggetti a regolamentazione, è necessario verificare che il fornitore rispetti tale standard o una specifica equivalente riconosciuta.
Spessore dell’alluminio anodizzato e suo impatto sulle prestazioni
Lo spessore del rivestimento è una delle variabili più importanti nelle specifiche di anodizzazione. Gli strati più spessi garantiscono generalmente una migliore resistenza alla corrosione e all’usura, ma incidono anche sulle tolleranze dimensionali, sulla resistenza alla fatica e sui costi.
Per le applicazioni industriali generiche, uno spessore compreso tra 0,0003 e 0,0005 pollici è in genere sufficiente. Questo intervallo garantisce una protezione affidabile nella maggior parte degli ambienti, mantenendo al contempo la precisione dimensionale. I componenti esposti a condizioni estreme, come le attrezzature per uso esterno o le applicazioni marine, traggono spesso vantaggio da rivestimenti più spessi, compresi tra 0,0008 e 0,001 pollici.
L'anodizzazione a rivestimento duro può richiedere spessori superiori a 0,002 pollici per applicazioni soggette a usura estrema. Tuttavia, rivestimenti più spessi possono causare microfessurazioni e ridurre leggermente la resistenza alla fatica del materiale di base. Gli ingegneri dovrebbero valutare se sia necessario lo spessore massimo o se una specifica più sottile e durevole sia più adatta all'applicazione.
La finitura superficiale prima dell'anodizzazione è più importante di quanto si possa pensare
Le condizioni della superficie in alluminio prima dell'anodizzazione influenzano direttamente la qualità della finitura finale. L'anodizzazione non nasconde le imperfezioni superficiali; anzi, le rende più visibili poiché lo strato di ossido è trasparente e segue i contorni del metallo sottostante.
Parts that undergo Fresatura CNC or turning operations should achieve an appropriate surface finish prior to anodizing. A typical requirement is a surface roughness of 32 to 63 microinches Ra for standard cosmetic anodizing, or 16 to 32 microinches Ra for high-aesthetic applications. Polished or bead-blasted substrates produce correspondingly brighter or more uniform matte finishes after anodizing.
Machining marks, tool paths, and burrs will remain visible after the anodizing process. Addressing these issues during the Lavorazione CNC stage, or through secondary finishing operations, ensures a consistent and professional final appearance.
Opzioni di colore e considerazioni sulla consistenza
Uno dei vantaggi più apprezzati dell’alluminio anodizzato è la capacità di produrre finiture cromatiche uniformi e durature. Lo strato poroso di ossido assorbe i coloranti, che rimangono fissati in modo permanente dopo la sigillatura. Ciò garantisce colori che resistono allo sbiadimento, alle scheggiature e al degrado chimico molto meglio rispetto alle alternative verniciate o rivestite.
La gamma di colori standard comprende in genere trasparente, argento, nero, oro, rosso, blu e colori personalizzati secondo la scala RAL o Pantone. Tuttavia, garantire l’uniformità del colore tra i diversi lotti di produzione può risultare complesso, in particolare quando si anodizzano parti realizzate con leghe di tipo diverso o con lotti di materiale diversi. Anche lievi variazioni nella composizione della lega possono alterare la tonalità cromatica finale.
Per i progetti che richiedono una corrispondenza cromatica rigorosa tra più lotti, è fondamentale collaborare con un fornitore che garantisca il controllo dei parametri di anodizzazione e l’ tracciabilità dei lotti. Specificare un campione di colore o uno standard di riferimento già in fase di preventivo aiuta a stabilire criteri di accettazione chiari.
Fattori di costo nella scelta dell'alluminio anodizzato
Il costo dell'anodizzazione dipende da diverse variabili e comprendere questi fattori ti aiuta a prendere decisioni informate in materia di budget senza compromettere la qualità.
Dimensione del lotto e geometria dei pezzi sono i principali fattori di costo. I componenti di piccole dimensioni che possono essere sistemati in modo efficiente su scaffali e lavorati in grandi quantità comportano in genere costi unitari inferiori. Le geometrie complesse con fori ciechi, filettature profonde o caratteristiche complesse possono richiedere l’uso di attrezzature di fissaggio o mascherature speciali, il che aumenta i tempi e i costi di lavorazione.
Spessore del rivestimento influisce direttamente sulla durata del processo e sul consumo di sostanze chimiche. Un trattamento di anodizzazione di tipo II con uno spessore di 0,0005 pollici richiede più tempo nel bagno di anodizzazione rispetto a una specifica di 0,0003 pollici, con conseguenti costi di lavorazione più elevati.
Requisiti relativi al colore e alla post-elaborazione aggiungere ulteriori fasi. L'anodizzazione trasparente è l'opzione più economica. L'anodizzazione colorata richiede bagni di tintura e cicli di sigillatura aggiuntivi. La mascheratura delle aree che devono rimanere non rivestite, come i fori filettati o le superfici di accoppiamento, comporta un aumento della manodopera e dei tempi di preparazione.
Esigenze relative al pretrattamento e al post-trattamento also influence pricing. Parts requiring bead blasting, polishing, or chemical etching before anodizing will incur additional charges. Conversely, parts that come directly from Lavorazione CNC with suitable surface finishes may require minimal pre-treatment.
Come scegliere le specifiche di anodizzazione più adatte al proprio progetto
Per scegliere le specifiche corrette è necessario valutare l'ambiente di applicazione, i requisiti prestazionali e i vincoli di budget. Nel determinare il tipo e lo spessore di anodizzazione più adatti, occorre tenere in considerazione i seguenti fattori.
Esposizione ambientale determina il livello di resistenza alla corrosione necessario. Gli involucri per apparecchiature elettroniche destinati all’uso interno potrebbero richiedere solo un sottile rivestimento anodizzato di tipo II, mentre i componenti destinati all’uso esterno o esposti all’ambiente marino traggono vantaggio da rivestimenti più spessi o da un trattamento di rivestimento duro.
Requisiti relativi all'usura e all'attrito Aiutano a scegliere tra l’anodizzazione standard e quella a rivestimento duro. Per i componenti soggetti a contatto scorrevole, abrasione o sollecitazioni meccaniche ripetute, è consigliabile optare per l’anodizzazione a rivestimento duro di tipo III, al fine di garantire la massima resistenza della superficie.
Requisiti relativi alle tolleranze dimensionali sono fondamentali per i componenti di precisione. Se il vostro progetto prevede tolleranze strette, è preferibile ricorrere all’anodizzazione con acido cromico di Tipo I o a una sottile anodizzazione di Tipo II, poiché queste tecniche aggiungono uno strato minimo di materiale alla superficie del componente.
Requisiti estetici influenzano la scelta della lega, del metodo di pretrattamento e delle specifiche cromatiche. I prodotti per l'architettura e quelli destinati al consumo richiedono in genere una preparazione superficiale di qualità superiore e una corrispondenza cromatica uniforme.
Errori comuni da evitare quando si ordina l'alluminio anodizzato
Several recurring errors can lead to quality issues, project delays, or unexpected costs when ordering anodized aluminum parts.
Specificare l'anodizzazione senza definirne il tipo e lo spessore è l'errore più comune. Una richiesta di “alluminio anodizzato” senza l'indicazione del tipo lascia al fornitore la libertà di scegliere una specifica predefinita che potrebbe non soddisfare le vostre esigenze.
Ignorare l'obbligo di indossare la mascherina spesso comporta la formazione di un rivestimento indesiderato sulle filettature, sulle superfici di tenuta o sui punti di contatto elettrico. Qualsiasi area che debba rimanere in metallo nudo deve essere chiaramente identificata sui disegni con note appropriate o indicazioni relative alle posizioni delle maschere.
Ci si aspetta che l'anodizzazione migliori la resistenza alla fatica è un'idea errata. In alcuni casi, uno strato di anodizzazione più spesso può effettivamente ridurre la resistenza alla fatica a causa della natura fragile dello strato di ossido e della possibile formazione di microfessurazioni.
Scelta di leghe non adatte all'anodizzazione per applicazioni cosmetiche possono portare a risultati deludenti. Le leghe con un elevato contenuto di rame o silicio, come la 2024 o la 413, non producono finiture anodizzate di bell’aspetto e dovrebbero essere evitate quando l’aspetto estetico è importante.
Manutenzione e ispezione dei componenti in alluminio anodizzato
Adottare corrette pratiche di manutenzione e ispezione contribuisce a garantire che i componenti anodizzati continuino a funzionare come previsto per tutta la loro durata di vita. Sebbene le superfici anodizzate siano estremamente resistenti, non sono immuni ai danni.
L'ispezione superficiale deve verificare la continuità del rivestimento, l'uniformità del colore e l'assenza di difetti quali bruciature, cavità o punti scoperti. Lo spessore del rivestimento può essere misurato utilizzando spessimetri a correnti parassite o a induzione magnetica, a seconda della geometria del pezzo e del tipo di rivestimento.
La pulizia dei componenti anodizzati richiede detergenti delicati e materiali morbidi. Detergenti abrasivi, spazzole metalliche e prodotti chimici aggressivi possono danneggiare lo strato di ossido e compromettere le proprietà protettive ed estetiche della finitura. Per la manutenzione ordinaria, un panno umido e un detergente a pH neutro sono sufficienti nella maggior parte dei casi.
In ambienti aggressivi, un’ispezione periodica volta a verificare il degrado del rivestimento, in particolare lungo i bordi, le filettature e i punti di contatto, aiuta a individuare potenziali problemi prima che questi compromettano le prestazioni dei componenti.
Domande frequenti sull'alluminio anodizzato per componenti CNC
What is the typical lead time for anodizing Lavorato a CNC parti?
I tempi di consegna variano a seconda del volume dell'ordine, della complessità dei componenti e dei programmi di produzione in corso. I cicli standard di anodizzazione comportano in genere un prolungamento dei tempi di produzione complessivi compreso tra 3 e 7 giorni lavorativi. Per i progetti urgenti potrebbero essere disponibili servizi con consegna rapida.
È possibile saldare i componenti in alluminio anodizzato dopo l'applicazione del rivestimento?
No. La saldatura danneggia il rivestimento anodizzato e produce fumi indesiderati e scolorimento. La saldatura deve sempre essere eseguita prima del processo di anodizzazione, e le aree che richiedono l'accesso per la saldatura devono essere chiaramente indicate nei disegni.
L'anodizzazione modifica la conduttività elettrica delle superfici in alluminio?
Sì. Lo strato di ossido di alluminio è elettricamente isolante. Se il vostro componente richiede la messa a terra o la conduttività elettrica in specifici punti di contatto, tali aree devono essere mascherate o lasciate non anodizzate.
Quali sono i limiti di temperatura dell'alluminio anodizzato?
I rivestimenti anodizzati standard garantiscono buone prestazioni fino a circa 200 °C (392 °F). Al di sopra di questa temperatura, lo strato di ossido potrebbe iniziare a degradarsi e la qualità della tenuta potrebbe risultare compromessa. L’anodizzazione a rivestimento duro offre una stabilità termica leggermente superiore, ma presenta comunque dei limiti a temperature elevate.
Come si riparano le superfici anodizzate danneggiate?
Piccoli graffi e danni lievi possono talvolta essere riparati con soluzioni di anodizzazione compatibili o kit di riparazione specializzati. Tuttavia, i danni estesi richiedono in genere la rimozione del rivestimento originale e la ri-anodizzazione del componente. La fattibilità della riparazione dipende dalla gravità e dalla posizione del danno.
Scegliere la soluzione in alluminio anodizzato più adatta alla propria applicazione
Selecting the appropriate anodizing specification for Lavorato a CNC components involves evaluating material compatibility, environmental conditions, dimensional constraints, and aesthetic requirements. The right specification delivers reliable protection and consistent appearance while keeping production costs reasonable.
A YPMFG, offriamo Lavorazione CNC and parts manufacturing services che includono un supporto completo per l'anodizzazione. Il nostro team può aiutarvi a valutare la scelta della lega, consigliarvi i tipi e gli spessori di anodizzazione più adatti e garantire che il vostro specifiche relative al trattamento superficiale in linea con le vostre esigenze in termini di prestazioni e budget.
Puoi inviare i disegni e le specifiche dei tuoi componenti a YPMFG per una valutazione tecnica gratuita. Valuteremo la fattibilità produttiva, suggeriremo le soluzioni ottimali per l'anodizzazione e forniremo informazioni dettagliate citazioni e documentazione per aiutarvi a prendere una decisione in materia di appalti.