Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Anodized aluminum is an electrochemically treated metal surface that provides enhanced corrosion resistance, improved hardness, and customizable color options without significantly changing part dimensions. For máquina CNCcomponentes anodizados, a anodização atua tanto como revestimento protetor quanto como acabamento decorativo, tornando-a um dos tratamentos superficiais mais amplamente especificados na manufatura industrial, automotiva e eletrônica. O processo funciona convertendo a superfície do alumínio em uma camada porosa de óxido de alumínio que pode ser selada ou tingida, oferecendo desempenho confiável em ambientes exigentes quando corretamente selecionada e aplicada.
A decisão de especificar alumínio anodizado para seu próximo projeto geralmente se resume a equilibrar requisitos de desempenho, restrições orçamentárias e expectativas de prazo. Muitos engenheiros e gerentes de compras encontram confusão ao comparar diferentes métodos de anodização, especificações de espessura e compatibilidade de materiais. Este guia aborda as perguntas práticas que mais importam quando você está avaliando opções de tratamento superficial para componentes de alumínio usinados.
Entender essas variáveis desde o início ajuda a evitar retrabalho custoso, atrasos ou deficiências de desempenho nas montagens finais.
O que é Alumínio Anodizado e Como Funciona o Processo?
A anodização é um processo eletroquímico que espessa a camada natural de óxido nas superfícies de alumínio. Durante o tratamento, o peça de alumínio atua como o ânodo em uma célula eletrolítica, normalmente usando ácido sulfúrico como eletrólito. Uma corrente elétrica passa pela solução, fazendo o oxigênio se combinar com a superfície do alumínio e formar óxido de alumínio.
Essa camada de óxido recém-formada é mais dura que o metal base, quimicamente mais estável e significativamente mais resistente ao desgaste e à degradação ambiental. A estrutura porosa da camada de óxido pode absorver corantes antes de ser selada, e é assim que os acabamentos coloridos são obtidos.
A superfície resultante mantém tolerâncias dimensionais apertadas, porque o processo adiciona apenas uma quantidade mínima de material, geralmente entre 0,0002 e 0,001 polegadas por lado, dependendo da especificação de espessura desejada.
Ligas de Alumínio Comuns Usadas na Anodização
Nem todas as ligas de alumínio anodizam igualmente. A composição química do material base afeta diretamente a qualidade, a aparência e o desempenho da camada anodizada final. Algumas ligas produzem acabamentos mais claros e brilhantes, enquanto outras podem apresentar leve descoloração ou resistência à corrosão reduzida após o tratamento.
Selecionar a liga correta antes de definir uma especificação de anodização pode economizar tempo significativo e reduzir o risco de defeitos superficiais.
Tipos de Anodização e Suas Aplicações
Diferentes processos de anodização oferecem diferentes características de desempenho. Compreender essas distinções ajuda você a combinar o tratamento certo com os requisitos específicos da sua aplicação.
Tipo I – Anodização com Ácido Crômico
Este método produz revestimentos finos, tipicamente entre 0.00005 e 0.0005 polegadas, com excelente proteção contra corrosão e mudança dimensional mínima. É comumente usado para componentes aeroespaciais, equipamentos militares e peças onde tolerâncias apertadas devem ser preservadas. O acabamento resultante é geralmente incolor a cinza-claro.
Tipo II – Anodização com Ácido Sulfúrico
O processo mais amplamente utilizado, produzindo revestimentos de 0.0002 a 0.001 polegadas ou mais espessos. Oferece um bom equilíbrio entre resistência à corrosão, resistência ao desgaste e flexibilidade decorativa. É a escolha padrão para peças industriais em geral, eletrônicos de consumo e componentes automotivos. Corantes podem ser aplicados em uma ampla variedade de cores.
Tipo III – Anodização Dura (Hard Coat)
Também conhecida como anodização dura, este processo gera revestimentos muito mais espessos, variando de 0.001 a 0.005 polegadas ou mais. A dureza superficial resultante pode atingir 600 a 900 HV, proporcionando resistência excepcional à abrasão e ao desgaste. É tipicamente usada em componentes hidráulicos, ferramental e aplicações de alto atrito. O acabamento é geralmente cinza-escuro a preto e não pode ser facilmente tingido.
Conformidade com Mil-A-8625
Muitos compradores de defesa e aeroespaciais exigem adesão à especificação Mil-A-8625, que define os requisitos para todos os três tipos de anodização. Peças destinadas a indústrias regulamentadas devem verificar se o fornecedor segue este padrão ou uma especificação reconhecida equivalente.
Espessura do Alumínio Anodizado e Seu Impacto no Desempenho
A espessura do revestimento é uma das variáveis mais importantes na especificação de anodização. Camadas mais espessas geralmente proporcionam melhor resistência à corrosão e resistência ao desgaste, mas também afetam tolerâncias dimensionais, vida em fadiga e custo.
Para aplicações industriais gerais, uma espessura de 0.0003 a 0.0005 polegadas é tipicamente suficiente. Esta faixa proporciona proteção confiável para a maioria dos ambientes, mantendo a precisão dimensional. Componentes expostos a condições severas, como equipamentos externos ou aplicações marítimas, frequentemente se beneficiam de revestimentos mais espessos na faixa de 0.0008 a 0.001 polegada.
A anodização dura pode exigir espessuras superiores a 0.002 polegadas para aplicações de desgaste extremo. No entanto, revestimentos mais espessos podem introduzir microfissuras e reduzir ligeiramente a resistência à fadiga do material de base. Os engenheiros devem avaliar se a espessura máxima é necessária ou se uma especificação mais fina e durável atenderia melhor à aplicação.
O Acabamento Superficial Antes da Anodização Importa Mais do Que Você Imagina
A condição da superfície de alumínio antes da anodização influencia diretamente a qualidade do acabamento final. A anodização não esconde imperfeições superficiais; na verdade, torna-as mais visíveis porque a camada de óxido é transparente e acompanha os contornos do metal subjacente.
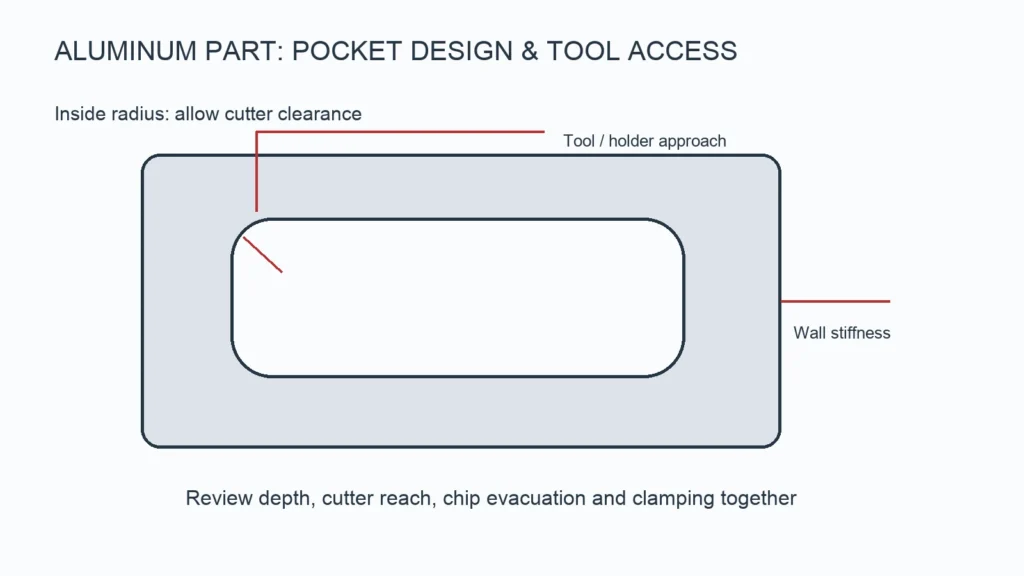
Peças que passam por Fresagem CNC ou operações de torneamento devem atingir um acabamento superficial adequado antes da anodização. Um requisito típico é uma rugosidade superficial de 32 a 63 microinches Ra para anodização cosmética padrão, ou 16 a 32 microinches Ra para aplicações de alta estética. Substratos polidos ou jateados produzem acabamentos foscos correspondentemente mais brilhantes ou mais uniformes após a anodização.
Marcas de usinagem, trajetórias da ferramenta e rebarbas permanecerão visíveis após o processo de anodização. Resolver essas questões durante a Usinagem CNC etapa, ou por meio de operações de acabamento secundárias, garante uma aparência final consistente e profissional.
Opções de Cor e Considerações de Consistência
Um dos benefícios mais apreciados do alumínio anodizado é a capacidade de produzir acabamentos de cor consistentes e duradouros. A camada porosa de óxido absorve corantes que ficam permanentemente fixados no lugar após a selagem. Isso resulta em cores que resistem ao desbotamento, ao descascamento e à degradação química muito melhor do que alternativas pintadas ou revestidas.
As faixas de cores padrão geralmente incluem incolor, prata, preto, dourado, vermelho, azul e correspondência personalizada RAL ou Pantone. No entanto, a consistência de cor entre lotes de produção pode ser desafiadora, especialmente ao anodizar peças feitas de diferentes tipos de liga ou diferentes corridas de material. Mesmo pequenas variações na composição da liga podem alterar o tom final da cor.
Para projetos que exigem correspondência de cor rigorosa em vários lotes, é essencial trabalhar com um fornecedor que mantenha parâmetros de anodização controlados e práticas de rastreamento de lotes. Especificar uma amostra de cor ou padrão de referência na etapa de orçamento ajuda a estabelecer critérios de aceitação claros.
Fatores de Custo ao Especificar Alumínio Anodizado
O custo da anodização depende de várias variáveis, e entender esses fatores ajuda você a tomar decisões orçamentárias bem informadas sem comprometer a qualidade.
Tamanho do lote e geometria da peça são os principais fatores de custo. Peças pequenas que podem ser rackeadas com eficiência e processadas em grandes quantidades geralmente têm custos unitários mais baixos. Geometrias complexas com furos cegos, roscas profundas ou recursos intricados podem exigir dispositivos de fixação ou mascaramento especiais, o que aumenta o tempo de processamento e o custo.
Espessura do revestimento afeta diretamente a duração do processamento e o consumo de produtos químicos. Uma anodização Tipo II com 0.0005 polegadas exige mais tempo no banho de anodização do que uma especificação de 0.0003 polegada, resultando em custos de processamento mais altos.
Requisitos de cor e pós-processamento adicionam etapas extras. A anodização incolor é a opção mais econômica. A anodização colorida exige banhos de corante e ciclos adicionais de selagem. Mascarar áreas que devem permanecer sem revestimento, como furos roscados ou superfícies de assentamento, adiciona mão de obra e tempo de setup.
Necessidades de pré-tratamento e pós-tratamento também influenciam o preço. Peças que exigem jateamento de esferas, polimento ou ataque químico antes da anodização terão custos adicionais. Por outro lado, peças que vêm diretamente da Usinagem CNC com acabamentos superficiais adequados podem exigir pré-tratamento mínimo.
Selecionando a Especificação de Anodização Certa para Seu Projeto
Fazer a escolha correta de especificação exige avaliar o ambiente da sua aplicação, os requisitos de desempenho e as restrições orçamentárias. Considere os seguintes fatores ao determinar o tipo e a espessura de anodização apropriados.
Exposição ambiental determina a resistência à corrosão necessária. Carcaças de eletrônicos para ambientes internos podem exigir apenas uma anodização Tipo II fina, enquanto componentes expostos ao ar livre ou ao ambiente marinho se beneficiam de revestimentos mais espessos ou do tratamento de anodização dura.
Requisitos de desgaste e atrito orientam a escolha entre anodização padrão e anodização dura. Componentes sujeitos a contato deslizante, abrasão ou estresse mecânico repetido devem considerar a anodização dura Tipo III para máxima durabilidade superficial.
Requisitos de tolerância dimensional são críticos para peças de precisão. Se o seu projeto especifica tolerâncias apertadas, a anodização com ácido crômico Tipo I ou uma especificação Tipo II fina é preferível, pois adiciona material mínimo à superfície da peça.
Requisitos estéticos influenciam a escolha da liga, do método de pré-tratamento e da especificação de cor. Produtos arquitetônicos e voltados ao consumidor geralmente exigem preparação superficial superior e correspondência de cor consistente.
Erros Comuns a Evitar ao Encomendar Alumínio Anodizado
Vários erros recorrentes podem causar problemas de qualidade, atrasos em projetos ou custos inesperados ao solicitar serviços de anodização peças de alumínio.
Especificar anodização sem definir o tipo e a espessura é o erro mais frequente. Um pedido de “alumínio anodizado” sem designação de Tipo deixa o fornecedor escolher uma especificação padrão que pode não atender aos seus requisitos.
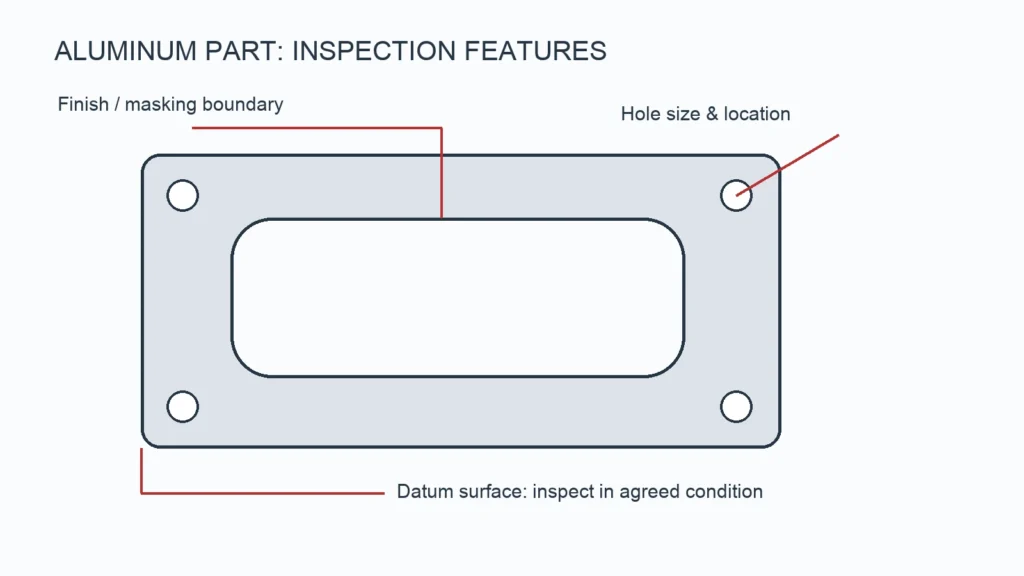
Ignorar os requisitos de mascaramento muitas vezes resulta em revestimento indesejado em roscas, superfícies de vedação ou pontos de contato elétrico. Qualquer área que deva permanecer como metal nu deve ser claramente identificada nos seus desenhos com notas apropriadas ou locais de mascaramento.
Esperar que a anodização melhore a resistência à fadiga é um equívoco. Em alguns casos, a anodização mais espessa pode na verdade reduzir o desempenho em fadiga devido à natureza frágil da camada de óxido e ao potencial de microfissuras.
Escolher ligas não adequadas para anodização para aplicações cosméticas pode levar a resultados decepcionantes. Ligas com alto teor de cobre ou silício, como 2024 ou 413, não produzem acabamentos anodizados atraentes e devem ser evitadas quando a aparência é importante.
Manutenção e Inspeção de Peças de Alumínio Anodizado
Práticas adequadas de manutenção e inspeção ajudam a garantir que os componentes anodizados continuem a funcionar conforme o esperado ao longo de sua vida útil. Embora as superfícies anodizadas sejam altamente duráveis, elas não são invulneráveis a danos.
A inspeção superficial deve verificar a continuidade do revestimento,consistência da cor e ausência de defeitos como queimaduras, pites ou pontos sem revestimento. A espessura do revestimento pode ser medida usando medidores de correntes parasitas ou de indução magnética, dependendo da geometria da peça e do tipo de revestimento.
A limpeza de peças anodizadas requer detergentes suaves e materiais macios. Produtos de limpeza abrasivos, escovas de aço e produtos químicos agressivos podem danificar a camada de óxido e comprometer as qualidades protetoras e estéticas do acabamento. Para manutenção de rotina, um pano úmido e um limpador de pH neutro são suficientes para a maioria das aplicações.
Em ambientes agressivos, a inspeção periódica da degradação do revestimento, especialmente em bordas, roscas e pontos de contato, ajuda a identificar problemas potenciais antes que afetem o desempenho do componente.
Perguntas Comuns Sobre Alumínio Anodizado para Peças CNC
What is the typical prazo de entrega for anodizing Usinado por CNC peças?
Os prazos de entrega variam de acordo com o volume do pedido, a complexidade da peça e os cronogramas de produção atuais. Lotes padrão de anodização normalmente adicionam de 3 a 7 dias úteis ao cronograma geral de produção. Serviços expressos podem estar disponíveis para projetos urgentes.
Can anodized peças de alumínio be welded after the coating is applied?
Não. A soldagem danifica o revestimento anodizado e produz fumos e descoloração indesejáveis. A soldagem deve sempre ser concluída antes do processo de anodização, e as áreas que exigem acesso para solda devem ser claramente especificadas nos seus desenhos.
A anodização altera a condutividade elétrica das superfícies de alumínio?
Sim. A camada de óxido de alumínio é eletricamente isolante. Se a sua peça exige aterramento elétrico ou condutividade em pontos de contato específicos, essas áreas devem ser mascaradas ou deixadas sem anodização.
Quais são os limites de temperatura do alumínio anodizado?
Revestimentos anodizados padrão apresentam bom desempenho até aproximadamente 200°C (392°F). Acima desta temperatura, a camada de óxido pode começar a se degradar e a qualidade da selagem pode ser comprometida. A anodização dura oferece estabilidade térmica um pouco melhor, mas ainda tem limitações em temperaturas elevadas.
Como reparar superfícies anodizadas danificadas?
Pequenos arranhões e danos menores às vezes podem ser retocados com soluções de anodização compatíveis ou kits de reparo especializados. No entanto, danos extensos normalmente exigem a remoção do revestimento original e a reanodização da peça. A viabilidade do reparo depende da gravidade e da localização do dano.
Escolhendo a Solução Certa de Alumínio Anodizado para Sua Aplicação
Selecionar a especificação de anodização adequada para Usinado por CNC componentes envolve avaliar a compatibilidade do material, as condições ambientais, as restrições dimensionais e os requisitos estéticos. A especificação correta proporciona proteção confiável e aparência consistente, mantendo os custos de produção razoáveis.
Em YPMFG, nós oferecemos Usinagem CNC e serviços de fabricação de peças que incluem suporte abrangente de anodização. Nossa equipe pode ajudá-lo a avaliar a seleção de ligas, recomendar tipos e espessuras de anodização adequados e garantir que suas especificações de tratamento superficial estejam alinhadas com seus requisitos de desempenho e orçamento.
Você pode enviar os desenhos e especificações da sua peça para YPMFG para uma análise de engenharia gratuita. Avaliaremos a manufaturabilidade, sugeriremos as melhores abordagens de anodização e forneceremos detalhados orçamentos e documentação para apoiar sua decisão de compra.