 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian

Usinagem em torno CNC de aço inoxidável Envolve a rotação da peça enquanto uma ferramenta de ponta única remove material para criar uma geometria cilíndrica. Como o aço inoxidável é mais duro e mais aderente do que o aço carbono, a seleção da ferramenta, a velocidade de corte e a estratégia de resfriamento sofrem alterações. O objetivo é obter um componente com tolerância estreita e resistente à corrosão, com desgaste mínimo da ferramenta. É fundamental acertar no tipo de material, na taxa de avanço e no lubrificante. Um único parâmetro incorreto pode dobrar o tempo de ciclo ou destruir uma pastilha em questão de minutos.
A maioria dos compradores percebe o problema pela primeira vez quando o lote inicial apresenta micro-rugosidade, marcas visíveis de ferramentas ou diâmetros inconsistentes. A causa principal raramente é a própria máquina. Geralmente, trata-se de uma combinação entre o tipo de material, os parâmetros de corte e a escolha das ferramentas. A YPMFG ajuda os compradores a definir essas variáveis antes mesmo que a peça chegue ao mandril.
Escolhendo o grau correto de aço inoxidável
Os aços das séries 300 e 400 apresentam comportamentos muito diferentes no torno. 304 e 316L são as opções mais comuns para peças sujeitas a corrosão, enquanto os tipos 410 e 440C oferecem maior dureza, mas aumentam o desgaste das ferramentas. Confirme o tipo exato exigido pela sua especificação antes de aceitar uma cotação.
A escolha do tipo de aço afeta tanto a durabilidade quanto a usinabilidade. O 304 é a referência; o 316L contém molibdênio, o que proporciona maior resistência ao cloreto. O 410 pode ser endurecido após o torneamento. Se o seu desenho não especificar um tipo de aço, pergunte ao seu engenheiro qual é o mais adequado para o ambiente de operação antes de fechar a lista de materiais (BOM).
Sempre verifique o certificação de materiais no estoque de barras em bruto. Uma discrepância entre o grau declarado e a composição química real se manifesta como dureza inesperada ou falha por corrosão semanas depois. Uma simples verificação com espectrômetro no momento do recebimento permite detectar o problema antecipadamente.
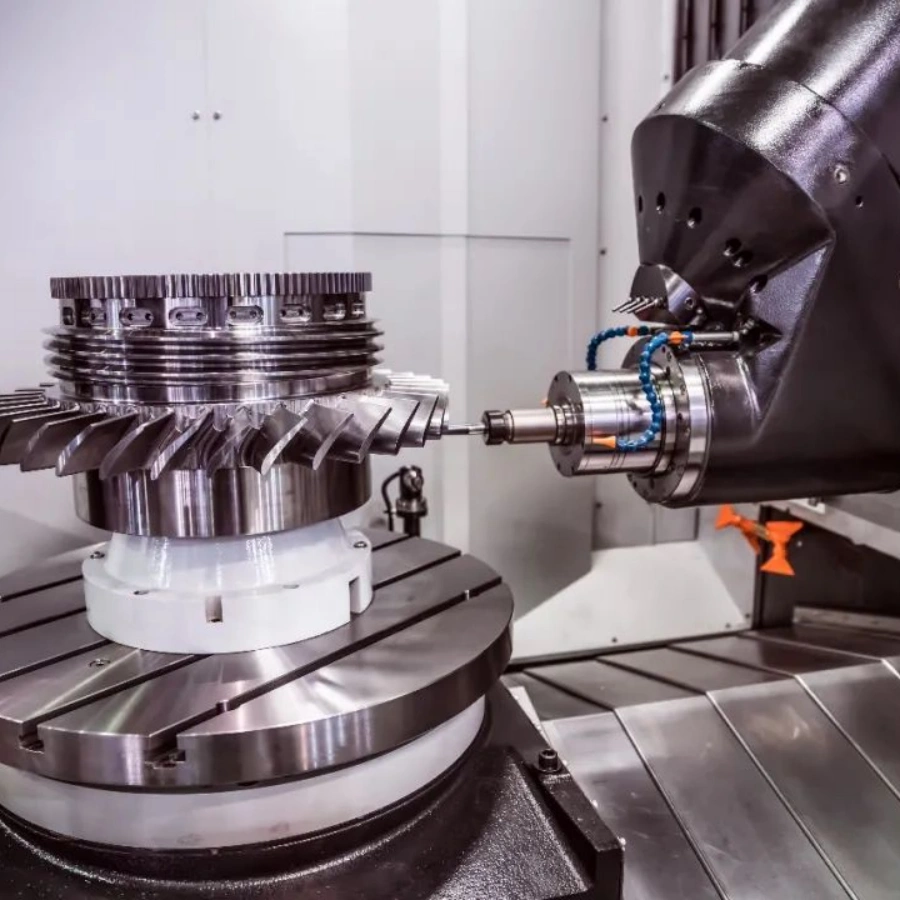
Parâmetros de corte que fazem a diferença
O aço inoxidável é, aproximadamente, 30–50% mais duro do que o aço macio na maioria dos tipos. É preciso reduzir velocidade de corte e aumente o avanço para quebrar a limalha de forma limpa. Manter os parâmetros ajustados para aço carbono provocará o endurecimento por deformação do aço inoxidável e danificará a ferramenta em questão de segundos.
Os números acima são pontos de partida, não regras fixas. Os valores reais dependem do diâmetro da peça, da profundidade de corte e da rigidez da máquina. Um segmento curto em uma peça de diâmetro pequeno pode suportar uma velocidade maior do que uma seção longa e fina no mesmo torno.
Onde o risco à qualidade se manifesta
Três modos de falha predominam torneamento de aço inoxidável: acúmulo de material na aresta, microfissuras causadas por alimentação irregular e desvio dimensional devido ao desgaste da ferramenta. O acúmulo de material na aresta deposita material fundido na face da ferramenta. Isso se manifesta como uma superfície áspera e sem brilho, que nenhum polimento pós-usinagem consegue corrigir.
O desvio dimensional é mais difícil de ser detectado na linha de produção. À medida que o inserto se desgasta, o diâmetro externo vai se expandindo. Se a tolerância for de ±0,02 mm, um desvio de 0,05 mm passa despercebido até que a peça seja montada em uma etapa posterior do processo. Inspeção durante o processo em intervalos definidos, isso é interrompido antes que uma produção completa seja descartada.
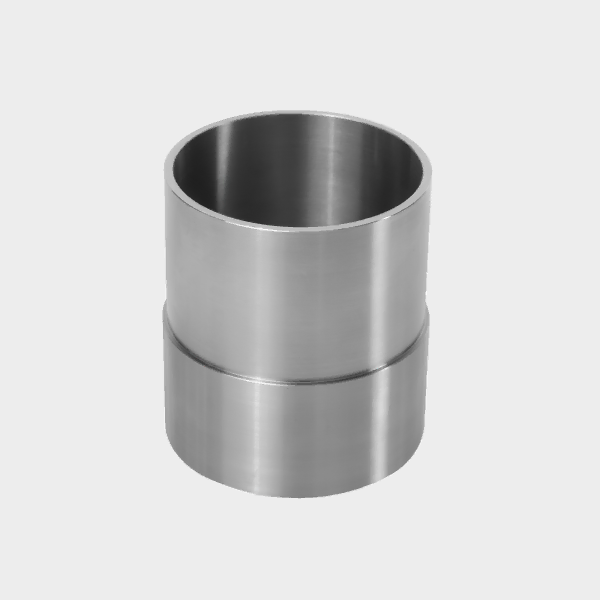
No caso de geometrias personalizadas, o risco se multiplica. O torneamento multieixos, o uso de ferramentas motorizadas e a rosqueamento em aço inoxidável acrescentam, cada um, variáveis que interagem entre si. A YPMFG analisa a lista completa de características em relação ao tipo de material escolhido e ao conjunto de parâmetros antes de liberar uma configuração de fixação para produção.
Perguntas que os compradores costumam fazer
Posso usá-lo para usinar aço inoxidável em um torno projetado para alumínio?
Sim, mas você deve reduzir a velocidade, aumentar o avanço e trocar por uma pastilha específica para aço inoxidável. Os parâmetros de usinagem de alumínio provocam endurecimento por deformação no aço inoxidável em questão de segundos. Se a máquina não tiver resfriamento por imersão total, espere uma vida útil mais curta da ferramenta e superfícies mais ásperas em todas as peças.
Que acabamento de superfície posso esperar em peças torneadas de aço inoxidável?
Com um revestimento adequado e o avanço correto, os aços 304 e 316L atingem rotineiramente valores de Ra de 0,4 a 0,8 µm em um torno CNC padrão. É possível atingir um valor de Ra de 0,2 µm com uma passagem de acabamento fino. Sempre indique o acabamento desejado no desenho; a expressão “conforme usinado” é ambígua demais para ser aplicada.
Qual deve ser a espessura adicional da minha barra em bruto?
Reserve pelo menos 1 mm de margem de usinagem por face acabada. Para seções roscadas, acrescente 0,5 mm ao diâmetro externo. Para peças ocas, leve em consideração a profundidade do furo traseiro. Seleção do tamanho em estoque afeta o custo dos materiais mais do que a maioria dos compradores imagina.
Vale a pena pagar o preço mais alto pelo 316L em relação ao 304?
O 316L custa aproximadamente 30–60% a mais por quilograma do que o 304. Esse preço mais alto se justifica em ambientes ricos em cloreto, marinhos ou de esterilização médica. Em serviços secos e não corrosivos, o 304 geralmente é suficiente. Verifique as condições químicas reais do ambiente de uso antes de especificar o tipo de aço de qualidade superior.
Tomando uma decisão melhor a longo prazo
O mais barato peça usinada em aço inoxidável raramente é a opção mais econômica ao longo de sua vida útil. Um componente que sofre corrosão em uma junta, não atende às especificações de torque ou precisa de retrabalho custa mais do que uma peça com grau adequado e bem usinada. Defina o grau, os parâmetros de usinagem e o plano de inspeção antes da produção da primeira peça.
Se você está avaliando um peça torneada sob medida por CNC Ou, se quiser comparar vários fornecedores, envie seu desenho, as especificações do material e a faixa de quantidade para a YPMFG. A equipe de engenharia apresentará uma análise do processo, recomendações sobre ferramentas e um orçamento definitivo com indicações explícitas de tolerâncias. Sem compromisso, apenas uma resposta clara com a qual você possa trabalhar.






