Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ:
Допуски при обработке на станках с ЧПУ определяют, насколько точно деталь может быть изготовлена по сравнению с её заданными размерами. Стандартная обработка на станках с ЧПУ обычно обеспечивает ±0.005 дюйма (±0.127 мм), тогда как работы с жёсткими допусками могут достигать ±0.001 дюйма (±0.025 мм) или точнее в зависимости от материала и геометрии. Для большинства промышленных применений общих допусков достаточно. Только критические сопрягаемые поверхности, уплотнительные стыки или высокоточные сборки требуют более строгих спецификаций. Завышение требований к допускам — одна из самых распространённых и дорогостоящих ошибок в закупках обработки на станках с ЧПУ: она часто увеличивает стоимость детали на 30–100 процентов, не добавляя реальной функциональной ценности.
В этом руководстве рассматриваются диапазоны допусков, которые следует знать, как выбор материала влияет на достижимую точность, какие применения требуют более строгого контроля и какие практические факторы определяют итоговую стоимость и срок изготовления. Независимо от того, проектируете ли вы серийную деталь или оцениваете прототип, понимание этих основ помогает принимать уверенные решения по спецификациям.
Понимание обработки на станках с ЧПУ Допуски
Допуск при обработке на станках с ЧПУ означает допустимое отклонение от заданного размера. Каждая обработанная деталь будет немного отличаться от цифровой модели из-за поведения материала, износа инструмента, теплового расширения и ограничений станка. Чем жёстче допуск, тем больший контроль требуется на всём протяжении производственного процесса.
Обработка на станках с ЧПУ общего назначения от профессионального поставщика услуг обработки на станках с ЧПУ обычно выдерживает ±0.005 in (±0.127 mm) по большинству материалов и элементов. Этот диапазон охватывает подавляющее большинство промышленных компонентов, включая кронштейны, корпуса, крепления и конструкционные детали. Функции, не связанные с точными посадками, герметизацией или выравниванием, обычно хорошо работают в этих пределах.
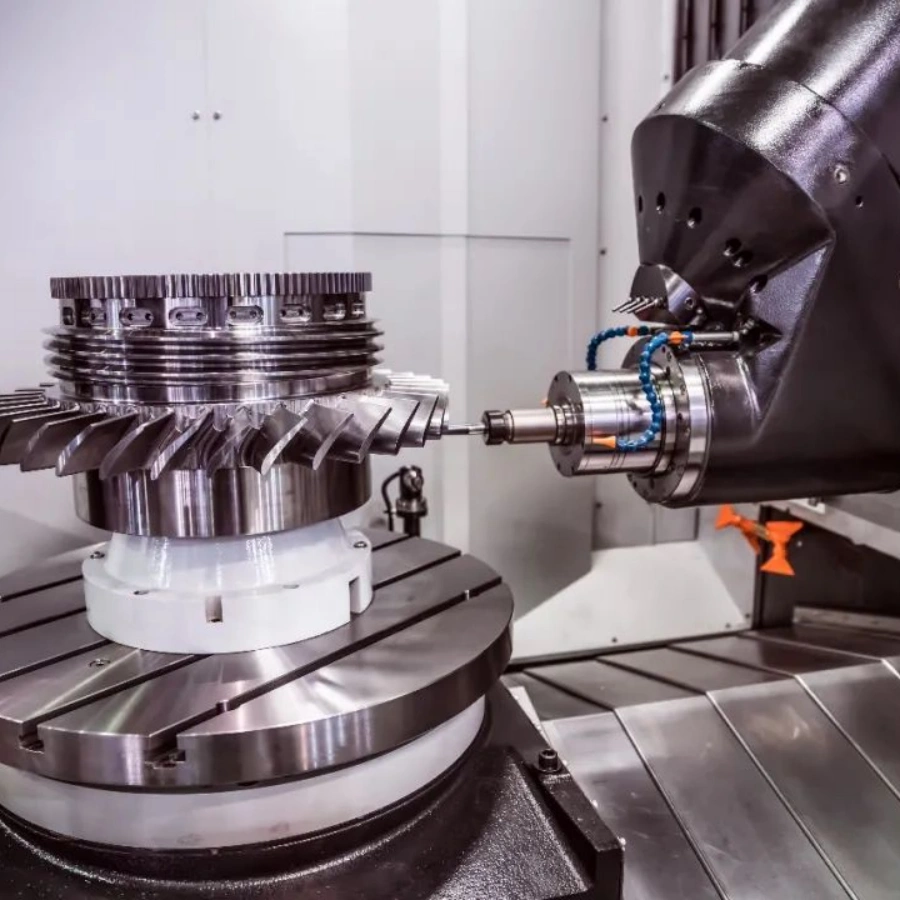
Обработка на станках с ЧПУ с жёсткими допусками работает в диапазоне ±0.001 to ±0.0005 in (±0.025 to ±0.0127 mm). Эти требования необходимы для аэрокосмических подшипников, компонентов медицинских имплантатов, гидравлических коллекторов и корпусов оптических приборов. Их достижение требует специализированной оснастки, контролируемых условий окружающей среды и часто многоэтапных финишных операций.
Некоторые производители могут выйти за пределы ±0.0005 дюйма, но такие возможности сопровождаются значительными надбавками к стоимости и более длительными циклами. Они предназначены для применений, где функциональный отказ недопустим. Понимание того, где находится ваша деталь в этом спектре, — первый шаг к разумному заданию спецификаций.
Как материал влияет на достижимые допуски
Выбранный материал напрямую влияет на предел точности вашей обработанной детали. Разные металлы и пластмассы по-разному реагируют на силы резания, тепловыделение и снятие остаточных напряжений. Игнорирование поведения материала на этапе задания спецификаций часто приводит к браку деталей или деформации после обработки.
Алюминиевые сплавы, такие как 6061 и 7075, — одни из самых простых материалов для обработки с жёсткими допусками. Их однородная структура зерна и умеренная твёрдость позволяют вести стабильное резание с минимальным отжатием. Детали из этих сплавов обычно выдерживают ±0.001 дюйма без специальных процедур.
Нержавеющая сталь и титан значительно сложнее. Эти материалы наклёпываются при резании, создают высокие тепловые нагрузки и оказывают большее давление на инструмент. Жёсткие допуски на нержавеющей стали или титане обычно требуют более медленных подач, множества черновых и чистовых проходов и тщательного планирования снятия напряжений. Ожидайте заметного роста стоимости по сравнению с эквивалентными алюминиевыми деталями.
Конструкционные термопласты, такие как PEEK, Delrin и PTFE, вносят собственные переменные. Полимеры расширяются и сжимаются при изменении температуры и могут деформироваться под усилием зажима. Обработка их с допусками менее тысячной доли дюйма возможна, но требует термостатированных условий и стратегий оснастки с низким давлением.
Выбор материала никогда не должен отрываться от требований к допускам. Выбор материала для обработки на станках с ЧПУ должен всегда учитывать как функциональные характеристики, так и ограничения технологичности в совокупности.
Общие и жёсткие допуски: когда что выбирать
Выбор между общими и жёсткими допусками — одно из наиболее значимых решений в процессе закупки обработки на станках с ЧПУ. Задание неоправданно жёстких допусков увеличивает стоимость без измеримого улучшения характеристик детали. И наоборот, недостаточно строгий допуск на критическом элементе может привести к отказу сборки или преждевременному износу в эксплуатации.
Общие допуски подходят для некритических элементов, таких как декоративные поверхности, крепёжные отверстия, не совпадающие с точными штифтами, наружные контуры и конструкционные вырезы. Детали этих категорий часто проходят контроль качества с первого раза и не требуют дополнительных операций.
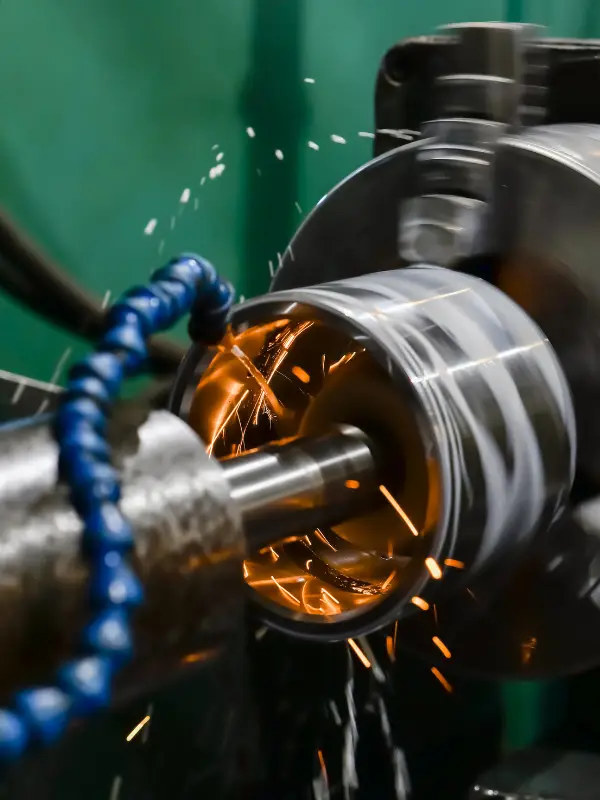
Жёсткие допуски становятся необходимыми, когда детали сопрягаются с другими точными компонентами, образуют уплотнения жидкостей, несут вращательные нагрузки или поддерживают критические зазоры. Посадочные места подшипников, отверстия валов, поверхности фланцев и резьбовые интерфейсы — типичные кандидаты на более строгий контроль.
Если вы не уверены, какой уровень требуется вашей детали, точное фрезерование с ЧПУ инженеры YPMFG могут проверить вашу конструкцию и рекомендовать подходящие зоны допусков до расчёта коммерческого предложения. Такая консультация часто предотвращает завышение требований и снижает общую стоимость проекта.
Ключевые факторы, влияющие на достижение допусков
Несколько переменных совместно определяют, достижим ли заданный допуск на конкретной детали. Игнорирование этих факторов на этапе проектирования создаёт трудности в производстве и повышает вероятность отбраковки компонентов.
Геометрия детали играет важную роль. Длинные тонкие элементы отжимаются под действием силы резания, и их трудно выдержать в жёстких допусках независимо от возможностей станка. Тонкие стенки, глубокие полости и консольные участки создают уникальные проблемы устойчивости, требующие специальной оснастки и стратегий траектории инструмента.
Состояние и калибровка станка имеют большое значение. Хорошо обслуживаемый пятиосевой центр от надёжного поставщика услуг токарной и фрезерной обработки с ЧПУ будет стабильно превосходить более старый, плохо откалиброванный станок, даже если оба имеют одинаковые номинальные характеристики. Калибровка устройства предварительной настройки инструмента, биение шпинделя и точность линейных датчиков — всё это способствует воспроизводимому достижению допусков.
Температура СОЖ и условия в цехе влияют на размерную стабильность, особенно для алюминиевых и пластиковых деталей. Тепловой рост при длительных циклах обработки может сместить измерения на несколько тысячных долей дюйма. Профессиональные цеха отслеживают эти переменные и компенсируют их программными смещениями и плановыми контрольными измерениями.
Стратегия закрепления заготовки определяет, насколько деталь смещается во время резания. Неправильный зажим может деформировать деталь настолько, что она выйдет за пределы допуска ещё до касания инструментом материала. Мягкие кулачки, вакуумные приспособления и индивидуальные ложементы — распространённые решения этой проблемы.
Распространённые ошибки в задании допусков
Задание жёсткого допуска ±0.001 дюйма на каждый размер — самая частая и дорогостоящая ошибка в проектировании деталей для ЧПУ. Эта привычка предполагает, что жёстче всегда лучше, что на практике просто неверно. Каждый дополнительный знак точности добавляет стоимость, удлиняет срок изготовления и иногда создаёт новые производственные проблемы.
Ещё одна распространённая ошибка — указание допусков без обозначения баз или опорных поверхностей. Значение допуска без чёткой базы неоднозначно и оставляет станочнику толковать ваш замысел. Это часто приводит к деталям, которые соответствуют числовой спецификации, но не собираются правильно на месте.
Игнорирование стандартов геометрических размеров и допусков — третья частая ошибка. Символы GD&T, такие как истинное положение, плоскостность, перпендикулярность и соосность, передают функциональный замысел гораздо точнее, чем одни базовые обозначения допусков. Детали, заданные только двусторонними допусками, оставляют критические взаимосвязи неопределёнными.
Неуказание того, какие элементы требуют жёстких допусков, а какие могут оставаться общими, приводит к путанице в цехе. Чёткая карта допусков, определяющая критические элементы заранее, экономит время и конструктору, и производителю.
Сравнение допусков по типам элементов
Приведённая ниже таблица обобщает типичные диапазоны допусков по распространённым типам элементов при обработке на станках с ЧПУ. Эти значения отражают то, что компетентный Производитель деталей для обработки на станках с ЧПУ может стабильно достигать в обычных производственных условиях.
Эти диапазоны служат практической отправной точкой для задания спецификаций. Ваш фактически достижимый допуск зависит от размера детали, материала, доступности станков и конкретной последовательности требуемых операций.
Как допуски влияют на стоимость и срок изготовления
Допуск напрямую определяет стоимость производства и сроки. Переход от общего допуска ±0.005 дюйма к жёсткому допуску ±0.001 дюйма часто удваивает или утраивает время обработки данного элемента. Каждая дополнительная проверка качества, каждый более медленный проход и каждая дополнительная финишная операция увеличивают итоговую стоимость.
Требования к чистоте поверхности тесно связаны со стоимостью допуска. Достижение тонкой чистоты поверхности на элементе с жёстким допуском часто требует отдельного этапа шлифования или притирки. Эта дополнительная операция добавляет и время, и расходы в коммерческое предложение.
Затраты на контроль и документацию растут вместе с жёсткостью допусков. Детали, выдерживаемые в пределах ±0.0005 дюйма, обычно требуют отчётов о контроле первой детали, проверки на КИМ и отслеживания статистического контроля процессов. Эти административные расходы и затраты на оборудование реальны и должны учитываться в бюджете закупки.
Для клиентов YPMFG коммерческие предложения на обработку на станках с ЧПУ включают подробные примечания по допускам и структуру затрат, чтобы вы точно видели, где каждая спецификация влияет на цену. Эта прозрачность позволяет скорректировать конструкцию до начала производства.
Советы по проектированию для лучших результатов по допускам
Проектирование деталей, которые легко обрабатывать до целевых допусков, экономит деньги и снижает риски. Чем раньше вы учтёте требования производства в своей конструкции, тем меньше неожиданностей возникнет в процессе.
Сохраняйте размеры элементов пропорциональными ходам станка и длине инструмента. Чрезвычайно мелкие элементы на крупной детали могут потребовать микроинструмента, который легко ломается и работает медленно. Подумайте, может ли меньшая деталь или раздельная конструкция выполнять ту же функцию с лучшим выходом годного.
Обеспечьте достаточный припуск материала вокруг элементов с жёсткими допусками. Карман или отверстие с недостаточной толщиной стенки могут прогнуться при резании и вернуться в исходное положение после прохода инструмента. Добавление лишнего материала с последующей обработкой до окончательного размера даёт более стабильный результат.
Задавайте допуски только на те элементы, где они необходимы. Обозначение каждого размера жёстким допуском не улучшает качество детали. Это замедляет работу станочника, усложняет контроль и увеличивает вашу стоимость.
Чётко сообщайте функциональный замысел. Краткое примечание, объясняющее, почему конкретный допуск важен, помогает инженеру выбрать правильную последовательность обработки и метод контроля. Инженеры YPMFG проверяют эти примечания на этапе техническая оценка и предлагают оптимизации, где это возможно.
Проверка качества и практика контроля
Проверка соответствия детали заданным допускам — это структурированный процесс, включающий несколько методов измерений. Ни один метод не достаточен для полного подтверждения соответствия.
Визуальный контроль проверяет чистоту поверхности, заусенцы и очевидные дефекты. Оптические компараторы проверяют формы профиля и угловые элементы по эталонным шаблонам. Координатно-измерительные машины обеспечивают наиболее полную размерную проверку, ощупывая ключевые точки по поверхности детали.
Измерения штангенциркулем и микрометром охватывают базовые линейные размеры и полезны для быстрых проверок в цехе. Для позиционных элементов калибры-пробки и проходные/непроходные калибры обеспечивают быстрый приёмочный контроль без времени на настройку программирования КИМ.
Профессиональные поставщики предоставляют отчёты о контроле с фактическими измеренными значениями, а не только с ярлыками «годен/не годен». Эти данные дают вам уверенность, что деталь соответствует требованиям, и служат записью для вашей системы менеджмента качества.
Частые вопросы заказчиков о допусках при обработке на станках с ЧПУ
Какой допуск следует задать для некритического кронштейна?
Общего допуска ±0.005 дюйма обычно достаточно. Оставьте более жёсткие требования для крепёжных отверстий, схем расположения болтов и любой поверхности, сопрягаемой с другим компонентом.
Можно ли обработать одну и ту же деталь из алюминия и нержавеющей стали с одинаковым допуском?
Оба материала могут достигать ±0.001 дюйма, но нержавеющая сталь и титан требуют более медленного резания, большего числа проходов и большей аккуратности. Ожидайте более высокой стоимости и более длительного срока изготовления для эквивалентных допусков на более твёрдых материалах.
Почему в моё коммерческое предложение включена надбавка за допуски?
Надбавки за допуски отражают дополнительное время обработки, специализированную оснастку, дополнительные этапы контроля и более строгий контроль процессов, необходимые для соблюдения жёстких требований. Это нормальная часть ценообразования точной механообработки.
Как понять, есть ли в моей модели CAD правильные обозначения допусков?
Проверьте, что каждый критический элемент имеет явное значение допуска, что определены базы и что символы GD&T применены там, где нужно. Если модель показывает только номинальные размеры, производитель должен толковать ваш замысел, что вносит риск.
В чём разница между допуском и чистотой поверхности?
Допуск управляет размерной точностью. Чистота поверхности управляет текстурой и шероховатостью обработанной поверхности. Оба параметра влияют на работу детали, но задаются независимо. Деталь может иметь отличные размерные допуски и плохую чистоту поверхности, или наоборот.
Нужен ли мне контроль первой детали для моего заказа?
Контроль первой детали рекомендуется для деталей с жёсткими допусками, новых поставщиков или регулируемых отраслей. Он подтверждает, что весь ваш конструкторский замысел соблюдён до начала полного производства, и создаёт документированную базу для будущих заказов.
Выбор правильного партнёра по обработке на станках с ЧПУ для ваших требований к допускам
Стабильное достижение целевых допусков зависит от возможностей и процессов вашего производственного партнёра. Цех, который инвестирует в калиброванное оборудование, обученных программистов и структурированные системы качества, обеспечит более надёжные результаты, чем тот, что полагается на бессистемные практики.
Оценивайте потенциальных поставщиков по их документированным возможностям по допускам, измерительному оборудованию и опыту с вашим целевым материалом. По возможности запрашивайте примеры отчётов по предыдущим аналогичным проектам. YPMFG предлагает бесплатные инженерные оценки чтобы помочь вам проверить свою стратегию допусков до начала производства.
Спросите об их контроле процессов для работ с жёсткими допусками. Уточните, используют ли они статистический контроль процессов, мониторинг окружающей среды и управление сроком службы инструмента. Эти практики отличают профессиональные точные цеха от цехов общего назначения.
Принятие более взвешенного долгосрочного решения по допускам
Правильная спецификация допусков балансирует функциональные требования и производственную реальность. Завышение требований расходует бюджет. Занижение рискует отказом в эксплуатации. Оба исхода не нужны, когда у вас есть чёткое техническое руководство и опытный производственный партнёр.
YPMFG поддерживает конструкторов и закупочные команды на каждом этапе этого процесса. От индивидуальные решения в области обработки на станках с ЧПУ и подробных инженерных проверок до точных сравнений коммерческих предложений — наша команда помогает вам задавать спецификации разумно и производить надёжно. Отправьте свои чертежи или спецификации в YPMFG для бесплатной инженерной оценки и конкурентного коммерческого предложения.