Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
Le tolleranze nella lavorazione CNC definiscono il grado di precisione con cui un pezzo può essere realizzato rispetto alle dimensioni previste. La lavorazione CNC standard raggiunge in genere una tolleranza di ±0,005 pollici (±0,127 mm), mentre i lavori con tolleranze ristrette possono arrivare a ±0,001 pollici (±0,025 mm) o anche meno, a seconda del materiale e della geometria. Per la maggior parte delle applicazioni industriali, le tolleranze generali sono sufficienti. Solo le superfici di accoppiamento critiche, le interfacce di tenuta o gli assemblaggi ad alta precisione richiedono specifiche più rigorose. La definizione di tolleranze eccessivamente rigide è uno degli errori più comuni e costosi nell’approvvigionamento CNC, che spesso aumenta il costo del pezzo dal 30 al 100 per cento senza aggiungere un reale valore funzionale.
Questa guida illustra gli intervalli di tolleranza che è importante conoscere, in che modo la scelta dei materiali influisca sulla precisione ottenibile, quali applicazioni richiedano controlli più rigorosi e i fattori pratici che determinano il costo finale e i tempi di consegna. Sia che stiate progettando un componente di produzione o valutando un prototipo, comprendere questi principi fondamentali vi aiuterà a prendere decisioni informate in merito alle specifiche.
Comprendere la lavorazione CNC Tolleranze
Nella lavorazione CNC, per tolleranza si intende la deviazione ammissibile rispetto a una dimensione specificata. Ogni pezzo lavorato presenterà lievi differenze rispetto al modello digitale a causa del comportamento del materiale, dell'usura degli utensili, della dilatazione termica e dei limiti della macchina. Più la tolleranza è stretta, maggiore è il controllo richiesto durante l'intero processo di produzione.
Lavorazioni CNC per uso generico eseguite da un professionista Fornitore di servizi di lavorazione CNC di norma contiene ±0,005 pollici (±0,127 mm) per la maggior parte dei materiali e delle caratteristiche. Questa gamma copre la stragrande maggioranza dei componenti industriali, tra cui staffe, alloggiamenti, supporti e parti strutturali. Le funzioni che non richiedono accoppiamenti di precisione, tenuta o allineamento di solito danno buoni risultati all'interno di questa fascia.
La lavorazione CNC con tolleranze ristrette opera nell'intervallo di da ±0,001 a ±0,0005 pollici (da ±0,025 a ±0,0127 mm). Queste specifiche sono fondamentali per i cuscinetti aerospaziali, i componenti di impianti medici, i collettori idraulici e gli alloggiamenti degli strumenti ottici. Per soddisfarle sono necessari dispositivi di fissaggio specializzati, condizioni ambientali controllate e, spesso, operazioni di finitura in più fasi.
Alcuni produttori sono in grado di raggiungere tolleranze inferiori a ±0,0005 pollici, ma tali capacità comportano costi notevolmente più elevati e tempi di ciclo più lunghi. Sono riservate ad applicazioni in cui un malfunzionamento è assolutamente inaccettabile. Capire dove si colloca il proprio componente in questo spettro è il primo passo verso una definizione intelligente delle specifiche.
In che modo il materiale influisce sulle tolleranze raggiungibili
Il materiale scelto influisce direttamente sulla precisione superficiale del pezzo lavorato. Metalli e materie plastiche diversi reagiscono in modo diverso alle forze di taglio, alla generazione di calore e alla dissipazione delle tensioni residue. Trascurare il comportamento del materiale durante la fase di definizione delle specifiche porta spesso alla produzione di pezzi da scartare o a deformazioni successive alla lavorazione.
Le leghe di alluminio, come la 6061 e la 7075, sono tra i materiali più facili da lavorare con tolleranze strette. La loro struttura cristallina omogenea e la durezza moderata consentono una lavorazione stabile con una deflessione minima. I pezzi realizzati con queste leghe possono regolarmente rispettare tolleranze di ±0,001 pollici senza richiedere procedure di lavorazione particolari.
L'acciaio inossidabile e il titanio rappresentano una sfida molto più impegnativa. Questi materiali subiscono un incrudimento durante la lavorazione, generano elevati carichi termici ed esercitano una maggiore pressione sull'utensile. Le tolleranze strette sull'acciaio inossidabile o sul titanio richiedono solitamente velocità di avanzamento più basse, più passate di sgrossatura e finitura e un'attenta pianificazione delle operazioni di distensione. È da prevedersi un notevole aumento dei costi rispetto a parti equivalenti in alluminio.
I termoplastici tecnici come il PEEK, il Delrin e il PTFE presentano alcune variabili specifiche. I polimeri si dilatano e si contraggono al variare della temperatura e possono deformarsi sotto l’azione della forza di serraggio. È possibile lavorarli con tolleranze inferiori al millesimo, ma ciò richiede ambienti a temperatura controllata e strategie di serraggio a bassa pressione.
La scelta dei materiali non dovrebbe mai essere slegata dai requisiti di tolleranza. Scelta dei materiali per la lavorazione CNC si dovrebbe sempre tenere conto contemporaneamente sia delle prestazioni funzionali che dei vincoli di producibilità.
Tolleranza generale vs. tolleranza stretta: quando scegliere l'una o l'altra
La scelta tra tolleranze generali e tolleranze strette è una delle decisioni più importanti nel processo di approvvigionamento dei sistemi CNC. Specificare tolleranze inutilmente strette fa aumentare i costi senza apportare alcun miglioramento misurabile alle prestazioni dei componenti. Al contrario, specificare tolleranze insufficienti su una caratteristica critica può causare il malfunzionamento dell'assemblaggio o un'usura prematura durante l'utilizzo sul campo.
Le tolleranze generali sono indicate per caratteristiche non critiche quali superfici estetiche, fori di montaggio non allineati con perni di precisione, profili esterni e aperture strutturali. I componenti appartenenti a queste categorie superano spesso il controllo di qualità al primo tentativo e non richiedono operazioni secondarie.
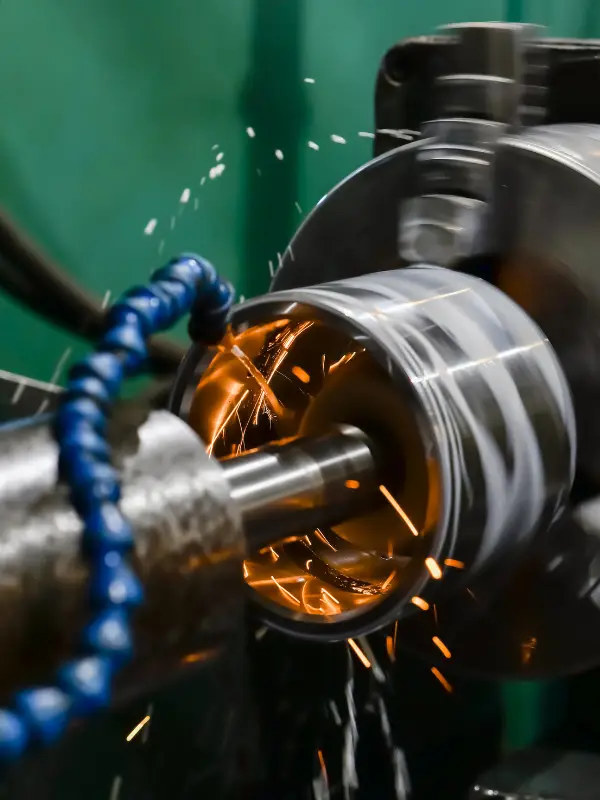
Le tolleranze strette diventano necessarie quando i componenti interagiscono con altri elementi di precisione, formano guarnizioni a tenuta di fluido, sostengono carichi rotazionali o mantengono giochi critici. Le sedi dei cuscinetti, i fori degli alberi, le superfici delle flange e le interfacce filettate sono tipici esempi di elementi che richiedono un controllo più rigoroso.
Se non sei sicuro di quale livello sia richiesto per il tuo pezzo, fresatura CNC di precisione Gli ingegneri di YPMFG possono esaminare il vostro progetto e consigliarvi le zone di tolleranza più adeguate prima di formulare il preventivo. Questa consulenza spesso evita una sovraspecificazione e riduce il costo totale del progetto.
Fattori chiave che influenzano il raggiungimento della tolleranza
Diverse variabili concorrono a determinare se una determinata tolleranza sia realizzabile su un pezzo specifico. Ignorare questi fattori durante la fase di progettazione crea difficoltà durante la produzione e aumenta la probabilità che i componenti vengano scartati.
La geometria dei pezzi riveste un ruolo fondamentale. Le caratteristiche lunghe e affusolate si deformano sotto l’azione della forza di taglio e sono difficili da mantenere entro tolleranze strette, indipendentemente dalle capacità della macchina. Pareti sottili, cavità profonde e sezioni a sbalzo presentano ciascuna sfide di stabilità specifiche che richiedono strategie personalizzate per l’alloggiamento dei pezzi e i percorsi utensile.
Le condizioni della macchina e la calibrazione sono fattori di grande importanza. Un centro di lavorazione a cinque assi ben mantenuto, proveniente da un’azienda rinomata Servizi di tornitura e fresatura CNC Il sistema di presetting offrirà sempre prestazioni superiori rispetto a una macchina più vecchia e mal calibrata, anche se entrambe presentano le stesse specifiche nominali. La calibrazione del sistema di presetting, l'eccentricità del mandrino e la precisione dell'encoder lineare contribuiscono tutte al raggiungimento di tolleranze ripetibili.
La temperatura del refrigerante e le condizioni dell’officina influiscono sulla stabilità dimensionale, in particolare per i componenti in alluminio e plastica. La dilatazione termica durante cicli di lavorazione prolungati può causare scostamenti nelle misure dell’ordine di diversi millesimi di pollice. Le officine professionali monitorano queste variabili e le compensano tramite offset programmati e controlli di misura periodici.
La strategia di serraggio determina l'entità dello spostamento del pezzo durante la lavorazione. Un serraggio non corretto può deformare il pezzo al punto da farlo uscire dai limiti di tolleranza prima ancora che l'utensile entri in contatto con il materiale. Ganasce morbide, dispositivi di fissaggio a vuoto e supporti su misura sono soluzioni comuni a questo problema.
Errori comuni nella definizione delle tolleranze
Specificare ogni dimensione con una tolleranza di ±0,001 pollici è l’errore più frequente e costoso nella progettazione di pezzi CNC. Questa abitudine parte dal presupposto che una maggiore precisione sia sempre migliore, cosa che nella pratica non è affatto vera. Ogni cifra decimale in più di precisione comporta un aumento dei costi, allunga i tempi di consegna e talvolta crea nuovi problemi di produzione.
Un altro errore comune consiste nell'indicare le tolleranze senza specificare i sistemi di riferimento o le superfici di riferimento. Un valore di tolleranza privo di una chiara catena di riferimento è ambiguo e lascia all'operatore il compito di interpretare le vostre intenzioni. Ciò comporta spesso la produzione di pezzi che, pur rispettando le specifiche numeriche, non possono essere assemblati correttamente sul campo.
Il terzo errore più frequente consiste nel non rispettare gli standard di quotatura e tolleranza geometrica (GD&T). I simboli GD&T, quali la posizione reale, la planarità, la perpendicolarità e la concentricità, comunicano l’intento funzionale in modo molto più preciso rispetto alle sole indicazioni di tolleranza di base. I componenti specificati solo con tolleranze bilaterali lasciano indefiniti i rapporti critici.
La mancata specificazione delle caratteristiche che richiedono tolleranze strette e di quelle che possono rimanere generiche crea confusione in officina. Una mappa delle tolleranze chiara, che identifichi fin dall’inizio le caratteristiche critiche, fa risparmiare tempo sia al progettista che al produttore.
Confronto della tolleranza per tipo di caratteristica
La tabella che segue riassume gli intervalli di tolleranza tipici relativi ai tipi di caratteristiche più comuni nella lavorazione CNC. Questi valori rappresentano ciò che un operatore competente Produttore di componenti lavorati con macchine a controllo numerico è in grado di ottenere costantemente in condizioni normali di produzione.
Questi intervalli costituiscono un pratico punto di partenza per la definizione delle specifiche. La tolleranza effettivamente ottenibile dipende dalle dimensioni del pezzo, dal materiale, dalla disponibilità delle macchine e dalla sequenza specifica delle operazioni richieste.
In che modo le tolleranze incidono sui costi e sui tempi di consegna
La tolleranza incide direttamente sui costi di produzione e sui tempi di realizzazione. Passare da una tolleranza generale di ±0,005 pollici a una tolleranza ristretta di ±0,001 pollici spesso raddoppia o triplica il tempo di lavorazione di una determinata caratteristica. Ogni controllo di qualità aggiuntivo, ogni passata di taglio più lenta e ogni operazione di finitura secondaria incidono sul risultato finale.
I requisiti relativi alla finitura superficiale sono strettamente legati al costo delle tolleranze. Per ottenere una finitura superficiale fine su un elemento con tolleranze ristrette è spesso necessaria una fase separata di rettifica o lappatura. Questa operazione secondaria comporta un aumento sia dei tempi che dei costi del preventivo.
I costi di ispezione e documentazione aumentano con l'aumentare della precisione delle tolleranze. I componenti soggetti a tolleranze di ±0,0005 pollici richiedono in genere rapporti di ispezione del primo articolo, verifica tramite CMM e monitoraggio del controllo statistico di processo. Questi costi amministrativi e relativi alle attrezzature sono reali e devono essere presi in considerazione nel vostro budget di approvvigionamento.
Per i clienti YPMFG, Preventivi per lavorazioni CNC Includono note dettagliate sulle tolleranze e una ripartizione dei costi, in modo da poter vedere esattamente in che misura ogni specifica influisca sul prezzo. Questa trasparenza ti consente di modificare il tuo progetto prima di passare alla produzione.
Consigli di progettazione per ottenere migliori risultati in termini di tolleranza
Progettare componenti facili da lavorare in modo da rispettare le tolleranze previste consente di risparmiare denaro e ridurre i rischi. Quanto prima si tiene conto degli aspetti produttivi nella fase di progettazione, tanto minori saranno le sorprese che si presenteranno durante la produzione.
Mantenere le dimensioni delle caratteristiche proporzionali alla corsa della macchina e alla lunghezza dell’utensile. Caratteristiche estremamente piccole su un pezzo di grandi dimensioni potrebbero richiedere micro-utensili che si rompono facilmente e lavorano lentamente. Valutare se un pezzo più piccolo o un progetto suddiviso in più parti possa garantire la stessa funzionalità con una resa migliore.
Prevedere una quantità adeguata di materiale attorno alle caratteristiche soggette a tolleranze strette. Una tasca o un foro circondati da uno spessore di parete insufficiente potrebbero deformarsi durante la lavorazione e tornare alla forma originale dopo il passaggio dell'utensile. Aggiungere materiale in eccesso e poi lavorare fino alla dimensione finale garantisce un risultato più stabile.
Specificare le tolleranze solo sulle caratteristiche che le richiedono. Annotare ogni quota con una tolleranza stretta non migliora la qualità del pezzo. Rallenta il lavoro dell'operatore, complica il controllo e fa lievitare i costi.
Comunicare chiaramente l'intento funzionale. Includere una breve nota che spieghi perché una determinata tolleranza è importante aiuta l'ingegnere a scegliere la giusta sequenza di lavorazione e il metodo di ispezione più adeguato. Gli ingegneri di YPMFG esaminano queste note durante la valutazione tecnica valutare la situazione e proporre ottimizzazioni, ove possibile.
Pratiche di verifica e controllo della qualità
Verificare che un componente rispetti le tolleranze specificate è un processo strutturato che prevede l'utilizzo di diverse tecniche di misurazione. Nessun metodo, da solo, è sufficiente per garantire la piena conformità.
L'ispezione visiva consente di controllare la finitura superficiale, la presenza di bave e difetti evidenti. I comparatori ottici verificano le forme dei profili e le caratteristiche angolari confrontandole con i modelli di riferimento. Le macchine di misura a coordinate garantiscono la verifica dimensionale più completa, sondando i punti chiave su tutta la superficie del pezzo.
Le misurazioni con calibro e micrometro coprono le dimensioni lineari di base e sono utili per rapidi controlli in officina. Per le caratteristiche posizionali, i calibri a perno e i calibri go-no-go consentono di eseguire rapidamente i controlli di accettazione senza i tempi di configurazione necessari per la programmazione della CMM.
I fornitori professionali forniscono rapporti di ispezione contenenti i valori effettivi misurati, non solo indicazioni di "conforme" o "non conforme". Questi dati garantiscono che il componente soddisfi i requisiti richiesti e costituiscono una documentazione utile per il sistema di gestione della qualità.
Domande frequenti degli acquirenti sulle tolleranze nella lavorazione CNC
Quale tolleranza dovrei specificare per una staffa non critica?
In genere è sufficiente una tolleranza generale di ±0,005 pollici. Riservare le tolleranze più strette ai fori di montaggio, alle distanze tra i bulloni e a qualsiasi superficie che si accoppia con un altro componente.
È possibile lavorare lo stesso pezzo sia in alluminio che in acciaio inossidabile con la stessa tolleranza?
Entrambi i materiali possono raggiungere una tolleranza di ±0,001 pollici, ma l’acciaio inossidabile e il titanio richiedono una velocità di taglio inferiore, un numero maggiore di passate e una maggiore attenzione. Per tolleranze equivalenti su materiali più duri, occorre prevedere costi più elevati e tempi di consegna più lunghi.
Perché nel mio preventivo è previsto un supplemento per la tolleranza?
I sovrapprezzi per tolleranza riflettono i tempi di lavorazione aggiuntivi, l’utilizzo di utensili specializzati, le fasi di controllo supplementari e i controlli di processo più rigorosi necessari per rispettare specifiche più strette. Essi costituiscono una componente normale della determinazione dei prezzi nella lavorazione di precisione.
Come faccio a sapere se il mio modello CAD presenta annotazioni di tolleranza corrette?
Verificare che ogni caratteristica critica abbia un valore di tolleranza esplicito, che i punti di riferimento siano definiti e che i simboli GD&T siano applicati dove necessario. Se il modello riporta solo le dimensioni nominali, il produttore dovrà interpretare le vostre intenzioni, il che comporta dei rischi.
Qual è la differenza tra tolleranza e finitura superficiale?
La tolleranza determina la precisione dimensionale. La finitura superficiale determina la struttura e la rugosità di una superficie lavorata. Entrambe influenzano le prestazioni del pezzo, ma vengono specificate in modo indipendente. Un pezzo può presentare tolleranze dimensionali eccellenti e una finitura superficiale scadente, o viceversa.
È necessaria un'ispezione del primo articolo per il mio ordine?
L'ispezione del primo articolo è consigliata per i componenti con tolleranze ristrette, i nuovi fornitori o i settori soggetti a normative. Consente di verificare che le specifiche di progettazione siano state pienamente rispettate prima dell'avvio della produzione in serie e crea un punto di riferimento documentato per gli ordini futuri.
Scegliere il partner giusto per la lavorazione CNC in base alle proprie esigenze di tolleranza
Il raggiungimento costante delle tolleranze previste dipende dalle capacità e dai processi del vostro partner di produzione. Un’officina che investe in attrezzature calibrate, programmatori qualificati e sistemi di qualità strutturati fornirà risultati più affidabili rispetto a una che si affida a pratiche improvvisate.
Valutate i potenziali fornitori in base alle loro capacità documentate in materia di tolleranze, alle attrezzature di ispezione e all’esperienza con il materiale di vostro interesse. Se possibile, richiedete rapporti di esempio relativi a progetti simili realizzati in precedenza. YPMFG offre perizie tecniche gratuite per aiutarti a verificare la validità della tua strategia di tolleranza prima di passare alla produzione.
Chiedete informazioni sui loro controlli di processo per lavori con tolleranze ristrette. Verificate se utilizzano il controllo statistico di processo, il monitoraggio ambientale e la gestione della durata degli utensili. Queste pratiche distinguono le officine di precisione professionali dalle officine meccaniche generiche.
Come prendere una decisione migliore a lungo termine in materia di tolleranze
Una corretta definizione delle tolleranze concilia i requisiti funzionali con la realtà produttiva. Specifiche eccessive comportano uno spreco di risorse; specifiche insufficienti comportano il rischio di guasti sul campo. Entrambi questi esiti possono essere evitati se si dispone di linee guida tecniche chiare e di un partner produttivo esperto.
YPMFG affianca i progettisti e i team addetti agli acquisti in ogni fase di questo processo. A partire da soluzioni personalizzate di lavorazione CNC Dalle revisioni tecniche approfondite ai confronti precisi tra preventivi, il nostro team vi aiuta a definire le specifiche in modo intelligente e a realizzare i prodotti con affidabilità. Inviate i vostri disegni o le vostre specifiche a YPMFG per una valutazione tecnica gratuita e un preventivo competitivo.