French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
Les tolérances d'usinage CNC définissent la précision avec laquelle une pièce peut être fabriquée par rapport à ses dimensions prévues. L'usinage CNC standard atteint généralement ±0,005 pouce (±0,127 mm), tandis que les travaux à tolérance serrée peuvent atteindre ±0,001 pouce (±0,025 mm) ou plus fin selon le matériau et la géométrie. Pour la plupart des applications industrielles, les tolérances générales suffisent. Seules les surfaces d'appui critiques, les interfaces d'étanchéité ou les assemblages de haute précision nécessitent des spécifications plus serrées. Sur-spécifier les tolérances est l'une des erreurs les plus courantes et les plus coûteuses en approvisionnement CNC, augmentant souvent le coût des pièces de 30 à 100 pour cent sans valeur fonctionnelle réelle.
Ce guide couvre les plages de tolérance que vous devez connaître, comment le choix des matériaux affecte la précision atteignable, quelles applications exigent des contrôles plus serrés et les facteurs pratiques qui déterminent votre coût final et votre délai de livraison. Que vous conceviez une pièce de production ou évaluiez un prototype, comprendre ces fondamentaux vous aide à prendre des décisions de spécification en confiance.
Comprendre l'usinage CNC Tolérances
La tolérance en usinage CNC désigne l'écart autorisé par rapport à une dimension spécifiée. Chaque pièce usinée variera légèrement du modèle numérique en raison du comportement du matériau, de l'usure des outils, de la dilatation thermique et des limites de la machine. Plus la tolérance est serrée, plus le contrôle est nécessaire tout au long du processus de fabrication.
L'usinage CNC à usage général réalisé par un prestataire de services d'usinage CNC atteint généralement ±0.005 in (±0.127 mm) sur la plupart des matériaux et des caractéristiques. Cette plage couvre la grande majorité des composants industriels, notamment les supports, les boîtiers, les fixations et les pièces structurelles. Les fonctions qui n'impliquent pas d'ajustements de précision, d'étanchéité ou d'alignement fonctionnent généralement bien dans cette plage.
L'usinage CNC à tolérance serrée opère dans la plage de ±0.001 à ±0.0005 po (±0.025 à ±0.0127 mm). Ces spécifications sont essentielles pour les roulements aérospatiaux, les composants d'implants médicaux, les collecteurs hydrauliques et les boîtiers d'instruments optiques. Les atteindre exige des montages d'usinage spécialisés, des conditions environnementales contrôlées et souvent des opérations de finition en plusieurs étapes.
Certains fabricants peuvent descendre sous ±0.0005 pouce, mais ces capacités s'accompagnent de surcoûts importants et de cycles plus longs. Elles sont réservées aux applications où une défaillance fonctionnelle n'est pas envisageable. Comprendre où se situe votre pièce sur ce spectre est la première étape vers une spécification intelligente.
Comment le matériau influence les tolérances réalisables
Le matériau que vous choisissez influence directement le seuil de précision de votre pièce usinée. Les différents métaux et plastiques réagissent différemment aux efforts de coupe, à la génération de chaleur et à la relaxation des contraintes résiduelles. Ignorer le comportement du matériau lors de la phase de spécification conduit souvent à des pièces rebutées ou à une déformation après usinage.
Les alliages d'aluminium tels que le 6061 et le 7075 comptent parmi les matériaux les plus faciles à usiner avec des tolérances serrées. Leur structure de grain régulière et leur dureté modérée permettent une coupe stable avec une déflexion minimale. Les pièces issues de ces alliages tiennent couramment ±0.001 pouce sans procédures de manutention particulières.
L'acier inoxydable et le titane sont nettement plus difficiles. Ces matériaux s'écrouissent pendant la coupe, génèrent des charges thermiques élevées et exercent une pression d'outil plus importante. Les tolérances serrées sur l'inox ou le titane exigent généralement des avances plus lentes, plusieurs passes d'ébauche et de finition, ainsi qu'une planification soignée de la relaxation des contraintes. Attendez-vous à une hausse sensible du coût par rapport à des pièces équivalentes en aluminium.
Les thermoplastiques techniques comme le PEEK, le Delrin et le PTFE introduisent leurs propres variables. Les polymères se dilatent et se contractent avec les variations de température et peuvent se déformer sous l'effort de serrage. Les usiner avec des tolérances inférieures au millième est possible, mais exige des environnements à température contrôlée et des stratégies de bridage à faible pression.
Le choix du matériau ne doit jamais être dissocié des exigences de tolérance. Choix du matériau pour l'usinage CNC doit toujours prendre en compte ensemble la performance fonctionnelle et les contraintes de fabricabilité.
Tolérance générale ou serrée : quand choisir l'une ou l'autre
Le choix entre tolérances générales et tolérances serrées est l'une des décisions les plus déterminantes du processus d'achat en usinage CNC. Spécifier des tolérances inutilement serrées fait grimper le coût sans amélioration mesurable de la performance de la pièce. À l'inverse, une tolérance sous-spécifiée sur une caractéristique critique peut provoquer une défaillance d'assemblage ou une usure prématurée sur le terrain.
Les tolérances générales conviennent aux caractéristiques non critiques telles que les surfaces esthétiques, les trous de fixation qui ne s'alignent pas avec des pions de précision, les profils extérieurs et les découpes structurelles. Les pièces de ces catégories passent souvent le contrôle qualité du premier coup et ne nécessitent aucune opération secondaire.
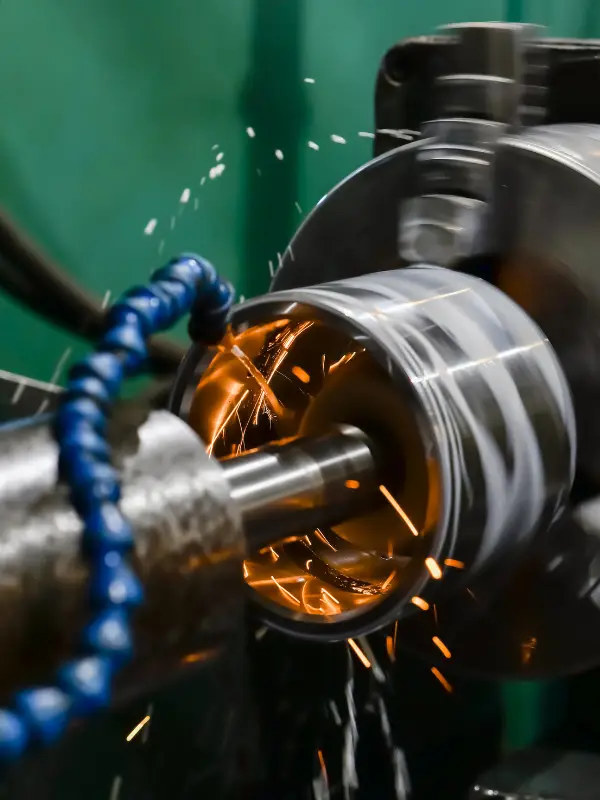
Les tolérances serrées deviennent nécessaires lorsque les pièces s'interfacent avec d'autres composants de précision, forment des joints d'étanchéité fluidiques, supportent des charges de rotation ou maintiennent des jeux critiques. Les portées de roulement, les alésages d'arbre, les faces de bride et les interfaces filetées sont des candidats typiques à un contrôle plus serré.
Si vous ne savez pas quel niveau votre pièce requiert, fraisage CNC de précision les ingénieurs de YPMFG peuvent analyser votre design et recommander les zones de tolérance appropriées avant le devis. Cette consultation évite souvent la sur-spécification et réduit le coût total du projet.
Facteurs clés qui influencent l'obtention des tolérances
Plusieurs variables se combinent pour déterminer si une tolérance donnée est réalisable sur une pièce spécifique. Ignorer ces facteurs dès la phase de conception crée des frictions en production et augmente la probabilité de composants rejetés.
La géométrie de la pièce joue un rôle majeur. Les formes longues et élancées fléchissent sous l'effort de coupe et sont difficiles à maintenir dans des tolérances serrées, quelle que soit la capacité de la machine. Les parois minces, les cavités profondes et les sections en porte-à-faux introduisent chacun des défis de stabilité uniques qui exigent des montages d'usinage et des trajectoires d'outil adaptés.
L'état et l'étalonnage de la machine comptent beaucoup. Un centre cinq axes bien entretenu d'un fournisseur réputé services de tournage et de fraisage CNC offrira systématiquement de meilleures performances qu'une machine plus ancienne et mal étalonnée, même si leurs spécifications nominales sont identiques. L'étalonnage du pré-réglage d'outils, le faux rond de la broche et la précision des encodeurs linéaires contribuent tous à l'obtention répétable des tolérances.
La température du liquide de refroidissement et les conditions de l'atelier affectent la stabilité dimensionnelle, en particulier pour les pièces en aluminium et en plastique. La dilatation thermique pendant les cycles d'usinage prolongés peut décaler les mesures de plusieurs millièmes de pouce. Les ateliers professionnels surveillent ces variables et compensent par des décalages programmés et des contrôles de mesure planifiés.
La stratégie de maintien de la pièce détermine l'ampleur de son déplacement pendant la coupe. Un serrage inapproprié peut déformer une pièce au point de la faire sortir des tolérances avant même que l'outil ne touche le matériau. Les mors doux, les montages à vide et les nids sur mesure sont des solutions courantes à ce problème.
Erreurs courantes dans la spécification des tolérances
Sur-spécifier chaque dimension à ±0.001 pouce est l'erreur la plus fréquente et la plus coûteuse en conception de pièces CNC. Cette habitude suppose que plus serré est toujours mieux, ce qui n'est tout simplement pas vrai en pratique. Chaque décimale de précision supplémentaire ajoute du coût, allonge le délai de livraison et crée parfois de nouveaux problèmes de fabrication.
Une autre erreur courante consiste à indiquer des tolérances sans préciser les références ni les surfaces de référence. Une valeur de tolérance sans chaîne de cotes claire est ambiguë et laisse le machiniste interpréter votre intention. Il en résulte souvent des pièces conformes à la spécification numérique mais qui ne s'assemblent pas correctement sur le terrain.
Ignorer les normes de cotation et de tolérancement géométriques est la troisième erreur fréquente. Les symboles GD&T tels que la position réelle, la planéité, la perpendicularité et la concentricité communiquent l'intention fonctionnelle bien plus précisément que de simples indications de tolérance. Les pièces spécifiées uniquement avec des tolérances bilatérales laissent des relations critiques non définies.
Ne pas préciser quelles caractéristiques exigent des tolérances serrées et lesquelles peuvent rester générales crée de la confusion en atelier. Une carte de tolérances claire qui identifie les caractéristiques critiques d'emblée fait gagner du temps au concepteur comme au fabricant.
Comparaison des tolérances par type de caractéristique
Le tableau ci-dessous résume les plages de tolérance typiques des principaux types de caractéristiques en usinage CNC. Ces valeurs représentent ce qu'un fabricant de pièces d'usinage CNC compétent peut atteindre de manière constante dans des conditions de production normales.
Ces plages constituent un point de départ pratique pour la spécification. La tolérance réellement atteignable dépend de la taille de la pièce, du matériau, de la disponibilité des machines et de la séquence d'opérations requise.
Comment les tolérances influencent le coût et le délai de livraison
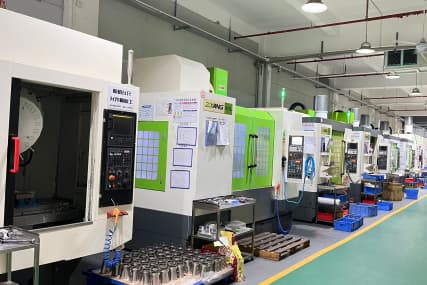
La tolérance influence directement le coût de fabrication et le calendrier de production. Passer d'une tolérance générale de ±0.005 pouce à une tolérance serrée de ±0.001 pouce double ou triple souvent le temps d'usinage d'une caractéristique donnée. Chaque contrôle qualité supplémentaire, chaque passe de coupe plus lente et chaque opération de finition secondaire alourdissent la facture.
Les exigences d'état de surface sont étroitement liées au coût de la tolérance. Obtenir une finition de surface fine sur une caractéristique à tolérance serrée nécessite souvent une étape distincte de rectification ou de rodage. Cette opération secondaire ajoute du temps et des frais au devis.
Les coûts d'inspection et de documentation augmentent avec le resserrement des tolérances. Les pièces tenues à ±0.0005 pouce exigent généralement des rapports d'inspection du premier article, une vérification CMM et un suivi par contrôle statistique du procédé. Ces coûts administratifs et d'équipement sont réels et doivent être intégrés à votre budget d'achat.
Pour les clients YPMFG, les devis d'usinage CNC incluent des notes de tolérance détaillées et des décompositions de coûts, afin que vous voyiez exactement où chaque spécification impacte le prix. Cette transparence vous permet d'ajuster votre design avant de lancer la production.
Conseils de conception pour de meilleurs résultats de tolérance
Concevoir des pièces faciles à usiner selon vos tolérances cibles économise de l'argent et réduit les risques. Plus tôt vous intégrez les contraintes de fabrication dans votre design, moins vous rencontrerez de surprises en production.
Gardez des tailles de caractéristiques proportionnées à la course de la machine et à la longueur des outils. Des caractéristiques extrêmement petites sur une grande pièce peuvent nécessiter des micro-outils qui cassent facilement et usinent lentement. Demandez-vous si une pièce plus petite ou une conception en plusieurs parties n'atteindrait pas la même fonction avec un meilleur rendement.
Prévoyez un surplus de matière adéquat autour des caractéristiques à tolérance serrée. Une poche ou un alésage entouré d'une épaisseur de paroi insuffisante peut fléchir pendant la coupe et revenir en place après le passage de l'outil. Ajouter de la matière puis usiner à la dimension finale donne un résultat plus stable.
Ne spécifiez des tolérances que sur les caractéristiques qui en ont besoin. Annoter chaque dimension avec une indication serrée n'améliore pas la qualité de la pièce. Cela ralentit le machiniste, complique l'inspection et gonfle votre coût.
Communiquez clairement l'intention fonctionnelle. Inclure une brève note expliquant pourquoi une tolérance particulière est importante aide l'ingénieur à choisir la bonne séquence d'usinage et la bonne méthode d'inspection. Les ingénieurs YPMFG examinent ces notes lors de l' évaluation technique étape et suggèrent des optimisations lorsque c'est possible.
Pratiques de vérification qualité et de contrôle
Vérifier qu'une pièce respecte ses tolérances spécifiées est un processus structuré qui fait appel à plusieurs techniques de mesure. Aucune méthode unique ne suffit à valider une conformité complète.
L'inspection visuelle contrôle l'état de surface, les bavures et les défauts évidents. Les comparateurs optiques vérifient les formes de profil et les caractéristiques angulaires par rapport à des gabarits de référence. Les machines à mesurer tridimensionnelles offrent la vérification dimensionnelle la plus complète en palpant des points clés sur la surface de la pièce.
Les mesures au pied à coulisse et au micromètre couvrent les dimensions linéaires de base et sont utiles pour des contrôles rapides en atelier. Pour les caractéristiques de position, les jauges à pions et les jauges tout-ou-rien permettent un contrôle d'acceptation rapide sans le temps de préparation qu'exige la programmation CMM.
Les fournisseurs professionnels fournissent des rapports d'inspection avec les valeurs réellement mesurées, et non de simples mentions conforme ou non conforme. Ces données vous garantissent que la pièce répond à vos exigences et constituent un enregistrement pour votre système de management de la qualité.
Questions fréquentes des acheteurs sur les tolérances d'usinage CNC
Quelle tolérance dois-je spécifier pour un support non critique ?
Une tolérance générale de ±0.005 pouce suffit généralement. Réservez les indications plus serrées aux trous de fixation, aux entraxes de perçage et à toute surface en contact avec un autre composant.
La même pièce peut-elle être usinée en aluminium et en acier inoxydable avec la même tolérance ?
Les deux matériaux peuvent atteindre ±0.001 pouce, mais l'acier inoxydable et le titane exigent une coupe plus lente, plus de passes et davantage de précautions. Attendez-vous à un coût plus élevé et à un délai de livraison plus long pour des tolérances équivalentes dans des matériaux plus durs.
Pourquoi mon devis inclut-il un supplément de tolérance ?
Les suppléments de tolérance reflètent le temps d'usinage supplémentaire, l'outillage spécialisé, les étapes d'inspection supplémentaires et les contrôles de procédé plus stricts nécessaires pour tenir des spécifications serrées. Ils font partie normale de la tarification en usinage de précision.
Comment savoir si mon modèle CAD comporte des annotations de tolérance correctes ?
Vérifiez que chaque caractéristique critique possède une valeur de tolérance explicite, que les références sont définies et que les symboles GD&T sont appliqués là où c'est nécessaire. Si le modèle n'affiche que des dimensions nominales, le fabricant doit interpréter votre intention, ce qui introduit un risque.
Quelle est la différence entre tolérance et état de surface ?
La tolérance contrôle la précision dimensionnelle. L'état de surface contrôle la texture et la rugosité d'une face usinée. Les deux affectent la performance de la pièce mais se spécifient indépendamment. Une pièce peut avoir d'excellentes tolérances dimensionnelles et un mauvais état de surface, ou l'inverse.
Ai-je besoin d'une inspection du premier article pour ma commande ?
L'inspection du premier article est recommandée pour les pièces à tolérance serrée, les nouveaux fournisseurs ou les industries réglementées. Elle vérifie que l'intention de conception complète est respectée avant le lancement de la production et crée une référence documentée pour les commandes futures.
Choisir le bon partenaire d'usinage CNC pour vos besoins de tolérance
Atteindre vos tolérances cibles de manière constante dépend des capacités et des procédés de votre partenaire de fabrication. Un atelier qui investit dans des équipements étalonnés, des programmeurs formés et des systèmes qualité structurés livrera des résultats plus fiables qu'un atelier qui s'appuie sur des pratiques improvisées.
Évaluez les fournisseurs potentiels sur leurs capacités de tolérance documentées, leur équipement d'inspection et leur expérience de votre matériau cible. Demandez des exemples de rapports de projets similaires antérieurs lorsque c'est possible. YPMFG propose des évaluations d'ingénierie gratuites pour vous aider à valider votre stratégie de tolérance avant de lancer la production.
Renseignez-vous sur leurs contrôles de procédé pour les travaux à tolérance serrée. Demandez s'ils utilisent le contrôle statistique du procédé, la surveillance environnementale et la gestion de la durée de vie des outils. Ces pratiques distinguent les ateliers de précision professionnels des ateliers d'usinage généralistes.
Prendre une meilleure décision à long terme sur les tolérances
La bonne spécification de tolérance équilibre l'exigence fonctionnelle et la réalité de fabrication. Sur-spécifier gaspille du budget. Sous-spécifier risque une défaillance sur le terrain. Ces deux issues sont évitables lorsque vous disposez de conseils techniques clairs et d'un partenaire de fabrication expérimenté.
YPMFG accompagne les concepteurs et les équipes d'achat à chaque étape de ce processus. De solutions d'usinage CNC sur mesure et des revues d'ingénierie détaillées aux comparaisons précises de devis, notre équipe vous aide à spécifier intelligemment et à produire de manière fiable. Envoyez vos plans ou spécifications à YPMFG pour une évaluation d'ingénierie gratuite et un devis compétitif.