German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
CNC-Bearbeitungstoleranzen definieren, wie präzise ein Teil im Vergleich zu seinen vorgesehenen Maßen gefertigt werden kann. Standard-CNC-Bearbeitung erreicht typischerweise ±0,005 Zoll (±0,127 mm), während Arbeiten mit engen Toleranzen je nach Material und Geometrie ±0,001 Zoll (±0,025 mm) oder enger erreichen können. Für die meisten industriellen Anwendungen sind allgemeine Toleranzen ausreichend. Nur kritische Passflächen, Dichtungsübergänge oder hochpräzise Baugruppen erfordern engere Spezifikationen. Die Überbestimmung von Toleranzen ist einer der häufigsten und kostspieligsten Fehler in der CNC-Beschaffung und erhöht die Teilekosten oft um 30 bis 100 Prozent, ohne echten funktionalen Mehrwert zu bieten.
Dieser Leitfaden behandelt die Toleranzbereiche, die Sie kennen sollten, wie die Materialauswahl die erreichbare Präzision beeinflusst, welche Anwendungen engere Kontrollen erfordern und welche praktischen Faktoren Ihre Endkosten und Lieferzeit bestimmen. Ob Sie ein Serienteil konstruieren oder einen Prototyp bewerten – das Verständnis dieser Grundlagen hilft Ihnen, sichere Spezifikationsentscheidungen zu treffen.
CNC-Bearbeitung verstehen Toleranzen
Toleranz in der CNC-Bearbeitung bezeichnet die zulässige Abweichung von einem festgelegten Maß. Jedes bearbeitete Teil weicht aufgrund von Materialverhalten, Werkzeugverschleiß, Wärmeausdehnung und Maschinengrenzen geringfügig vom digitalen Modell ab. Je enger die Toleranz, desto mehr Kontrolle ist über den gesamten Fertigungsprozess erforderlich.
Universelle CNC-Bearbeitung von einem professionellen CNC-Bearbeitungsdienstleister hält typischerweise ±0,005 in (±0,127 mm) über die meisten Materialien und Merkmale hinweg. Dieser Bereich deckt die überwiegende Mehrheit industrieller Komponenten ab, darunter Halterungen, Gehäuse, Befestigungen und Strukturteile. Funktionen ohne Präzisionspassungen, Dichtung oder Ausrichtung funktionieren innerhalb dieses Bandes in der Regel gut.
CNC-Bearbeitung mit engen Toleranzen arbeitet im Bereich von ±0,001 bis ±0,0005 in (±0,025 bis ±0,0127 mm). Diese Spezifikationen sind unerlässlich für Luft- und Raumfahrtlager, Komponenten medizinischer Implantate, Hydraulikverteiler und Gehäuse optischer Instrumente. Ihre Einhaltung erfordert spezielle Vorrichtungen, kontrollierte Umgebungsbedingungen und oft mehrstufige Endbearbeitungsvorgänge.
Einige Hersteller können unter ±0,0005 Zoll gehen, doch diese Fähigkeiten sind mit erheblichen Kostenaufschlägen und längeren Zykluszeiten verbunden. Sie sind Anwendungen vorbehalten, bei denen funktionales Versagen keine Option ist. Zu verstehen, wo Ihr Teil in diesem Spektrum liegt, ist der erste Schritt zu einer klugen Spezifikation.
Wie das Material die erreichbaren Toleranzen beeinflusst
Das von Ihnen gewählte Material beeinflusst direkt die erreichbare Präzisionsgrenze Ihres bearbeiteten Teils. Verschiedene Metalle und Kunststoffe reagieren unterschiedlich auf Schnittkräfte, Wärmeentwicklung und den Abbau von Eigenspannungen. Die Missachtung des Materialverhaltens in der Spezifikationsphase führt häufig zu Ausschussteilen oder Verzug nach der Bearbeitung.
Aluminiumlegierungen wie 6061 und 7075 gehören zu den Materialien, die sich am einfachsten eng toleriert bearbeiten lassen. Ihre gleichmäßige Kornstruktur und mittlere Härte ermöglichen stabiles Schneiden mit minimaler Durchbiegung. Teile aus diesen Legierungen halten routinemäßig ±0,001 Zoll ohne spezielle Handhabungsverfahren.
Edelstahl und Titan sind deutlich anspruchsvoller. Diese Materialien verfestigen sich beim Schneiden, erzeugen hohe thermische Lasten und üben größeren Werkzeugdruck aus. Enge Toleranzen bei Edelstahl oder Titan erfordern meist langsamere Vorschubgeschwindigkeiten, mehrere Schrupp- und Schlichtgänge und eine sorgfältige Planung des Spannungsabbaus. Rechnen Sie mit einem spürbaren Kostenanstieg im Vergleich zu vergleichbaren Aluminiumteilen.
Technische Thermoplaste wie PEEK, Delrin und PTFE bringen eigene Variablen mit. Polymere dehnen sich bei Temperaturänderungen aus und ziehen sich zusammen und können sich unter Spannkraft verformen. Ihre Bearbeitung auf Toleranzen unter einem Tausendstel ist möglich, erfordert aber temperaturkontrollierte Umgebungen und Niederdruck-Spannstrategien.
Die Materialauswahl sollte nie von den Toleranzanforderungen losgelöst werden. Materialauswahl für die CNC-Bearbeitung sollte stets funktionale Leistung und Fertigbarkeitsgrenzen gemeinsam berücksichtigen.
Allgemeine vs. enge Toleranz: Wann Sie welche wählen sollten
Die Wahl zwischen allgemeinen und engen Toleranzen ist eine der folgenreichsten Entscheidungen im CNC-Beschaffungsprozess. Unnötig enge Toleranzen treiben die Kosten in die Höhe, ohne die Teileleistung messbar zu verbessern. Umgekehrt kann eine zu großzügige Toleranz bei einem kritischen Merkmal zu Montagefehlern oder vorzeitigem Verschleiß im Feld führen.
Allgemeine Toleranzen sind für unkritische Merkmale geeignet, etwa optische Oberflächen, Montagelöcher, die nicht mit Präzisionsstiften ausgerichtet werden, Außenprofile und strukturelle Aussparungen. Teile dieser Kategorien bestehen die Qualitätsprüfung oft beim ersten Versuch und erfordern keine Nachbearbeitung.
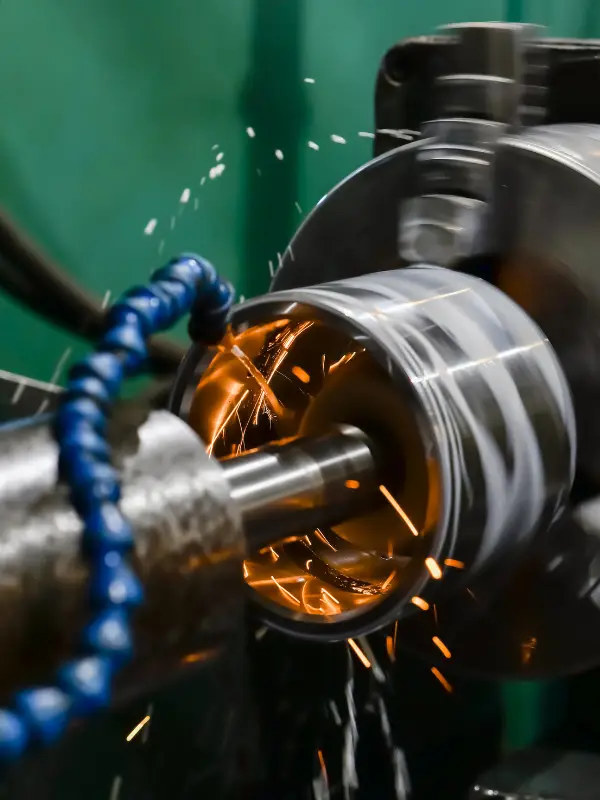
Enge Toleranzen werden erforderlich, wenn Teile mit anderen Präzisionskomponenten zusammenwirken, Fluiddichtungen bilden, Rotationslasten tragen oder kritische Abstände einhalten. Lagersitze, Wellenbohrungen, Flanschflächen und Gewindeschnittstellen sind typische Kandidaten für eine engere Kontrolle.
Wenn Sie unsicher sind, welche Stufe Ihr Teil erfordert, Präzisions-CNC-Fräsen können die Ingenieure von YPMFG Ihr Design prüfen und geeignete Toleranzzonen empfehlen, bevor ein Angebot erstellt wird. Diese Beratung verhindert häufig eine Überspezifikation und senkt die Gesamtprojektkosten.
Wichtige Faktoren, die das Erreichen von Toleranzen beeinflussen
Mehrere Variablen wirken zusammen, um zu bestimmen, ob eine gegebene Toleranz an einem bestimmten Teil erreichbar ist. Werden diese Faktoren in der Designphase ignoriert, führt das in der Produktion zu Reibungsverlusten und erhöht die Wahrscheinlichkeit von Ausschussteilen.
Die Bauteilgeometrie spielt eine wesentliche Rolle. Lange, schlanke Merkmale verformen sich unter der Schnittkraft und lassen sich unabhängig von der Maschinenfähigkeit nur schwer auf enge Toleranzen halten. Dünne Wände, tiefe Kavitäten und überhängende Bereiche bringen jeweils eigene Stabilitätsherausforderungen mit sich, die maßgeschneiderte Vorrichtungen und Werkzeugweg-Strategien erfordern.
Maschinenzustand und Kalibrierung sind von großer Bedeutung. Ein gut gewartetes Fünf-Achsen-Bearbeitungszentrum von einem renommierten CNC-Dreh- und Fräsdienstleistungen Anbieter wird durchgängig bessere Ergebnisse liefern als eine ältere, schlecht kalibrierte Maschine, selbst wenn beide die gleichen Nennspezifikationen aufweisen. Die Kalibrierung des Werkzeugvoreinstellgeräts, der Spindelrundlauf und die Genauigkeit der Linearencoder tragen alle zu einer wiederholbaren Toleranzerreichung bei.
Kühlmitteltemperatur und Bedingungen in der Werkhalle beeinflussen die Maßstabilität, insbesondere bei Aluminium- und Kunststoffteilen. Thermische Ausdehnung während langer Bearbeitungszyklen kann Messwerte um mehrere Tausendstel Zoll verschieben. Professionelle Werkstätten überwachen diese Variablen und kompensieren sie durch programmierte Offsets und geplante Messprüfungen.
Die Spanntechnik-Strategie bestimmt, wie stark sich das Teil während des Schneidens bewegt. Unsachgemäßes Spannen kann ein Teil so verformen, dass es außerhalb der Toleranz liegt, bevor das Werkzeug das Material überhaupt berührt. Weiche Backen, Vakuumvorrichtungen und kundenspezifische Aufnahmen sind gängige Lösungen für dieses Problem.
Häufige Fehler bei der Toleranzspezifikation
Jedes Maß auf ±0.001 Zoll zu überspezifizieren ist der häufigste und teuerste Fehler im CNC-Teiledesign. Diese Gewohnheit geht davon aus, dass enger immer besser ist, was in der Praxis schlicht nicht stimmt. Jede zusätzliche Dezimalstelle an Präzision erhöht die Kosten, verlängert die Lieferzeit und schafft manchmal neue Fertigungsprobleme.
Ein weiterer häufiger Fehler ist das Auflisten von Toleranzen ohne Angabe von Bezügen oder Referenzflächen. Ein Toleranzwert ohne klare Bezugskette ist mehrdeutig und überlässt es dem Zerspaner, Ihre Absicht zu interpretieren. Das führt oft zu Teilen, die die numerische Spezifikation erfüllen, sich vor Ort aber nicht korrekt montieren lassen.
Das Ignorieren von Normen für geometrische Bemaßung und Tolerierung ist der dritte häufige Fehler. GD&T-Symbole wie wahre Position, Ebenheit, Rechtwinkligkeit und Konzentrizität vermitteln die funktionale Absicht weit präziser als einfache Toleranzangaben allein. Teile, die nur mit bilateralen Toleranzen spezifiziert werden, lassen kritische Beziehungen undefiniert.
Wenn nicht festgelegt wird, welche Merkmale enge Toleranzen erfordern und welche allgemein bleiben können, führt das zu Verwirrung in der Werkhalle. Eine klare Toleranzübersicht, die kritische Merkmale vorab kennzeichnet, spart sowohl dem Konstrukteur als auch dem Hersteller Zeit.
Toleranzvergleich nach Merkmalstyp
Die folgende Tabelle fasst typische Toleranzbereiche für gängige Merkmalstypen in der CNC-Bearbeitung zusammen. Diese Werte geben an, was ein kompetenter Hersteller von CNC-bearbeiteten Bauteilen unter normalen Produktionsbedingungen zuverlässig erreichen kann.
Diese Bereiche dienen als praktischer Ausgangspunkt für die Spezifikation. Die tatsächlich erreichbare Toleranz hängt von der Teilegröße, dem Material, der Maschinenverfügbarkeit und der konkret erforderlichen Abfolge der Arbeitsgänge ab.
Wie sich Toleranzen auf Kosten und Lieferzeit auswirken
Toleranzen bestimmen direkt die Fertigungskosten und den Produktionszeitplan. Der Wechsel von einer allgemeinen Toleranz von ±0.005 Zoll zu einer engen Toleranz von ±0.001 Zoll verdoppelt oder verdreifacht oft die Bearbeitungszeit für ein gegebenes Merkmal. Jede zusätzliche Qualitätsprüfung, jeder langsamere Schnitt und jeder zusätzliche Nachbearbeitungsschritt schlagen auf das Ergebnis durch.
Anforderungen an die Oberflächengüte sind eng mit den Toleranzkosten verknüpft. Eine feine Oberflächengüte an einem eng tolerierten Merkmal erfordert oft einen separaten Schleif- oder Läppschritt. Dieser zusätzliche Arbeitsgang erhöht sowohl den Zeitaufwand als auch die Kosten im Angebot.
Prüf- und Dokumentationskosten steigen mit engeren Toleranzen. Teile mit ±0.0005 Zoll erfordern in der Regel Erstmusterprüfberichte, KMM-Verifikation und statistische Prozessregelung. Diese Verwaltungs- und Ausrüstungskosten sind real und müssen in Ihrem Beschaffungsbudget berücksichtigt werden.
Für YPMFG-Kunden, CNC-Bearbeitungsangebote enthalten detaillierte Toleranzangaben und Kostenaufschlüsselungen, sodass Sie genau sehen, wo jede Spezifikation den Preis beeinflusst. Diese Transparenz ermöglicht es Ihnen, Ihr Design anzupassen, bevor Sie sich auf die Produktion festlegen.
Konstruktionstipps für bessere Toleranzergebnisse
Teile so zu konstruieren, dass sie sich leicht auf Ihre Zieltoleranzen fertigen lassen, spart Geld und reduziert Risiken. Je früher Sie Fertigungsbewusstsein in Ihr Design einfließen lassen, desto weniger Überraschungen erleben Sie in der Produktion.
Halten Sie die Merkmalsgrößen proportional zum Verfahrweg der Maschine und zur Werkzeuglänge. Extrem kleine Merkmale an einem großen Teil können Mikrowerkzeuge erfordern, die leicht brechen und langsam zerspanen. Prüfen Sie, ob ein kleineres Teil oder ein geteiltes Design die gleiche Funktion mit besserer Ausbeute erfüllen könnte.
Sehen Sie ausreichend Materialzugabe um eng tolerierte Merkmale vor. Eine Tasche oder Bohrung mit unzureichender Wandstärke kann sich während des Schneidens verformen und nach dem Durchlauf des Werkzeugs zurückfedern. Zusätzliches Material und anschließende Bearbeitung auf das Endmaß führt zu einem stabileren Ergebnis.
Geben Sie Toleranzen nur bei Merkmalen an, die sie erfordern. Jedes Maß mit einer engen Toleranzangabe zu versehen, verbessert die Teilequalität nicht. Es bremst den Zerspaner, erschwert die Prüfung und treibt Ihre Kosten in die Höhe.
Kommunizieren Sie die funktionale Absicht klar. Ein kurzer Hinweis, warum eine bestimmte Toleranz wichtig ist, hilft dem Ingenieur, die richtige Bearbeitungsreihenfolge und Prüfmethode zu wählen. Die Ingenieure von YPMFG prüfen diese Hinweise während der technische Bewertung Phase und schlagen nach Möglichkeit Optimierungen vor.
Qualitätsprüfung und Inspektionspraktiken
Die Überprüfung, ob ein Teil seine spezifizierten Toleranzen einhält, ist ein strukturierter Prozess mit mehreren Messtechniken. Keine einzelne Methode reicht für eine vollständige Konformitätsvalidierung aus.
Die Sichtprüfung kontrolliert Oberflächengüte, Grate und offensichtliche Defekte. Optische Messprojektoren prüfen Profilformen und Winkelmerkmale gegen Master-Vorlagen. Koordinatenmessmaschinen bieten die umfassendste dimensionelle Verifikation, indem sie Schlüsselpunkte über die Teileoberfläche antasten.
Messschieber- und Mikrometermessungen decken grundlegende lineare Maße ab und eignen sich für schnelle Prüfungen in der Werkhalle. Für Positionsmerkmale bieten Stiftlehren und Gut-Schlecht-Lehren eine schnelle Abnahmeprüfung ohne die Rüstzeit, die für die KMM-Programmierung erforderlich ist.
Professionelle Lieferanten stellen Prüfberichte mit tatsächlichen Messwerten bereit, nicht nur mit Bestanden- oder Fehlgeschlagen-Kennzeichnungen. Diese Daten geben Ihnen die Sicherheit, dass das Teil Ihre Anforderungen erfüllt, und liefern einen Nachweis für Ihr Qualitätsmanagementsystem.
Häufige Fragen von Käufern zu CNC-Bearbeitungstoleranzen
Welche Toleranz sollte ich für eine unkritische Halterung angeben?
Eine allgemeine Toleranz von ±0.005 Zoll ist in der Regel ausreichend. Engere Angaben sollten Sie für Befestigungslöcher, Lochbilder und jede Fläche vorbehalten, die mit einer anderen Komponente zusammenpasst.
Kann dasselbe Teil sowohl aus Aluminium als auch aus Edelstahl mit derselben Toleranz gefertigt werden?
Beide Materialien können ±0.001 Zoll erreichen, aber Edelstahl und Titan erfordern langsameres Schneiden, mehr Durchgänge und größere Sorgfalt. Rechnen Sie bei äquivalenten Toleranzen in härteren Materialien mit höheren Kosten und längeren Lieferzeiten.
Warum enthält mein Angebot einen Toleranzzuschlag?
Toleranzzuschläge spiegeln zusätzliche Bearbeitungszeit, spezialisierte Werkzeuge, zusätzliche Prüfschritte und engere Prozesskontrollen wider, die zur Einhaltung engerer Spezifikationen erforderlich sind. Sie sind ein normaler Bestandteil der Preisgestaltung in der Präzisionsbearbeitung.
Wie erkenne ich, ob mein CAD-Modell korrekte Toleranzangaben enthält?
Prüfen Sie, ob jedes kritische Merkmal einen expliziten Toleranzwert hat, ob Bezüge definiert sind und ob GD&T-Symbole dort angewendet werden, wo sie benötigt werden. Wenn das Modell nur Nennmaße zeigt, muss der Hersteller Ihre Absicht interpretieren, was ein Risiko darstellt.
Was ist der Unterschied zwischen Toleranz und Oberflächengüte?
Die Toleranz steuert die Maßgenauigkeit. Die Oberflächengüte steuert die Textur und Rauheit einer bearbeiteten Fläche. Beide beeinflussen die Teileleistung, werden aber unabhängig voneinander spezifiziert. Ein Teil kann ausgezeichnete Maßtoleranzen und eine schlechte Oberflächengüte aufweisen oder umgekehrt.
Benötige ich eine Erstmusterprüfung für meine Bestellung?
Eine Erstmusterprüfung wird für eng tolerierte Teile, neue Lieferanten oder regulierte Branchen empfohlen. Sie bestätigt, dass Ihre vollständige Designabsicht erfüllt wird, bevor die Serienproduktion beginnt, und schafft eine dokumentierte Baseline für künftige Bestellungen.
Den richtigen CNC-Bearbeitungspartner für Ihre Toleranzanforderungen wählen
Die zuverlässige Erreichung Ihrer Zieltoleranzen hängt von den Fähigkeiten und Prozessen Ihres Fertigungspartners ab. Eine Werkstatt, die in kalibrierte Ausrüstung, geschulte Programmierer und strukturierte Qualitätssysteme investiert, liefert verlässlichere Ergebnisse als eine, die sich auf spontane Praktiken verlässt.
Bewerten Sie potenzielle Lieferanten anhand ihrer dokumentierten Toleranzfähigkeiten, ihrer Prüfausrüstung und ihrer Erfahrung mit Ihrem Zielmaterial. Fordern Sie nach Möglichkeit Beispielberichte aus früheren ähnlichen Projekten an. YPMFG bietet kostenlose technische Bewertungen um Ihnen zu helfen, Ihre Toleranzstrategie zu validieren, bevor Sie sich auf die Produktion festlegen.
Fragen Sie nach ihren Prozesskontrollen für eng tolerierte Arbeiten. Erkundigen Sie sich, ob sie statistische Prozessregelung, Umgebungsüberwachung und Werkzeugstandzeit-Management einsetzen. Diese Praktiken unterscheiden professionelle Präzisionswerkstätten von Allzweck-Zerspanungsbetrieben.
Eine bessere langfristige Entscheidung zu Toleranzen treffen
Die richtige Toleranzspezifikation bringt funktionale Anforderungen mit der Fertigungsrealität in Einklang. Überspezifikation verschwendet Budget. Unterspezifikation riskiert Ausfälle im Feld. Beide Ergebnisse sind unnötig, wenn Sie klare technische Beratung und einen erfahrenen Fertigungspartner haben.
YPMFG unterstützt Konstrukteure und Beschaffungsteams in jeder Phase dieses Prozesses. Von Maßgeschneiderte CNC-Bearbeitungslösungen und detaillierten technischen Reviews bis hin zu präzisen Angebotsvergleichen hilft unser Team Ihnen, intelligent zu spezifizieren und zuverlässig zu produzieren. Senden Sie Ihre Zeichnungen oder Spezifikationen an YPMFG für eine kostenlose technische Bewertung und ein wettbewerbsfähiges Angebot.