 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
Сверление на станках с ЧПУ обеспечивает высокоточные отверстия в металлах, пластмассах и композитах с помощью управляемых компьютером фрезерных станков или обрабатывающих центров. Оно идеально подходит для жёстких допусков, повторяемых серий и сложной геометрии деталей. Типичные применения включают аэрокосмические кронштейны, приспособления для медицинских имплантатов и компоненты автомобильных двигателей. При выборе услуги сверления на станках с ЧПУ проверьте возможности оборудования, наличие инструмента, опыт работы с материалами и документацию по качеству. YPMFG предлагает инженерную оценку, индивидуальное планирование процессов и тестирование образцов в соответствии с вашей спецификацией.
Сверление на станках с ЧПУ — основа современного точного производства. Покупатели часто запрашивают предложения, не зная, реалистичны ли их схемы отверстий, глубины или требования к чистоте поверхности для крупносерийного производства. Отсутствие этих деталей может затянуть срок изготовления, увеличить затраты или привести к выпуску деталей, не проходящих функциональные испытания. YPMFG специализируется на компонентах, просверленных на станках с ЧПУ, для промышленных применений, где важна размерная стабильность. В этой статье объясняется, как выбрать надёжного поставщика, какие спецификации подготовить и как избежать типичных ошибок обработки.
Понимание возможностей и ограничений сверления на станках с ЧПУ
Сверление на станках с ЧПУ отличается от ручного сверления тем, что станок управляет подачей, частотой вращения шпинделя и траекторией инструмента с цифровой точностью. Такая стабильность снижает образование заусенцев, улучшает круглость отверстий и сохраняет точность положения в больших партиях. Современные центры с ЧПУ могут сверлить диаметры от 0,1 мм до более 50 мм за одну установку. Они также выполняют глубокое сверление, ступенчатые отверстия и цековки без переустановки заготовки.
На достижимое качество влияет несколько факторов. Первый — жёсткость станка и биение шпинделя. Жёсткий шпиндель минимизирует вибрацию при сверлении закалённой стали или титана. Второй — выбор инструмента и покрытие. Твёрдосплавные свёрла с покрытием TiAlN служат дольше и дают более чистое резание алюминия. Третий — стратегия охлаждения. Подача СОЖ через шпиндель вымывает стружку из глубоких отверстий и предотвращает нагрев. Покупателям следует запросить у поставщика лист возможностей, где указаны максимальная глубина сверления, допуск на конусность и значения шероховатости поверхности.
Если ваша конструкция требует микроотверстий или сверления с формой, близкой к конечной, убедитесь, что у поставщика есть специализированное оборудование. Стандартные фрезерные станки с ЧПУ могут не обеспечить такую же точность, как специализированные сверлильные центры. Заказав образец прототипа перед полным производством, вы узнаете, может ли процесс выдержать вашу размерную цепь допусков.
Ключевые характеристики, которые нужно предоставить для коммерческого предложения
Предоставление полных чертежей избавляет от лишней переписки и ускоряет подготовку предложения. Следующие параметры необходимы для любого предложения на услуги сверления на станках с ЧПУ:
Чертёж с GD&T, включая обозначения отверстий и позиционные допуски
Марка материала, твёрдость и состояние (например, алюминий 6061-T6, нержавеющая сталь 316L)
Требуемая чистота поверхности стенок отверстий и входных/выходных торцов
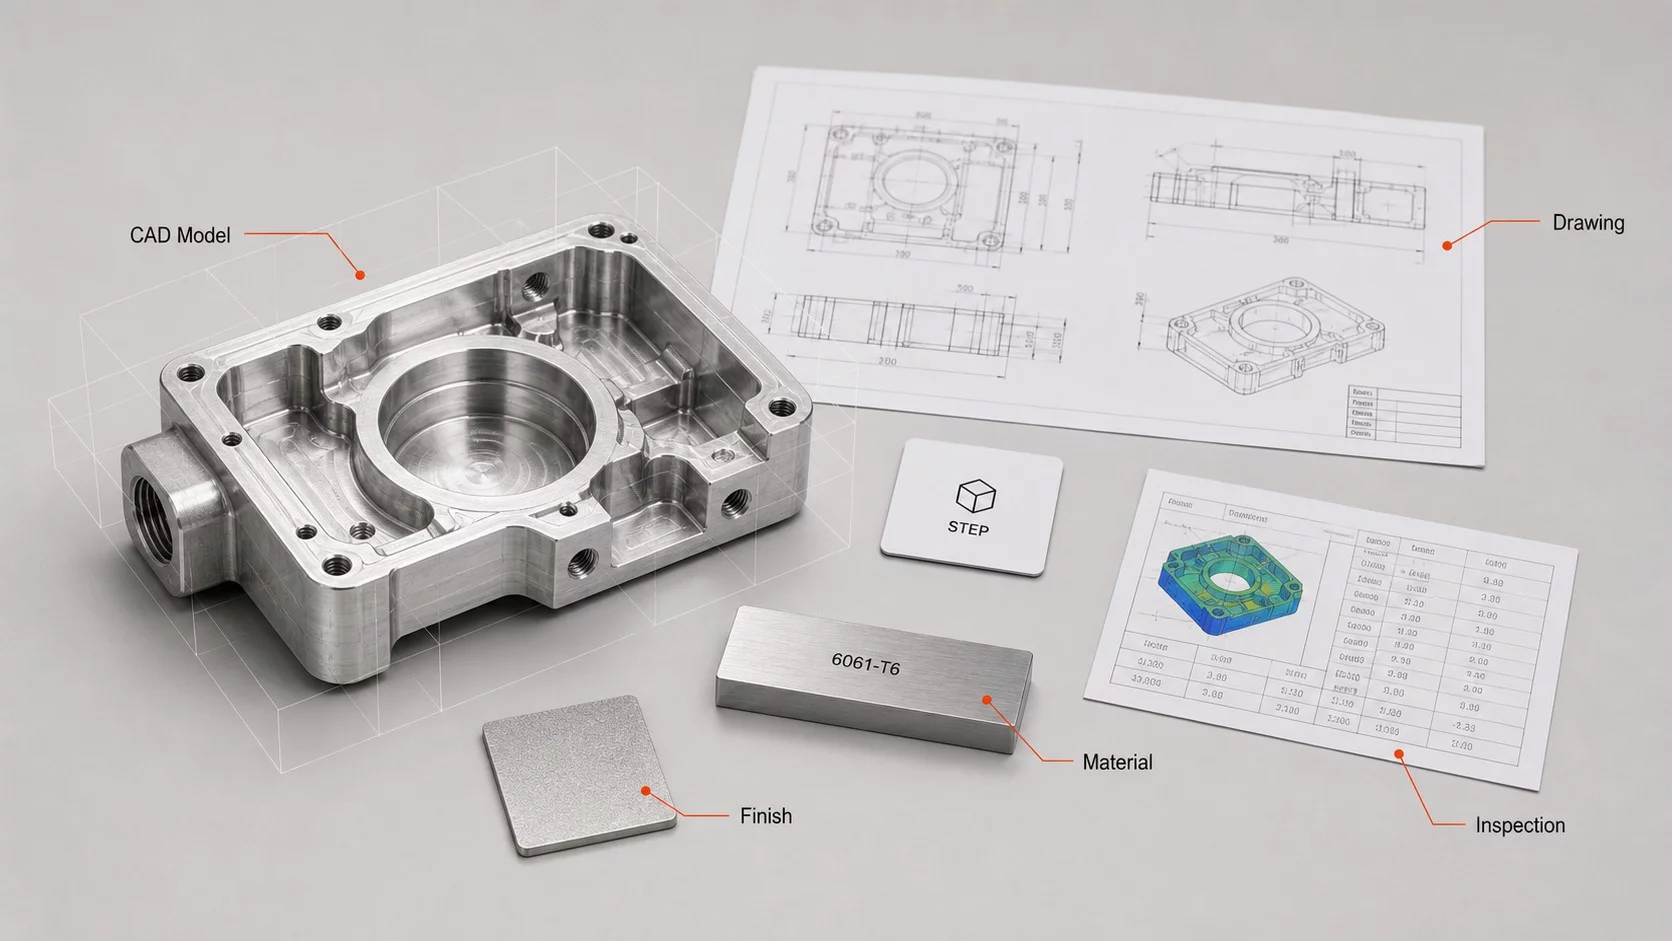
Количество и ожидаемый объём производства
Любые дополнительные операции, такие как удаление заусенцев, нарезание резьбы или анодирование
Пропуск спецификации материала часто приводит к неверным оценкам стоимости. Поставщики могут предположить более дешёвый сплав и позже обнаружить, что деталь должна соответствовать стандартам коррозионной стойкости. Аналогично, расплывчатая формулировка допуска, например «±0,1 мм общий», может вызвать путаницу. Указывайте критические положения отверстий в отдельной рамке контроля элемента. Если у вас нет подробных чертежей, многие цеха предлагают услуги инженерного анализа помощь в определении технологичных допусков.
Ещё один частый недочёт — игнорирование риска поломки сверла. Глубокие отверстия с отношением длины к диаметру выше 10:1 требуют циклов прерывистого сверления. Спросите производителя, как он предотвращает разрушение инструмента и обеспечивает удаление стружки. Надёжный процесс включает мониторинг в реальном времени и адаптивное управление подачей.
Выбор материала и его влияние на производительность сверления
Разные материалы ведут себя по-разному под действием сил резания. Алюминиевые сплавы мягкие и вязкие; они требуют острой режущей кромки и высокой подачи, чтобы избежать наростообразования. Нержавеющая стальобразуют тепло и наклёпываются; им нужны пониженные скорости и надёжная подача СОЖ. Титановые сплавы трудно обрабатывать из-за низкой теплопроводности и высокой химической активности. Сверление титана требует специальной геометрии инструмента и, как правило, низких подач.
Композитные материалы, такие как CFRP, создают собственные сложности. Слои могут расслаиваться на выходной стороне, если угол заточки сверла выбран неверно. Геометрия с подрезным или копьевидным острием минимизирует расслоение. Полиэфирэфиркетон (PEEK) и другие термопласты быстро размягчаются; они требуют острого инструмента и тщательного управления теплом.
Выбор неподходящего инструмента или режимов резания увеличивает время цикла и долю брака. Надёжный Обработка на станках с ЧПУ партнёр поставщик должен давать рекомендации под конкретный материал. Он может предложить альтернативные процессы, например ружейное сверление для глубоких отверстий или лазерное сверление для твёрдых материалов. Всегда проверяйте, есть ли у поставщика опыт работы именно с вашим сплавом или полимером, прежде чем запускать производство.
Методы контроля качества и проверки просверленных деталей
Размерный контроль гарантирует, что каждое отверстие соответствует замыслу конструкции. Распространённые методы включают координатно-измерительные машины (КИМ), оптические компараторы и калибры «проход/непроход». Контроль на КИМ даёт полные данные о положении в 3D и необходим для ответственных аэрокосмических или медицинских компонентов. Оптические компараторы быстро проверяют профиль и диаметр без контакта. Калибры «проход/непроход» проверяют ввинчивание резьбы или посадку штифта прямо в цехе.
Целостность поверхности не менее важна. Заусенцы могут мешать сборке или нарушать герметичность уплотнений. Визуальный контроль с увеличением выявляет дефекты кромок. Некоторые спецификации требуют удаления заусенцев до определённого радиуса или обязательной ультразвуковой очистки для удаления остаточной стружки. Шероховатость стенок отверстий влияет на усталостную долговечность при циклических нагрузках. Для гидравлических распределителей часто требуют значения Ra ниже 1,6 мкм.
Документация укрепляет доверие. Запросите протокол контроля первой детали отчёт, включающий результаты измерений, сертификаты на материалы и параметры процесса. Такая запись помогает соблюдать нормативные требования и упрощает аудит поставщика. Если ваша отрасль работает по AS9100 или ISO 13485, убедитесь, что поставщик поддерживает эти сертификаты и может обеспечить прослеживаемость каждой партии.
Типичные ошибки при закупке услуг сверления на станках с ЧПУ
Покупатели часто совершают три дорогостоящие ошибки. Во-первых, они ставят цену за единицу выше общей ценности. Дешёвое сверло может обработать быстро, но дать отверстия с превышением размера, требующие переделки. Во-вторых, они игнорируют изменчивость сроков изготовления. Ограничения мощностей в пиковые сезоны могут задержать отгрузки, если поставщик не сообщает об этом заранее. В-третьих, они недооценивают необходимость технологичности конструкции. Излишне жёсткие допуски на неответственных отверстиях повышают стоимость без функциональной выгоды.
Ещё одна ошибка — считать, что все цеха сверления на станках с ЧПУ одинаковы. Небольшие цеха могут не иметь развитой библиотеки инструмента или собственной лаборатории контроля качества. Крупные производители могут не браться за прототипы малыми количествами. Определите свой объём, сложность и сроки заранее. Спросите поставщика о минимальных объёмах заказа, плате за наладку и о том, предлагают ли они проверка образцов для валидации.
Наконец, пренебрежение коммуникацией может привести к расхождению между ожиданиями и поставкой. Расскажите о контексте применения. Объясните, будет ли деталь подвергаться сильной вибрации, воздействию агрессивных сред или стерильных условий. Эти детали направляют выбор процесса и помогают производителю предложить подходящие индивидуальные решения.
Как оценить и выбрать надёжного поставщика услуг сверления на станках с ЧПУ
Системная оценка снижает риск закупки. Начните с изучения страницы технических возможностей поставщика. Ищите подробную информацию о типах станков, размерах рабочей зоны, марках инструмента и измерительном оборудовании. Расплывчатые заявления вроде «мы занимаемся обработкой на станках с ЧПУ» менее полезны, чем конкретные перечни диаметров свёрл, частот вращения шпинделя и диапазонов допусков.
Затем оцените их инженерную поддержку. Могут ли они предоставить Обратная связь по DFM рекомендации по вашим чертежам? Есть ли у них технологи, понимающие поведение материалов и динамику резания? Быстрая техническая коммуникация говорит о зрелости и внимании к деталям.
Проверьте рекомендации и примеры проектов. Хотя следует избегать выдуманных отзывов, реальные описания проектов демонстрируют опыт. Попросите примеры похожих деталей из вашего материала и класса допусков. Наконец, запросите пробный заказ. Небольшая партия позволит проверить качество, поставку и сервис перед масштабированием. YPMFG поддерживает такой подход, предлагая техническая экспертиза и изготовление образцов для валидации процесса.
Практические вопросы перед выбором сверления на станках с ЧПУ
У потенциальных покупателей часто возникают одни и те же вопросы. Ответы на них заранее проясняют сотрудничество и предотвращают неожиданности на более поздних этапах проекта.
Какой допуск реально обеспечивает сверление на станках с ЧПУ?
Типичный позиционный допуск при стандартных операциях составляет ±0,025 мм. Более жёсткие допуски до ±0,01 мм возможны при тщательной оснастке и контроле. Уточните точный диапазон у поставщика с учётом диаметра и глубины отверстия.
Как вы выполняете глубокое сверление без отклонения инструмента?
Циклы прерывистого сверления и направляющие втулки минимизируют отклонение. Некоторые цеха применяют ружейное сверление при соотношениях выше 10:1. Уточните рекомендуемый подход и любые ограничения по размерам для вашего материала.
Можете ли вы повторить спецификации нашего существующего компонента?
Да, если предоставить оригинальные чертежи, сертификаты на материалы и данные измерений. Поставщик воспроизведёт ключевые элементы и задокументирует необходимые изменения для технологичности.
Каков типичный срок изготовления при сверлении прототипов?
Заказы на прототипы часто отгружаются в течение 5–10 рабочих дней в зависимости от сложности и требований к контролю. Для срочных задач может быть доступна ускоренная услуга. Уточняйте сроки на этапе подготовки предложения.
Предоставляете ли вы документацию для аудитов качества?
Стандартная документация включает протоколы контроля, сертификаты на материалы и технологические карты. Дополнительные записи, такие как контрольные карты SPC или протоколы испытаний NADCAP, можно организовать для регулируемых отраслей.
Выбор подходящего партнёра по сверлению на станках с ЧПУ для вашей задачи
Выбор поставщика услуг сверления требует баланса между технической компетентностью, качеством коммуникации и коммерческими условиями. Чёткие спецификации, реалистичные допуски и прозрачное ценообразование — основа успешного партнёрства. Оценка возможностей оборудования, методов контроля и инженерной поддержки помогает избежать дорогостоящих ошибок. Раннее сотрудничество с опытным производителем повышает технологичность конструкции и сокращает число итераций.
YPMFG специализируется на обеспечении точности компонентах, просверленных на станках с ЧПУ, за счёт структурированного инженерного анализа, индивидуального планирования процессов и строгого контроля качества. Отправьте свои чертежи или спецификации на оценку. Команда предложит подходящие материалы, стратегии оснастки и планы контроля с учётом ваших производственных целей. Свяжитесь с нами, чтобы запросить коммерческое предложение или обсудить ваш индивидуальный проект обработки.






