 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Risposta breve:
La foratura CNC realizza fori ad alta precisione in metalli, plastiche e compositi utilizzando fresatrici o centri di fresatura a controllo numerico. È ideale per tolleranze strette, produzioni ripetibili e geometrie complesse dei componenti. Le applicazioni tipiche includono staffe aerospaziali, attrezzature di fissaggio per impianti medici e componenti per motori automobilistici. Nella scelta di un servizio di foratura CNC, verificate la capacità delle macchine, l'inventario degli utensili, l'esperienza sui materiali e la documentazione di qualità. YPMFG offre valutazione ingegneristica, pianificazione di processi personalizzati e test su campioni per soddisfare le vostre specifiche.
La foratura CNC costituisce la spina dorsale della moderna produzione di precisione. Gli acquirenti richiedono spesso preventivi senza sapere se i loro schemi di fori, le profondità o i requisiti di finitura superficiale siano realistici per la produzione in grandi volumi. Trascurare questi dettagli può ritardare i tempi di consegna, gonfiare i costi o produrre componenti che non superano i test funzionali. YPMFG è specializzata in componenti forati CNC per applicazioni industriali dove la stabilità dimensionale è importante. Questo articolo spiega come scegliere un fornitore affidabile, quali specifiche preparare e come evitare gli errori più comuni di lavorazione.
Comprendere le capacità e i limiti della foratura CNC
La foratura CNC differisce dalla foratura manuale perché la macchina controlla avanzamento, velocità del mandrino e percorso utensile con precisione digitale. Questa coerenza riduce la formazione di bave, migliora la circolarità dei fori e mantiene l'accuratezza di posizione su grandi lotti. I moderni centri CNC possono forare diametri da 0.1 mm a oltre 50 mm in un'unica configurazione. Gestiscono inoltre foratura profonda, fori a gradino e svasi cilindrici senza riposizionare il pezzo.
Diversi fattori influenzano la qualità ottenibile. Il primo è la rigidità della macchina e l'eccentricità del mandrino. Un mandrino rigido riduce al minimo le vibrazioni quando si fora acciaio temprato o titanio. Il secondo è la selezione dell'utensile e il rivestimento. Le punte in metallo duro con rivestimenti TiAlN durano più a lungo e producono tagli più puliti nell'alluminio. Il terzo è strategia del refrigerante. Il refrigerante attraverso il mandrino elimina i trucioli dai fori profondi e previene l'accumulo di calore. Gli acquirenti dovrebbero chiedere al fornitore una scheda delle capacità che elenchi la profondità massima di foratura, la tolleranza di conicità e i valori di rugosità superficiale.
Se il vostro progetto richiede micro-fori o foratura near-net-shape, verificate che il fornitore disponga di attrezzature specializzate. Le fresatrici CNC standard possono non raggiungere la stessa precisione dei centri di foratura dedicati. Richiedere un campione prototipo prima della produzione completa rivela se il processo può soddisfare la vostra catena di tolleranze.
Specifiche chiave da fornire per un preventivo
Inviare disegni completi evita continui scambi di email e accelera la predisposizione del preventivo. I seguenti parametri sono essenziali per qualsiasi preventivo di servizio di foratura CNC:
Disegno con GD&T, incluse le indicazioni dei fori e le tolleranze di posizione
Grado, tempra e stato del materiale (es. alluminio 6061-T6, acciaio inox 316L)
Finitura superficiale richiesta sulle pareti forate e sulle facce di entrata/uscita
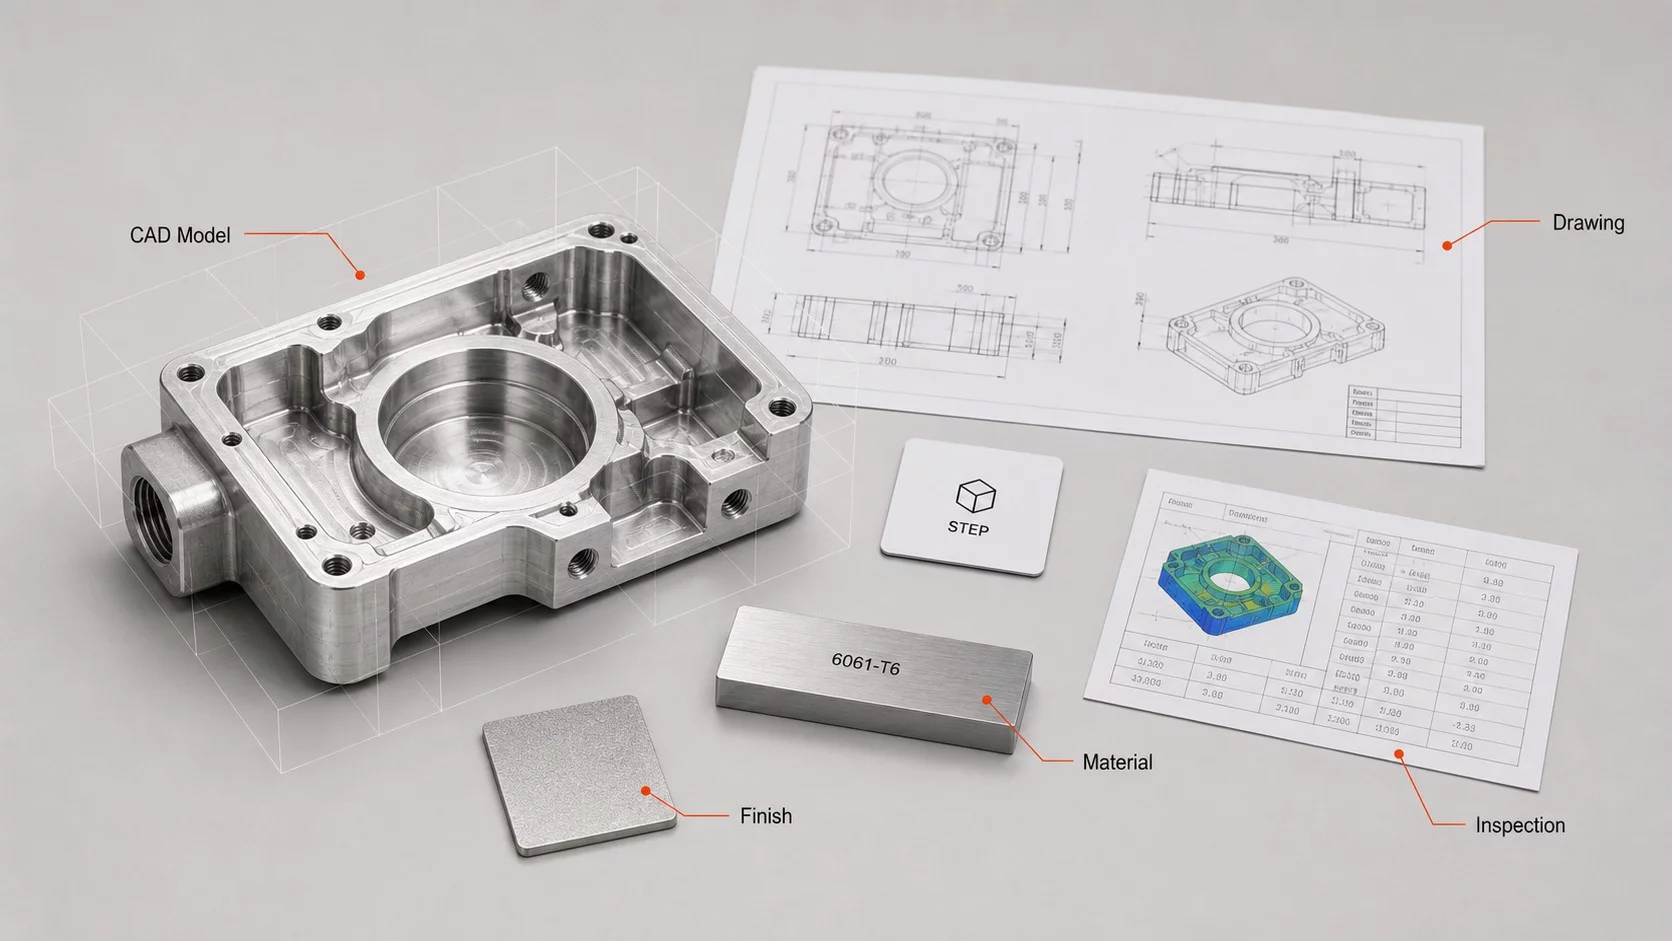
Quantità e aspettative di volume di produzione
Eventuali operazioni secondarie come sbavatura, maschiatura o anodizzazione
Omettere la specifica del materiale porta spesso a stime di costo errate. I fornitori possono ipotizzare una lega più economica e scoprire in seguito che il componente deve rispettare standard di resistenza alla corrosione. Allo stesso modo, indicazioni di tolleranza vaghe come “±0.1 mm generale” possono creare confusione. Specificate le posizioni critiche dei fori in un riquadro di controllo separato. Se non disponete di disegni dettagliati, molte officine offrono servizi di revisione ingegneristica per aiutare a definire tolleranze producibili.
Un'altra dimenticanza frequente è ignorare il rischio di rottura della punta. I fori profondi con rapporti lunghezza/diametro superiori a 10:1 richiedono cicli di foratura a piccoli passi. Chiedete al produttore come previene la rottura dell'utensile e garantisce l'evacuazione dei trucioli. Un processo robusto include monitoraggio in tempo reale e controllo adattivo dell'avanzamento.
Selezione del materiale e il suo effetto sulle prestazioni di foratura
Materiali diversi si comportano in modo unico sotto le forze di taglio. Leghe di alluminio sono morbide e appiccicose; richiedono taglienti affilati e alti avanzamenti per evitare il tagliente di riporto. Acciaio inossidabilei generano calore e si incrudiscono; richiedono velocità più basse e un'abbondante erogazione di refrigerante. Le leghe di titanio sono difficili da lavorare per la bassa conduttività termica e l'elevata reattività chimica. Forare il titanio richiede geometrie specializzate e spesso avanzamenti lenti.
I materiali compositi come il CFRP presentano sfide proprie. Gli strati possono delaminarsi sul lato di uscita se l'angolo della punta è errato. Una geometria a punta con centrino o a punta di lancia riduce al minimo la sfrangiatura. Il polietereterchetone (PEEK) e altre termoplastiche si ammorbidiscono rapidamente; richiedono utensili affilati e un'attenta gestione del calore.
Scegliere l'utensile o i parametri di taglio sbagliati aumenta il tempo ciclo e il tasso di scarto. Un fornitore affidabile Lavorazione CNC partner dovrebbe fornire raccomandazioni specifiche per il materiale. Potrebbe suggerire processi alternativi come la foratura con cannone per fori profondi o la foratura laser per materiali duri. Verificate sempre che il fornitore abbia esperienza con la vostra lega o polimero specifico prima di impegnarvi nella produzione.
Metodi di controllo qualità e ispezione per componenti forati
L'ispezione dimensionale garantisce che ogni foro rispetti il progetto. I metodi comuni includono macchine di misura a coordinate (CMM), comparatori ottici e calibri passa/non passa. L'ispezione CMM fornisce dati completi di posizionamento 3D ed è essenziale per componenti critici aerospaziali o medici. I comparatori ottici verificano rapidamente profilo e diametro senza contatto. I calibri passa/non passa verificano l'inserimento delle filettature o l'accoppiamento dei perni in officina.
L'integrità superficiale è altrettanto importante. Le bave possono interferire con l'assemblaggio o compromettere le tenute. L'ispezione visiva con ingrandimento rileva i difetti dei bordi. Alcune specifiche richiedono la sbavatura a un determinato raggio o impongono la pulizia a ultrasuoni per rimuovere i trucioli residui. La rugosità superficiale sulle pareti forate influenza la vita a fatica nelle applicazioni con carichi ciclici. Per i collettori idraulici sono spesso richiesti valori Ra inferiori a 1.6 µm.
La documentazione crea fiducia. Richiedete un rapporto di ispezione del primo articolo che includa i risultati misurati, i certificati dei materiali e i parametri di processo. Questo registro supporta la conformità normativa e semplifica gli audit dei fornitori. Se il vostro settore segue AS9100 o ISO 13485, confermate che il fornitore mantenga tali certificazioni e possa fornire la tracciabilità per ogni lotto.
Errori comuni nell'approvvigionamento di servizi di foratura CNC
Gli acquirenti commettono spesso tre errori costosi. Primo, danno priorità al prezzo unitario rispetto al valore totale. Una punta economica può finire rapidamente ma produrre fori fuori misura che richiedono rilavorazioni. Secondo, ignorano la variabilità dei tempi di consegna. Le limitazioni di capacità nei periodi di punta possono ritardare le spedizioni se il fornitore non comunica in modo proattivo. Terzo, sottovalutano la necessità della progettazione per la producibilità. Tolleranze eccessivamente strette su fori non critici aumentano i costi senza benefici funzionali.
Un altro errore è presumere che tutte le officine di foratura CNC siano uguali. Le piccole officine conto terzi possono mancare di librerie utensili avanzate o laboratori qualità interni. I produttori ad alto volume potrebbero non accettare prototipi in piccole quantità. Definite presto volume, complessità e tempistiche. Chiedete al fornitore informazioni su quantità minime d'ordine, costi di setup e se offrono test su campioni per la validazione.
Infine, trascurare la comunicazione può portare a disallineamenti tra aspettative e consegna. Condividete il contesto della vostra applicazione. Spiegate se il componente sarà soggetto a forti vibrazioni, ambienti corrosivi o condizioni sterili. Questi dettagli guidano la selezione del processo e aiutano il produttore a proporre adeguate soluzioni personalizzate.
Come valutare e selezionare un fornitore affidabile di foratura CNC
Una valutazione sistematica riduce il rischio di approvvigionamento. Iniziate esaminando la pagina delle capacità tecniche del fornitore. Cercate informazioni dettagliate su tipi di macchine, dimensioni dell'area di lavoro, marchi di utensili e attrezzature di ispezione. Affermazioni vaghe come “facciamo lavorazioni CNC” sono meno utili di elenchi specifici di diametri delle punte, velocità del mandrino e intervalli di tolleranza.
Successivamente, valutate il loro supporto ingegneristico. Possono fornire feedback DFM sui vostri disegni? Dispongono di ingegneri applicativi che comprendono il comportamento dei materiali e la dinamica di taglio? Una comunicazione tecnica reattiva segnala maturità e attenzione ai dettagli.
Controllate referenze e casi di studio. Sebbene si debbano evitare testimonianze inventate, riepiloghi di progetti autentici dimostrano esperienza. Chiedete esempi di componenti simili nel vostro materiale e classe di tolleranza. Infine, richiedete un ordine pilota. Un piccolo lotto vi consente di verificare qualità, consegna e servizio prima di aumentare i volumi. YPMFG supporta questo approccio offrendo valutazione tecnica e la fabbricazione di campioni per validare il processo.
Domande pratiche prima di scegliere la foratura CNC
I potenziali acquirenti hanno spesso preoccupazioni ricorrenti. Affrontarle in anticipo chiarisce il rapporto e previene sorprese nelle fasi successive del progetto.
Quale tolleranza può realisticamente raggiungere la foratura CNC?
La tolleranza di posizione tipica è ±0.025 mm per le operazioni standard. Tolleranze più strette fino a ±0.01 mm sono possibili con un'attrezzatura di fissaggio e un'ispezione accurate. Verificate l'intervallo esatto con il vostro fornitore in base al diametro e alla profondità del foro.
Come gestite la foratura profonda senza flessione dell'utensile?
I cicli di foratura a piccoli passi e le boccole di guida riducono al minimo la flessione. Alcune officine utilizzano la foratura con cannone per rapporti superiori a 10:1. Chiedete l'approccio raccomandato ed eventuali limiti di dimensione per il vostro materiale.
Potete rispettare le specifiche dei nostri componenti esistenti?
Sì, quando vengono forniti disegni originali, certificati dei materiali e dati di misurazione. Il fornitore replicherà le caratteristiche chiave e documenterà eventuali adeguamenti necessari per la producibilità.
Qual è il tempo di consegna tipico per la foratura di prototipi?
Gli ordini di prototipi vengono spesso spediti entro 5–10 giorni lavorativi, a seconda della complessità e dei requisiti di ispezione. Per esigenze urgenti può essere disponibile un servizio rapido. Confermate le tempistiche durante la fase di preventivo.
Fornite documentazione per gli audit di qualità?
La documentazione standard include rapporti di ispezione, certificati dei materiali e schede di processo. Documenti aggiuntivi come grafici SPC o rapporti di test NADCAP possono essere predisposti per i settori regolamentati.
Scegliere il partner giusto per la foratura CNC per la vostra applicazione
Selezionare un fornitore di servizi di foratura richiede di bilanciare competenza tecnica, qualità della comunicazione e condizioni commerciali. Specifiche chiare, tolleranze realistiche e prezzi trasparenti costituiscono la base di una partnership di successo. Valutare le capacità delle macchine, i metodi di ispezione e il supporto ingegneristico aiuta a evitare costosi passi falsi. Una collaborazione precoce con un produttore esperto migliora la fattibilità del progetto e riduce i cicli di iterazione.
YPMFG si concentra sul fornire precisione componenti forati CNC attraverso una revisione ingegneristica strutturata, una pianificazione di processo personalizzata e un rigoroso controllo qualità. Inviate i vostri disegni o specifiche per la valutazione. Il team può proporre materiali adeguati, strategie di utensili e piani di ispezione su misura per i vostri obiettivi di produzione. Contattateci per richiedere un preventivo o discutere il vostro progetto di lavorazione personalizzato.






