 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Aero-grade Детали, изготовленные на станках с ЧПУ require certified materials, tolerances at or below ±0.001 inch, and full traceability documentation. Before placing an order, verify AS9100 compliance, confirm material mill certificates, review CMM inspection reports, check heat treatment records, and validate отделка поверхности specifications. Missing any of these checks can result in part rejection, assembly-line delays, or regulatory non-compliance that extends well beyond a single shipment.
Команды закупок в аэрокосмической отрасли сталкиваются с постоянной проблемой: стоимость одной отказавшей детали намного превышает первоначальную плату за обработку. Забракованный компонент может задержать график сборки на недели. YPMFG помогает заказчикам устранить эти пробелы до начала производства, чтобы спецификации были проверены, а документация полностью готова к моменту запуска.
Характеристики для проверки
Факторы стоимости и скрытые риски
Соблюдение нормативных требований и документация
Частые вопросы
Выбор правильного пути
Характеристики для проверки
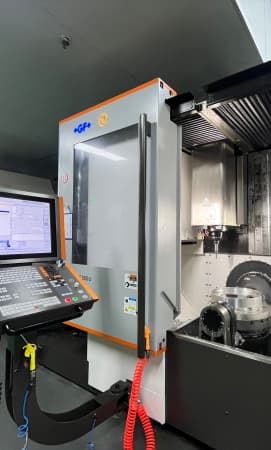
Выбор материала определяет почти каждое последующее решение. В аэрокосмической отрасли Станок с ЧПУd частей обычно используют алюминий 7075-T6, Inconel 718 или Ti-6Al-4V, каждый из которых отличается своей обрабатываемостью и тепловым поведением. Перед резкой уточните точный состав и состояние термообработки сплава, а также то, был ли исходный прокат холоднокатаным или горячекованым.
Требования к допуску должны задаваться для каждого элемента, а не одним общим значением. Допуск ±0.001 дюйма на посадочном отверстии под подшипник означает не то же самое, что то же значение, применённое к декоративной поверхности. Укажите, какие элементы несут критичные допуски, а какие можно ослабить до ±0.005 дюйма.
Чистовая обработка поверхности в аэрокосмической отрасли — это не косметика. Спецификации шероховатости поверхности ниже 32 Ra типичны для поверхностей трактов жидкости или уплотнений. Уточните, применяется ли требование по чистоте поверхности к состоянию после механической обработки или после такой дополнительной обработки, как анодирование или хромирование.
Факторы стоимости и скрытые риски
Понимание того, что влияет на цену, помогает распределить бюджет там, где это действительно важно.
Деталь, которая выглядит простой на чертеже, может нести скрытые затраты, если требует CNC 5-осевая обработка для внутренних контуров или снятия напряжений после механической обработки. Попросите поставщика отметить, какие элементы определяют время цикла и какие документы обязательны, а какие — опциональны.
YPMFG может проверить ваш комплект чертежей и отметить элементы высокого риска ещё до расчёта цены, чтобы сюрпризы не всплыли на этапе контроля.
Соблюдение нормативных требований и документация
Аэрокосмические программы требуют большего, чем просто хорошая деталь. Комплект документации — часть поставки, и ваша служба качества забракует компонент, который проходит проверку размеров, но не имеет прослеживаемости.

Сертификация AS9100 – убедитесь, что область действия охватывает конкретный номер детали и задействованные процессы.
Контроль FAI по AS9102 – первая деталь со всеми пронумерованными размерами, зафиксированными и подписанными.
Сертификаты на материалы – протоколы заводских испытаний, соответствующие фактически использованной партии.
Отчеты CMM – полный набор размерных данных, а не просто отметка «годен/не годен».
Записи о термообработке – температурно-временные профили и даты калибровки печи.
Проверка отделки поверхности – данные профилометра или эквивалентный признанный метод.
Во многих программах деталь, соответствующая всем размерам, но не имеющая прослеживаемого сертификат качества на металл забраковывается безоговорочно. Уточните у своего инженера по качеству, какие документы критичны для выпуска, прежде чем окончательно оформлять заказ.
Частые вопросы
Какой допуск указывать на аэрокосмической детали для обработки на станках с ЧПУ?
Это зависит от функции. Критичные посадочные отверстия под подшипники и сопрягаемые поверхности часто требуют от ±0.0005 до ±0.001 дюйма. Некритичные элементы конструкции допускают ±0.005 дюйма. Указывайте допуск для каждого элемента и задавайте метод измерения, который принимает ваша служба качества.
Можно ли использовать цех без AS9100 для вторичных операций?
Можно, при условии, что это допускает ваш план качества и цех обеспечивает полную прослеживаемость. Проверьте их регистрацию по ISO 9001, записи о калибровке и то, принимает ли ваш конечный заказчик их комплект документации, прежде чем передавать работу.
How does material choice affect срок выполнения заказа?
Inconel 718 и титан обрабатываются медленнее и требуют жёсткого закрепления, что добавляет примерно 20–40 % ко времени цикла по сравнению с алюминием 7075. Перед тем как согласовывать дату поставки с командой проекта, уточните наличие проката нужного вам состояния термообработки.
Каково минимальное количество деталей для справедливого коммерческого предложения?
Это зависит от геометрии и материала. Простые кронштейны могут быть экономичны от 10 штук. Сложные многоосевые компоненты из Inconel часто окупаются примерно от 50 до 100 штук. Пришлите чертёж и целевое количество, чтобы получить реалистичную цифру.
Выбор правильного пути для вашей программы
Пять проверок выше — ясность спецификации, понимание факторов затрат, документация о соответствии, анализ рисков геометрии и проверка материала — отделяют гладкое производство от цикла переделок. Правильный пользовательский Обработка на станках с ЧПУ решение зависит от вашего конкретного размерного стека, указания материала и требований к документации, а не от единого универсального рецепта.
Отправьте свой комплект чертежей, указания по материалам и целевое количество в YPMFG. Наши инженеры изучат элементы, отметят допуски высокого риска, подтвердят наличие партий материала и вернут согласованное коммерческое предложение с чётким контрольным списком документации, чтобы вы точно знали, что придёт вместе с деталью.






