 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Aero-grade CNC-Teile require certified materials, tolerances at or below ±0.001 inch, and full traceability documentation. Before placing an order, verify AS9100 compliance, confirm material mill certificates, review CMM inspection reports, check heat treatment records, and validate Oberflächenbeschaffenheit specifications. Missing any of these checks can result in part rejection, assembly-line delays, or regulatory non-compliance that extends well beyond a single shipment.
Beschaffungsteams in der Luftfahrt stehen vor einem wiederkehrenden Problem: Die Kosten für ein einziges fehlerhaftes Teil übersteigen die anfängliche Bearbeitungsgebühr bei Weitem. Eine abgelehnte Komponente kann einen Montageplan um Wochen verzögern. YPMFG hilft Einkäufern, diese Lücken vor Produktionsbeginn zu schließen, damit die Spezifikationen verifiziert und die Dokumentation zum Freigabezeitpunkt vollständig sind.
Zu verifizierende Spezifikationen
Kostentreiber und versteckte Risiken
Einhaltung von Vorschriften und Dokumentation
Häufig gestellte Fragen
Den richtigen Weg wählen
Zu verifizierende Spezifikationen
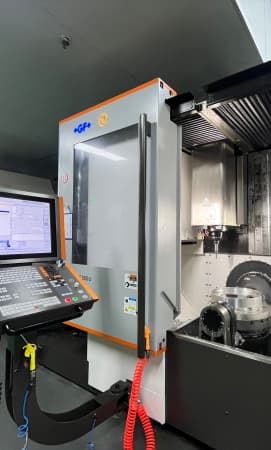
Die Materialauswahl bestimmt nahezu jede nachgelagerte Entscheidung. In der Luftfahrt CNC-Maschined Teile werden üblicherweise 7075-T6-Aluminium, Inconel 718 oder Ti-6Al-4V verwendet, jeweils mit unterschiedlicher Zerspanbarkeit und thermischem Verhalten. Bestätigen Sie die genaue Aushärtung der Legierung und ob das Rohmaterial kaltgewalzt oder warmgeschmiedet wurde, bevor geschnitten wird.
Toleranzanforderungen müssen je Merkmal angegeben werden, nicht als Pauschalwert. Eine Maßtoleranz von ±0.001 Zoll an einer Lagerbohrung bedeutet etwas anderes als dieselbe Zahl an einer Sichtfläche. Geben Sie an, welche Merkmale die kritischen Toleranzen tragen und welche auf ±0.005 Zoll gelockert werden können.
Oberflächengüte ist in der Luftfahrt keine Kosmetik. Spezifikationen der Oberflächenrauheit unter 32 Ra sind für Fluidwege oder Dichtflächen typisch. Prüfen Sie, ob die Oberflächenanforderung für den Zustand nach der Bearbeitung gilt oder nach einer Nachbehandlung wie Eloxieren oder Verchromen.
Kostentreiber und versteckte Risiken
Zu verstehen, was den Preis treibt, hilft Ihnen, das Budget dort einzusetzen, wo es wirklich zählt.
Ein Teil, das in der Zeichnung einfach aussieht, kann versteckte Kosten tragen, wenn es CNC 5-Achs-Bearbeitung für innere Konturen oder Spannungsarmglühen nach der Bearbeitung erfordert. Bitten Sie den Lieferanten zu benennen, welche Merkmale die Zykluszeit treiben und welche Dokumente zwingend oder optional sind.
YPMFG kann Ihren Zeichnungssatz prüfen und risikoreiche Merkmale vor der Angebotserstellung markieren, damit Überraschungen nicht erst bei der Prüfung auftauchen.
Einhaltung von Vorschriften und Dokumentation
Luftfahrtprogramme erfordern mehr als ein gutes Teil. Das Dokumentationspaket ist Teil der Lieferung, und Ihr Qualitätsteam wird eine Komponente ablehnen, die die Maßprüfungen besteht, aber keine Rückverfolgbarkeit bietet.

AS9100-Zertifizierung – bestätigen Sie, dass der Geltungsbereich die spezifische Teilenummer und die beteiligten Prozesse abdeckt.
FAI-Prüfung nach AS9102 – Erstmuster mit allen nummerierten Maßen, erfasst und unterzeichnet.
Materialzertifikate – Werkszeugnisse, die der tatsächlich verwendeten Charge entsprechen.
KMM-Berichte – vollständiger Maßdatensatz, nicht nur ein Bestanden/Nicht-bestanden-Stempel.
Wärmebehandlungsprotokolle – Zeit-Temperatur-Profile und Kalibrierdaten der Öfen.
Überprüfung der Oberflächengüte – Profilometer-Daten oder eine gleichwertige anerkannte Methode.
In vielen Programmen wird ein Teil, das jedes Maß erfüllt, aber keine rückverfolgbare Materialwerkszeugnis aufweist, rundheraus abgelehnt. Klären Sie mit Ihrem Qualitätsingenieur, welche Dokumente freigabekritisch sind, bevor Sie die Bestellung abschließen.
Häufig gestellte Fragen
Welche Toleranz sollte ich bei einem CNC-Luftfahrtteil angeben?
Das hängt von der Funktion ab. Kritische Lagerbohrungen und Passflächen erfordern oft ±0.0005 bis ±0.001 Zoll. Unkritische Strukturmerkmale vertragen ±0.005 Zoll. Geben Sie die Toleranz je Merkmal an und legen Sie das Messverfahren fest, das Ihr Qualitätsteam akzeptiert.
Kann ich für Nachbearbeitungsschritte eine Werkstatt ohne AS9100 nutzen?
Ja, sofern Ihr Qualitätsplan es zulässt und die Werkstatt vollständige Rückverfolgbarkeit bietet. Prüfen Sie ihre ISO 9001-Registrierung, die Kalibrierprotokolle und ob Ihr Endkunde ihr Dokumentationspaket akzeptiert, bevor Sie die Arbeit weiterleiten.
How does material choice affect Lieferzeit?
Inconel 718 und Titan lassen sich langsamer zerspanen und erfordern steife Vorrichtungen, was etwa 20–40% Zykluszeit gegenüber 7075-Aluminium hinzufügt. Bestätigen Sie die Lagerverfügbarkeit für Ihre genaue Aushärtung, bevor Sie sich gegenüber Ihrem Programmteam auf einen Liefertermin festlegen.
Wie hoch ist die Mindeststückzahl für ein faires Angebot?
Das hängt von Geometrie und Material ab. Einfache Halterungen können ab 10 Stück wirtschaftlich sein. Komplexe mehrachsige Inconel-Komponenten erreichen die Gewinnschwelle oft bei etwa 50 bis 100 Stück. Senden Sie Ihre Zeichnung und eine Zielstückzahl, um eine realistische Zahl zu erhalten.
Den richtigen Weg für Ihr Programm wählen
Die fünf obigen Prüfungen—Klarheit der Spezifikation, Bewusstsein für Kostentreiber, Konformitätsdokumentation, Prüfung der Geometrierisiken und Materialverifizierung—unterscheiden einen reibungslosen Fertigungslauf von einer Nacharbeitsschleife. Der richtige kundenspezifisch CNC-Bearbeitung solution hängt von Ihrem spezifischen Toleranzstapel, Ihrer Materialangabe und Ihren Dokumentationsanforderungen ab und nicht von einem einzigen universellen Rezept.
Senden Sie Ihren Zeichnungssatz, Ihre Materialangaben und die Zielstückzahl an YPMFG. Unsere Ingenieure prüfen die Merkmale, markieren risikoreiche Toleranzen, bestätigen verfügbare Materialchargen und liefern ein abgegrenztes Angebot mit einer klaren Dokumentations-Checkliste, damit Sie genau wissen, was mit dem Teil ankommt.






