
 Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Краткий ответ: Обработка прототипов с ЧПУ использует фрезерование или токарную обработку с компьютерным управлением для изготовления функциональных деталей единично или небольшими партиями из цельного материала. В отличие от аддитивных технологий, этот метод обеспечивает высокую прочность материала, более высокую точность размеров и стабильное качество поверхности при обработке металлов, инженерных пластиков и композитных материалов. Большинство партий прототипов насчитывает от 1 до 50 единиц. Вы определяете геометрию, материал, Допуск ±0,01 мм классовые, конечные и функциональные требования перед выпуском. Всего срок изготовления прототипа Как правило, срок составляет от 3 до 10 рабочих дней в зависимости от сложности детали и загруженности цеха.
Если вы решаете, подходит ли ЧПУ для следующей итерации вашего проекта, то самый большой риск заключается не в станке, а в предоставлении неполных или неоднозначных технических заданий. Приведенные ниже рекомендации помогут вам уложиться в сроки при создании прототипа.
В этой статье:
Что включает в себя прототипная обработка на станках с ЧПУ
Когда ЧПУ превосходит 3D-печать
Параметры, которые необходимо уточнить перед составлением предложения
Ошибки, которые приводят к задержке на несколько дней
Вопросы, которые следует задать перед оформлением заказа
Что на самом деле включает в себя прототипная обработка с ЧПУ
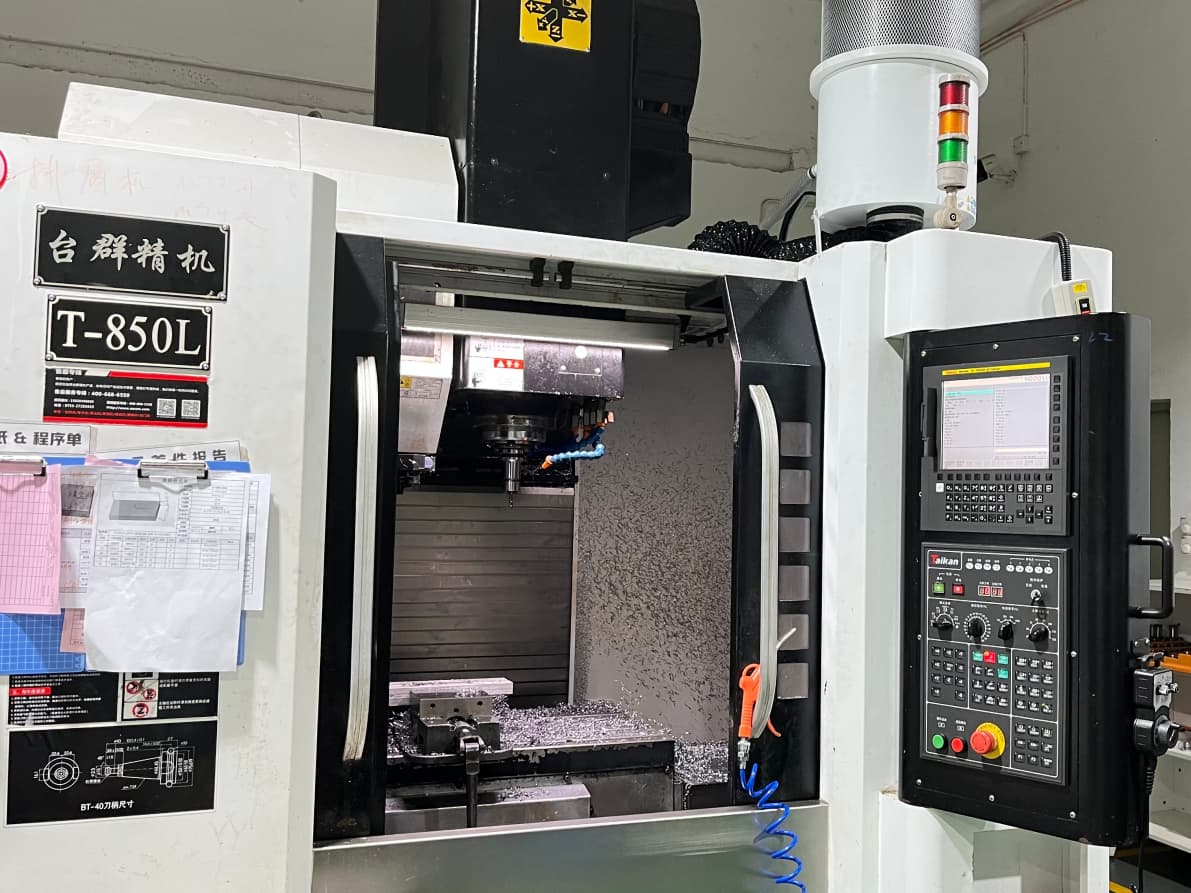
Обработка прототипов с ЧПУ включает в себя три основных процесса: 3-осевую или 5-осевое фрезерование, Токарная обработка с ЧПУ, а также гибридный токарно-фрезерный станок. Каждый из них удаляет материал с цельного прутка или пластины.
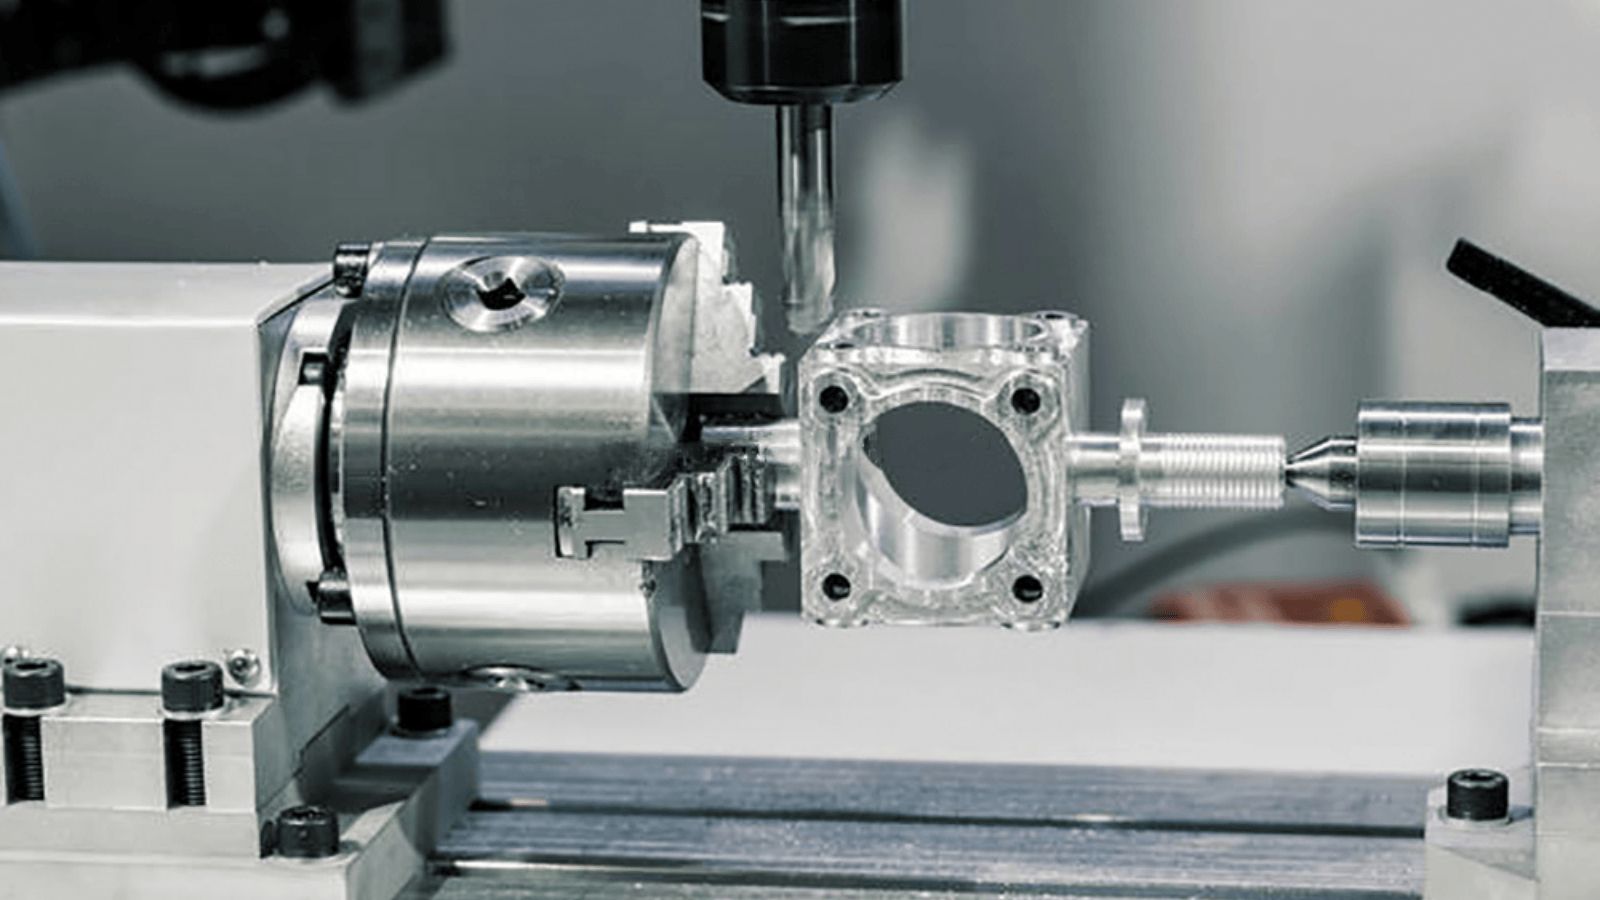
Фрезерование обрабатывает карманы, многогранные элементы, внутреннюю резьбу и сложные геометрические формы. Поворот производит осесимметричные детали, такие как валы, муфты и корпуса. Токарно-фрезерные центры объединяют обе операции в одной заготовке, что позволяет сократить время на установку деталей, требующих обработки как внутренних, так и внешних поверхностей.
Для изготовления первого прототипа большинство механических компонентов можно обработать с помощью 3-осевого фрезерования. 5-осевая обработка требуется в тех случаях, когда деталь имеет подрезы, крутые составные углы или элементы, расположенные на более чем трёх гранях, которые необходимо обработать за один проход.
Когда ЧПУ — лучший выбор
Решающим фактором является поведение материала. Напечатанные детали могут выглядеть правильно, но редко соответствуют показателям усталостной прочности, термостойкости или ударной вязкости деталей, изготовленных методом механической обработки алюминий 6061-T6, нержавеющая сталь 304L или PEEK.
Второй фактор — допуск. Допуск у прототипов, изготовленных на станках, обычно составляет от ±0,01 мм до ±0,025 мм на каждую деталь. При печати по технологии FDM отклонения часто достигают ±0,1 мм и более, что может привести к несоответствию при сборке.
Если ваш прототип должен пройти испытания на падение, термоциклирование или длительную нагрузку до того, как конструкция будет окончательно утверждена, механическая обработка позволит получить деталь, которая будет вести себя так же, как и серийная версия.
Параметры, которые необходимо уточнить перед составлением предложения
Наиболее частая причина задержек с предоставлением коммерческих предложений и необходимости доработки — неоднозначность чертежа. Перед отправкой документов обязательно уточните следующие параметры:
Объединение этих пяти позиций в один четкий чертеж или спецификацию позволяет производственному цеху рассчитать стоимость заказа за один раз. Компания YPMFG поддерживает проекты по созданию прототипов, в рамках которых перед началом производства необходимо проверить соответствие технических требований возможностям цеха. Вы можете отправить CAD-файлы и краткий перечень требований для анализ на предмет технологичности прежде чем принять окончательное решение.
Ошибки, которые замедляют разработку прототипа
Отправка 3D-файла без указания допусков. Производителю приходится гадать, а это означает либо избыточную обработку (дополнительные затраты), либо недостаточную обработку (повторная обработка).
Использование материала, который сложно обрабатывать в виде тонких сечений. Например, нержавеющая сталь марки 316L с толщиной стенки 2 мм повышает риск прогиба во время резки.
Заказ 20 единиц сразу, не проверив сначала одну деталь. Испытание одной детали позволяет на раннем этапе выявить проблемы, связанные с зажимными приспособлениями, удалением стружки и продолжительностью цикла.
Неучёт глубины ввинчивания резьбы. Ввинчивание на 2 мм в крепежный элемент M6 может казаться достаточным на бумаге, но при вибрации резьба может сорваться.
Каждая из этих ошибок увеличивает сроки выполнения вашего проекта на 1–5 рабочих дней. Быстрое технический обзор из вашего цеха позволяет выявить их до начала резки материала.
Вопросы, которые следует задать перед оформлением заказа
Сколько единиц мне на самом деле нужно на данном этапе?
От одной до трёх единиц — проверка геометрии и посадки. От десяти до пятидесяти — начало функциональных испытаний под нагрузкой. Заказ 200 единиц до окончательного утверждения конструкции — это ловушка, ведущая к лишним затратам.
Какой допуск следует указать на чертеже?
Подбирайте допуск в соответствии с назначением детали. Для сборки корпуса может потребоваться допуск ±0,05 мм, а для седла подшипника — ±0,01 мм. Не следует устанавливать для всей детали самый жесткий допуск.
Как в цехе будет проводиться проверка готовой детали?
Запросите отчет о результатах измерений на координатно-измерительной машине (КИМ), результаты оптического сканирования или результаты проверки с помощью калибра «годен/не годен». Уточните, входит ли отчет о проверке в стоимость предложения или оплачивается отдельно.
Нужно ли проводить проверку на DFM перед резкой?
Если конструкция изделия включает тонкие стенки, глубокие углубления или мелкие внутренние резьбы, проверка DFM выявляет проблемы на том этапе, когда их ещё можно легко исправить на экране.
Как правильно создать прототип
Цель прототип, изготовленный небольшой партией — выявить риски, связанные с проектированием и производством, пока их устранение ещё обходится недорого. Зафиксируйте выбор материала, допуски, вид поверхности и критерии испытаний. Отправьте чистый файл CAD со всеми пометками. Затем запросите быструю проверку технологичности, чтобы производственный цех смог выявить проблемы ещё до начала резки.
Компания YPMFG выполняет проекты по изготовлению прототипов с ЧПУ — от единичной пробной детали до партии из 50 штук. Пришлите чертеж и перечень технических характеристик, чтобы получить расчет стоимости и оценку технологической осуществимости.





