
 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese
簡単な答え: CNCによる試作加工 コンピュータ制御によるフライス加工や旋盤加工を用いて、塊材から単品または小ロットの機能部品を製造します。積層造形プロセスとは異なり、金属、エンジニアリングプラスチック、複合材料において、素材本来の強度、より高い寸法精度、そして再現性の高い表面品質を実現します。試作ロット数は、通常1個から50個程度です。形状や材料を指定し、 ±0.01 mmの公差 リリース前のクラス要件、完了要件、および機能要件。合計 プロトタイプのリードタイム 通常、部品の複雑さや工場の作業状況にもよりますが、3~10営業日程度かかります。
次回の設計改良において、CNC加工が適切なプロセスかどうかを検討している場合、最大のリスクは機械そのものではありません。不完全または曖昧な仕様書を提出してしまうことです。以下のポイントに留意することで、プロトタイプの製作をスケジュール通りに進めることができます。
この記事の内容:
CNCによる試作加工の範囲
CNCが3Dプリントに勝る場合
見積もりを出す前に確定しておくべき仕様
数日分の遅れを招くミス
注文する前に確認すべき事項
CNCによる試作加工の具体的な内容とは
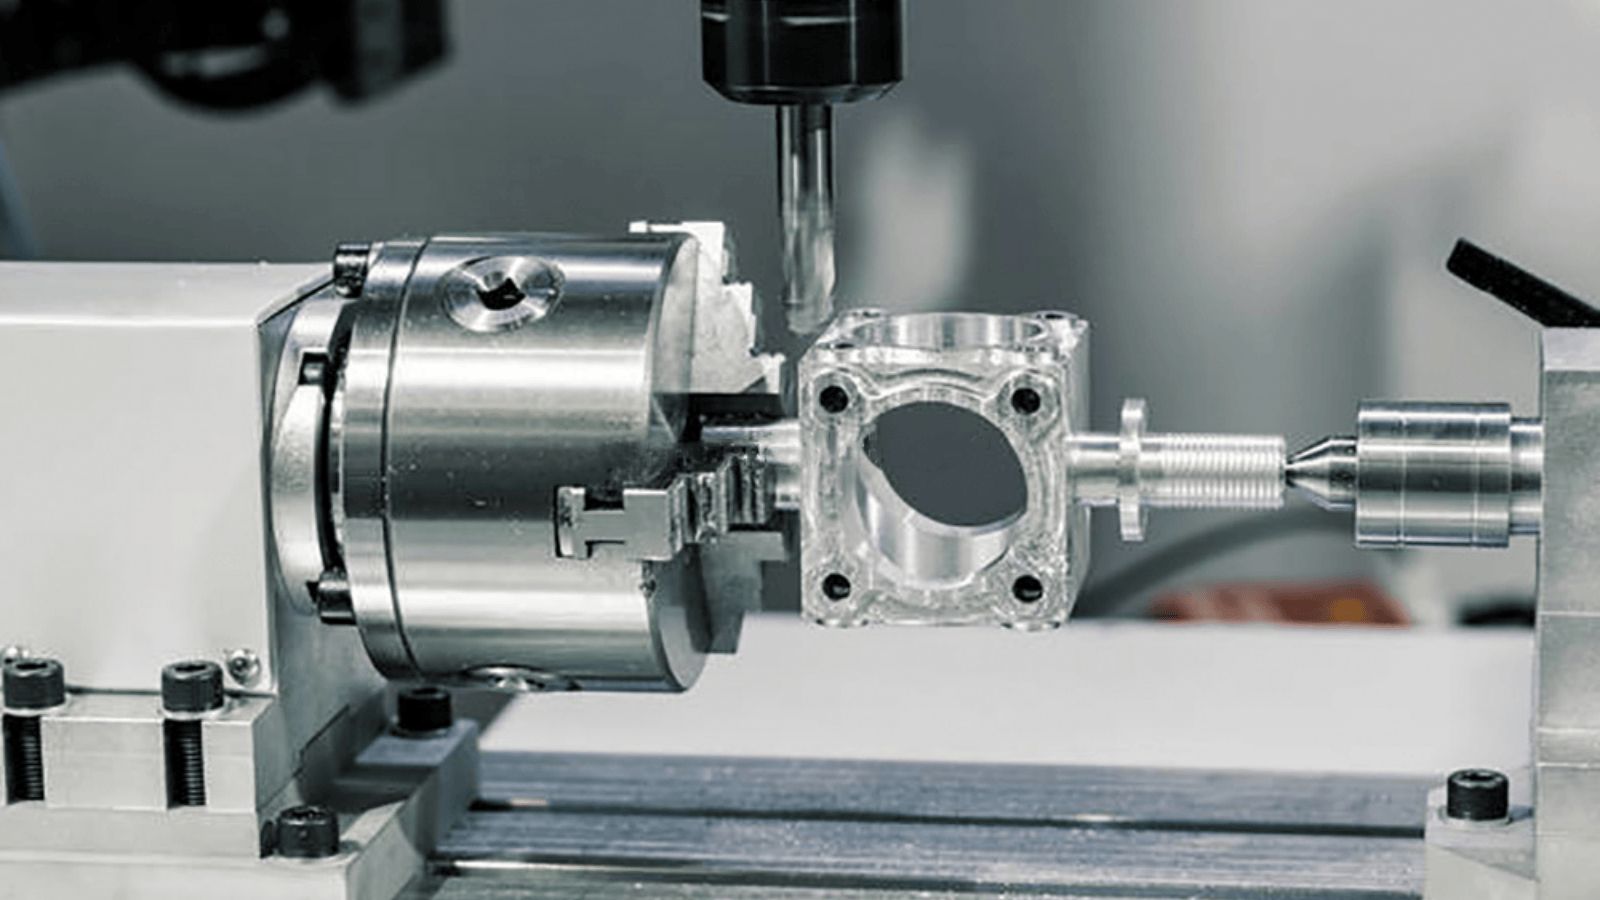
CNCによる試作加工には、3軸加工や 5軸フライス加工, CNC旋盤加工、およびハイブリッドミルターン。いずれも、棒材や板材から材料を削り取ります。
フライス加工 ポケット、多面形状、めねじ、および複雑な形状に対応しています。 旋回 シャフト、カップリング、ハウジングなどの軸対称部品を製造します。ミル・ターン・センターは、1回のセットアップで両方の加工を同時に行うことができるため、内面と外面の両方の加工が必要な部品において、治具の取り付け時間を短縮できます。
最初の試作品の場合、ほとんどの機械部品は3軸フライス加工で対応可能です。部品にアンダーカットや急な複合角度がある場合、あるいは1回の加工で3面以上に加工箇所がある場合は、5軸加工機能が必要となります。
CNCの方が適している場合
材料の特性が決定的な要因となります。3Dプリントされた部品は見た目は問題ないように見えても、機械加工品ほどの疲労強度、耐熱性、あるいは衝撃強度を備えていることはめったにありません。 アルミニウム 6061-T6、304Lステンレス、またはPEEK。
公差は2つ目の要因です。機械加工された試作部品は、通常、各形状において±0.01 mmから±0.025 mmの公差内に収まります。一方、FDMによる造形品は、しばしば±0.1 mm以上のずれが生じ、組み立て時に不具合が発生する可能性があります。
設計が確定する前に、プロトタイプが落下試験、温度サイクル試験、あるいは持続荷重試験に合格する必要がある場合、機械加工を行うことで、量産品と同様の挙動を示す部品を得ることができます。
見積もりを出す前に確定すべき仕様
見積もりの遅延や手直しの最も一般的な原因は、図面の曖昧さです。資料を送付する前に、以下のパラメータを確認してください:
これら5つの項目を1枚の整理された図面またはBOMシートにまとめれば、製造現場では1回の作業でその仕事の価格を見積もることができます。YPMFGは、最初の切削を行う前に、仕様を製造現場の能力と照らし合わせて検証する必要がある試作プロジェクトをサポートしています。CADファイルと簡単な要件リストを送信して、 製造適性設計のレビュー コミットする前に。
プロトタイプの開発を遅らせるミス
公差の指定がない3Dファイルを送付しています。加工側は推測するしかなく、その結果、過剰加工(追加コスト)か、加工不足(手直し)のいずれかになってしまいます。
Specifying a material that is hard to machine in thin sections. 316L stainless at 2 mm wall thickness, for example, increases deflection risk during cutting.
Ordering 20 units at once without validating one part first. A single-piece trial exposes fixturing, chip evacuation, and cycle-time issues early.
Ignoring thread engagement depth. A 2 mm engagement on an M6 fastener may pass on paper but strip under vibration.
Each of these mistakes adds 1 to 5 business days to your schedule. A quick 技術レビュー from your shop catches them before material is cut.
注文する前に確認すべき事項
How many units do I actually need at this stage?
One to three parts validate geometry and fit. Ten to fifty begin functional load testing. Ordering 200 before the design is frozen is a cost trap.
What tolerance should I call on the drawing?
Match the tolerance to the function. A housing stack-up may need ±0.05 mm. A bearing seat may need ±0.01 mm. Do not spec the entire part at the tightest limit.
How will the shop inspect the finished part?
Ask for a CMM report, optical scan, or go/no-go gauge check. Confirm whether the inspection report is included in the quote or billed separately.
Do I need a DFM review before cutting?
If features include thin walls, deep pockets, or tight internal threads, a DFM pass flags problems while they are still free to fix on screen.
プロトタイプを正しく完成させるには
The goal of a small-batch prototype is to catch design and manufacturing risk while it is still cheap to fix. Lock your material, tolerance, finish, and test criteria. Send a clean CAD file with all callouts. Then request a quick manufacturability check so the shop can flag issues before the first cut.
YPMFG handles CNC prototype projects from a single trial part to a 50-unit batch. Send your drawing and specification list to request a quote and manufacturing-feasibility assessment.





