 Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

PTFEの機械加工とは、旋削、フライス加工、穴あけ、ルーター加工などの工程を用いて、ポリテトラフルオロエチレンを機能部品に成形するプロセスです。PTFEは比較的低い温度で軟化し、加熱すると著しく膨張し、金属に比べて剛性がはるかに低いため、アルミニウムや鋼の加工設定から流用したパラメータを使用すると、切削刃でワークが溶けてしまいます。 成功するには PTFEの機械加工 したがって、切削速度の低減、鋭利な正幾何形状の工具、能動的な切りくず制御、および穏やかなクランプ力が求められます。
If you have tried to machine a PTFE bar on a standard CNC旋盤, you probably watched the material drag, soften, and produce inconsistent chips. CNC加工 PTFEの加工は、単にワークを交換して同じGコードを実行するだけの話ではありません。この材料は弾性係数が低く、高 熱膨張、そして自己潤滑性を持つ表面は、あらゆる操作の挙動を一変させます。YPMFGは、次のようなニーズを持つエンジニアや調達チームと協力しています。 PTFE製部品 歪みや表面の傷を生じさせることなく、厳しい公差に厳密に適合しています。
このガイドの内容:
PTFEが従来の加工条件に耐える理由
実際に効果のある具体的な回転数、送り速度、および工具の組み合わせ
旋削、フライス加工、穴あけ、ルーター加工の比較
購入者が注文する前に尋ねる実用的な質問
PTFEが従来の機械加工に耐える理由
PTFEの連続使用温度限界は約260 °Cですが、150 °Cを超えると材料は著しく軟化し始めます。切削工具が接触面で摩擦熱を発生させると、被削材は局所的に剛性を失い、きれいな切りくずを形成する代わりに流動を起こします。
This creates three core problems in sequence. The chip welds back onto the tool edge, ruining 表面仕上げ and dimensional accuracy. The part expands during the cut and contracts after cooling, shifting final dimensions. Excessive clamping force deforms the workpiece before the cut even begins.
PTFE加工の失敗のほとんどは、ある根本的な原因に起因しています。それは、金属加工の設定からパラメータをそのまま流用し、材料に応じた調整を一切行わなかったことです。この問題を解決するには、金属加工のデフォルト設定ではなく、ポリマーの特性に立脚して、回転速度、送り速度、工具形状、および治具の設計を見直す必要があります。
PTFEの加工パラメータと工具
最も重要な調整項目は、切削速度です。というのも、 CNC旋盤加工 PTFEの場合、一般的な表面速度は300~600 m/minの範囲であり、これはほとんどの金属で用いられる速度をはるかに上回っています。送り速度は、切りくずの厚さや切削縁部への熱入力を抑えるため、通常、1回転あたり0.1~0.5 mmと控えめに設定されます。
工具の形状は、切削速度と同様に重要です。切りくずの付着を抑えるには、大きな正のすくい角、鋭い先端半径、および研磨された側面を採用してください。滑らかで低摩擦のコーティングが施された超硬インサートは、連続生産において、コーティングされていない高速度鋼よりも優れた性能を発揮します。
3つ目の要因は、切りくずの管理です。長くて糸状のPTFE切りくずは、工具やワークピース自体に絡みつくことがあります。 インサートに切削屑破断溝を設けるか、切削部に空気を直接吹き付けることで、その領域を清潔に保つことができます。ほとんどの場合、フルードクーラントは不要であり、むしろ接合部に熱を閉じ込めてしまう恐れがあるため、ドライ切削または微量のミストを使用する方法が推奨されます。
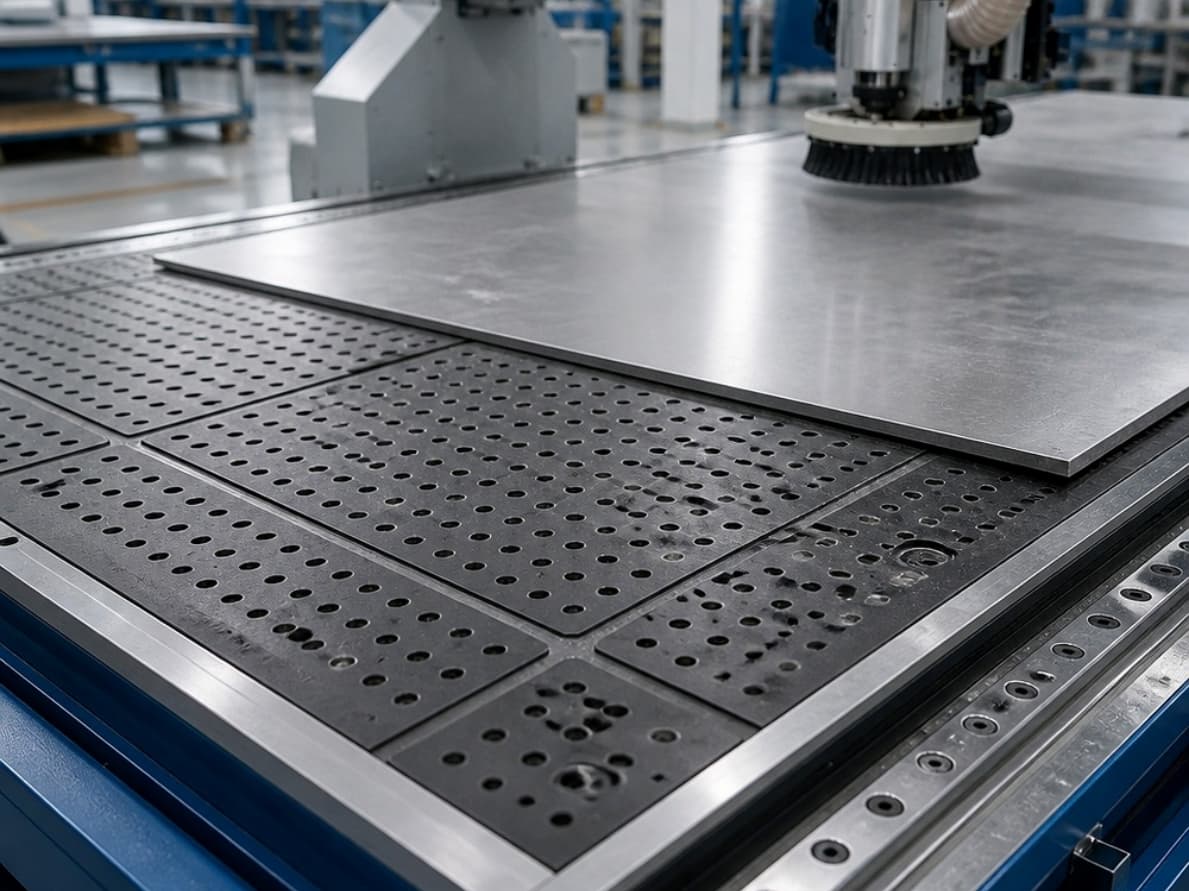
PTFEの加工方法の概要
If your part is rotationally symmetric,turning of PTFE gives the best surface finish and the shortest cycle time. Complex, non-symmetric features call for CNCフライス加工 剛性が高く、加える力が小さい治具を使用します。大型のフラットパネルやガスケットの場合、スピンドル回転数を高く設定し、垂直方向の力を最小限に抑えたルーターを使用することで、たわみを防ぐことができます。
PTFEの機械加工に関するよくある質問
Can I machine PTFE on the same CNC工作機械 I use for aluminum?
はい、ただしパラメータ設定を全面的に変更する必要があります。送り量を減らし、切削速度を上げ、鋭角な正幾何形状のインサートに交換し、大量冷却液の供給を停止してください。治具への負荷は軽くしてください。PTFEはクランプ圧力によって変形するため、硬いバイスプレートの代わりに、柔らかいジョーやVブロックを使用してください。
機械加工されたPTFE部品に対して、現実的にどの程度の公差を設定できるでしょうか?
適切な治具固定と熱管理を行えば、旋削加工部において±0.02 mmの精度を達成できます。フライス加工面は通常、±0.05~0.1 mmの範囲に収まります。加工後の熱回復を常に考慮してください。部品は周囲温度まで冷却されると、わずかに変位します。
PTFEは、機械加工の前にプライマーや接着剤を塗布する必要がありますか?
いいえ。PTFEは、固体、バージン、または充填材入りといった形態で機械加工されます。接着は機械加工後の工程です。用途に応じて接着剤やコーティングが必要な場合は、次のような表面処理が PTFE surface preparation (フッ素化、プラズマエッチング、または適合性のあるプライマー)は、形状の形成が完了した後に塗布される。
どのPTFE充填材が加工性を向上させるのでしょうか?
ガラス充填材、ブロンズ充填材、および炭素繊維強化ブレンドが、最も一般的な選択肢です。充填材を含むグレードは剛性を高め、クリープを低減するため、加工中および加工後の公差維持に役立ちます。パラメータを確定する前に、具体的な充填材の種類とその熱的挙動について、材料サプライヤーに確認してください。
## プロジェクトに適したPTFE加工方法の選定でお困りですか?
決定の鍵となるのは、寸法公差、形状の種類、そして使用するフィラーのグレードという3つの要素です。これら3つを適切に設定できれば、 PTFEの機械加工 道筋がはっきりしてくる。
YPMFGでは、お客様の部品図面を精査し、最適な加工方法とパラメータ設定をご提案するとともに、生産開始前に熱回復や変形に関する潜在的なリスクを指摘いたします。仕様書、材料グレード、公差表記をお送りいただければ、お客様に合わせた技術レビューとプロジェクトごとの見積もりをご提供いたします。






