
 Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese
Risposta breve:
La lavorazione del PTFE consiste nel modellare il politetrafluoroetilene in componenti funzionali mediante operazioni di tornitura, fresatura, foratura o fresatura a filo. Poiché il PTFE si ammorbidisce a temperature relativamente basse, si espande notevolmente con il calore e presenta una rigidità di gran lunga inferiore rispetto ai metalli, l’utilizzo di parametri mutuati dalle impostazioni per l’alluminio o l’acciaio provocherebbe la fusione del pezzo in lavorazione a contatto con il tagliente. Con successo Lavorazione del PTFE richiede quindi velocità di taglio ridotte, utensili affilati a geometria positiva, un controllo attivo dei trucioli e forze di serraggio moderate.
Se avete provato a lavorare una barra in PTFE su un tornio CNC standard, avrete probabilmente notato che il materiale tendeva a trascinarsi, ad ammorbidirsi e a produrre trucioli di forma irregolare. Lavorazione CNC L’utilizzo del PTFE non consiste semplicemente nel sostituire il pezzo da lavorare ed eseguire lo stesso codice G. Il basso modulo elastico del materiale, l’elevata espansione termica, e la superficie autolubrificante modifica il comportamento di ogni operazione. YPMFG collabora con ingegneri e team di approvvigionamento che necessitano di Componenti in PTFE realizzati con tolleranze strette, senza deformazioni né rigature superficiali.
Argomenti trattati in questa guida:
Perché il PTFE resiste ai parametri di lavorazione convenzionali
Le velocità, gli avanzamenti e gli utensili specifici che funzionano
Un confronto tra tornitura, fresatura, foratura e fresatura con fresatrice a filo
Domande pratiche che gli acquirenti pongono prima di effettuare un ordine
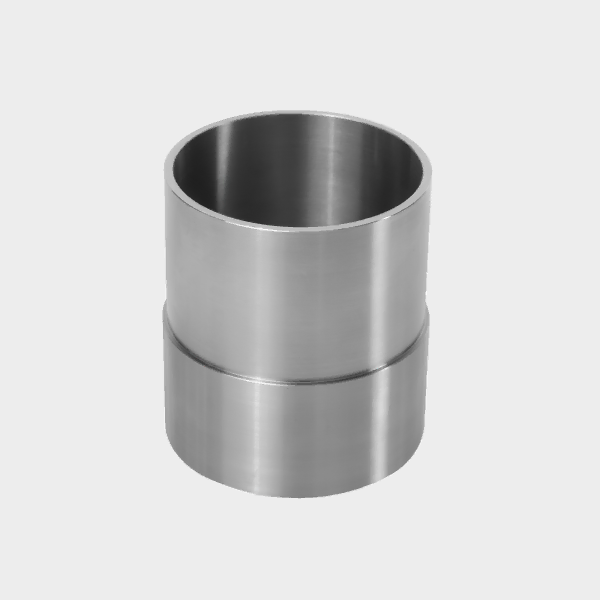
Perché il PTFE resiste alla lavorazione convenzionale
Il PTFE ha una temperatura limite di esercizio continuo di circa 260 °C, ma il materiale inizia ad ammorbidirsi in modo evidente al di sopra dei 150 °C. Quando un utensile da taglio genera calore da attrito nell’area di contatto, il pezzo in lavorazione perde localmente rigidità e si deforma invece di formare un truciolo netto.
Ciò genera tre problemi fondamentali, uno dopo l’altro. Il truciolo si incastra sul tagliente dell’utensile, compromettendo la finitura superficiale e la precisione dimensionale. Il pezzo si espande durante il taglio e si contrae dopo il raffreddamento, alterando le dimensioni finali. Una forza di serraggio eccessiva deforma il pezzo prima ancora che il taglio abbia inizio.
La maggior parte dei lavori con PTFE falliti è riconducibile a un'unica causa principale: parametri copiati da una configurazione per la lavorazione dei metalli senza alcun adeguamento specifico per il materiale. La soluzione consiste nel ripensare la velocità, l'avanzamento, la geometria dell'utensile e la progettazione dei dispositivi di fissaggio dal punto di vista del polimero, anziché basarsi sulle impostazioni predefinite per i metalli.
Parametri di lavorazione del PTFE e utensili
La regolazione più importante in assoluto è la velocità di taglio. Per Tornitura CNC Nel caso del PTFE, le velocità superficiali tipiche variano da 300 a 600 m/min, ben al di sopra di quelle che si utilizzerebbero sulla maggior parte dei metalli. Le velocità di avanzamento rimangono moderate, solitamente da 0,1 a 0,5 mm per giro, per limitare lo spessore dei trucioli e l'apporto di calore sul bordo.
La geometria dell'utensile è importante tanto quanto la velocità. Utilizzate un ampio angolo di spoglia positivo, un raggio di punta acuto e un fianco levigato per ridurre l'adesione dei trucioli. Gli inserti in carburo con un rivestimento liscio e a basso attrito offrono prestazioni superiori rispetto all'acciaio rapido non rivestito nelle lavorazioni in serie.
La gestione dei trucioli è il terzo fattore. I trucioli di PTFE lunghi e filamentosi possono avvolgersi attorno all’utensile o al pezzo stesso. Una scanalatura rompitruciolo nell’inserto o un getto d’aria diretto sulla zona di taglio mantengono l’area libera. Nella maggior parte dei casi, il refrigerante a flusso continuo non è necessario e può intrappolare il calore nell’interfaccia; il taglio a secco o una leggera nebulizzazione sono l’approccio preferito.
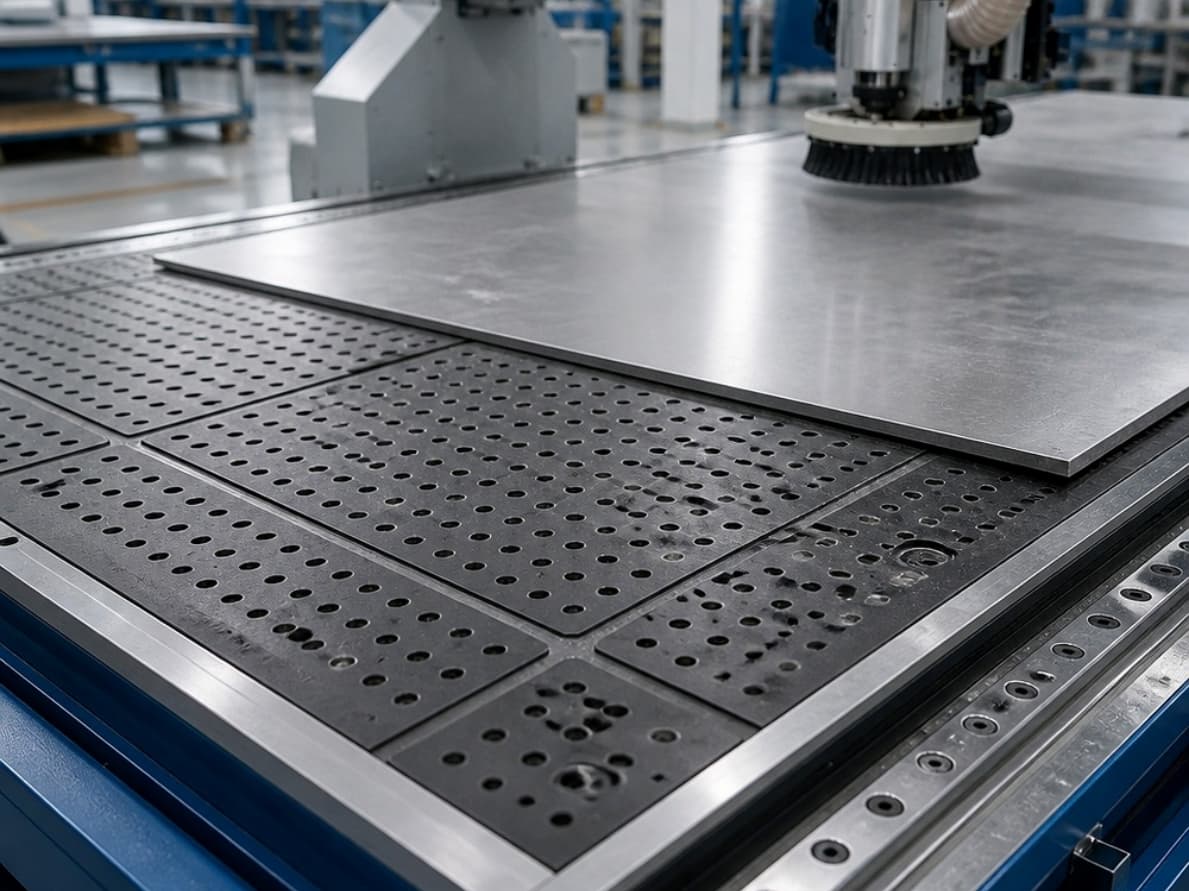
Panoramica sui metodi di lavorazione del PTFE
Se il pezzo è a simmetria rotazionale, la tornitura del PTFE garantisce la migliore finitura superficiale e il tempo di ciclo più breve. Le caratteristiche complesse e asimmetriche richiedono Fresatura CNC con un sistema di fissaggio rigido e a bassa forza. Nel caso di pannelli piatti di grandi dimensioni e guarnizioni, l’uso di una fresatrice con mandrino ad alta velocità e forza verticale minima evita la deformazione.
Domande frequenti sulla lavorazione del PTFE
Posso lavorare il PTFE sulla stessa macchina CNC che uso per l'alluminio?
Sì, ma è necessario modificare completamente l'impostazione dei parametri. Ridurre l'avanzamento, aumentare la velocità, passare a un inserto con geometria positiva affilata ed eliminare il raffreddamento a flusso pieno. Utilizzare un dispositivo di fissaggio delicato; il PTFE si deforma sotto la pressione di serraggio, quindi è consigliabile utilizzare ganasce morbide o blocchi a V al posto delle piastre rigide della morsa.
Qual è la tolleranza che posso realisticamente prevedere per un pezzo in PTFE lavorato?
Con un adeguato sistema di fissaggio e una corretta gestione termica, è possibile ottenere una tolleranza di ±0,02 mm sulle superfici tornite. Le superfici fresate rientrano in genere nell'intervallo compreso tra ±0,05 e 0,1 mm. È necessario tenere sempre conto del recupero termico post-lavorazione; il pezzo subisce infatti un leggero spostamento una volta raffreddato a temperatura ambiente.
Il PTFE richiede l'applicazione di un primer o di un adesivo prima della lavorazione?
No. Il PTFE viene lavorato nella sua forma solida, vergine o caricata. L’incollaggio è una fase successiva alla lavorazione. Se la vostra applicazione richiede l’uso di adesivi o rivestimenti, è necessario un trattamento superficiale come Preparazione della superficie in PTFE (fluorurazione, incisione al plasma o un primer compatibile) viene applicato una volta completata la geometria.
Quali riempitivi in PTFE migliorano le prestazioni di lavorazione?
Le miscele rinforzate con fibra di vetro, bronzo e fibra di carbonio sono le opzioni più comuni. I gradi rinforzati aumentano la rigidità e riducono lo scorrimento, contribuendo a mantenere le tolleranze durante e dopo la lavorazione. Verificate il tipo specifico di riempitivo e il suo comportamento termico con il vostro fornitore di materiali prima di definire i parametri.
## Hai bisogno di aiuto per scegliere la lavorazione del PTFE più adatta al tuo progetto?
La decisione fondamentale dipende da tre fattori: la tolleranza dimensionale, il tipo di geometria e il tipo di materiale di riempimento utilizzato. Se questi tre fattori sono corretti, allora il Lavorazione del PTFE il percorso diventa semplice.
YPMFG esamina i disegni dei vostri componenti, suggerisce il metodo ottimale e i parametri consigliati e segnala eventuali rischi legati al recupero termico o alla deformazione prima dell'avvio della produzione. Inviateci le vostre specifiche, il tipo di materiale e le indicazioni relative alle tolleranze per ricevere una revisione tecnica personalizzata e un preventivo specifico per il vostro progetto.





