
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide :
L'usinage du PTFE consiste à façonner le polytétrafluoroéthylène en pièces fonctionnelles à l'aide d'opérations de tournage, de fraisage, de perçage ou de découpe au détourage. Le PTFE se ramollissant à des températures relativement basses, se dilatant considérablement sous l'effet de la chaleur et présentant une rigidité bien inférieure à celle des métaux, les paramètres empruntés aux réglages utilisés pour l'aluminium ou l'acier entraîneraient la fusion de la pièce au niveau du tranchant de l'outil. Réussir Usinage du PTFE Cela nécessite donc des vitesses de coupe réduites, des outils tranchants à géométrie positive, un contrôle actif des copeaux et des forces de serrage modérées.
Si vous avez déjà essayé d'usiner une barre en PTFE sur un tour CNC standard, vous avez sans doute remarqué que le matériau résistait à l'usinage, se ramollissait et produisait des copeaux de qualité inégale. Usinage CNC L'usinage du PTFE ne se résume pas à remplacer la pièce à usiner et à exécuter le même code G. Le faible module d'élasticité et la haute dilatation thermique, et les surfaces autolubrifiantes modifient le fonctionnement de chaque opération. YPMFG collabore avec les ingénieurs et les équipes d'approvisionnement qui ont besoin de Pièces en PTFE réalisés selon des tolérances strictes, sans déformation ni rayures en surface.
Contenu de ce guide :
Pourquoi le PTFE résiste-t-il aux paramètres d'usinage classiques ?
Les vitesses, avances et outils spécifiques qui donnent de bons résultats
Comparaison entre le tournage, le fraisage, le perçage et le détalage
Questions pratiques que se posent les acheteurs avant de passer commande
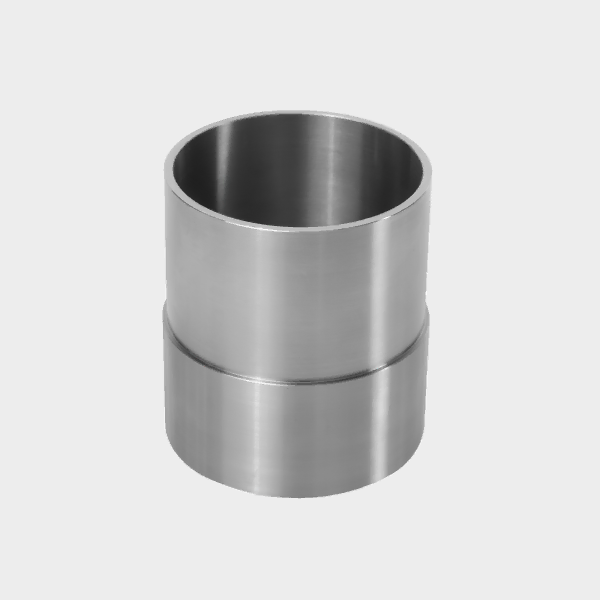
Pourquoi le PTFE résiste-t-il à l'usinage classique ?
Le PTFE présente une température limite de service continu d'environ 260 °C, mais le matériau commence à se ramollir sensiblement au-delà de 150 °C. Lorsqu'un outil de coupe génère de la chaleur par frottement au niveau de l'interface, la pièce à usiner perd localement de sa rigidité et se déforme au lieu de former un copeau net.
Cela entraîne successivement trois problèmes majeurs. Le copeau se soude au tranchant de l'outil, ce qui altère l'état de surface et la précision dimensionnelle. La pièce se dilate pendant la coupe et se contracte après refroidissement, ce qui modifie ses dimensions finales. Une force de serrage excessive déforme la pièce avant même que la coupe ne commence.
La plupart des échecs dans l'usinage du PTFE remontent à une cause fondamentale : la reprise de paramètres issus d'une configuration d'usinage des métaux sans aucun ajustement spécifique au matériau. La solution consiste à repenser la vitesse, l'avance, la géométrie de l'outil et la conception du dispositif de serrage en tenant compte des caractéristiques du polymère, et non des paramètres par défaut utilisés pour les métaux.
Paramètres d'usinage du PTFE et outillage
Le paramètre le plus important est la vitesse de coupe. Pour Tournage CNC Pour le PTFE, les vitesses de surface typiques varient entre 300 et 600 m/min, ce qui est bien supérieur à ce que l'on utilise généralement sur la plupart des métaux. Les vitesses d'avance restent modérées, généralement comprises entre 0,1 et 0,5 mm par tour, afin de limiter l'épaisseur des copeaux et l'apport de chaleur au niveau de l'arête de coupe.
La géométrie de l'outil est tout aussi importante que la vitesse. Optez pour un angle de coupe positif important, un rayon de pointe prononcé et un flanc poli afin de réduire l'adhérence des copeaux. Les plaquettes en carbure dotées d'un revêtement lisse à faible frottement offrent de meilleures performances que l'acier rapide non revêtu lors des cycles de production en continu.
La gestion des copeaux constitue le troisième facteur. Les copeaux de PTFE, longs et filandreux, peuvent s'enrouler autour de l'outil ou de la pièce elle-même. Une rainure brise-copeaux dans la plaquette ou un jet d'air dirigé vers la zone de coupe permet de dégager cette zone. Dans la plupart des cas, un arrosage abondant n'est pas nécessaire et peut retenir la chaleur au niveau de l'interface ; la coupe à sec ou un léger brouillard d'arrosage constituent l'approche privilégiée.
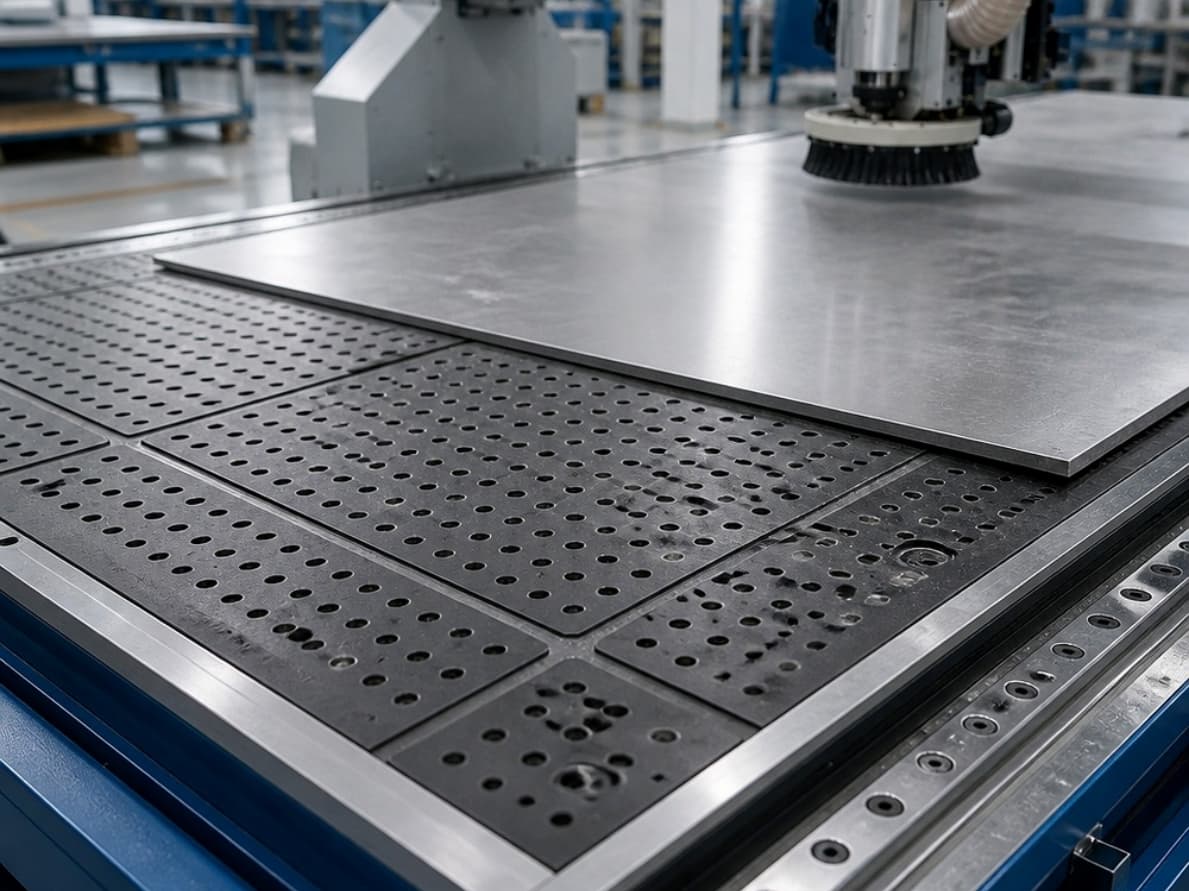
Aperçu des méthodes d'usinage du PTFE
Si votre pièce présente une symétrie de rotation, le tournage du PTFE offre le meilleur état de surface et le temps de cycle le plus court. Les formes complexes et asymétriques nécessitent Fraisage CNC à l'aide d'un dispositif de fixation rigide exerçant une faible force. Pour les grands panneaux plats et les joints d'étanchéité, une défonceuse fonctionnant à une vitesse de broche élevée et exerçant une force verticale minimale permet d'éviter toute déformation.
Questions fréquentes sur l'usinage du PTFE
Puis-je usiner du PTFE sur la même machine CNC que celle que j'utilise pour l'aluminium ?
Oui, mais il faut modifier complètement les paramètres. Réduisez l'avance, augmentez la vitesse, optez pour une plaquette à géométrie positive tranchante et supprimez le refroidissement par inondation. Veillez à ce que le serrage soit doux ; le PTFE se déforme sous la pression de serrage, utilisez donc des mâchoires souples ou des blocs en V plutôt que des plaques de serrage rigides.
Quelle tolérance puis-je raisonnablement respecter pour une pièce usinée en PTFE ?
Avec un serrage adéquat et une bonne gestion thermique, il est possible d'atteindre une précision de ±0,02 mm sur les éléments tournés. Les surfaces fraisées se situent généralement dans une fourchette de ±0,05 à 0,1 mm. Il faut toujours tenir compte de la reprise thermique après l'usinage ; la pièce se déplace légèrement une fois qu'elle a refroidi à température ambiante.
Faut-il appliquer un apprêt ou un adhésif sur le PTFE avant son usinage ?
Non. Le PTFE est usiné sous sa forme solide, vierge ou chargée. Le collage est une étape postérieure à l'usinage. Si votre application nécessite l'utilisation d'un adhésif ou d'un revêtement, un traitement de surface tel que Préparation de la surface en PTFE (fluoration, gravure au plasma ou application d'un apprêt compatible) est appliquée une fois la géométrie terminée.
Quelles charges de PTFE améliorent les performances d'usinage ?
Les mélanges chargés de verre, de bronze et renforcés de fibre de carbone constituent les options les plus courantes. Les grades chargés augmentent la rigidité et réduisent le fluage, ce qui permet de respecter les tolérances pendant et après l'usinage. Vérifiez le type de charge spécifique et son comportement thermique auprès de votre fournisseur de matériaux avant de définir définitivement les paramètres.
## Vous avez besoin d'aide pour choisir l'usinage du PTFE adapté à votre projet ?
Le choix essentiel repose sur trois critères : votre tolérance dimensionnelle, le type de géométrie et la qualité du matériau de remplissage que vous utilisez. Si vous choisissez correctement ces trois éléments, alors le Usinage du PTFE le chemin devient alors tout simple.
YPMFG examine les plans de vos pièces, vous propose la méthode et les paramètres optimaux, et signale les risques potentiels de récupération thermique ou de déformation avant le lancement de la production. Envoyez-nous vos spécifications, la nuance du matériau et les tolérances indiquées pour bénéficier d'une analyse technique sur mesure et d'un devis adapté à votre projet.





