French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese

fraisage CNC 5 axes Pour les blocs métalliques, cette technologie permet à une machine d'usiner des géométries complexes selon cinq axes simultanés en un seul serrage. Elle permet de réaliser des contre-dépouilles, des poches en angle et des contours à plusieurs faces qu'une broche à 3 axes ne peut atteindre sans changer de fixation. Il en résulte un temps de cycle plus court, une erreur cumulative réduite et une meilleure continuité de surface sur les supports structurels, les carters de turbine et les blocs de fixation de précision. Le coût à l’heure-machine est généralement plus élevé que pour l’usinage 3 axes, mais le coût total de la pièce diminue souvent une fois pris en compte le nombre réduit de réglages et le risque moindre de rebuts. Avant de demander un devis, précisez la nuance du matériau, les plages de tolérance et les exigences de finition.
La plupart des acheteurs continuent de définir les projets à 5 axes de la même manière que ceux à 3 axes. Cela ne permet pas de tirer pleinement parti de leur véritable valeur. YPMFG collabore avec les équipes d'approvisionnement et les ingénieurs pour combler cette lacune, depuis la conception initiale jusqu'à la documentation relative au contrôle final.
Ce que le fraisage 5 axes apporte à un bloc métallique
Le principal avantage réside dans l'accès à l'outil. Une tête ou un tourillon à 5 axes permet à l'outil de s'approcher de la pièce sous des angles que une broche à 3 axes ne peut tout simplement pas atteindre.
Cela signifie que vous pouvez usiner une poche aveugle profonde avec une entrée en biais, ou maintenir cinq faces critiques dans une même tolérance de position sans avoir à dévisser la pièce. Pour les blocs métalliques comportant plusieurs surfaces usinées, cette capacité à travailler en un seul serrage élimine l'erreur d'alignement qui s'accumule lors des transferts d'un étau à l'autre.
Si votre pièce ne nécessite que des faces planes et orthogonales, un Fraisage à 3 axes Un usinage avec retournement manuel peut permettre de respecter les spécifications à moindre coût. Utiliser une machine 5 axes pour usiner un simple bloc entraîne un gaspillage de temps d'usinage et augmente inutilement votre prix unitaire.
Matériaux, Tolérances, et les spécifications à définir dès le départ
Les trois variables qui influencent le plus votre devis et vos délais de livraison sont les suivantes : classe de matériau, la tolérance et l'état de surface.
Matériaux : l'aluminium 7075-T6, l'acier inoxydable 316L, l'acier 17-4PH, l'Inconel 718 et l'acier à outils présentent chacun des vitesses de coupe, des taux d'usure des outils et des considérations post-usinage différents.
Tolérance : ±0,05 mm est la norme pour les blocs structurels généraux ; une tolérance de ±0,01 mm ou inférieure relève de la précision et peut nécessiter un banc de machine thermiquement stable.
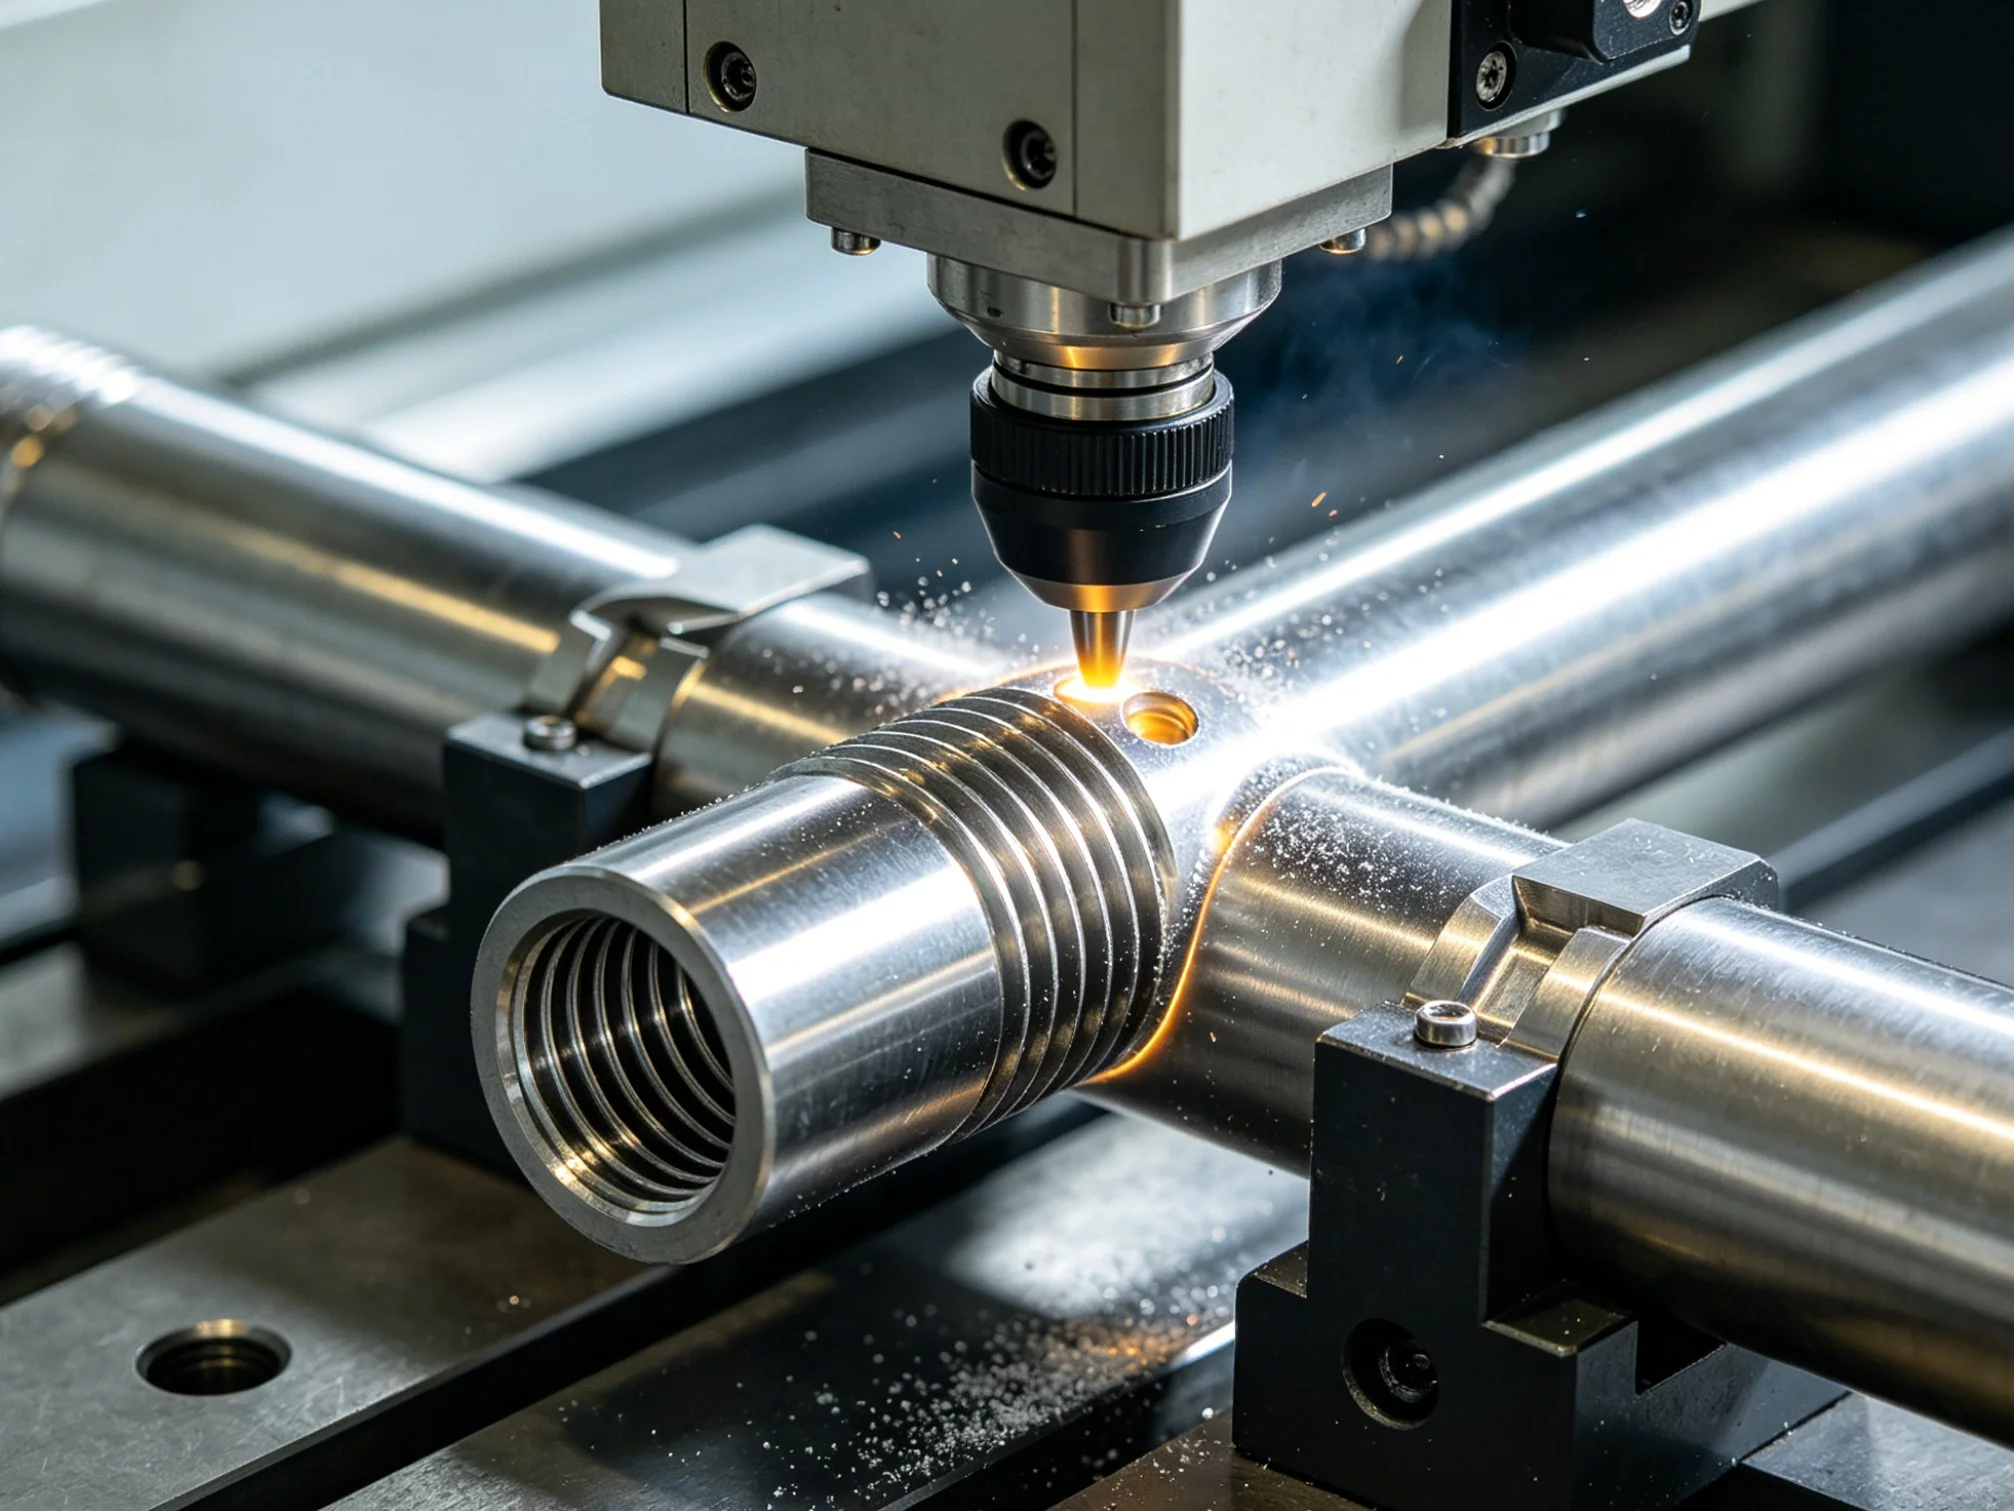
Finition de surface: Une rugosité Ra de 1,6 µm peut être obtenue en un seul passage sur la plupart des alliages ; pour atteindre une rugosité Ra de 0,4 µm ou inférieure, une étape supplémentaire de meulage ou de polissage est souvent nécessaire.
Veuillez envoyer votre dessin en précisant les matériaux utilisés, en mettant en évidence les cotes de tolérance critiques et en indiquant les spécifications de finition pour chaque face.
Facteurs de coût autres que les heures-machine
Le temps passé sur la machine est visible ; le reste ne l'est pas.
Mise en place et montage des dispositifs de fixation: La fabrication de mâchoires souples sur mesure ou de mandrins à vide nécessite plusieurs heures supplémentaires avant la première découpe.
Développement de programmes : le code G post-traité à 5 axes est plus complexe à écrire et à vérifier que celui à 3 axes.
Outillage : les fraises à queue courte et de petit diamètre utilisées pour les éléments internes étroits s'usent plus rapidement et peuvent nécessiter un changement complet de jeu d'outils.
Contrôle : la mesure par MMT ou par balayage à lumière structurée d'une pièce à 5 axes prend plus de temps en raison de l'inaccessibilité de la géométrie de référence.
Demandez à votre fournisseur de détailler le devis en ces différents postes afin de pouvoir comparer efficacement les offres des différents fournisseurs.
Usinage 3 axes ou 5 axes pour un bloc métallique
Ce tableau constitue un point de départ, et non une règle absolue. Une pièce présentant deux arêtes opposées peut tout de même s'avérer moins coûteuse à usiner sur une machine à 3 axes équipée d'un plateau rotatif. Demandez à votre fournisseur d'évaluer les deux options en fonction de la géométrie spécifique de votre pièce avant de prendre une décision.
Les erreurs à éviter avant de passer commande
La plupart des blocs 5 axes rejetés ou retravaillés sont dus à des lacunes dans le cahier des charges, et non aux capacités de la machine.
Ne pas indiquer quelles faces ont été usinées et lesquelles sont à l'état brut de moulage ou de forgeage.
Départ tolérances géométriques (planéité, perpendicularité, position) non spécifiées sur les surfaces critiques.
Demander un usinage 5 axes alors que le dessin ne nécessite qu'un usinage 3 axes avec un seul retournement manuel.
Il n'est pas précisé si le bloc doit être soumis à un contrôle par particules magnétiques ou par ressuage après l'usinage.
Avant d'envoyer votre plan pour obtenir un devis, soumettez-le à votre ingénieur qualité ou à votre ingénieur conception. L'équipe d'ingénieurs de YPMFG signalera toute ambiguïté dans vos spécifications GD&T et vous proposera des alternatives de processus permettant de respecter votre budget de tolérance.
Questions fréquemment posées par les acheteurs
Le fraisage 5 axes permet-il d'usiner de gros blocs métalliques de plus de 100 kg ?
Oui, à condition que la capacité de charge de la table de la machine et son système de serrage soient adaptés à la pièce. Vérifiez la masse et le centre de gravité de votre bloc auprès du fournisseur ; certaines configurations de tourillon ont des limites de capacité.
Dois-je préciser le logiciel CAM ou le post-processeur ?
En général, non. La plupart des sous-traitants utilisent des configurations conformes aux normes du secteur. Vous spécifiez le matériau, les tolérances et la finition ; le fournisseur choisit les trajectoires d'outils et le post-traitement.
Quelle documentation d'inspection dois-je attendre ?
Demandez des rapports de mesure par CMM ou par balayage à lumière structurée, avec les écarts par rapport au plan d'exécution reportés sur votre dessin. Pour les composants aérospatiaux ou médicaux, la traçabilité dimensionnelle par rapport aux normes nationales est une pratique courante.
L'usinage 5 axes est-il toujours préférable à l'usinage 3 axes pour ma pièce ?
Pas nécessairement. Si toutes les faces sont accessibles par le haut et par les trois côtés, une opération à 3 axes avec deux réglages peut répondre aux spécifications à moindre coût. La décision dépend de la géométrie, et non d'une question de prestige.
Le fournisseur peut-il réaliser un prototype d'un bloc avant de lancer la production en série ?
La plupart le font, généralement à un coût unitaire plus élevé pour la première pièce. Un seul prototype permet de valider les trajectoires d'outils, le montage et la faisabilité des tolérances avant de se lancer dans une série de production.
Réussir du premier coup la fabrication d'un bloc métallique à 5 axes
Les pièces qui résistent à l'usage sont celles qui sont définies avec précision et usinées sur une machine adaptée à leur géométrie. Si vous disposez d'un plan, d'une spécification de matériau et de tolérances cibles, envoyez-les-nous pour une révision des processus. YPMFG vous guidera à travers les options de configuration, la stratégie d'outillage et le plan d'inspection avant que vous ne vous engagiez sur un calendrier de production. Vous pouvez envoyer vos spécifications par e-mail ou demander un devis sans engagement évaluation technique pour vérifier que la pièce peut être fabriquée dans les délais que vous vous êtes fixés.