 Korean
 English
 German
 Russian
 Japanese
 Spanish
 French
 Italian
 Portuguese

PTFE 가공은 폴리테트라플루오로에틸렌을 선반 가공, 밀링, 드릴링 또는 라우팅 작업으로 기능성 부품 형태로 성형하는 공정입니다. PTFE는 비교적 낮은 온도에서 연화되고, 열을 받으면 크게 팽창하며, 금속보다 강성이 훨씬 낮기 때문에 알루미늄이나 강철 셋업에서 가져온 파라미터를 그대로 적용하면 절삭 에지에서 공작물이 녹아버립니다. 성공적인 PTFE 가공 따라서 낮춘 절삭 속도, 날카로운 포지티브 형상 공구, 적극적인 칩 제어, 완만한 클램핑 힘이 필요합니다.
If you have tried to machine a PTFE bar on a standard CNC 선반, you probably watched the material drag, soften, and produce inconsistent chips. CNC 가공 PTFE 가공은 공작물만 바꿔 끼우고 동일한 G-Code를 실행하는 문제가 아닙니다. 이 소재의 낮은 탄성계수, 높은 열팽창, 자기 윤활성 표면은 모든 작업의 거동을 바꿉니다. YPMFG는 다음과 같은 니즈를 가진 엔지니어와 구매 팀과 협업합니다 PTFE 부품 변형이나 표면 스크래치 없이 엄격한 공차로 유지되어야 하는
이 가이드에서 다루는 내용:
PTFE가 일반적인 가공 파라미터를 따르지 않는 이유
실제로 효과가 있는 구체적인 속도, 이송, 공구
선반 가공, 밀링, 드릴링, 라우팅의 비교
발주 전 구매자가 묻는 실무 질문
PTFE가 일반 가공을 어렵게 만드는 이유
PTFE는 연속 사용 온도 한계가 약 260 °C이지만, 150 °C를 넘으면 소재가 눈에 띄게 연화되기 시작합니다. 절삭 공구가 접촉면에서 마찰 열을 발생시키면 공작물이 국부적으로 강성을 잃고 깨끗한 칩을 형성하지 못한 채 흘러내립니다.
This creates three core problems in sequence. The chip welds back onto the tool edge, ruining 표면 마감 and dimensional accuracy. The part expands during the cut and contracts after cooling, shifting final dimensions. Excessive clamping force deforms the workpiece before the cut even begins.
실패한 PTFE 가공 작업은 대부분 한 가지 근본 원인으로 귀결됩니다. 바로 소재에 맞춘 조정 없이 금속 가공 셋업에서 파라미터를 그대로 복사한 경우입니다. 해결책은 금속의 기본값이 아니라 폴리머의 관점에서 속도, 이송, 공구 형상, 지그 설계를 다시 생각하는 것입니다.
PTFE 가공 파라미터와 공구
가장 중요한 단일 조정 항목은 절삭 속도입니다. 다음의 CNC 선반 가공 PTFE 가공에서는 일반적인 표면 속도가 300~600 m/min 범위로, 대부분의 금속에서 사용하는 값보다 훨씬 높습니다. 이송 속도는 보수적으로 유지하며, 보통 회전당 0.1~0.5 mm로 칩 두께와 에지의 열 유입을 제한합니다.
공구 형상은 속도만큼 중요합니다. 큰 포지티브 레이크 각도, 날카로운 노즈 반경, 연마된 플랭크를 사용해 칩 부착을 줄이십시오. 매끄럽고 마찰이 적은 코팅을 적용한 초경 인서트는 연속 생산에서 코팅되지 않은 고속도강보다 우수한 성능을 냅니다.
칩 관리는 세 번째 요소입니다. 길게 늘어지는 PTFE 칩은 공구나 공작물 자체에 감길 수 있습니다. 인서트의 칩브레이커 홈이나 절삭 영역을 향한 에어 블라스트로 칩을 배출하십시오. 대부분의 경우 범람형 절삭유는 불필요하며 접촉면에 열을 가둘 수 있으므로, 건식 절삭이나 가벼운 미스트 방식이 선호됩니다.
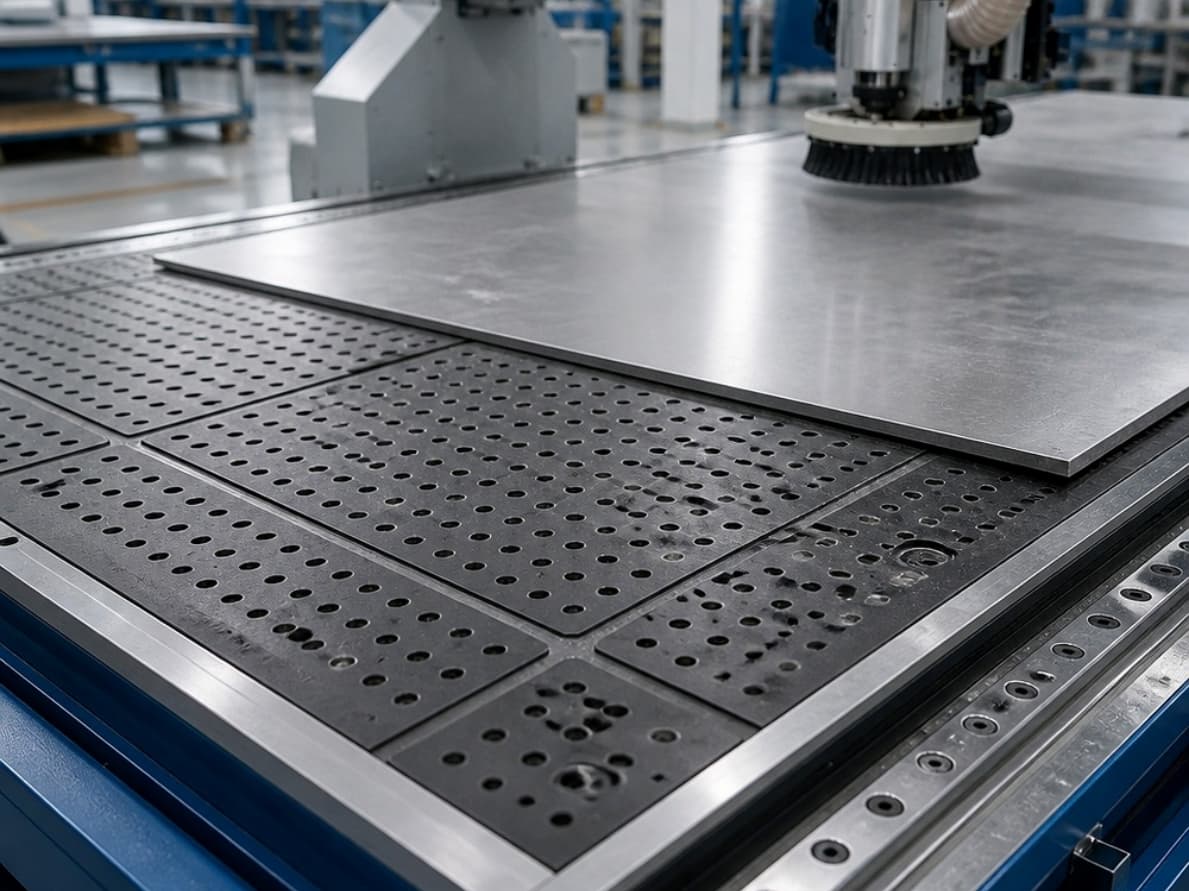
PTFE 가공 방법 한눈에 보기
만약 your part is rotationally symmetric,turning of PTFE gives the best surface finish and the shortest cycle time. Complex, non-symmetric features call for CNC 밀링 강성 지그와 낮은 힘으로 대응하는 밀링이 적합합니다. 대형 평판 패널과 개스킷에는 수직 힘을 최소화한 고속 스핀들 라우터가 처짐을 방지합니다.
PTFE 가공에 관한 자주 묻는 질문
Can I machine PTFE on the same CNC 가공기 I use for aluminum?
가능하지만 파라미터 세트는 완전히 바꿔야 합니다. 이송을 줄이고, 속도를 높이고, 날카로운 포지티브 형상 인서트로 교체하고, 범람형 절삭유를 제거하십시오. 지그는 부드럽게 유지하십시오. PTFE는 클램핑 압력에 변형되므로 단단한 바이스 플레이트 대신 소프트 조나 V-블록을 사용하십시오.
PTFE 가공 부품에서 현실적으로 유지할 수 있는 공차는 어느 정도인가요?
적절한 지그와 열 관리가 이루어지면 선반 형상에서 ±0.02 mm가 가능합니다. 밀링 면은 일반적으로 ±0.05~0.1 mm 범위입니다. 가공 후 열 회복을 항상 고려하십시오. 상온까지 냉각되면 부품이 약간 이동합니다.
PTFE는 가공 전에 프라이머나 접착제가 필요한가요?
아니요. PTFE는 고체, 버진 또는 충진 형태로 가공됩니다. 접착은 가공 후 단계입니다. 응용 분야에서 접착제나 코팅이 필요하다면 다음과 같은 표면 처리를 PTFE surface preparation (불소화, 플라즈마 에칭 또는 호환 프라이머) 형상 가공이 완료된 후에 적용합니다.
가공 성능을 향상시키는 PTFE 충진재는 무엇인가요?
유리 충진, 브론즈 충진, 탄소섬유 강화 블렌드가 가장 일반적인 선택지입니다. 충진 등급은 강성을 높이고 크리프를 줄여 가공 중과 가공 후 공차 유지에 도움이 됩니다. 파라미터를 확정하기 전에 구체적인 충진재 유형과 열적 거동을 소재 공급업체와 확인하십시오.
## 프로젝트에 맞는 PTFE 가공 선택에 도움이 필요하신가요?
핵심 결정은 세 가지 입력값으로 귀결됩니다. 치수 공차, 형상 유형, 사용 중인 충진 등급입니다. 이 세 가지만 정확히 맞추면 PTFE 가공 경로는 명확해집니다.
YPMFG는 부품 도면을 검토하고, 최적의 가공 방법과 파라미터 범위를 제안하며, 생산 시작 전에 잠재적인 열 회복 또는 변형 리스크를 표시해 드립니다. 사양, 소재 등급, 공차 표기를 보내주시면 맞춤형 엔지니어링 검토와 프로젝트별 견적을 제공해 드립니다.






