
 Spanish
 English
 German
 Russian
 Japanese
 Korean
 French
 Italian
 Portuguese
Respuesta rápida:
El mecanizado del PTFE es el proceso de dar forma al politetrafluoroetileno para convertirlo en piezas funcionales mediante operaciones de torneado, fresado, taladrado o corte con fresado. Dado que el PTFE se ablanda a temperaturas relativamente bajas, se expande considerablemente con el calor y tiene una rigidez mucho menor que la de los metales, los parámetros tomados de las configuraciones para aluminio o acero derretirán la pieza de trabajo en el filo de corte. Éxito Mecanizado de PTFE Por lo tanto, requiere velocidades de corte reducidas, herramientas afiladas de geometría positiva, un control activo de las virutas y fuerzas de sujeción moderadas.
Si has intentado mecanizar una barra de PTFE en un torno CNC estándar, probablemente habrás observado cómo el material se arrastra, se ablanda y produce virutas irregulares. Mecanizado CNC El mecanizado del PTFE no consiste simplemente en cambiar la pieza de trabajo y ejecutar el mismo código G. El bajo módulo de elasticidad del material, su alta expansión térmica, y la superficie autolubricante modifica el comportamiento de cada operación. YPMFG colabora con ingenieros y equipos de compras que necesitan Piezas de PTFE fabricados con tolerancias estrictas, sin deformaciones ni marcas en la superficie.
Contenido de esta guía:
¿Por qué el PTFE resiste los parámetros de mecanizado convencionales?
Las velocidades específicas, los avances y las herramientas que dan buenos resultados
Comparación entre el torneado, el fresado, el taladrado y el fresado con fresadora
Preguntas prácticas que se plantean los compradores antes de realizar un pedido
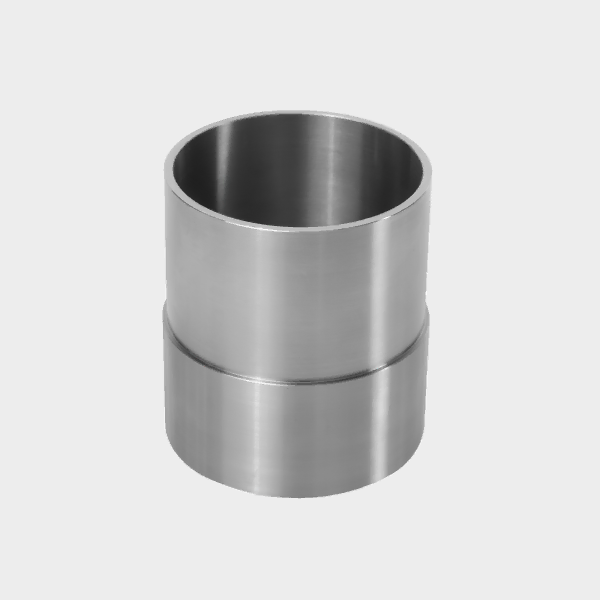
Por qué el PTFE se resiste al mecanizado convencional
El PTFE tiene un límite de temperatura de servicio continuo de unos 260 °C, pero el material comienza a ablandarse notablemente por encima de los 150 °C. Cuando una herramienta de corte genera calor por fricción en la interfaz, la pieza de trabajo pierde rigidez de forma localizada y se deforma en lugar de formar una viruta limpia.
Esto genera tres problemas fundamentales, uno tras otro. La viruta se adhiere al filo de la herramienta, lo que deteriora el acabado superficial y la precisión dimensional. La pieza se expande durante el corte y se contrae tras enfriarse, lo que altera las dimensiones finales. Una fuerza de sujeción excesiva deforma la pieza de trabajo antes incluso de que comience el corte.
La mayoría de los trabajos fallidos con PTFE se deben a una causa fundamental: se han copiado los parámetros de una configuración para el mecanizado de metales sin realizar ningún ajuste específico para el material. La solución consiste en replantearse la velocidad, el avance, la geometría de la herramienta y el diseño de la fijación desde la perspectiva del polímero, y no basándose en los valores predeterminados para el metal.
Parámetros de mecanizado y herramientas para PTFE
El ajuste más importante es la velocidad de corte. Para Torneado CNC En el caso del PTFE, las velocidades superficiales habituales oscilan entre los 300 y los 600 m/min, muy por encima de las que se suelen utilizar con la mayoría de los metales. Las velocidades de avance se mantienen moderadas, normalmente entre 0,1 y 0,5 mm por revolución, para limitar el grosor de la viruta y la aportación de calor en el borde.
La geometría de la herramienta es tan importante como la velocidad. Utiliza un ángulo de inclinación positivo amplio, un radio de punta afilado y un flanco pulido para reducir la adherencia de las virutas. Las plaquitas de metal duro con un recubrimiento liso y de baja fricción ofrecen mejores resultados que el acero rápido sin recubrimiento en ciclos de producción continuos.
La gestión de las virutas es el tercer factor. Las virutas de PTFE largas y fibrosas pueden enredarse alrededor de la herramienta o de la propia pieza de trabajo. Una ranura rompevirutas en la plaquita o un chorro de aire dirigido a la zona de corte mantienen el área despejada. En la mayoría de los casos, no es necesario el refrigerante de inundación, ya que puede retener el calor en la interfaz; el corte en seco o una ligera nebulización son los métodos preferidos.
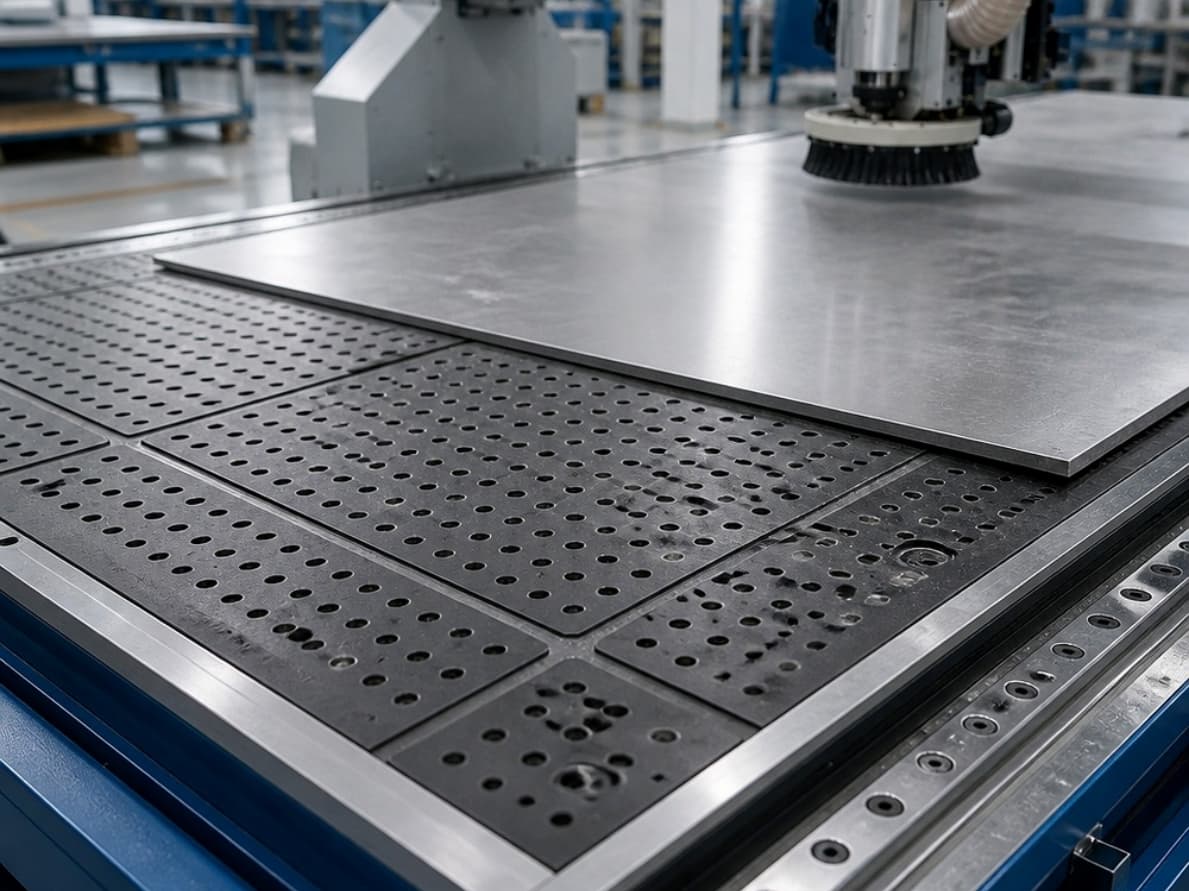
Resumen de los métodos de mecanizado del PTFE
Si la pieza presenta simetría rotacional, el torneado de PTFE ofrece el mejor acabado superficial y el tiempo de ciclo más corto. Las formas complejas y asimétricas requieren Fresado CNC con una sujeción rígida y de baja fuerza. En el caso de paneles planos grandes y juntas, una fresadora que funcione a alta velocidad de giro del husillo con una fuerza vertical mínima evita la deformación.
Preguntas frecuentes sobre el mecanizado del PTFE
¿Puedo mecanizar PTFE en la misma máquina CNC que utilizo para el aluminio?
Sí, pero hay que cambiar por completo el conjunto de parámetros. Reduce el avance, aumenta la velocidad, cambia a una plaquita con geometría positiva afilada y elimina la refrigeración por inundación. Mantén la sujeción suave; el PTFE se deforma bajo la presión de sujeción, así que utiliza mordazas blandas o bloques en V en lugar de placas de tornillo de banco duras.
¿Qué tolerancia puedo aplicar de forma realista a una pieza mecanizada de PTFE?
Con una sujeción adecuada y una gestión térmica correcta, se puede alcanzar una precisión de ±0,02 mm en las piezas torneadas. Las superficies fresadas suelen situarse en el rango de ±0,05 a 0,1 mm. Hay que tener siempre en cuenta la recuperación térmica tras el mecanizado; la pieza se desplaza ligeramente una vez que se enfría hasta alcanzar la temperatura ambiente.
¿Es necesario aplicar una imprimación o un adhesivo al PTFE antes de mecanizarlo?
No. El PTFE se mecaniza en su forma sólida, virgen o con relleno. La unión es una etapa posterior al mecanizado. Si su aplicación requiere adhesivo o recubrimiento, un tratamiento superficial como, por ejemplo, Preparación de la superficie de PTFE (fluoración, grabado por plasma o una capa de imprimación compatible) se aplica una vez completada la geometría.
¿Qué materiales de relleno de PTFE mejoran el rendimiento en el mecanizado?
Las mezclas con relleno de vidrio, de bronce y reforzadas con fibra de carbono son las opciones más habituales. Los grados con relleno aumentan la rigidez y reducen la fluencia, lo que ayuda a mantener las tolerancias durante y después del mecanizado. Confirma el tipo específico de relleno y su comportamiento térmico con tu proveedor de materiales antes de fijar los parámetros.
## ¿Necesitas ayuda para elegir el mecanizado de PTFE para tu proyecto?
La decisión fundamental se basa en tres factores: la tolerancia dimensional, el tipo de geometría y el grado del material de relleno que se utilice. Si se eligen correctamente esos tres factores, entonces el Mecanizado de PTFE El camino se vuelve sencillo.
YPMFG revisa los planos de sus piezas, sugiere el método óptimo y los parámetros adecuados, y señala los posibles riesgos de recuperación térmica o deformación antes de que comience la producción. Envíenos sus especificaciones, el tipo de material y las indicaciones de tolerancia para obtener una revisión técnica personalizada y un presupuesto específico para su proyecto.





