
 Portuguese
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
Resposta rápida:
A usinagem de PTFE é o processo de moldar o politetrafluoroetileno em peças funcionais por meio de operações de torneamento, fresagem, perfuração ou corte com lâmina. Como o PTFE amolece em temperaturas relativamente baixas, se expande significativamente sob o calor e possui rigidez muito menor do que os metais, parâmetros adaptados das configurações para alumínio ou aço derreterão a peça na borda de corte. Sucesso Usinagem de PTFE portanto, exige velocidades de corte reduzidas, ferramentas afiadas com geometria positiva, controle ativo de cavacos e forças de fixação moderadas.
Se você já tentou usinar uma barra de PTFE em um torno CNC padrão, provavelmente observou o material arrastar, amolecer e produzir cavacos irregulares. Usinagem CNC O uso do PTFE não se resume apenas a trocar a peça de trabalho e executar o mesmo código G. O baixo módulo de elasticidade do material, a alta expansão térmica, e a superfície autolubrificante altera o comportamento de cada operação. A YPMFG trabalha com engenheiros e equipes de compras que precisam de Peças de PTFE fabricado com tolerâncias rigorosas, sem distorção nem arranhões na superfície.
O que este guia aborda:
Por que o PTFE resiste aos parâmetros convencionais de usinagem
As velocidades específicas, os avanços e as ferramentas que funcionam
Uma comparação entre torneamento, fresagem, perfuração e usinagem com fresadora
Perguntas práticas que os compradores fazem antes de fazer um pedido
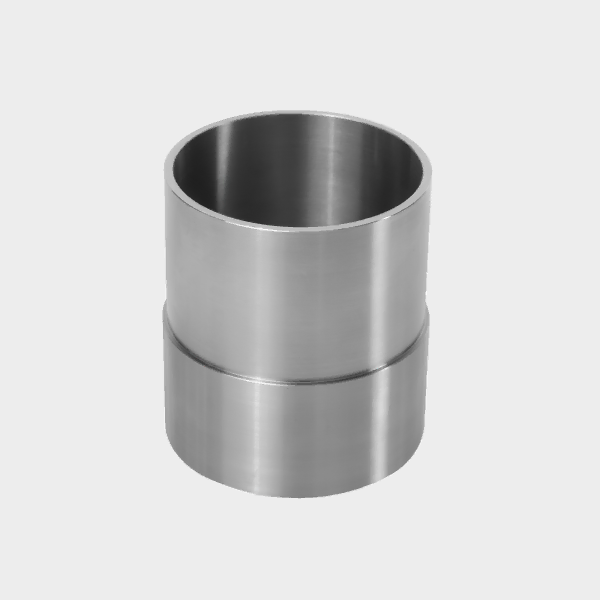
Por que o PTFE resiste à usinagem convencional
O PTFE tem um limite de temperatura de serviço contínuo em torno de 260 °C, mas o material começa a amolecer visivelmente acima de 150 °C. Quando uma ferramenta de corte gera calor por atrito na interface, a peça perde rigidez localmente e flui, em vez de formar uma limalha bem definida.
Isso gera três problemas principais, em sequência. A limalha se acumula na aresta da ferramenta, prejudicando o acabamento superficial e a precisão dimensional. A peça se expande durante o corte e se contrai após o resfriamento, alterando as dimensões finais. A força de fixação excessiva deforma a peça de trabalho antes mesmo do início do corte.
A maioria dos trabalhos com PTFE que dão errado remonta a uma causa principal: parâmetros copiados de uma configuração de usinagem de metal, sem qualquer ajuste específico para o material. A solução é repensar a velocidade, o avanço, a geometria da ferramenta e o projeto do dispositivo de fixação sob a perspectiva do polímero, e não com base nos padrões padrão para metal.
Parâmetros de usinagem e ferramentas para PTFE
O ajuste mais importante é a velocidade de corte. Para Torneamento CNC No caso do PTFE, as velocidades superficiais típicas variam de 300 a 600 m/min, bem acima do que se costuma utilizar na maioria dos metais. As taxas de avanço permanecem conservadoras, geralmente de 0,1 a 0,5 mm por revolução, para limitar a espessura da limalha e a entrada de calor na borda.
A geometria da ferramenta é tão importante quanto a velocidade. Utilize um grande ângulo de inclinação positivo, um raio de ponta afiado e uma face lateral polida para reduzir a aderência dos cavacos. As pastilhas de metal duro com revestimento liso e de baixo atrito apresentam melhor desempenho do que o aço rápido sem revestimento em ciclos contínuos de produção.
O gerenciamento de cavacos é o terceiro fator. Cavacos longos e fibrosos de PTFE podem se enrolar na ferramenta ou na própria peça. Uma ranhura quebra-cavacos na pastilha ou um jato de ar direcionado para a zona de corte mantêm a área livre. Na maioria dos casos, o resfriamento por imersão é desnecessário e pode reter calor na interface; o corte a seco ou uma leve névoa de resfriamento são as abordagens preferidas.
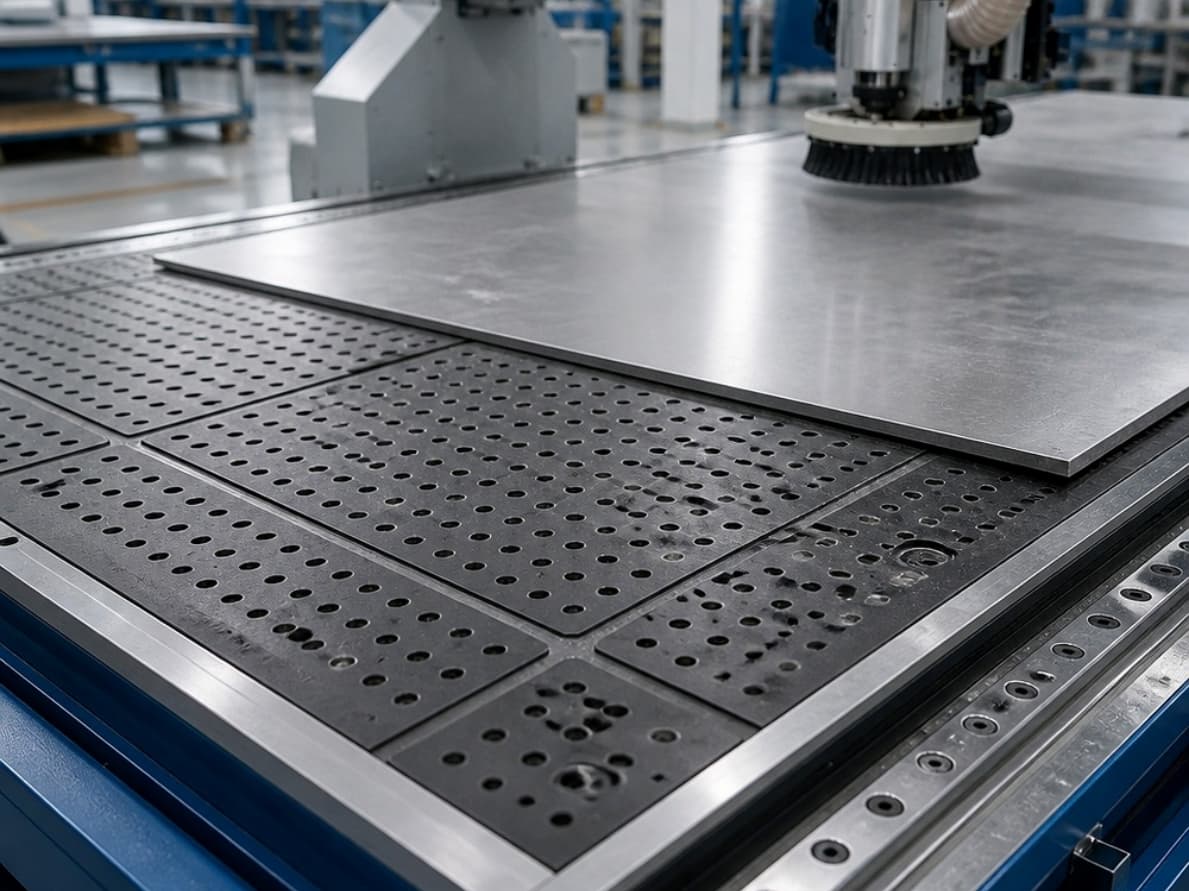
Visão geral dos métodos de usinagem de PTFE
Se a sua peça for rotacionalmente simétrica, o torneamento de PTFE proporciona o melhor acabamento superficial e o menor tempo de ciclo. Características complexas e não simétricas exigem Fresagem CNC com um dispositivo de fixação rígido e de baixa força. Para painéis planos grandes e juntas, uma fresadora operando em alta velocidade do eixo-árvore com força vertical mínima evita a deflexão.
Perguntas frequentes sobre a usinagem de PTFE
Posso usinar PTFE na mesma máquina CNC que uso para o alumínio?
Sim, mas o conjunto de parâmetros deve ser totalmente alterado. Reduza o avanço, aumente a velocidade, troque por uma pastilha de geometria positiva acentuada e remova o resfriamento por inundação. Mantenha a fixação suave; o PTFE se deforma sob a pressão de fixação, portanto, use mandíbulas macias ou blocos em V em vez de placas rígidas de torno.
Qual tolerância posso realisticamente estabelecer para uma peça usinada de PTFE?
Com uma fixação adequada e um gerenciamento térmico correto, é possível atingir uma tolerância de ±0,02 mm em elementos torneados. As superfícies fresadas geralmente ficam na faixa de ±0,05 a 0,1 mm. Sempre leve em consideração a recuperação térmica pós-usinagem; a peça sofre um deslocamento leve ao esfriar até a temperatura ambiente.
O PTFE precisa de um primer ou adesivo antes da usinagem?
Não. O PTFE é usinado em sua forma sólida, virgem ou com enchimento. A colagem é uma etapa posterior à usinagem. Se a sua aplicação exigir adesivo ou revestimento, um tratamento de superfície, como Preparação da superfície de PTFE (fluoração, gravação por plasma ou um primer compatível) é aplicado após a conclusão da geometria.
Quais enchimentos de PTFE melhoram o desempenho na usinagem?
Misturas reforçadas com fibra de vidro, bronze e fibra de carbono são as opções mais comuns. Os tipos com enchimento aumentam a rigidez e reduzem a fluência, o que ajuda a manter as tolerâncias durante e após a usinagem. Confirme o tipo específico de enchimento e seu comportamento térmico com seu fornecedor de materiais antes de definir os parâmetros.
## Precisa de ajuda para escolher o usinagem de PTFE para o seu projeto?
A decisão principal se resume a três fatores: sua tolerância dimensional, o tipo de geometria e o tipo de material de enchimento que você está utilizando. Se você acertar esses três pontos, então o Usinagem de PTFE o caminho se torna simples.
A YPMFG analisa os desenhos de suas peças, sugere o método ideal e a janela de parâmetros adequada e sinaliza possíveis riscos de recuperação térmica ou deformação antes do início da produção. Envie suas especificações, tipo de material e indicações de tolerância para receber uma análise de engenharia personalizada e um orçamento específico para o seu projeto.





