
 German
 English
 Russian
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese
Kurze Antwort:
Bei der PTFE-Bearbeitung wird Polytetrafluorethylen durch Drehen, Fräsen, Bohren oder Fräsen zu funktionsfähigen Bauteilen geformt. Da PTFE bereits bei relativ niedrigen Temperaturen weich wird, sich unter Hitzeeinwirkung erheblich ausdehnt und eine weitaus geringere Steifigkeit als Metalle aufweist, führen Parameter, die aus der Bearbeitung von Aluminium oder Stahl übernommen wurden, dazu, dass das Werkstück an der Schneide schmilzt. Erfolgreich PTFE-Bearbeitung Daher sind reduzierte Schnittgeschwindigkeiten, scharfe Werkzeuge mit positiver Geometrie, eine aktive Spankontrolle und geringe Spannkräfte erforderlich.
Wenn Sie schon einmal versucht haben, einen PTFE-Stab auf einer herkömmlichen CNC-Drehmaschine zu bearbeiten, haben Sie wahrscheinlich beobachtet, wie das Material sich verschob, weich wurde und ungleichmäßige Späne bildete. CNC-Bearbeitung Bei PTFE reicht es nicht aus, einfach nur das Werkstück auszutauschen und denselben G-Code auszuführen. Der niedrige Elastizitätsmodul des Materials, die hohe Wärmeausdehnung, und selbstschmierende Oberflächen verändern das Verhalten jedes Arbeitsvorgangs. YPMFG arbeitet mit Ingenieuren und Beschaffungsteams zusammen, die PTFE-Teile unter Einhaltung enger Toleranzen ohne Verformung oder Oberflächenkratzer.
Inhalt dieses Leitfadens:
Warum PTFE herkömmlichen Bearbeitungsparametern widersteht
Die geeigneten Drehzahlen, Vorschübe und Werkzeuge, die sich bewährt haben
Ein Vergleich zwischen Drehen, Fräsen, Bohren und Fräsen mit einer Oberfräse
Praktische Fragen, die Käufer vor der Bestellung stellen
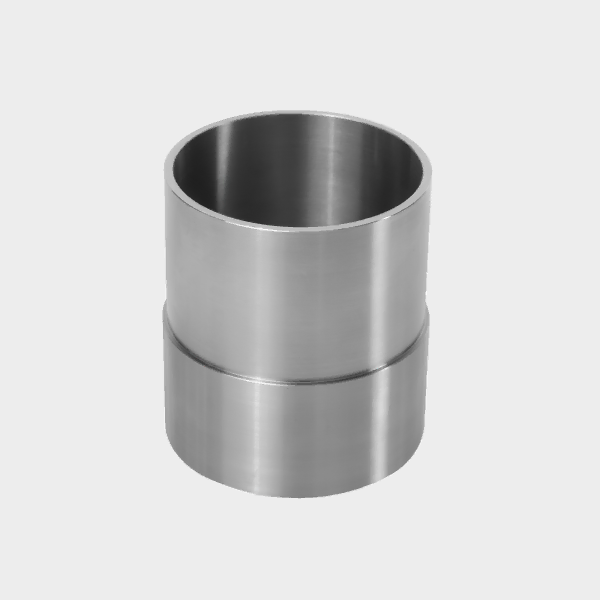
Warum sich PTFE nur schwer konventionell bearbeiten lässt
PTFE hat eine maximale Dauerbetriebstemperatur von etwa 260 °C, doch bereits oberhalb von 150 °C beginnt das Material merklich zu erweichen. Wenn ein Schneidwerkzeug an der Schnittstelle Reibungswärme erzeugt, verliert das Werkstück lokal an Festigkeit und fließt, anstatt einen sauberen Span zu bilden.
Dies führt nacheinander zu drei zentralen Problemen. Der Span schmilzt an der Werkzeugkante fest, wodurch die Oberflächengüte und die Maßgenauigkeit beeinträchtigt werden. Das Werkstück dehnt sich während des Zerspanungsvorgangs aus und zieht sich nach dem Abkühlen wieder zusammen, wodurch sich die Endmaße verschieben. Eine zu hohe Spannkraft verformt das Werkstück bereits vor Beginn des Zerspanungsvorgangs.
Die meisten fehlgeschlagenen PTFE-Bearbeitungen lassen sich auf eine einzige Ursache zurückführen: Parameter, die aus einer Metallbearbeitung übernommen wurden, ohne dass materialspezifische Anpassungen vorgenommen wurden. Die Lösung besteht darin, Drehzahl, Vorschub, Werkzeuggeometrie und Aufspannvorrichtung aus der Perspektive des Polymers neu zu überdenken und nicht anhand der Standardwerte für Metall.
Bearbeitungsparameter und Werkzeuge für PTFE
Die wichtigste Einstellung ist die Schnittgeschwindigkeit. Für CNC-Drehen Bei PTFE liegen die typischen Oberflächengeschwindigkeiten zwischen 300 und 600 m/min und damit deutlich über den Werten, die man bei den meisten Metallen verwenden würde. Die Vorschubgeschwindigkeiten werden eher konservativ gewählt, in der Regel 0,1 bis 0,5 mm pro Umdrehung, um die Spandicke und die Wärmeeinbringung an der Schneide zu begrenzen.
Die Werkzeuggeometrie ist ebenso wichtig wie die Schnittgeschwindigkeit. Verwenden Sie einen großen positiven Spanwinkel, einen scharfen Spitzenradius und eine polierte Flanke, um das Anhaften von Spänen zu verringern. Hartmetall-Wendeschneidplatten mit einer glatten, reibungsarmen Beschichtung schneiden bei kontinuierlichen Produktionsläufen besser ab als unbeschichteter Schnellarbeitsstahl.
Das Spänemanagement ist der dritte Faktor. Lange, fadenförmige PTFE-Späne können sich um das Werkzeug oder das Werkstück selbst wickeln. Eine Spanbrechernut im Schneideinsatz oder ein gezielter Luftstrahl auf die Schneidzone hält den Bereich frei. In den meisten Fällen ist eine Flutkühlung unnötig und kann Wärme an der Schnittstelle stauen; Trockenschnitt oder ein leichter Sprühnebel sind die bevorzugten Verfahren.
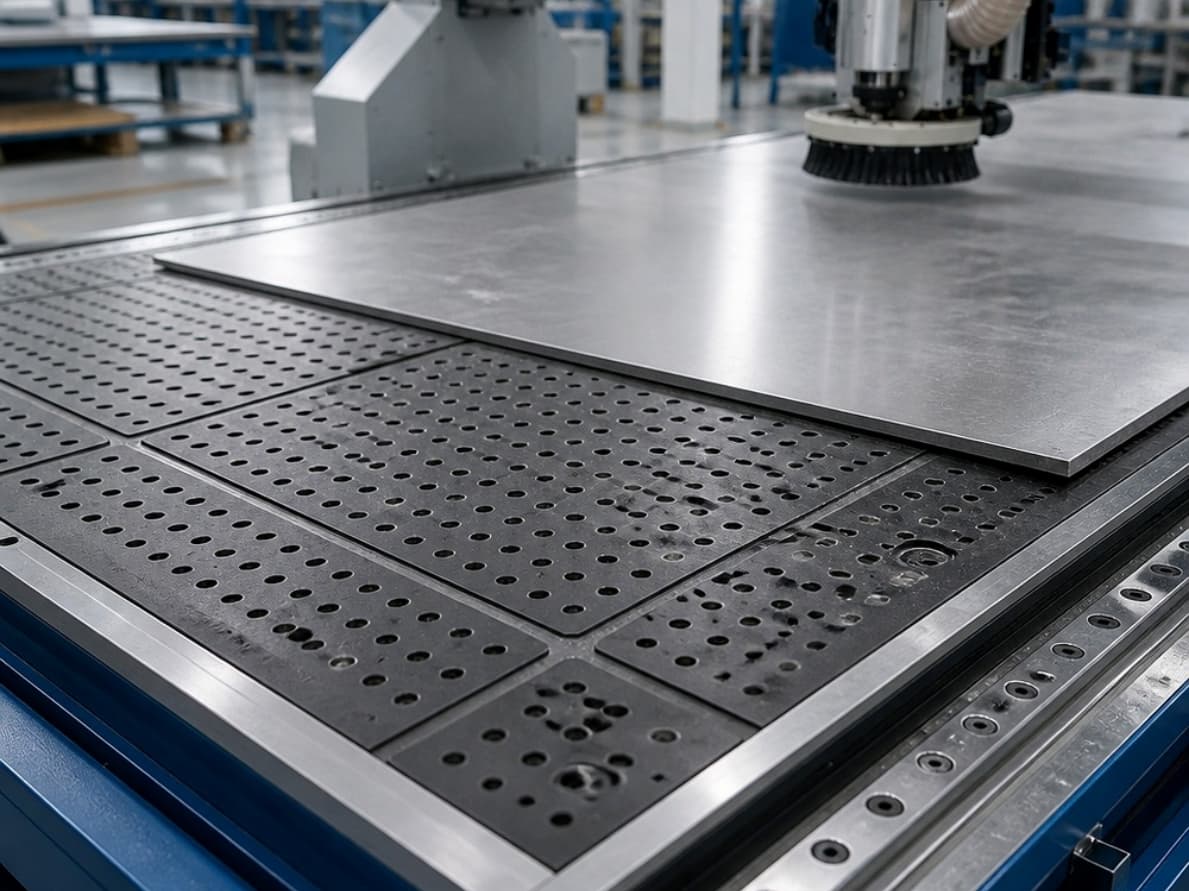
PTFE-Bearbeitungsverfahren im Überblick
Wenn Ihr Bauteil rotationssymmetrisch ist, erzielt man durch das Drehen von PTFE die beste Oberflächengüte und die kürzeste Zykluszeit. Komplexe, asymmetrische Merkmale erfordern CNC-Fräsen mit einer starren, kraftarmen Halterung. Bei großen flachen Platten und Dichtungen verhindert eine Fräse, die mit hoher Spindeldrehzahl und minimaler vertikaler Kraft arbeitet, ein Durchbiegen.
Häufig gestellte Fragen zur PTFE-Bearbeitung
Kann ich PTFE auf derselben CNC-Maschine bearbeiten, die ich auch für Aluminium verwende?
Ja, aber die Parameter müssen komplett geändert werden. Verringern Sie den Vorschub, erhöhen Sie die Drehzahl, wechseln Sie zu einem Schneideinsatz mit scharfer positiver Geometrie und schalten Sie die Flutkühlung aus. Gehen Sie beim Einspannen behutsam vor; PTFE verformt sich unter dem Spanndruck, verwenden Sie daher weiche Spannbacken oder V-Blöcke anstelle von harten Spannplatten.
Welche Toleranz kann ich bei einem bearbeiteten PTFE-Teil realistisch einhalten?
Bei korrekter Aufspannung und geeignetem Wärmemanagement lassen sich bei gedrehten Merkmalen Toleranzen von ±0,02 mm erreichen. Gefräste Oberflächen liegen in der Regel im Bereich von ±0,05 bis 0,1 mm. Berücksichtigen Sie stets die thermische Rückstellung nach der Bearbeitung; das Werkstück verschiebt sich geringfügig, sobald es auf Umgebungstemperatur abgekühlt ist.
Muss PTFE vor der Bearbeitung grundiert oder mit einem Klebstoff behandelt werden?
Nein. PTFE wird in seiner massiven, reinen oder gefüllten Form bearbeitet. Das Verkleben erfolgt erst nach der Bearbeitung. Falls für Ihre Anwendung ein Klebstoff oder eine Beschichtung erforderlich ist, kommen Oberflächenbehandlungen wie Vorbehandlung der PTFE-Oberfläche (Fluorierung, Plasmaätzen oder eine geeignete Grundierung) wird nach Fertigstellung der Geometrie aufgetragen.
Welche PTFE-Füllstoffe verbessern die Bearbeitbarkeit?
Glasfaserverstärkte, bronzeverstärkte und kohlefaserverstärkte Mischungen sind die gängigsten Optionen. Verstärkte Typen erhöhen die Steifigkeit und verringern das Kriechen, was dazu beiträgt, die Toleranzen während und nach der Bearbeitung einzuhalten. Klären Sie die Art des Füllstoffs und dessen thermisches Verhalten mit Ihrem Materiallieferanten ab, bevor Sie die Parameter festlegen.
## Benötigen Sie Hilfe bei der Auswahl der PTFE-Bearbeitung für Ihr Projekt?
Die grundlegende Entscheidung hängt von drei Faktoren ab: Ihrer Maßtoleranz, der Geometrieart und der von Ihnen verwendeten Füllersorte. Wenn Sie diese drei Faktoren richtig wählen, dann ist die PTFE-Bearbeitung Der Weg wird nun klar.
YPMFG prüft Ihre Teilezeichnungen, schlägt das optimale Verfahren und die optimalen Parameter vor und weist vor Produktionsbeginn auf potenzielle Risiken hinsichtlich thermischer Rückstellung oder Verformung hin. Senden Sie uns Ihre Spezifikationen, die Werkstoffsorte und die Toleranzangaben, um eine maßgeschneiderte technische Prüfung und ein projektspezifisches Angebot zu erhalten.





