
 French
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 Italian
 Portuguese
Réponse rapide : Usinage de prototypes par commande numérique (CNC) utilise le fraisage ou le tournage à commande numérique pour fabriquer, à partir d’un bloc de matière, des pièces fonctionnelles à l’unité ou en petites séries. Contrairement aux procédés additifs, cette technique offre une résistance réelle du matériau, une précision dimensionnelle plus rigoureuse et une qualité de surface reproductible pour les métaux, les plastiques techniques et les composites. La plupart des séries de prototypes comptent entre 1 et 50 unités. Vous définissez la géométrie, le matériau, Tolérance de ±0,01 mm exigences de classe, de finition et fonctionnelles avant la mise en production. Total délai de réalisation d'un prototype Le délai est généralement compris entre 3 et 10 jours ouvrés, en fonction de la complexité de la pièce et de la charge de travail de l'atelier.
Si vous vous demandez si l'usinage CNC est le procédé qui convient à votre prochaine itération de conception, le plus grand risque ne vient pas de la machine. Il réside dans l'envoi de spécifications incomplètes ou ambiguës. Les décisions ci-dessous vous permettront de respecter le calendrier de votre prototype.
Dans cet article :
Ce que recouvre l'usinage de prototypes par CNC
Quand l'usinage CNC l'emporte sur l'impression 3D
Éléments à préciser avant d'établir un devis
Des erreurs qui font perdre des jours
Questions à se poser avant de passer commande
Ce que recouvre réellement l'usinage CNC de prototypes
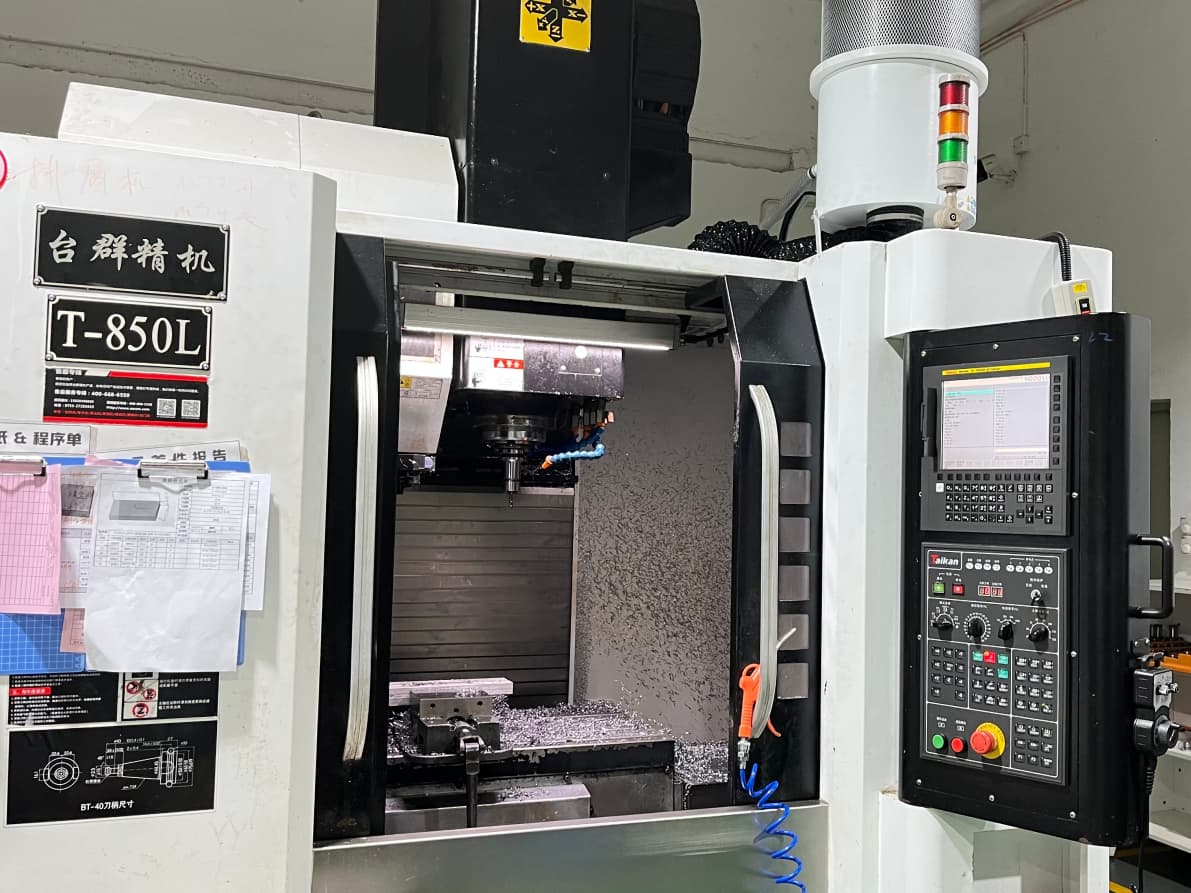
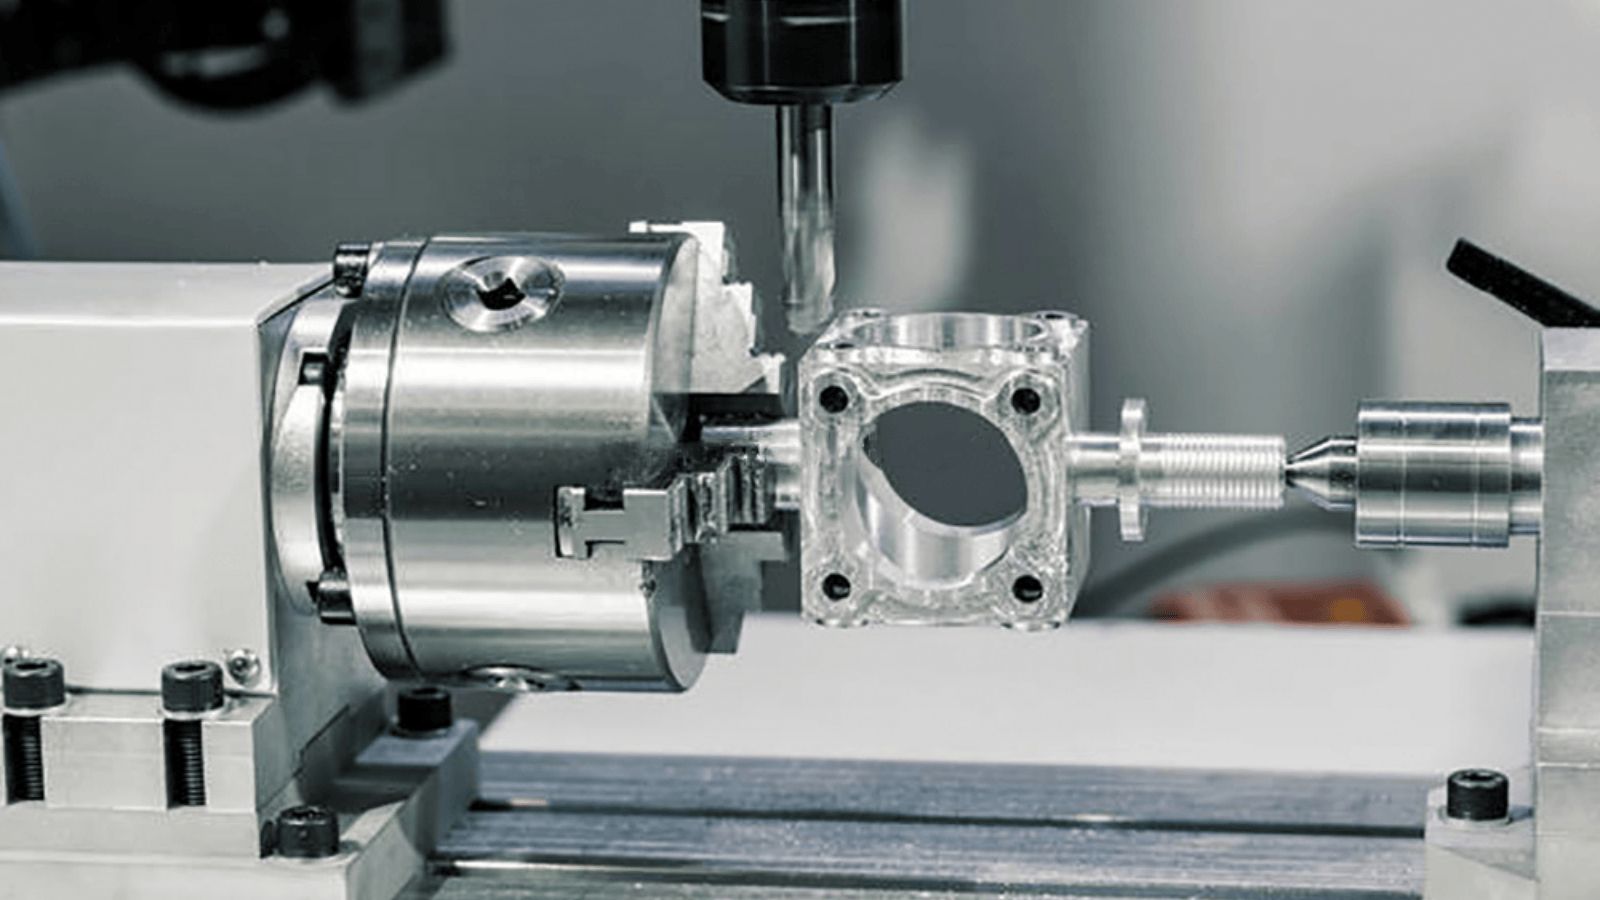
L'usinage de prototypes par CNC couvre trois procédés principaux : l'usinage à 3 axes ou Fraisage 5 axes, Tournage CNC, ainsi que le fraisage-tournage hybride. Chacune de ces techniques permet d'enlever de la matière d'une barre ou d'une plaque pleine.
Fraisage permet de usiner des poches, des surfaces à plusieurs faces, des filetages intérieurs et des géométries complexes. Tournage fabrique des pièces à symétrie axiale telles que des arbres, des accouplements et des carters. Les centres de fraisage-tournage combinent ces deux opérations en un seul serrage, ce qui permet de gagner du temps lors du serrage des pièces présentant des caractéristiques internes et externes.
Pour un premier prototype, le fraisage à 3 axes suffit pour la plupart des composants mécaniques. Le fraisage à 5 axes est nécessaire lorsque la pièce présente des contre-dépouilles, des angles composés prononcés ou des éléments répartis sur plus de trois faces au cours d'une même opération.
Quand l'usinage CNC est le meilleur choix
Le comportement du matériau est le facteur déterminant. Les pièces imprimées peuvent sembler correctes, mais elles offrent rarement les mêmes performances que les pièces usinées en termes de résistance à la fatigue, de résistance thermique ou de résistance aux chocs. aluminium 6061-T6, en acier inoxydable 304L ou en PEEK.
La tolérance est le deuxième facteur. Les prototypes usinés présentent généralement une tolérance comprise entre ±0,01 mm et ±0,025 mm par élément. Les impressions FDM présentent souvent un écart de ±0,1 mm, voire plus, et peuvent poser des problèmes lors de l'assemblage.
Si votre prototype doit passer des essais de chute, des cycles thermiques ou des tests de charge prolongée avant que la conception ne soit finalisée, l'usinage vous permet d'obtenir une pièce qui se comporte exactement comme la version de série.
Éléments à préciser avant d'établir un devis
La cause la plus fréquente des retards dans l'établissement des devis et des retouches réside dans l'ambiguïté des plans. Vérifiez bien ces paramètres avant d'envoyer quoi que ce soit :
Le fait de regrouper ces cinq éléments dans un seul schéma clair ou une seule nomenclature permet à l'atelier d'établir le devis en une seule fois. YPMFG accompagne les projets de prototypage pour lesquels les spécifications doivent être validées au regard des capacités de l'atelier avant la première découpe. Vous pouvez envoyer des fichiers CAO et une brève liste d'exigences pour un analyse de la conception en vue de la fabricabilité avant de s'engager.
Les erreurs qui ralentissent la réalisation d'un prototype
Envoi d'un fichier 3D sans indications de tolérance. L'atelier doit deviner, ce qui entraîne soit un sur-usinage (coût supplémentaire), soit un sous-usinage (retouches).
Choix d'un matériau difficile à usiner en sections minces. L'acier inoxydable 316L, par exemple, avec une épaisseur de paroi de 2 mm, augmente le risque de déformation lors de la découpe.
Commander 20 unités d'un seul coup sans avoir préalablement validé une seule pièce. Un essai sur une seule pièce permet de détecter rapidement les problèmes liés au bridage, à l'évacuation des copeaux et à la durée du cycle.
Ne pas tenir compte de la profondeur d'engagement du filetage. Un engagement de 2 mm sur une vis M6 peut sembler suffisant sur le papier, mais risquerait de s'abîmer en cas de vibrations.
Chacune de ces erreurs ajoute entre 1 et 5 jours ouvrés à votre calendrier. Un rapide révision technique de votre atelier permet de les repérer avant la découpe du matériau.
Questions à se poser avant de passer commande
De combien d'unités ai-je réellement besoin à ce stade ?
Une à trois pièces permettent de vérifier la géométrie et l'ajustement. Dix à cinquante permettent de commencer les essais de charge fonctionnels. Commander 200 pièces avant que la conception ne soit définitive constitue un piège financier.
Quelle tolérance dois-je indiquer sur le dessin ?
Adaptez la tolérance à la fonction. L'empilement d'un boîtier peut nécessiter une tolérance de ±0,05 mm. Le logement d'un roulement peut nécessiter une tolérance de ±0,01 mm. Ne définissez pas les spécifications de l'ensemble de la pièce selon la limite la plus stricte.
Comment l'atelier va-t-il contrôler la pièce finie ?
Demandez un rapport de mesure par machine à coordonnées (CMM), un contrôle par balayage optique ou un contrôle à l'aide d'un calibre « go/no-go ». Vérifiez si le rapport d'inspection est inclus dans le devis ou s'il est facturé séparément.
Dois-je faire effectuer une vérification DFM avant la découpe ?
Si les pièces présentent des parois minces, des cavités profondes ou des filetages internes serrés, une vérification DFM permet de signaler les problèmes tant qu’il est encore possible de les corriger à l’écran.
Réussir la réalisation de votre prototype
L'objectif d'un prototype en petite série est d'identifier les risques liés à la conception et à la fabrication tant qu'il est encore peu coûteux d'y remédier. Définissez clairement vos matériaux, tolérances, finitions et critères de contrôle. Envoyez un fichier CAO propre comprenant toutes les annotations. Demandez ensuite une vérification rapide de la fabricabilité afin que l'atelier puisse signaler les problèmes avant la première découpe.
YPMFG prend en charge les projets de prototypage CNC, qu'il s'agisse d'une pièce unique ou d'un lot de 50 unités. Envoyez-nous votre plan et votre cahier des charges pour obtenir un devis et une évaluation de la faisabilité de la fabrication.





