Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

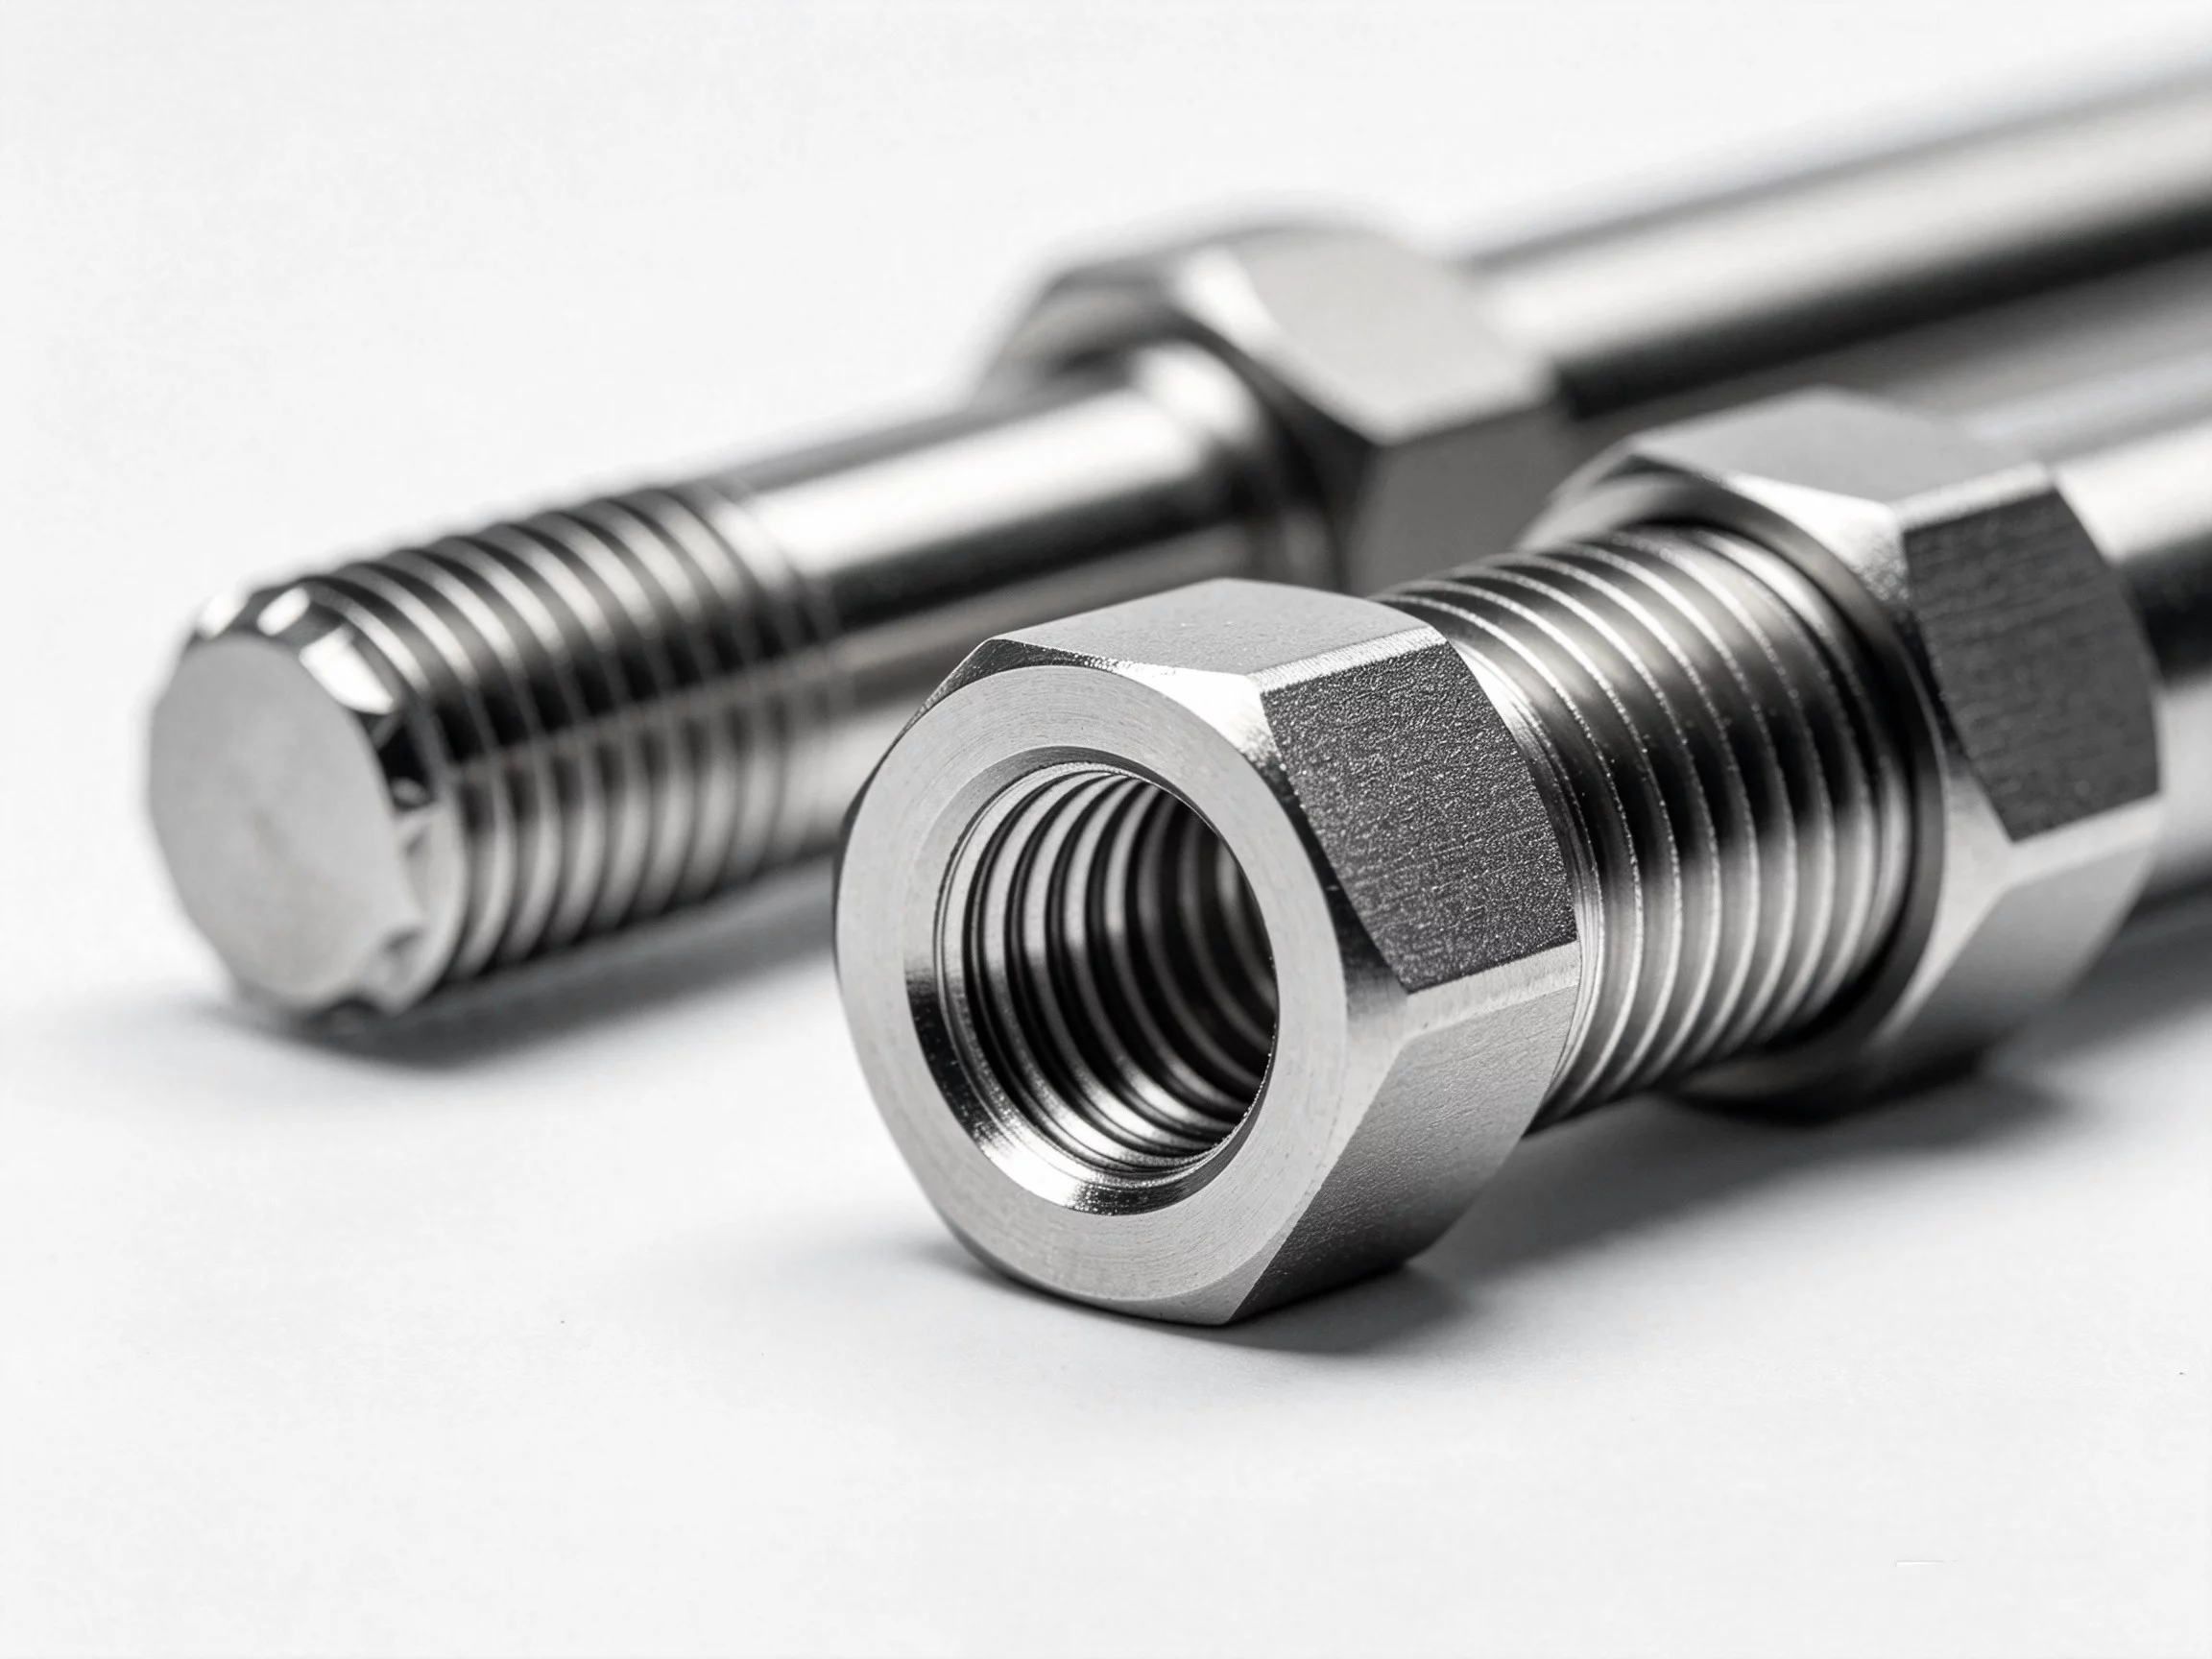
Пользовательский изготовление миниатюрных латунных деталей refers to producing small-diameter brass components (typically under 12 mm) via Токарная обработка с ЧПУ, milling, or combined operations. The critical variables that determine whether your parts hold up in the field are material grade, tolerance stack, отделка поверхности, and batch minimum. A common error is specifying only the outer diameter and length while leaving thread pitch, hole positioning, and chamfer angles undefined. For most applications, confirming your марки латунного сплава и максимально допустимого Допуск при обработке на станках с ЧПУ before sending drawings will eliminate 80% of rework risk. YPMFG reviews incoming mini brass part specifications for exactly these gaps before quoting.
Если вы закупаете мелкие латунные компоненты для разъёмов, корпусов клапанов или корпусов медицинских изделий, разрыв между “выглядит правильно” и “проходит сборку” обычно сводится к тому, насколько точно ваш чертёж передаёт микрогеометрию. Этот краткий гид охватывает пункты спецификации, которые большинство заказчиков упускают при заказе миниатюрных латунных деталей на заказ.
Что на самом деле означает “мини-латунь” в работе на станках с ЧПУ
На практике “мини-латунь” — это не единый стандарт. Это описание размерного класса, а не стандарта материала. Детали этого диапазона обычно имеют наибольший размер от 3 мм до 12 мм. Метод обработки меняется в зависимости от размера: при размере менее 5 мм Токарная обработка с ЧПУ доминирует обработка на токарном станке с приводным инструментом; при размере от 5 до 12 мм комбинированная токарная обработка и фрезерование охватывают большинство геометрий.
Материалом обычно служит C36000 (автоматная латунь) или C38500 (свинцовистая латунь с ещё лучшей обрабатываемостью). C36000 — выбор по умолчанию для электрических соединений и соединений в гидравлике. C38500 подходит для крупносерийного производства, где важен контроль стружки. Ваш марки латунного сплава выбор должен соответствовать конечной функции детали — проводимости, коррозионной стойкости или свариваемости.
Основные технические характеристики, которые необходимо уточнить перед оформлением заказа
В таблице ниже перечислены параметры, которые при неоднозначном указании вызывают больше всего доработок на мелких латунных компонентах.
Когда вы отправляете чертежи в YPMFG для обзор цитатыинженерная команда сверяет каждый размер с оснасткой, которая действительно может выдержать указанный допуск при таком размере. Этот шаг выявляет противоречия до запуска производственной партии.
Взаимодействие марки материала и допуска
Выбор между C36000 и C38500 — это не просто замена в паспорте. Автоматная латунь (C36000) даёт более короткую и удобную стружку, что сохраняет Токарная обработка с ЧПУ шпиндель более чистым при партии в 20 000 деталей. Свинцовистая латунь (C38500) обрабатывается ещё быстрее, но добавляет вопросы содержания свинца для контакта с пищевыми продуктами или медицинских применений.
Допуски ужесточаются по мере уменьшения размера детали. Допуск ±0,05 мм на валу 30 мм — обычное дело. Тот же допуск на валу 3 мм выводит в диапазон, где тепловое расширение деформация заготовки во время резания становится измеримым фактором. Спросите своего партнёра по обработке, включает ли его процесс измерение на месте или стабилизацию после термообработки для вашей партии.
Типичные ошибки при работе с мелкими латунными деталями
Неуказанные требования по заусенцам и фаскам. В субмиллиметровом масштабе заусенец 0,1 мм может заклинить разъём. Указывайте углы фасок на чертеже явно.
Не учтён вклад толщины покрытия. Если деталь позже никелируется или золотится, базовые размеры необходимо сместить на толщину покрытия (обычно 0,025–0,075 мм).
Игнорирование минимального размера партии. Многие Детали, изготовленные на станках с ЧПУ производство цеха устанавливают практический минимум из-за времени наладки. Уточните реалистичный минимальный объём заказа для вашей геометрии, прежде чем оценивать заказ на 500 деталей.
Отсутствие пункта о контроле первой детали. Для нестандартной геометрии требуйте отчёт FAI вместе с первой партией, чтобы согласование размеров прошло до полного производства.
## Вопросы, которые заказчики часто задают об изготовлении миниатюрных латунных деталей на заказ
Можно ли смешивать две марки латуни в одном заказе?
Да, при условии, что обе марки имеют одинаковую спецификацию покрытия и отделки. YPMFG может обрабатывать C36000 и C38500 по одному графику, если оснастка совместима и размер партии оправдывает переналадку.
Какой наименьший надёжный внутренний диаметр можно получить в латуни?
Внутренние элементы менее 0,5 мм можно обработать, но они требуют микроинструмента и часто заметно замедляют цикл. Уточните достижимый минимум у вашего поставщика техническая экспертиза перед утверждением чертежа.
Нужна ли миниатюрным латунным деталям вторая операция отделки?
Зависит от применения. Поверхность Ra 0,8 мкм после обработки приемлема для многих механических сопряжений. Электрические контакты и основы под покрытие обычно требуют дополнительной полировки или электрохимического полирования.
Как проверить содержание свинца, если деталь контактирует с пищей или водой?
Запросить сертификат на материал (заводской сертификат) с указанием химического состава. C38500 содержит примерно 2–3 % свинца; C36000 практически не содержит свинца. Для применений с питьевой водой стандартный выбор — C36000 или C45000.
Получение коммерческого предложения на миниатюрные латунные детали на заказ
Самый быстрый путь к точной цифре — отправить 2D- или 3D-чертёж вместе с вашим целевым марка материалаколичеством, отделкой и любой спецификацией покрытия. YPMFG проверяет поступающие запросы на миниатюрные латунные детали на отсутствующие допуски, конфликты элементов и технологичность оснастки, прежде чем вернуть коммерческое предложение. Если ваша геометрия находится на ранней стадии проектирования, вы также можете прислать предварительный эскиз и запросить рекомендацию по подбору сплава, метода обработки и реалистичных диапазонов допусков. Такой один запрос часто экономит целый цикл доработок в дальнейшем.