Italian
 English
 German
 Russian
 Japanese
 Korean
 Spanish
 French
 Portuguese

Risposta breve:
Personalizzato lavorazione di mini particolari in ottone indica la produzione di componenti in ottone di piccolo diametro (tipicamente sotto i 12 mm) tramite tornitura CNC, fresatura o operazioni combinate. Le variabili critiche che determinano se i tuoi particolari tengono sul campo sono il grado del materiale, la catena di tolleranze, la finitura superficiale e il lotto minimo. Un errore comune è specificare solo il diametro esterno e la lunghezza lasciando indefiniti il passo della filettatura, il posizionamento dei fori e gli angoli di smusso. Per la maggior parte delle applicazioni, confermare il tuo grado di lega di ottone e il massimo consentito Tolleranza CNC prima di inviare i disegni eliminerà l’80% del rischio di rilavorazione. YPMFG esamina le specifiche in arrivo dei mini particolari in ottone proprio per queste lacune prima di preventivare.
Se acquisti piccoli componenti in ottone per connettori, corpi valvola o alloggiamenti di dispositivi medicali, il divario tra “sembra corretto” e “supera il montaggio” di solito dipende da quanto precisamente il tuo disegno cattura le micro-caratteristiche. Questa breve guida copre i punti di specifica che la maggior parte degli acquirenti trascura quando ordina mini particolari in ottone personalizzati.
Che cosa significa realmente “mini ottone” nella lavorazione CNC
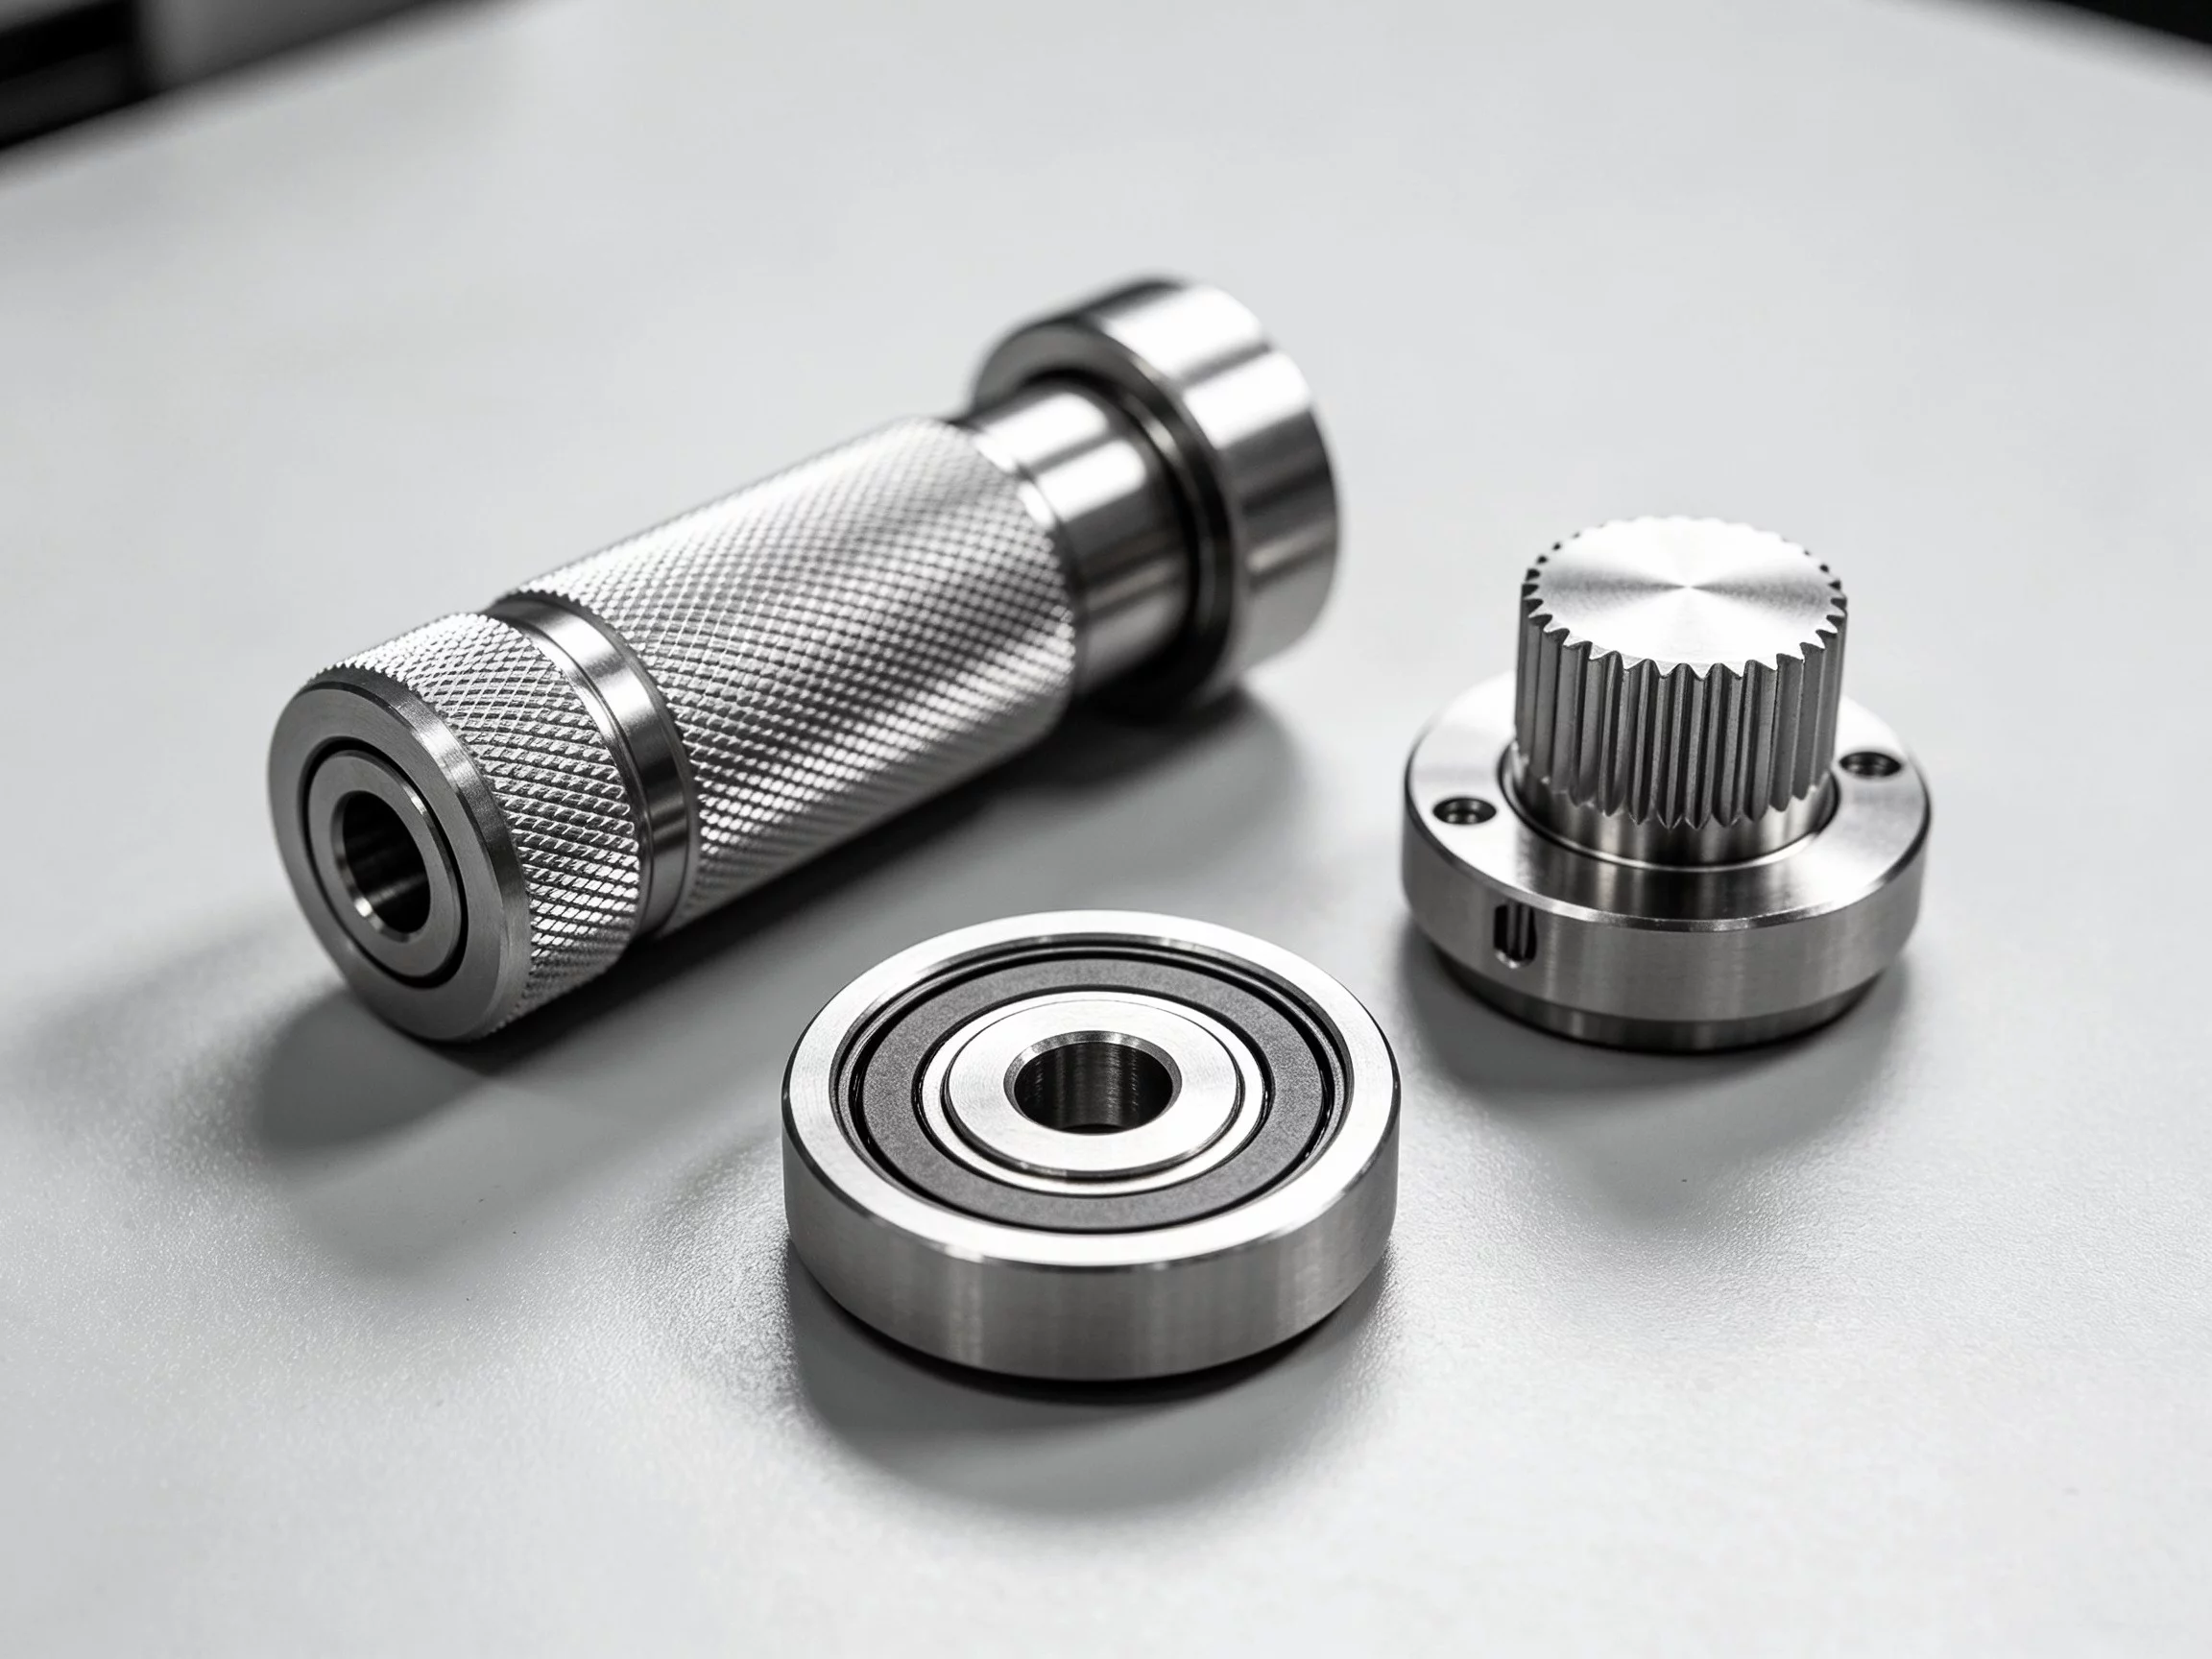
In pratica, “mini ottone” non è un singolo standard. Descrive una classe dimensionale, non uno standard di materiale. I particolari in questo intervallo cadono tipicamente tra 3 mm e 12 mm nella loro dimensione maggiore. Il metodo di lavorazione cambia con la dimensione: sotto i 5 mm, Tornitura CNC domina la tornitura su tornio con utensili motorizzati; tra 5 e 12 mm, la combinazione di tornitura e fresatura gestisce la maggior parte delle geometrie.
Il materiale è di solito C36000 (ottone a truciolo corto) o C38500 (ottone al piombo con migliore lavorabilità). C36000 è la scelta predefinita per applicazioni elettriche e di connessione fluidi. C38500 si adatta a lotti ad alto volume dove conta il controllo del truciolo. La tua grado di lega di ottone scelta dovrebbe allinearsi alla funzione finale del particolare—conduttività, resistenza alla corrosione o saldabilità.
Specifiche chiave da definire prima di effettuare l'ordine
La tabella seguente elenca i parametri che, se lasciati ambigui, causano il maggior numero di rilavorazioni sui piccoli componenti in ottone.
Quando invii i disegni a YPMFG per un revisione del preventivo, il team tecnico verifica incrociata ogni dimensione rispetto all’attrezzatura in grado di mantenere realmente la tolleranza specificata a quella dimensione. Questo passaggio intercetta i conflitti prima che tu ti impegni in una produzione.
Interazione tra grado del materiale e tolleranza
Scegliere C36000 invece di C38500 non è solo uno scambio di schede tecniche. L’ottone a truciolo corto (C36000) produce trucioli più corti e più gestibili, il che mantiene il Tornitura CNC mandrino più pulito durante una produzione di 20,000 pezzi. L’ottone al piombo (C38500) taglia ancora più velocemente ma introduce considerazioni sul contenuto di piombo per applicazioni a contatto con alimenti o medicali.
Le finestre di tolleranza si stringono man mano che la dimensione del particolare diminuisce. Una tolleranza di ±0.05 mm su un albero da 30 mm è routine. La stessa su un albero da 3 mm entra nell’intervallo in cui espansione termica la flessione del pezzo durante il taglio diventa un fattore misurabile. Chiedi al tuo partner di lavorazione se il suo processo include misurazione in-situ o stabilizzazione post-trattamento termico per il tuo lotto.
Errori comuni con i piccoli particolari in ottone
Tolleranze di bava/smusso non specificate. Su scala sub-millimetrica, una bava di 0.1 mm può bloccare un connettore. Indica esplicitamente gli angoli di smusso sul disegno.
Spessore della placcatura non considerato. Se il particolare viene poi nichelato o dorato, le dimensioni di base devono essere compensate dallo spessore della placcatura (tipicamente 0.025–0.075 mm).
Minimo di lotto ignorato. Molti Produzione di componenti CNC le officine stabiliscono un minimo pratico per il tempo di setup. Conferma il MOQ realistico per la tua geometria prima di preventivare un ordine da 500 pezzi.
Nessuna clausola di ispezione del primo articolo. Per geometrie personalizzate, richiedi un report FAI con il tuo primo lotto affinché l’approvazione dimensionale avvenga prima della produzione completa.
## Domande che gli acquirenti pongono spesso sulla lavorazione personalizzata di mini particolari in ottone
Posso mescolare due gradi di ottone in un unico ordine?
Sì, a condizione che entrambi i gradi condividano la stessa specifica di placcatura e finitura. YPMFG può lavorare C36000 e C38500 sullo stesso programma purché l’attrezzatura sia compatibile e la dimensione del lotto giustifichi il cambio.
Qual è il diametro interno più piccolo affidabile nell’ottone?
Le caratteristiche interne sotto 0.5 mm sono lavorabili ma richiedono micro-attrezzatura e spesso rallentano notevolmente il ciclo. Conferma il minimo fattibile con il valutazione tecnica prima di finalizzare il disegno.
I mini particolari in ottone necessitano di una seconda passata di finitura?
Dipende dall’applicazione. Una superficie lavorata Ra 0.8 µm è accettabile per molti accoppiamenti meccanici. I contatti elettrici e i substrati per placcatura richiedono tipicamente una fase aggiuntiva di lucidatura o elettrolucidatura.
Come verifico il contenuto di piombo se il particolare tocca alimenti o acqua?
Richiedi un certificato del materiale (certificato di laminazione) che elenchi la composizione chimica. C38500 contiene circa 2–3 % di piombo; C36000 è essenzialmente privo di piombo. Per applicazioni con acqua potabile, C36000 o C45000 è la scelta standard.
Ottenere un preventivo per i tuoi mini particolari in ottone personalizzati
Il modo più rapido per ottenere un numero definitivo è inviare un disegno 2D o 3D insieme al tuo target tipo di materiale, quantità, finitura e qualsiasi specifica di placcatura. YPMFG esamina le richieste in arrivo di mini particolari in ottone per tolleranze mancanti, conflitti tra caratteristiche e fattibilità dell’attrezzatura prima di restituire un preventivo. Se la tua geometria è in fase di progettazione iniziale, puoi anche condividere uno schizzo preliminare e chiedere una raccomandazione di selezione su lega, metodo di lavorazione e fasce di tolleranza realistiche. Quella singola chiamata spesso evita un intero ciclo di rilavorazione in seguito.