Russian
 English
 German
 Japanese
 Korean
 Spanish
 French
 Italian
 Portuguese

Краткий ответ:
A Прототип токарной обработки на станке с ЧПУ — это цилиндрическая или осесимметричная деталь, изготовленная на токарном станке с ЧПУ для проверки формы, посадки и функции до того, как вы вложитесь в производственную оснастку. Её делают на одно- или многооперационных токарных центрах из пруткового или патронного материала. Главный риск для заказчиков — расплывчатое задание допуска, марки материала и чистовой обработки поверхности, что ведёт к переделке или детали, которая не работает в сборке. Если ваша деталь обладает вращательной симметрией и отношением диаметра к длине примерно выше 1:3, токарная обработка обычно самый экономичный путь к функциональному прототипу.
Если вы собираетесь разместить первый токарный заказ или предыдущий поставщик прислал деталь, которая не садится в корпус, разрыв почти всегда восходит к этапу спецификации. YPMFG работает с инженерами и отделами закупок именно по такому предзаказному анализу. Ниже — практическая разбивка того, что нужно проверить, прежде чем деталь покинет цех.
Чем отличается прототип токарной обработки
A Прототип токарной обработки на станке с ЧПУ отличается от фрезерованных или литых прототипов по трём ключевым признакам: направление съёма материала, достижимые допуски на цилиндрических элементах и минимальная геометрия детали. Токарная обработка подходит деталям, у которых главная ось симметрии проходит по длине, — валам, втулкам, фланцам, соединителям и коротким цилиндрам. Если у вашей детали сложная наружная поверхность, не обладающая вращательной симметрией, одной токарной обработки недостаточно; может понадобиться Токарная и фрезерная обработка с ЧПУ гибридная наладка на том же станке.
Wall thickness, minimum bore diameter, and maximum outer diameter all constrain what a single pass can achieve. Check these values against your design before sending the drawing to a shop.
Материалы, допуски и чистовая обработка поверхности
Most turning prototypes use round bar stock: 304 or 316 stainless, 6061 or 7075 aluminum, 4140 steel, and 17-4PH precipitation-hardening alloy. The material grade on your drawing must match what the shop actually stocks, because срок выполнения заказа and tooling wear shift with each alloy. An осесимметричная деталь в титане, например, будет обрабатываться дольше, чем та же геометрия в 6061.
Для прототипа первого запуска общий допуск ±0,1 мм применим на большинстве элементов. Более строгие классы, такие как ±0,02 мм, добавляют время и стоимость контроля и могут потребовать контроль на CMM на каждой детали. Чистовая обработка поверхности на критичных посадочных поверхностях — Ra 1,6 мкм или ниже — должна быть явно указана на чертеже, а не оставлена на усмотрение цеха по умолчанию.
Что определяет цену прототипа токарной обработки

Используйте эту таблицу как шаблон для обсуждения, когда запрашиваете коммерческое предложение на прототип. Отправьте чертёж, BOM и критерии функциональных испытаний в YPMFG, и цех укажет, какие факторы повлияют на вашу цену за единицу, прежде чем вы зафиксируете цифру.
Частые ошибки, задерживающие первый запуск
Отсутствие указаний по чистовой обработке поверхности на посадочных или сопрягаемых поверхностях: цех вынужден догадываться.
Запрос материала, которого нет в наличии у цеха, добавляет 2–3 недели задержки на закупку.
Задание допусков строже, чем реально нужно применению, раздувает стоимость контроля.
Отправка 2D-чертежа без 3D-эталона вызывает ошибки чтения при многооперационной геометрии.
Пропуск плана функциональных испытаний годен/не годен: первая партия не может быть проверена по сборке.
A выбор материала который соответствует условиям конечного применения, но недоступен в виде круглого прутка, остановит работу. Подтвердите наличие на складе, прежде чем окончательно утверждать BOM.
Когда токарная обработка — правильный метод
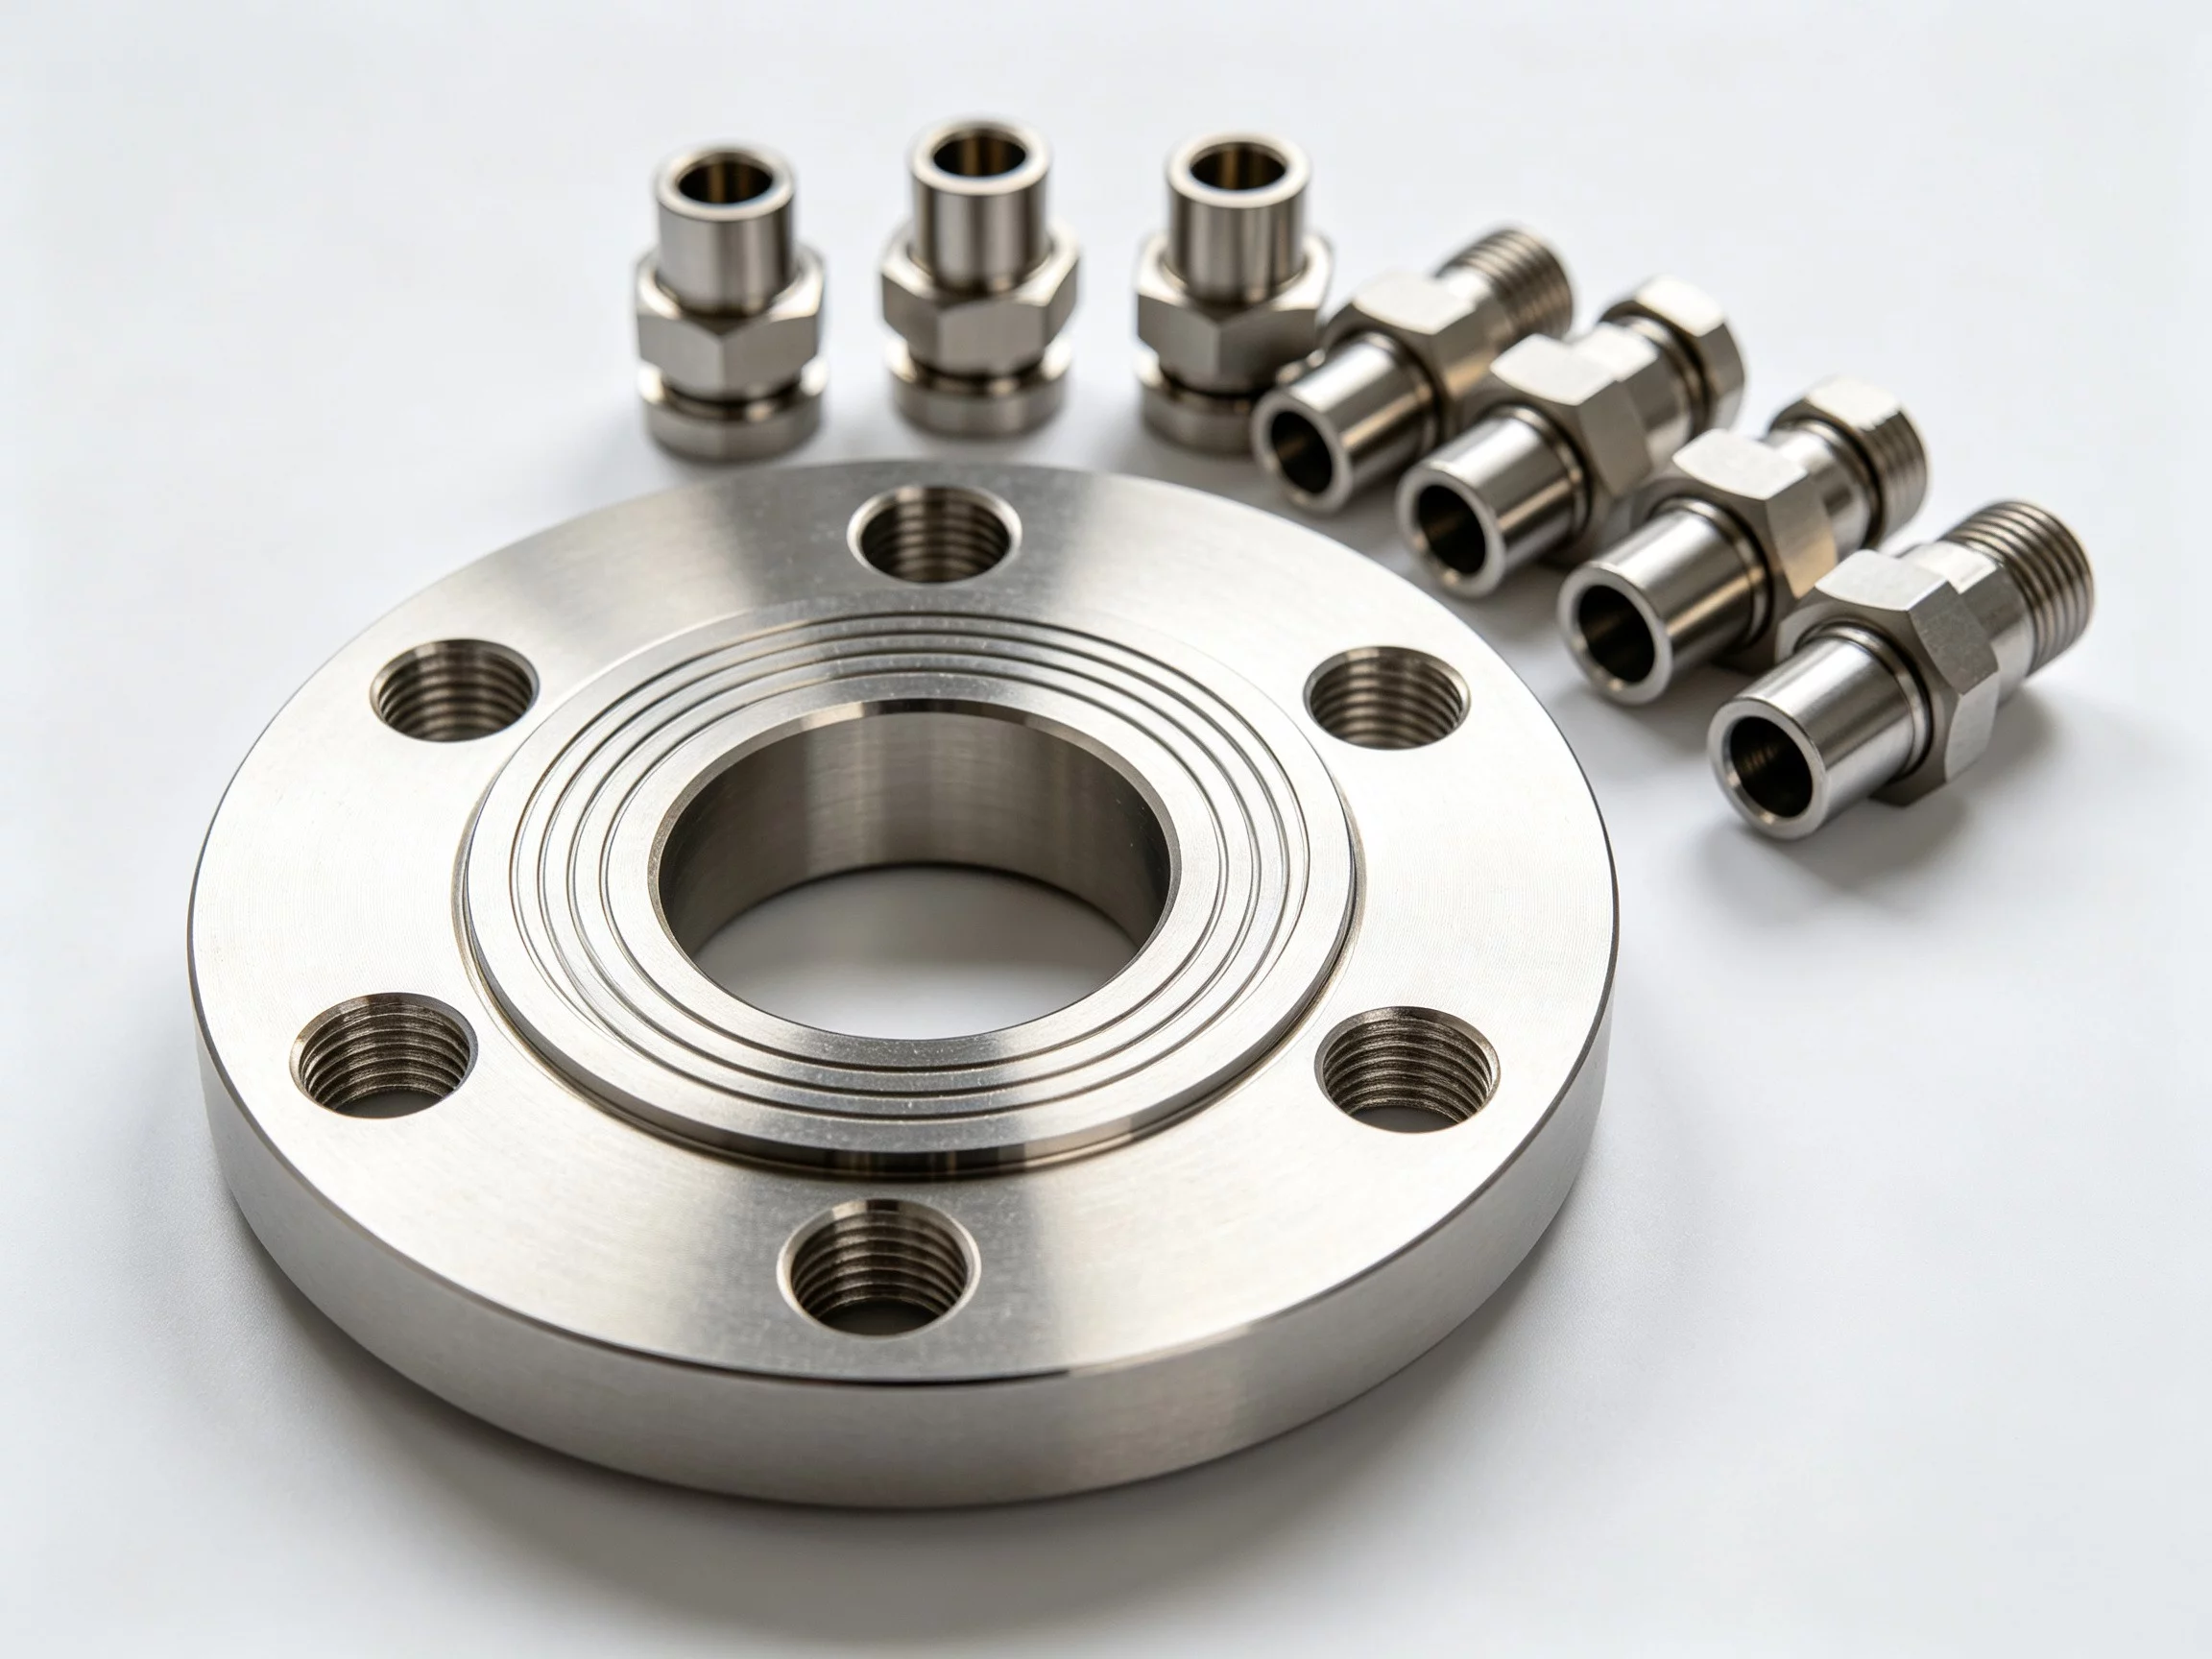
Выберите Наладка токарного станка с ЧПУ для вашего прототипа, когда:
Деталь осесимметрична: вал, бобышка, фланец, крышка или втулка.
Вам нужно быстро получить 1–50 единиц, не дожидаясь литейной или инжекционной оснастки.
Ваша конструкция ещё итерационно дорабатывается, и физическая деталь нужна за дни, а не за недели.
Материал должен соответствовать сплаву, применяемому в конечном изделии, чтобы поведение при усталости или коррозии было реалистичным.
Если деталь имеет глубокую полость, несколько непараллельных осей или тонкие стенки менее 1 мм, оцените Фрезерование с ЧПУ или быстрое изготовление оснастки, прежде чем принимать решение. Неправильный метод стоит полного цикла перепроектирования и второй партии прототипов.
Часто задаваемые вопросы перед оформлением заказа
Могу ли я получить прототип токарной обработки менее чем за неделю?
Для простых валов или фланцев из складского материала большинство цехов называет срок 3–5 рабочих дней. Сложные детали с несколькими операциями или экзотические сплавы могут увеличить срок поставки до двух-трёх недель. Уточните срок изготовления с учётом вашей конкретной марки материала и общего числа операций.
Достаточно ли 2D-чертежа или нужен 3D-файл?
2D-чертежа со всеми критическими размерами, допусками и требованиями к чистовой обработке поверхности достаточно. Файл STEP или IGES помогает цеху проверить геометрию перед резкой, особенно для установок с несколькими операциями. При наличии отправляйте оба файла.
Сколько единиц следует заказать для первой партии?
Закажите столько, чтобы собрать изделие и функциональное испытание выполнить план, плюс небольшой запас на запчасти. Десять–двадцать единиц позволяют распределить их между проверками посадки и нагрузочными испытаниями, не дожидаясь второй партии.
Что следует проверить при получении прототипа?
Проверьте критические размеры отверстий и наружных диаметров микрометром или нутромером. Подтвердите чистоту поверхности на посадочных поверхностях и проверьте калибром «проходит/не проходит», если он доступен. Сфотографируйте любые отклонения от допуска и отправьте изображения в цех, прежде чем принимать деталь.
Можно ли внести изменения в конструкцию после изготовления первой партии?
Да. Отправьте в цех пересмотренный чертёж или запрос на изменение и попросите провести анализ технологичности. Незначительные изменения детали, обрабатываемой из прутка, часто выполняются в течение той же недели; новое отверстие или резьбовой профиль могут потребовать пересмотра наладки.
Как принять лучшее решение для первого запуска
Самая крупная статья затрат в Прототип токарной обработки на станке с ЧПУ программе — это не сама деталь, а цикл доработки, когда первая партия не садится, не вращается или не проходит ваши функциональные испытания. Зафиксируйте чертёж, подтвердите ожидания по материалу и допускам с поставщиком и запросите краткий инженерный анализ до запуска заказа. YPMFG может проверить ваш комплект файлов, выявить проблемы технологичности и вернуть обновлённое коммерческое предложение с предложенными корректировками. Отправьте свои спецификации сегодня и получите чёткие сроки до следующей фиксации конструкции.