Japanese
 English
 German
 Russian
 Korean
 Spanish
 French
 Italian
 Portuguese

簡単な答え:
A CNC旋盤加工 試作 is a cylindrical or axisymmetric part produced on a CNC旋盤 to validate form, fit, and function before you commit to production tooling. It is made on single- or multi-operand turning centers using bar-fed or chuck-loaded material. The main risk for buyers is specifying tolerance, material grade, and surface finish loosely, which leads to rework or a part that fails in assembly. If your part has rotational symmetry and a diameter-to-length ratio above roughly 1:3, turning is usually the most economical path to a functional prototype.
初めての旋削発注をしようとしている、または以前のベンダーがハウジングに収まらない部品を納品した場合、そのギャップはほとんどの場合、仕様決定段階に遡ります。YPMFGは、まさにこの種の発注前レビューについてエンジニアおよび調達チームと協働しています。以下は、部品が工場を出る前に確認すべき事項の実用的な内訳です。
旋削試作品が異なる理由
A CNC旋削試作品 は、材料除去の方向、円筒形状で達成可能な公差、最小部品形状の3つの重要な点で、フライス加工や鋳造の試作品とは異なります。旋削は、主要な対称軸が長さ方向に通る部品、すなわちシャフト、ブッシュ、フランジ、コネクタ、短い円筒に適しています。あなたの部品が回転対称でない複雑な外面を持つ場合、旋削だけでは対応できません。同じ機械での CNC旋盤加工およびフライス加工 ハイブリッドセットアップが必要になる場合があります。
肉厚、最小内径、最大外径によって、1回のパスで加工できる範囲が制限されます。これらの値を設計と照合してください。 送付する前に 図面を加工業者へ提出する際に確認します。
材料、公差、表面仕上げ
旋削試作品の多くには、ステンレス304・316、アルミニウム6061・7075、鋼4140、析出硬化系合金17-4PHなどの丸棒を使用します。図面の材質は、加工業者が実際に在庫する材料と一致している必要があります。これは、 リードタイム や工具摩耗が合金ごとに変わるためです。 軸対称部品 は、同じ形状を6061で加工するよりも時間がかかります。
初回ランの試作品では、ほとんどの機能で一般公差±0.1 mmが実用的です。±0.02 mmのような厳しいクラスは検査時間とコストを増やし、すべての個体で 三次元測定機による検査 が必要になる場合があります。重要な座面の表面仕上げ(Ra 1.6 µm以下)は、工場のデフォルトに任せず、図面に明示的に記載すべきです。
旋削試作品の価格を左右するもの

見積もりを依頼する際の検討テンプレートとしてこの表を使用してください 試作品の見積もり。図面、BOM、機能試験基準をYPMFGに送れば、工場は価格を確定する前に、どの要因が単価を動かすかを指摘します。
初回ランを遅らせるよくあるミス
座面や嵌合面の表面仕上げ指示を省略し、工場に推測させる。
工場が在庫していない材料を要求し、2~3週間の調達遅延を追加する。
用途が実際に必要とするよりも厳しい公差を指定し、検査コストを膨らませる。
3Dリファレンスなしで2D図面を送り、多軸形状の読み違いを引き起こす。
合否判定の機能試験計画を省略し、最初のバッチをアセンブリと照合して検証できない。
A 材料の選定 最終使用環境に適合するが丸棒材の形では入手できない
旋削が適切な方法となる場合
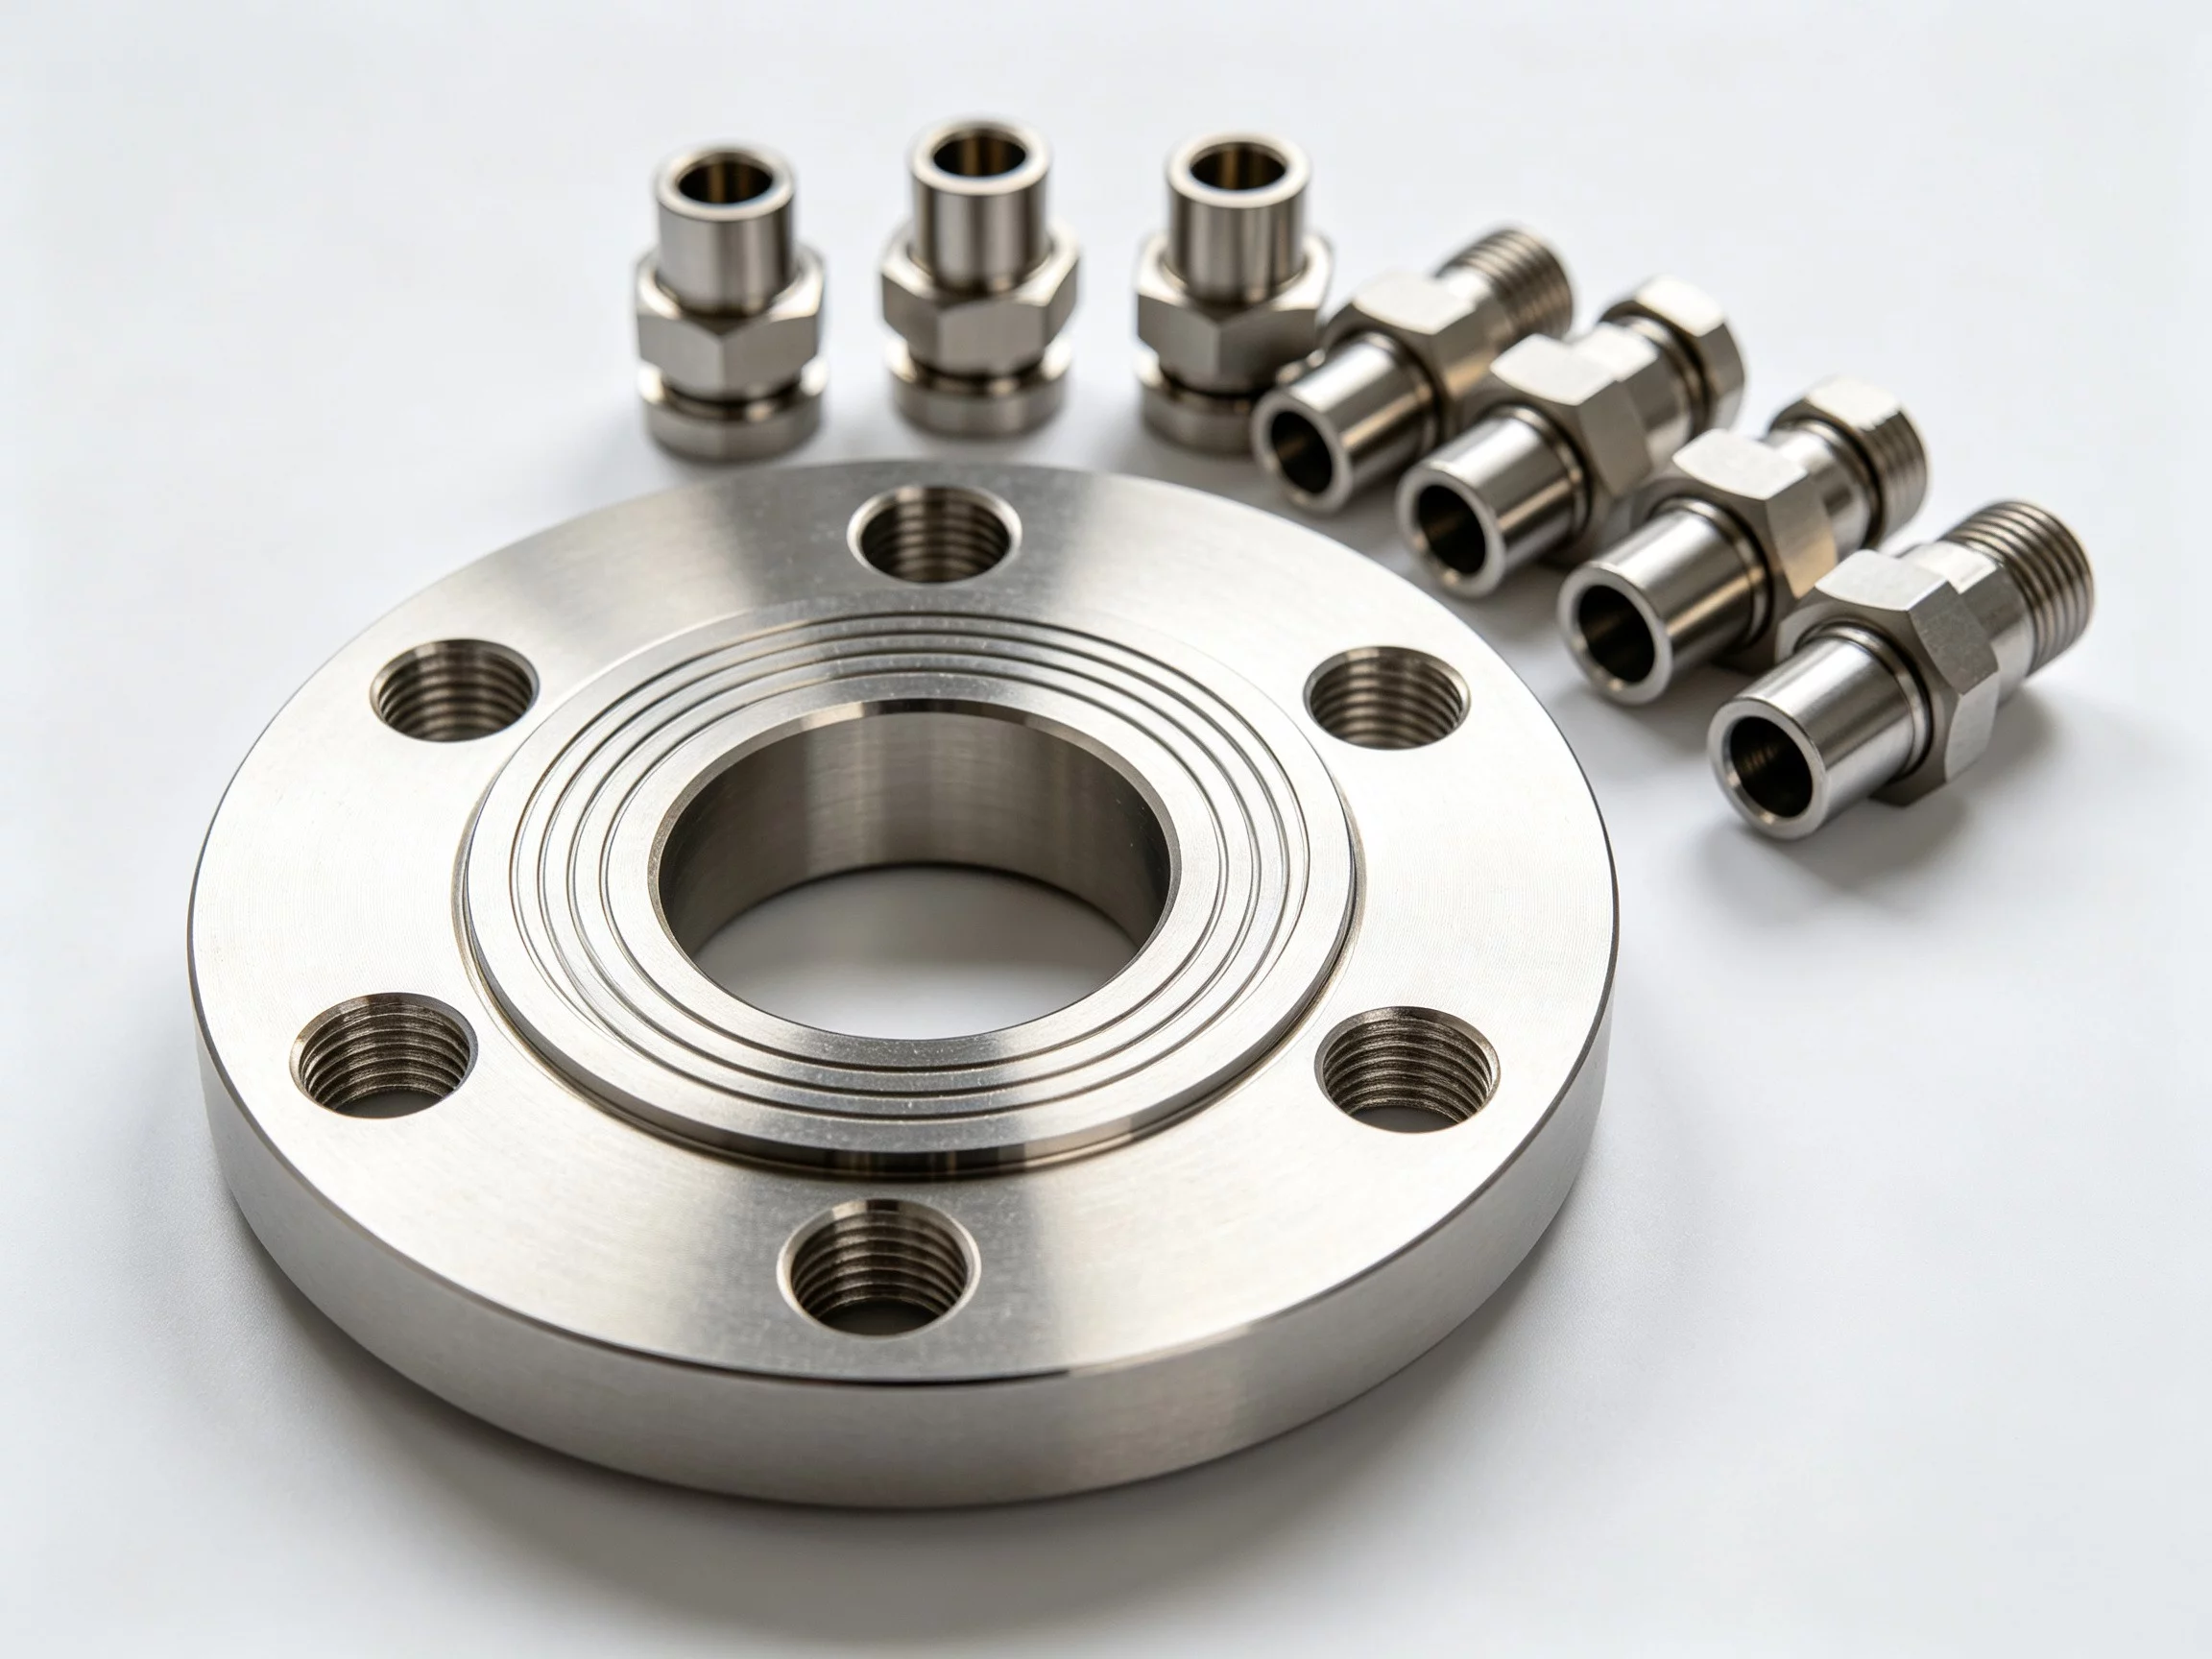
選択 CNC旋盤の段取り が試作品に適するのは次の場合です:
部品が軸対称である:シャフト、ボス、フランジ、キャップ、またはブッシュ。
鋳造や射出成形のツールを待たずに、1~50個を迅速に必要とする。
設計がまだ反復中で、数週間ではなく数日以内に実物の部品が必要である。
疲労や腐食の挙動が現実的になるよう、材料が最終使用合金と一致しなければならない。
部品に深いキャビティ、複数の非平行軸、または1 mm未満の薄肉がある場合は、コミットする前に CNCフライス加工 またはラピッドツールを評価してください。間違った方法を選ぶと、設計のやり直し1サイクルと2回目の試作バッチのコストがかかります。
ご注文前のよくあるご質問
1週間以内に旋削試作品を入手できますか?
在庫材の単純なシャフトやフランジであれば、ほとんどの工場は3~5営業日で見積もります。複雑な多軸部品や特殊合金は納期が2~3週間に延びる場合があります。納期は、あなたの特定の材料グレードと総工程数に対して確認してください。
2D図面で十分ですか、それとも3Dファイルが必要ですか?
すべての重要寸法、公差、表面仕上げ指示が記載された2D図面で十分です。STEPまたはIGESファイルは、特に多軸段取りの場合、切削前に工場が形状を検証する助けになります。入手可能な場合は両方を送ってください。
初回ランでは何個発注すべきですか?
アセンブリを完成させるのに十分な数を発注し、 機能試験 計画に加えて、小さなスペアの余裕分も考慮してください。10~20個あれば、2回目のバッチを待たずに、それらを嵌合確認と負荷試験に分けることができます。
試作品が届いたら何を確認すべきですか?
重要なボア径と外径寸法をマイクロメータまたはボアゲージで確認してください。座面の表面仕上げを確認し、合否判定ゲージがあればそれを使用してください。公差外の機能があれば写真に撮り、部品を受け入れる前に画像を工場へ送り返してください。
最初のバッチを切削した後に設計変更できますか?
はい。改訂図面または変更要求を工場に送り、製造性レビューを依頼してください。棒材送り部品の軽微な変更は多くの場合同じ週に対応されます。新しいボアやねじパターンは段取りの改訂が必要になる場合があります。
より良い初回ランの判断のために
CNC旋削 CNC旋削試作品 プログラムで最大のコストは部品そのものではなく、初回ランが収まらない、回転しない、または機能試験に合格しない場合の手直しサイクルです。図面を確定し、材料と公差の期待値をサプライヤーと確認し、ジョブを切削する前に短いエンジニアリングレビューを依頼してください。YPMFGはあなたのファイル一式をレビューし、製造性の問題を指摘し、提案された調整を含む改訂見積もりを返すことができます。本日仕様を送っていただければ、次の設計凍結前に明確なタイムラインをお伝えします。